
結構與製程
選對結構,讓通風與裝配都到位
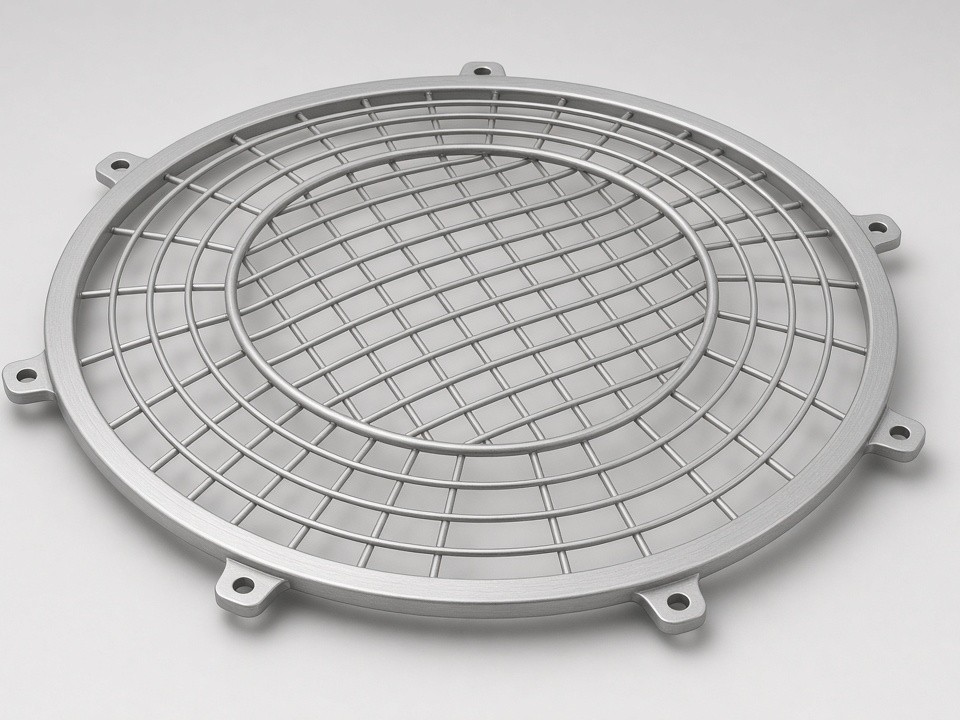
金屬板製風扇防護網常見有三種結構。您可依孔型變化、數量與機箱使用環境,選擇適合的加工路徑。
線材編織護網與塑膠射出護網不在本頁製程範圍內;若專案屬於這類產品,我們會在詢價初期說明。
沖孔板式
以 CNC 沖床加工圓孔、長孔或百葉孔。單件成本穩定,適合規則孔型與中大批量。
雷射切割式
可切割圓孔、方孔與異形孔,適合孔型多變、需要快速改版或使用較薄板材的專案。
折彎框架式
面板四周折邊或翻邊增加剛性,再以焊接或 PEM 螺柱固定,適用於易受震動或搬運的機箱。
工程評估
詢價前先確認五項設計參數
風扇安裝孔與機箱孔位不符,或開孔率與安規要求衝突,都是常見的設計風險。詢價時一併提供以下資料,有助於更早確認可製造性。
| 參數 | 影響範圍 | 建議提供的資料 |
|---|---|---|
| 風扇規格與安裝孔距 | 外框尺寸、螺絲位置 | 風扇型號或原廠尺寸圖 |
| 開孔形狀與孔徑 | 通風效率、防手指功能、外觀 | 孔型示意圖、孔徑與孔距 |
| 板材與厚度 | 剛性、重量、成形性 | 材質與厚度要求 |
| 表面處理 | 防腐、外觀、絕緣 | 烤漆色號或鍍層規格 |
| 數量與年用量 | 製程選擇、備料與報價方式 | 首批數量與預估年用量 |
開孔率與防護要求需一起評估
開孔率提高通常有助於通風,但面板剛性會下降,防手指效果也可能減弱。若有 IEC、UL 或客戶自訂防護標準,請在圖面標示;我們會在打樣前評估孔徑與孔距,降低樣品裝配合格、安規審查卻遭退件的風險。
孔位精度支援順利裝配
雷射切割公差約 ±0.10 mm,孔位加工約 ±0.10–0.20 mm。孔位準確有助於風扇螺絲一次對齊,減少現場擴孔、修整與裝配工時。實際公差依圖面、板厚與尺寸進行工程評估。
雷射切割
5 台光纖雷射,最大加工尺寸 2,000 × 4,000 mm。防護網常用板厚 0.5–3 mm;不鏽鋼切割厚度可達 20 mm,鋁材可達 16 mm。
CNC 沖孔
適合大量重複的規則圓孔、長孔與百葉孔,依產品孔型與數量評估製程選擇。
CNC 折彎
7 台 CNC 折床,最大 230 噸/3,000 mm;適用折邊、翻邊與框架成形,一般公差 ±0.20–0.30 mm。
焊接與固定
提供 TIG、MIG/MAG、雷射焊與點焊;PEM 壓鉚及 M2–M12 攻牙可用於螺柱固定與安裝孔,便於後續維修拆裝。
表面處理協調
粉體烤漆、鈍化、電鍍與鋁陽極由合格合作夥伴執行,依防腐、外觀或絕緣需求協調規格與交期。
材質選擇參考
SUS304
適用一般室內設備,兼具耐腐蝕與穩定外觀。板材回彈較大,折彎角度需預留補償。
SUS316
適用含鹽分或化學溶劑環境;成本高於 SUS304,建議依實際環境評估。
SPCC/SGCC
適用機箱內部防護網,後段需噴粉或烤漆;鍍鋅鋼板需確認表面處理相容性。
5052 鋁合金
適用輕量化與良好成形性需求;強度低於鋼材,框架設計需適度加強。
專案節奏
從樣品先驗證,再安排量產
開發後期才發現風量不足、噪音偏高或安裝間隙不合適,往往會影響設備進度。及早打樣可進行風道測試與裝配驗證,在量產採購前完成修改。
-
階段 01
單件打樣
3–12 個工作天
進行風量測試、安裝驗證與客戶確認。
-
階段 02
少量試產
10–15 個工作天
安排小批裝機與安規預審。
-
階段 03
批量生產
15–25 個工作天
依備料需求排定生產與年度訂單。
以上為參考交期,實際時程依零件複雜度、材料備料與表面處理而定。粉體烤漆等委外處理時間會另計,報價時將列出各段時程供您安排設備開發進度。
適用性判斷
先依專案條件選擇合適製程
工藝取決於板厚、孔型、數量與環境要求。若正在比較沖孔與雷射切割,可先以少量樣品驗證孔型與風量,再評估轉為沖孔量產,以兼顧開發成本與批量單價。
| 專案情境 | 適合程度 | 評估說明 |
|---|---|---|
| 機櫃、工業電腦、控制箱的標準防護網 | 高 | 板材沖孔與折彎可穩定重複,批量一致性佳。 |
| 伺服器、通訊設備的多型號防護網 | 高 | 可從 1 件起訂,型號切換時更新圖面即可。 |
| 需要頻繁改孔型的研發樣品 | 高 | 雷射切割不需開模,改版時間短。 |
| 板厚低於 0.5 mm 的超薄網孔 | 低 | 超出一般鈑金加工範圍,建議改用其他工藝。 |
| 線材編織護網、塑膠射出護網 | 不適合 | 非本廠製程,不承接此類訂單。 |
| 戶外高腐蝕環境並要求鹽霧測試 | 需評估 | 依材質與表面處理組合確認,可協調合作廠商。 |
品質與文件
從進料到出貨設置檢驗點
依循 ISO 9001:2015 品質管理系統,並以量測設備與分階段檢驗支援首件確認及批量交付。
量測設備
三次元量測儀(CMM)、2.5D 影像量測系統與高度規。
IQC|進料檢驗
確認進料材質與板厚。
FAI|首件檢驗
量測孔位、折彎角度與外形尺寸。
IPQC|製程檢驗
量產期間依規劃定時抽檢。
FQC/OQC|成品與出貨檢驗
成品檢查後執行出貨檢驗。
依專案要求,可提供首件檢驗報告、尺寸檢驗報告、材質證明、RoHS/REACH 文件及表面處理檢測報告。首件報告可協助您在量產前確認孔位與折彎結果符合圖面。
詢價與工程評估
提供圖面與需求,開始評估風扇防護網
收到資料後,我們會先確認孔型、折彎與焊接可行性,再提供報價及交期建議。圖面若仍在草稿階段,也歡迎先寄送討論,及早檢查設計是否適合金屬製造。
寄送圖面進行 Email 詢價電子郵件:[email protected]
公司地址:
建議隨詢價提供
- 01.2D 圖面(PDF 或 DXF)與 3D 檔案(STEP 或 IGES)
- 02.風扇型號或安裝孔距尺寸
- 03.材質、板厚與表面處理要求
- 04.首批數量與預估年用量
- 05.安規或防護標準(如有)
- 06.希望的交貨時程
Rapidsheetfab|風扇防護網客製加工,從打樣到批量交付。