設計與裝配考量
不只確認外形尺寸,也先看安裝與安全
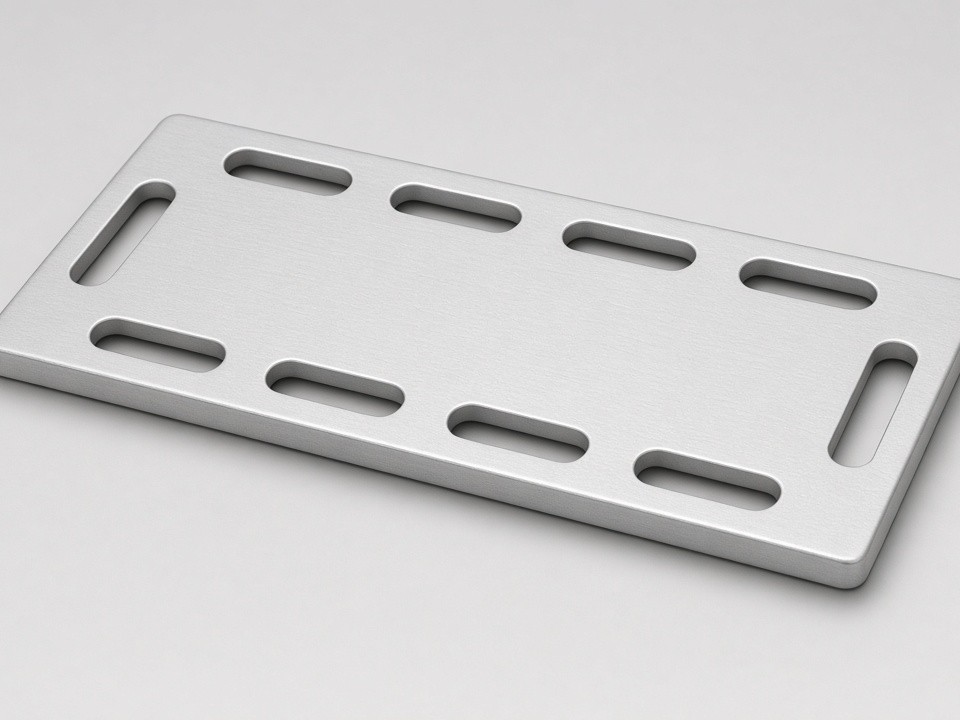
電氣隔板安裝於配電箱、控制櫃或機架內,可用於固定斷路器、端子台、接觸器、PLC 模組等元件。板件須承受元件重量與振動,也要維持元件與門板、箱體之間的安全間距。
收到圖面後,我們會優先確認安裝孔位與元件規格、固定點強度及接地路徑是否連續,並留意孔位與折彎線的相對位置,降低折彎變形及後續組裝問題。
常見結構特徵
- 長孔或圓孔:對應元件底座、DIN 導軌位置
- 折邊、加強筋或翻邊:提升剛性與固定面積
- 接地螺柱或接地孔:維持與箱體的導通
- 螺帽、螺柱、攻牙孔:固定元件或次組件
- 切口與避讓孔:預留走線或電線束空間
圖面需確認的細節
- 孔位公差、折彎內側半徑與孔到折彎線距離
- 關鍵尺寸與基準面,尤其是元件對位孔位
- 壓鉚件與折彎區、板件邊緣的距離
- 未標示清楚的加工條件,報價前先行確認
材料與製程
依環境、導電需求與數量搭配加工
常見電氣隔板厚度約 1.5 至 3.0 mm。厚度增加可提升剛性,但折彎半徑與螺紋深度也需同步評估;建議在圖面階段確認材質與板厚,減少材料變更造成的重新打樣。
| 材質 | 常見用途 | 加工注意事項 |
|---|---|---|
| SPCC/CRS 冷軋鋼板 | 一般內部隔板、成本敏感型專案 | 需後加工防鏽,通常搭配粉體烤漆 |
| SECC/SGCC 電鍍鋅鋼板 | 兼顧導通與防鏽需求 | 切割邊防鏽較佳;焊接需留意鋅層 |
| SUS304 不鏽鋼 | 潮濕、腐蝕環境及食品或醫療設備周邊 | 回彈較大,依材料調整折彎參數 |
| SUS316 不鏽鋼 | 沿海或化學腐蝕環境 | 材料成本較高,加工時需控制毛邊 |
| 5052 鋁合金 | 減重機櫃與可攜式設備 | 折彎易產生裂紋,內側半徑需放大 |
切割與沖孔
光纖雷射 × CNC 沖床
配置 5 台光纖雷射,最大板材尺寸 2,000 × 4,000 mm。一般鈑金厚度範圍 0.5 至 12 mm;不鏽鋼可達 20 mm、碳鋼 25 mm、鋁材 16 mm,實際能力依材料規格與零件形狀確認。CNC 沖床適合大量規則孔位、百葉孔與成形特徵;孔型一致時,重複精度通常優於雷射切割。
成形與彎折
7 台 CNC 折床
最大能力 230 噸/3,000 mm。可規劃多道折邊順序,減少工件轉移。折彎回彈會受材料與角度影響,首件階段可量測關鍵尺寸並調整補償值。
螺紋與安裝件
PEM 壓鉚、鉚接與攻牙
提供 PEM 螺帽、螺柱及鉚接五金安裝,並可依孔徑與板厚進行 M2 至 M12 攻牙。請提供 PEM 型號與孔徑規格,以便確認孔徑、板厚相容性及安裝位置。
加工整合與品質
從焊接組裝到檢驗文件,一併規劃
需要與支撐架、導軌或次組件組合時,可依材料與外觀要求選用 TIG 氬焊、MIG/MAG 焊接、雷射焊接或點焊。不鏽鋼外觀焊道可考慮 TIG;大量結構焊接則可評估 MIG/MAG。
粉體烤漆、電鍍、不鏽鋼鈍化、噴砂與雷射打標由合格合作廠商提供。我們協調規格、色號或膜厚要求及交期;塗層厚度可能影響孔位公差,烤漆螺紋孔亦需預留間隙。
品質管理與量測
通過 ISO 9001:2015 認證,製程涵蓋 IQC、FAI、IPQC、FQC 與 OQC。量測設備包括三次元量測儀(CMM)、2.5D 影像量測系統與高度規。
依專案需求可提供首件檢驗報告、尺寸檢驗報告、材質證明、RoHS/REACH 相關文件及表面塗層檢測報告。
一般參考加工公差
| 加工項目 | 典型公差 |
|---|---|
| 雷射切割 | ±0.10 mm |
| CNC 折彎 | ±0.20 至 0.30 mm |
| 孔位加工 | ±0.10 至 0.20 mm |
實際可達公差依圖面、板厚、尺寸與加工方式評估。若孔位需精確對應元件底座,建議標示關鍵尺寸與基準面。
參考交期
- 單件打樣/原型製作3 至 12 個工作天
- 少量試產10 至 15 個工作天
- 常規批量生產15 至 25 個工作天
實際交期依零件複雜度、材料備料、訂購數量與表面處理而定;外包製程須配合合作廠商排程。
依需求選擇製程
樣機、量產與特殊環境的加工組合
孔位數量、圖形變化與訂購量會影響適合的加工方式:大量相同孔位可評估沖孔以控制成本;少量或孔型多變時,雷射切割更具彈性。
| 專案類型 | 建議加工組合 | 考量重點 |
|---|---|---|
| 樣機驗證、少量試裝 | 雷射切割、CNC 折彎、手動攻牙 | 交期快,設計變更成本低 |
| 量產型控制櫃隔板 | 雷射切割、CNC 折彎、CNC 沖孔、PEM 壓鉚 | 孔位一致性與重複精度 |
| 腐蝕環境用隔板 | SUS304 或 SUS316、雷射切割、鈍化處理 | 材料成本與折彎回彈 |
| 需導通接地的隔板 | SECC 或裸板、切割後保留導電面 | 接地孔位與防鏽處理的平衡 |
| 需減重的可攜式設備 | 5052 鋁合金、加強折邊設計 | 折彎半徑與螺紋強度 |
快速準備 RFQ
送件前備妥這些資料,縮短報價確認時間
- 2D 圖面(PDF 或 DXF)與 3D 模型(STEP 或 IGES)
- 材質、板厚、表面處理及色號或膜厚要求
- 關鍵尺寸、公差與基準面標示
- 安裝五金件型號,例如 PEM 螺柱或螺帽規格
- 預估訂購數量、首批交期,以及所需檢驗或材質文件
圖面尚未完成時,也可先提供草稿或照片,協助檢查可製造性並指出可能變形或加工困難的位置。
樣品與試產
樣品最低 1 件起訂。單件打樣參考交期 3 至 12 個工作天,少量試產約 10 至 15 個工作天。
常規批量
批量生產參考交期 15 至 25 個工作天,實際時間依材料、零件複雜度、數量與外包表面處理排程確認。
取得電氣隔板報價
傳送圖面,開始評估加工方案
請提供圖面、材質與數量需求,我們確認後回覆可製造性評估、加工方式建議與報價。表面處理可由合格合作廠商協調安排。
Rapidsheetfab|電氣隔板客製化鈑金加工