工業 OEM 鈑金焊接與組裝
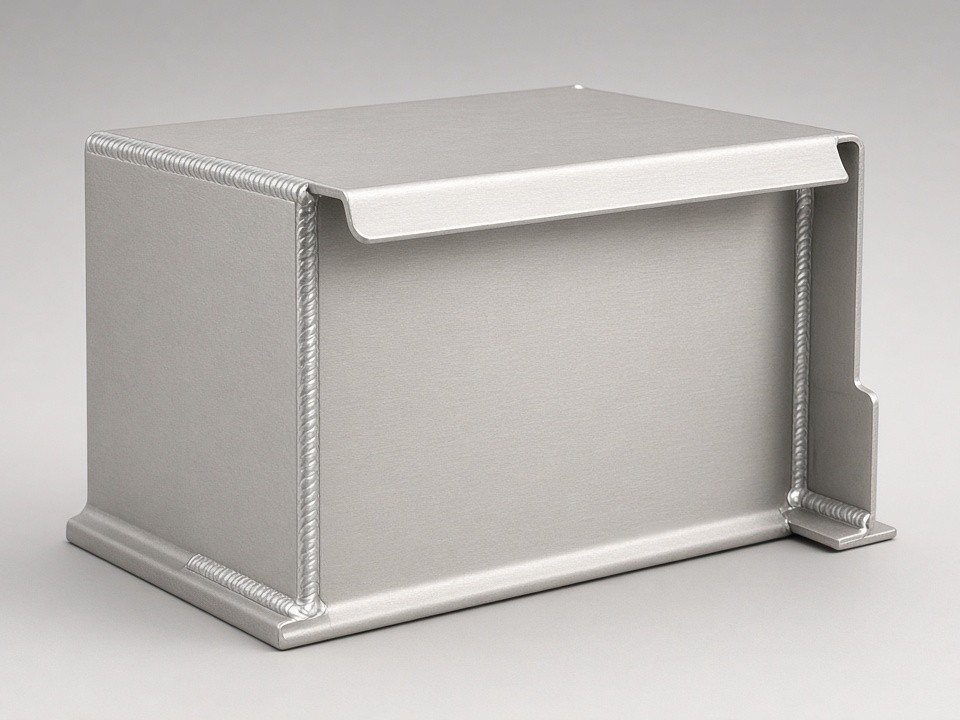
焊接加工件製造服務
從鈑金下料、折彎到焊接、組裝與檢驗,協助您將圖面轉化為尺寸穩定、符合裝配需求的焊接件。支援打樣、少量試產至常規量產,並於工程審查階段評估焊接順序、治具需求與變形風險。
可從 1 件樣品開始;實際交期依零件複雜度、治具與檢驗需求評估。
- 鈑金厚度範圍
- 0.5–12 mm
- 首件起訂
- 1 件樣品
- 品質管理系統
- ISO 9001:2015
- 量測設備
- CMM、2.5D 影像量測
工程與製程規劃
從焊前精度開始控制變形
焊接局部加熱後的膨脹與冷卻收縮,可能造成薄板翹曲、角度偏移或孔位移動。板厚越薄、焊道越長或熱量越集中,變形風險通常越高。尺寸問題也可能源自前段切割、折彎精度或焊接順序未納入考量。
先審查焊接位置
確認焊道長度、裝配基準與關鍵孔位,辨識對尺寸穩定性影響較大的區域。
再規劃固定與順序
依零件條件評估定位治具、分段施焊、跳焊或對稱焊接,分散局部熱量。
依需求安排矯正
焊後尺寸需依結構、板厚與焊道數量個別評估,不將單一公差套用於所有零件。
焊接方式
依材料、板厚與外觀需求選擇製程
同一零件可混用不同焊法,例如先以點焊定位,再以 TIG 處理外露接縫,在製程效率與焊道外觀之間取得平衡。
適用材料
不鏽鋼、鋁合金
製程特點
熱輸入可精細控制,焊道外觀平整
常見零件
外露面板、不鏽鋼結構件
適用材料
碳鋼、不鏽鋼、鋁合金
製程特點
熔敷速度快,適合中厚板與較長焊道
常見零件
機架、底座、結構框架
適用材料
薄板鋼材、鍍鋅鋼板
製程特點
局部加熱快、變形較小、接點重複性高
常見零件
薄板外殼、小型支架
適用材料
不鏽鋼、碳鋼
製程特點
熱影響區小、焊道窄、外觀細緻
常見零件
外觀件、精密小型接頭
加工能力與材料
從切割、折彎到焊後組裝
焊接品質與前段加工精度密切相關。廠內配置 5 台光纖雷射切割機,最大板材尺寸 2,000 × 4,000 mm;7 台 CNC 折床,最大能力 230 噸/3,000 mm,協助控制焊前裝配間隙與基礎尺寸。
常用材料
SUS304、SUS316、SUS430 不鏽鋼;SPCC/CRS、Q235/Q355 碳鋼;SGCC/SECC 鍍鋅鋼板;5052、6061、5754 鋁合金。
不鏽鋼
焊後需留意熱變色與焊道後處理;若有外觀或鈍化需求,建議於圖面標示處理範圍。
鋁合金
焊前需清除表面氧化膜;由於熱傳導快、熱變形明顯,可評估治具固定與分段施焊。
鍍鋅鋼板
焊道周邊鍍層可能受損,建議在設計階段評估補強方式與後處理位置。
焊後處理與組裝
可安排去渣、打磨、研磨、拉絲與基本拋光;組裝包含 PEM 壓鉚螺帽與螺柱、鉚接及 M2–M12 攻牙。需要拆裝維修時,可評估以壓鉚件取代焊接螺柱。
粉體烤漆、鋁合金陽極、金屬電鍍、不鏽鋼鈍化、噴砂與電解拋光由合格合作廠商執行,並由我們協調遮蔽要求與交期。
加工流程
打樣到出貨的製程節點
先確認焊接位置、焊道形式與基準面,再依零件條件安排治具、施焊、後處理與檢驗。
- 01
圖面與可製造性審查
檢視焊接位置、焊道形式與基準面。
- 02
下料與折彎
依圖面控制前段加工尺寸。
- 03
治具定位與點焊
必要時先行試焊,確認裝配與定位狀況。
- 04
正式焊接
依規劃順序施焊並控制熱輸入。
- 05
焊後處理
視需要矯正、打磨與清潔。
- 06
五金件組裝
執行攻牙、壓鉚及零件組裝。
- 07
尺寸與外觀檢驗
依訂單要求檢查並準備相關文件。
- 08
包裝出貨
依專案交付要求安排包裝。
品質與文件
依專案要求規劃檢驗重點
依循 ISO 9001:2015 品質管理系統,從進料到出貨設有 IQC、FAI、IPQC、FQC 與 OQC 檢驗點。首件檢驗優先確認焊接後整體尺寸、孔位與裝配基準,再進入批量生產。
- 三次元量測儀(CMM)
- 2.5D 影像量測系統
- 高度規
- 依需求提供檢驗文件
可依專案需求評估
- 首件檢驗報告與尺寸檢驗報告
- 材質證明與 RoHS/REACH 相關文件
- 表面塗層檢測報告
- 特定焊接程序文件或焊工資格資料的可提供範圍
建議在圖面或技術規格中明確定義焊道外觀判定標準,例如局部焊色、焊渣殘留與焊道高低差是否允許,並標示關鍵安裝面、孔位基準及公差需求。
應用與交期
支援多種工業 OEM 焊接零件
自動化設備
機架與控制箱框架,適合多品項、設計修改頻繁的試產導入。
半導體設備
SUS304/316 不鏽鋼支架與固定板,可搭配尺寸檢驗文件。
醫療儀器
外殼與不鏽鋼結構件,可於詢價時提供外觀判定標準。
能源與電控設備
碳鋼焊接外殼可協調粉體烤漆等委外處理,並評估戶外表面需求。
產品研發與新創樣品
可由 1 件焊接樣品開始,依驗證結果調整圖面與焊接方式。
系統整合專案
依專案評估一次性治具,或採用通用夾具降低首件成本。
打樣至量產參考交期
需新製治具時,交期將增加治具製作時間;實際安排以報價確認為準。
| 生產類型 | 參考交期 |
|---|---|
| 單件焊接打樣 | 3–12 個工作天 |
| 少量試產 | 10–15 個工作天 |
| 常規批量生產 | 15–25 個工作天 |
建議隨詢價提供
- 2D 圖面(PDF 或 DWG)與 3D 模型(STEP 或 IGES)
- 材質、板厚、表面處理需求與預估數量
- 焊接位置、形式(全周焊、間歇焊或點焊)及外觀判定標準
- 關鍵尺寸、基準面、公差、交期與文件需求