焊後品質,從設計與製程一同把關
降低變形與外觀返工
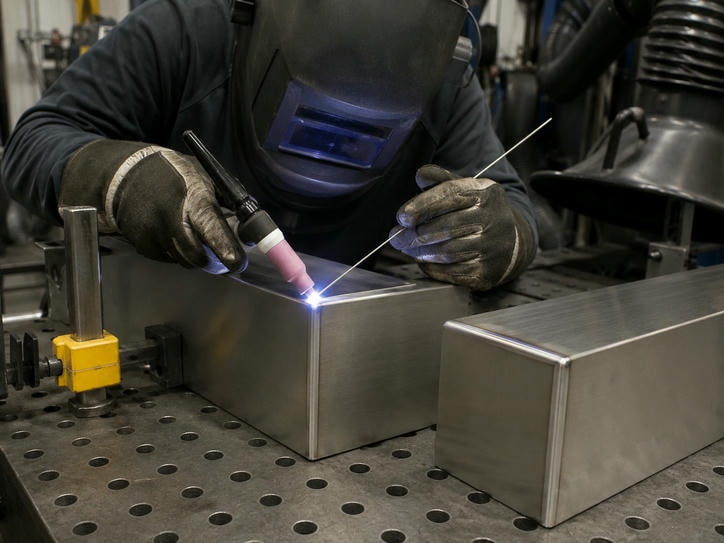
焊接常見的挑戰不只在接合強度,也包括零件變形、焊道發黑、焊點外露,以及研磨時磨穿薄板或影響尺寸。熱輸入與焊接順序會影響熱影響區及焊後收縮;若焊道靠近折彎線,或多道焊接集中於單側,平面度更需要預先評估。圖面若能標明焊道位置與外觀等級,也能讓報價與打樣標準更明確。
製程能力
依材料、板厚與接頭選擇焊法
不同零件不採用單一焊接方式。工程評估會一併考量接頭形式、結構、外觀面與生產數量。
變形控制與治具
依零件結構安排焊接順序與夾持方式;長邊、薄板或多焊道零件,會評估分段焊接或對稱焊接,以減少單側收縮。薄板組件低於 1.5 mm 時,也會評估點焊或雷射焊及關鍵平面度要求。
| 焊接方式 | 適合材料與情境 | 製程考量 |
|---|---|---|
| TIG 氬焊 | 不鏽鋼、鋁合金薄板;外觀要求高的接縫 | 速度較慢、人工成本較高,焊道外觀佳 |
| MIG/MAG | 碳鋼、不鏽鋼中厚板;結構件與框架 | 熔深與效率佳,焊後通常需要較多研磨 |
| 雷射焊 | 薄板、小焊縫;需降低熱變形的零件 | 接頭間隙需控制,適合批量穩定的零件 |
| 點焊 | 薄板搭接;電控箱與支架類零件 | 不適合密封焊接,需確認點距與強度需求 |
焊後表面處理
研磨、去毛邊與基本拋光
研磨依圖面要求整理焊道、切割邊與折彎邊,同時保留零件尺寸與板厚。外觀面與裝配面可依需求指定處理範圍。
需要外協的表面處理
電解拋光、噴砂及陽極處理由合格合作廠商執行。鏡面或特定粗糙度 Ra 要求,請於詢價時註明,以便確認廠內工序與外協範圍。
去毛邊
清除切割與沖孔後的毛刺,減少組裝時刮傷線材或人手的風險。
焊道研磨
依要求將焊道磨至與母材齊平,適用於外露面與裝配面。
拉絲
為不鏽鋼與鋁板製作方向性紋路,常用於設備外殼與面板。
基本拋光
提升表面光澤;不適用於鏡面等級要求,特殊標準需先行確認。
材質與製程搭配
各種材質的焊後處理重點
材料導熱性、焊後色變與表面要求各異,接單時會先核對材質規格及後處理需求。
| 材質 | 焊接時的主要考量 | 研磨與後處理重點 |
|---|---|---|
| SUS304/316 | 留意熱裂、敏化風險與焊道色變 | 焊道研磨後可拉絲,並確認是否需要鈍化 |
| SUS430 | 焊後易變脆,厚板需另行評估 | 注意表面燒傷,避免色澤不均 |
| SPCC/Q235 | 焊後易生鏽,變形量可能較大 | 規劃防鏽處理,常搭配粉體烤漆 |
| SGCC/SECC | 鍍鋅層於焊接區會燒失 | 焊道需補鍍鋅或採用其他防鏽方式 |
| 5052/6061 | 導熱快,焊接需較高熱量 | 過度研磨易留痕,陽極處理需外協 |
| C1100/H62 | 導熱快,焊接參數需個別調整 | 研磨易產生色差,需先確認外觀要求 |
可評估材料包含 SUS304/316/430、SPCC、Q235/Q355、5052/6061 與 C1100。若碳鋼件後續需塗裝,焊道與熱影響區的防鏽處理應一併規劃,降低粉體烤漆後出現針孔或附著不良的風險。
依外觀與用途決定加工組合
不是每個零件都需要高等級研磨
明確區分可見面、結構面及尺寸要求,可協助控制加工工時、成本與交期。
內側/不可見面
若以結構強度與去毛邊為主,通常可採用 MIG/MAG 或點焊,研磨以去毛邊為主,避免不必要的外觀加工。
外觀面焊道
若要求焊道與母材齊平,可評估 TIG 或雷射焊,搭配焊道研磨與拉絲;需預留相應加工工時。
薄板組件
板厚低於 1.5 mm 時,焊接熱量容易造成翹曲,可先評估點焊或雷射焊,並在圖面標示關鍵平面的平面度要求。
適用專案
支援工業 OEM 的多元零件需求
從一件原型驗證到量產批次,依功能、可見面與表面處理需求確認製程。
自動化設備與機架
焊接框架、支架與機台外殼,兼顧結構穩定及外露面外觀一致。
半導體設備周邊
不鏽鋼支架與固定板,留意焊後平面度及清潔度要求。
醫療與儀器外殼
不鏽鋼焊接件可安排去毛邊、基本拋光及專案文件需求。
能源與電控箱體
碳鋼或鋁合金焊接框架,搭配粉體烤漆等後處理規劃。
新創產品原型
單件打樣可用於外觀與結構驗證,研磨依原型目標確認。
大量外觀件若要求鏡面等級,建議於打樣階段先確認表面處理與研磨方式,避免量產後才發現工序不匹配。
品質與交付
檢驗流程與文件可依專案需求安排
焊接及研磨後依序進行 IPQC 製程檢驗與 FQC 成品檢驗。焊道外觀、焊後尺寸與平面度,可使用三次元量測儀(CMM)及 2.5D 影像量測系統確認。
- 01依專案需求提供首件檢驗(FAI)報告。
- 02材質證明、RoHS/REACH 文件與表面處理檢測報告,可於詢價時提出。
- 03已通過 ISO 9001:2015 認證,品質流程涵蓋進料、製程與出貨。
參考交期
實際時程依焊道數量、外觀等級及外協表面處理需求評估。
- 單件打樣
- 3–12 個工作天
- 少量試產
- 10–15 個工作天
- 常規批量
- 15–25 個工作天
以上為一般參考值,實際交期以報價時的工程評估為準。
- 01
2D 圖面與 3D 檔案,STEP 或 IGES 格式較佳。
- 02
材質、板厚與需求數量。
- 03
焊接位置、外觀面標示及焊道等級要求。
- 04
研磨、拋光或拉絲要求;如有粗糙度值請註明。
- 05
粉體烤漆、陽極或鈍化等後處理需求。
- 06
交期,以及一次性需求或定期補貨安排。
圖面尚未完整時,也可先提供草圖,討論焊接與研磨的可行性。資料齊全後,我們會進行工程評估與報價;實際回覆時程依資料完整度確認。
RFQ・工程討論
寄送圖面,取得焊接與研磨評估
提供圖面、材料與外觀要求,我們會依零件結構建議焊接及研磨方式。可評估 1 件打樣或批量製作;鏡面、特定粗糙度與其他外協表面處理需求,請一併說明。
圖面與需求可寄至 [email protected],或寄送至 。