常見應用場景
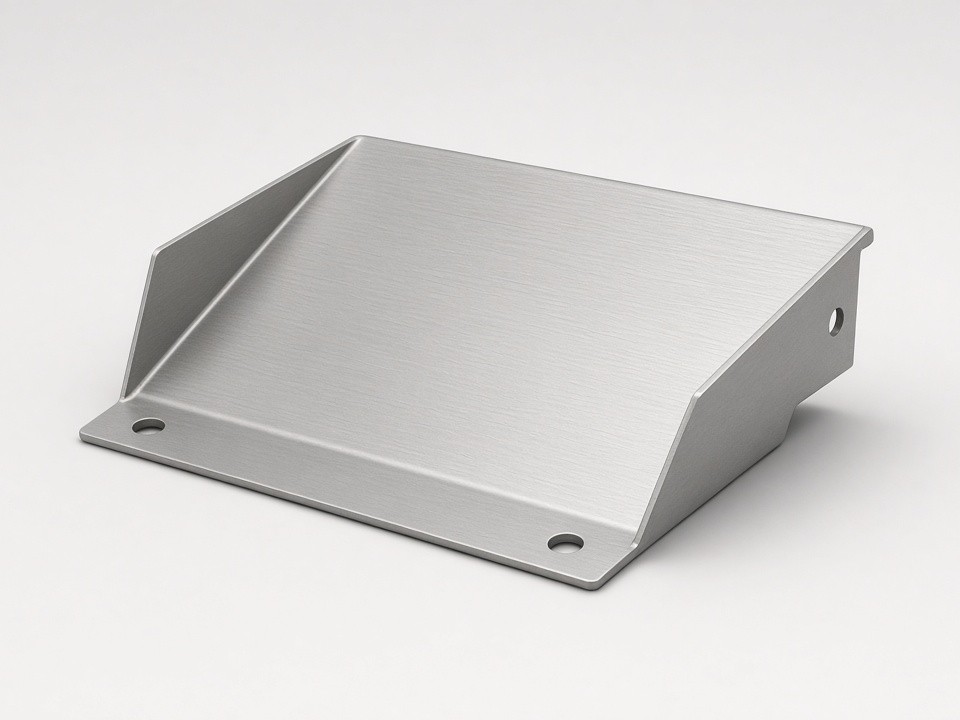
多數導風板安裝於需要引導氣流繞過元件、穿越機櫃或覆蓋發熱源的設備中。許多零件為非標規格,孔位、折彎角度、折邊寬度與固定位置常隨專案調整,我們會依圖面調整製程規劃。
-
自動化設備
自動化設備與控制櫃的散熱風道
-
工業電腦與伺服器
工業電腦與伺服器機殼的氣流導引
-
變頻與電源控制箱
變頻器與功率控制箱體
-
通訊設備機櫃
通訊機櫃與風扇擋板
-
集塵與通風設備
OEM 機台商自行開發的集塵與通風單元
導風板製程流程
點選各製程可展開說明。從下料到組裝,製程可在同一廠區內連續完成。
材質與板厚
導風板常用板厚為 0.5 至 12 mm,多數氣流零件落在 0.8 至 2.0 mm。薄板容易成型,但若跨距大、邊緣無支撐,可能產生振動或變形。若零件有長邊無支撐,請事先告知,我們可建議加強折彎或改用較厚板材。
| 材質 | 常見材質等級 | 導風板典型用途 |
|---|---|---|
| 不銹鋼 | SUS304、SUS316、SUS430 | 腐蝕或需沖洗環境、醫療與半導體設備 |
| 碳鋼 / 鍍鋅鋼板 | SPCC/CRS、Q235/Q355、SGCC/SECC | 一般工業設備、機櫃內部 |
| 鋁 | 5052、6061、5754 | 輕量導風板、需良好成型性的零件 |
| 銅 / 黃銅 | C1100/T2、H62 | 有特定導電或導熱需求的零件 |
公差與檢驗
以下為一般參考值。可達公差取決於圖面、材料厚度、零件尺寸與成型方式。若導風板需與風扇開口或 PCB 槽孔對齊,請在圖面上標示關鍵尺寸,我們會於下料前確認可行性。
品質流程涵蓋進料檢驗、首件檢驗、製程檢查、成品檢驗與出貨檢驗。量測設備包括三次元量床(CMM)、2.5D 影像量測系統與高度規。可依需求提供首件報告、尺寸報告、材質證明及 RoHS/REACH 文件。
| 加工製程 | 一般公差 |
|---|---|
| 雷射切割 | ±0.10 mm |
| CNC 折彎 | ±0.20–0.30 mm |
| 孔位 | ±0.10–0.20 mm |
- CMM 量測
- 2.5D 影像量測
- 高度規檢驗
表面處理(合作夥伴執行)
導風板常需防腐蝕、絕緣或外觀處理。表面處理由合格的合作夥伴執行,我們負責協調處理範圍、表面要求與交期,您只需與單一窗口聯繫即可完成整件零件的處理。
- 粉體塗裝
- 鋁陽極處理
- 金屬電鍍
- 不銹鋼鈍化
- 噴砂與電解拋光
- 網版印刷與雷射標示
交期與訂購數量
樣品可由 1 件起訂。交期取決於零件複雜度、材料供應、表面處理與數量。若為重複訂單,可提前規劃材料與治具,使後續批次交貨更快。
單件原型
3–12 工作天
小批試產
10–15 工作天
一般量產批次
15–25 工作天
鈑金是否適合您的導風板?
若導風板為具孔位或百葉的成型板件、需要跨批次穩定外形,或希望免開模具即可快速取得零件,鈑金製程通常很適合。若零件板厚過厚、需要無法由平板成型的複雜立體曲面,或需要塑膠模造特徵,則建議評估其他製程。不確定時,歡迎寄送圖面與氣流需求說明,我們會告知鈑金是否可行,以及哪些設計調整可降低成本。
報價所需資料
為提供有效報價,請盡量提供以下資料。若尚未有完整圖面,附上標註尺寸的草圖與現有零件照片即可開始評估。
- 012D 圖面(PDF 或 DWG)與 3D 模型(STEP 或 IGES,如有)
- 02材質與板厚
- 03孔位、百葉與折彎尺寸,並標示關鍵公差
- 04表面處理需求
- 05原型與量產的預估數量
- 06需求交期與送達地點
- 07所需檢驗報告或證明文件
索取報價
請將圖面與需求寄送至下列電子郵件,或至下列地址洽詢。我們通常會在一個工作天內回覆可行性意見與價格估算。
地址:
Rapidsheetfab:從原型到量產的客製導風板鈑金加工。