
工業 OEM 客製鈑金
電池盒鈑金加工:從打樣到量產的客製化電池外殼製造
電池盒的結構通常不複雜,但對尺寸、孔位、焊接變形與散熱通風的要求很細。圖面一改,模組間距或固定點就要跟著動。我們以雷射切割、CNC 折彎、焊接與壓鉚完成電池盒本體,讓您在研發階段快速取得可裝配的實體件,驗證電芯、BMS 或模組的配合狀況。
準備電池盒 RFQ 時,可直接提供 2D/3D 圖面與預估數量,我們會先確認可製造性,再提供報價與交期。
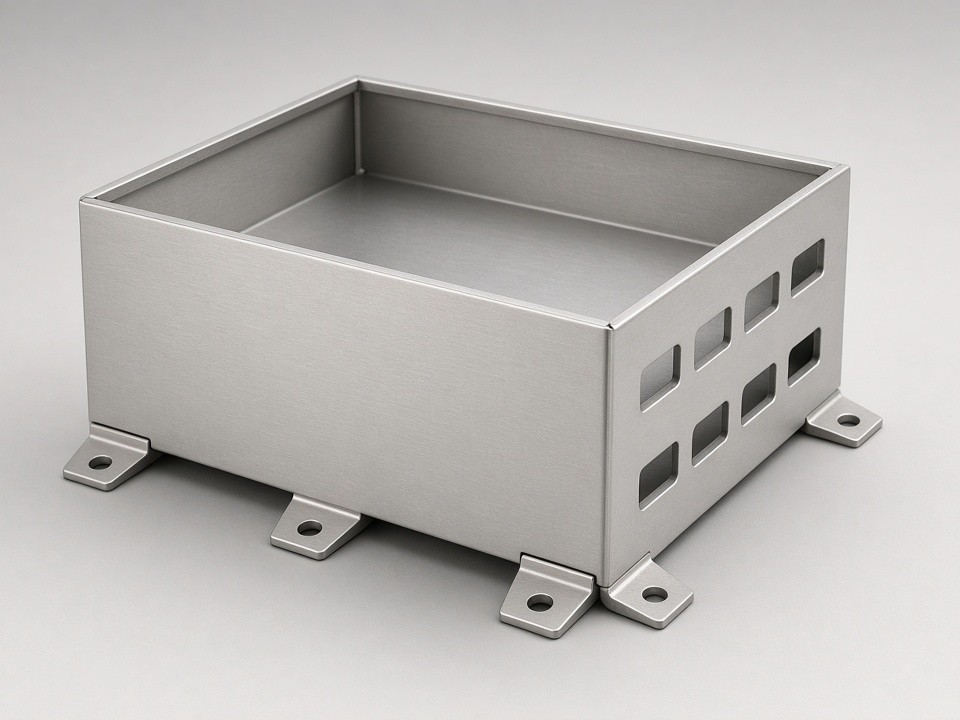
電池盒的結構組成與設計重點
一般電池盒由底板、四周側板、上蓋或頂板、內部隔板與安裝支架組成。依應用不同,還會加入散熱孔、透氣孔、PEM 螺母、接地螺柱、線束穿孔與導軌。
結構強度不足
薄板折彎後剛性低,搬運或振動時容易變形。加入折邊、加強筋或在側板焊接支撐件,可明顯提升結構穩定性。
裝配公差累積
每道折彎都會帶入角度誤差。上蓋與側板由多件組成時,建議在圖面標示基準面,讓我們在首件先確認關鍵尺寸。
焊接變形
鋁材與不鏽鋼的熱膨脹係數較高,長焊道容易造成翹曲。焊接順序與夾治具設計會直接影響最終平整度。
在圖面階段先處理這些問題,通常能減少後續改模與返工的時間。
電池盒常用材質與選擇依據
材質選擇會影響重量、耐蝕性、導電性與後續表面處理方式。以下為電池盒加工中較常見的選項。
| 材質 | 常用牌號 | 適合情境 | 注意事項 |
|---|---|---|---|
| 鋁合金 | 5052、6061、5754 | 需要輕量化的可攜式電池盒、移動設備電池組 | 可陽極處理,焊接需控制熱變形 |
| 不鏽鋼 | SUS304、SUS316 | 戶外或潮濕環境、需要較高耐蝕性的儲能外殼 | 重量較高,成本高於碳鋼 |
| 鍍鋅鋼板 | SGCC、SECC | 室內機櫃式電池盒、成本敏感的量產件 | 切割邊緣需注意防鏽,建議搭配烤漆 |
| 碳鋼 | SPCC、Q235、Q355 | 結構件、內部支架、需要較高強度的固定件 | 需做防鏽處理,常見為粉體烤漆 |
若電池盒需在高溼、高鹽霧或含腐蝕性氣體的環境使用,建議在打樣前就確認材質與表面處理方式,避免量產後才發現防護不足。
電池盒加工能力與設備配置
我們以自有設備完成電池盒的主要成形製程,減少在不同廠之間轉運與等待的時間。點選各項能力可查看說明。
廠內有 5 台光纖雷射切割機,最大加工尺寸 2,000 × 4,000 mm。側板、底板與散熱孔可在同一張板材上完成切割,減少套料浪費,也讓孔位與外形的相對位置保持一致。
對您的好處:散熱孔、透氣孔與螺絲孔位可一次切出,首件打樣即可檢查電芯、模組與孔位是否干涉。
快速打樣如何縮短電池盒的開發週期
電池盒研發通常會經歷多次尺寸修正,包括電芯規格調整、模組增加、散熱需求改變或裝配方式變動。每一次修改都需重新製作實體件,因此交期與修改效率十分關鍵。
- 設計修改後,約一週即可取得實體件進行組裝測試。
- 首件發現的干涉、孔位偏移或折彎角度問題,可在量產前修正圖面。
- 試產階段即可確認生產流程與裝配順序,減少量產後的變更成本。
-
單件打樣
3 至 12 個工作天
-
少量試產
10 至 15 個工作天
-
批量生產
15 至 25 個工作天
交期會受材料備料、表面處理與零件複雜度影響。若電池盒需要烤漆或陽極處理,建議在詢價時一併說明,我們會將表面處理時程納入交期估算。
電池盒參數一覽
以下公差為一般參考值,實際可達精度需依圖面、板厚、尺寸與加工方式進行工程評估。
| 項目 | 參數說明 |
|---|---|
| 適用材質 | 鋁合金(5052、6061、5754)、不鏽鋼(SUS304、SUS316)、碳鋼(SPCC、Q235、Q355)、鍍鋅鋼板(SGCC、SECC) |
| 一般鈑金板厚 | 0.5–12 mm(依結構設計而定) |
| 雷射切割最大厚度 | 不鏽鋼約 20 mm、碳鋼約 25 mm、鋁材約 16 mm |
| 最大加工板材尺寸 | 2,000 × 4,000 mm |
| 折彎能力 | 最大 230 噸/3,000 mm |
| 焊接方式 | TIG、MIG/MAG、雷射焊接、點焊 |
| 壓鉚與攻牙 | PEM 壓鉚螺帽、螺柱;M2–M12 攻牙 |
| 雷射切割公差 | ±0.10 mm |
| CNC 折彎公差 | ±0.20–0.30 mm |
| 孔位加工公差 | ±0.10–0.20 mm |
| 最低訂購量 | 1 件(樣品) |
| 交期 | 單件打樣 3–12 個工作天;少量試產 10–15 個工作天;批量生產 15–25 個工作天 |
| 表面處理 | 粉體烤漆、鋁合金陽極、鍍鋅後處理、不鏽鋼鈍化、噴砂、網版印刷、雷射打標(由合作廠商執行) |
| 檢驗與文件 | 首件檢驗(FAI)、尺寸檢驗報告、材質證明、RoHS/REACH 相關文件、表面處理檢測報告 |
依應用情境選擇加工方式
不同用途的電池盒,對材質、結構與表面處理的要求差異很大。以下整理常見情境與建議方向,方便您在詢價前先做初步判斷。
工業設備備用電池盒
- 建議材質:
- SECC、SGCC、碳鋼
- 製程重點:
- 折彎成形、PEM 螺柱、粉體烤漆
- 常見考量:
- 成本與強度平衡,適合中小批量
儲能模組外殼
- 建議材質:
- 鍍鋅鋼板、SUS304
- 製程重點:
- 散熱孔切割、結構焊接、接地點規劃
- 常見考量:
- 通風設計與接地路徑需在圖面標示
AGV/AMR 移動設備電池盒
- 建議材質:
- 5052、6061 鋁合金
- 製程重點:
- 輕量化結構、焊接變形控制、陽極處理
- 常見考量:
- 重量與振動耐受度
戶外或高濕環境電池箱
- 建議材質:
- SUS304、SUS316
- 製程重點:
- 焊道處理、鈍化或噴砂
- 常見考量:
- 耐蝕性與密封孔位配置
研發驗證樣品
- 建議材質:
- 依結構選擇
- 製程重點:
- 單件雷射切割、快速折彎、少量組裝
- 常見考量:
- 交期與圖面修改頻率
醫療或儀器備電盒
- 建議材質:
- SUS304、鋁合金
- 製程重點:
- 外觀處理、尺寸檢驗、文件支援
- 常見考量:
- 外觀一致性與檢驗紀錄
若您的應用不在上述情境中,請提供使用環境、負載條件與裝配方式,我們可協助判斷較合適的材質與製程組合。
電池盒設計的可製造性建議
以下是我們在電池盒專案中最常提醒的圖面細節,提早確認能減少改圖次數。
-
1. 折彎內側半徑
內側半徑小於板厚時,折彎處容易開裂,尤其是鋁合金與不鏽鋼。請依材質選擇合適的折彎半徑並在圖面標註。
-
2. 孔距與邊距
孔位距板邊過近,折彎後容易變形。一般建議孔邊距不小於板厚的 2 倍,並避開折彎區域。
-
3. PEM 壓鉚位置
壓鉚件需要足夠的板材厚度與周圍空間。安裝於薄板時,請確認板厚是否符合該規格的最小要求。
-
4. 焊接區域
長焊道會產生較大熱變形。箱體尺寸較大時,建議將焊接點分段,或在設計上增加折邊以提升剛性。
-
5. 通風與散熱孔
散熱孔的排列方向與數量會影響結構強度。請在圖面標示開孔區域,以便我們評估是否需要補強。
-
6. 接地與導電路徑
若需接地,請在圖面標示接地點位置與螺紋規格。表面處理會影響導電性,需與處理方式一併確認。
詢價時請提供的資料
為讓報價與可製造性評估更快完成,建議詢價時一併提供以下資料。若電池盒需通過特定的電氣安全或運輸認證,請先告知;認證測試需由客戶或指定的第三方機構執行,我們可協助提供結構件的材質與尺寸文件配合認證流程。
- 2D 工程圖(尺寸、公差、折彎角度與孔位)
- 3D 檔案(STEP、IGES 或 SolidWorks 格式)
- 材質與板厚要求
- 表面處理方式與色號(如有)
- 預估採購數量與分批需求
- 所需文件(FAI、尺寸檢驗、材質證明、RoHS/REACH)
- 目標交期與是否需要分批交貨
與 Rapidsheetfab 討論您的電池盒專案
從單件打樣到批量生產,我們的目標是讓您的電池盒圖面在最短時間內變成可裝配的實體件,並在量產前處理完尺寸與結構問題。
請將 2D/3D 圖面、材質需求、表面處理方式與預估數量寄至 RFQ 信箱,我們會在收到資料後確認可製造性,並提供報價與交期建議。