
- 一般加工板厚
- 0.5–12 mm
- 雷射切割機
- 5 台
- CNC 折床
- 7 台
- 品質管理認證
- ISO 9001:2015
工具箱的基本結構與加工重點
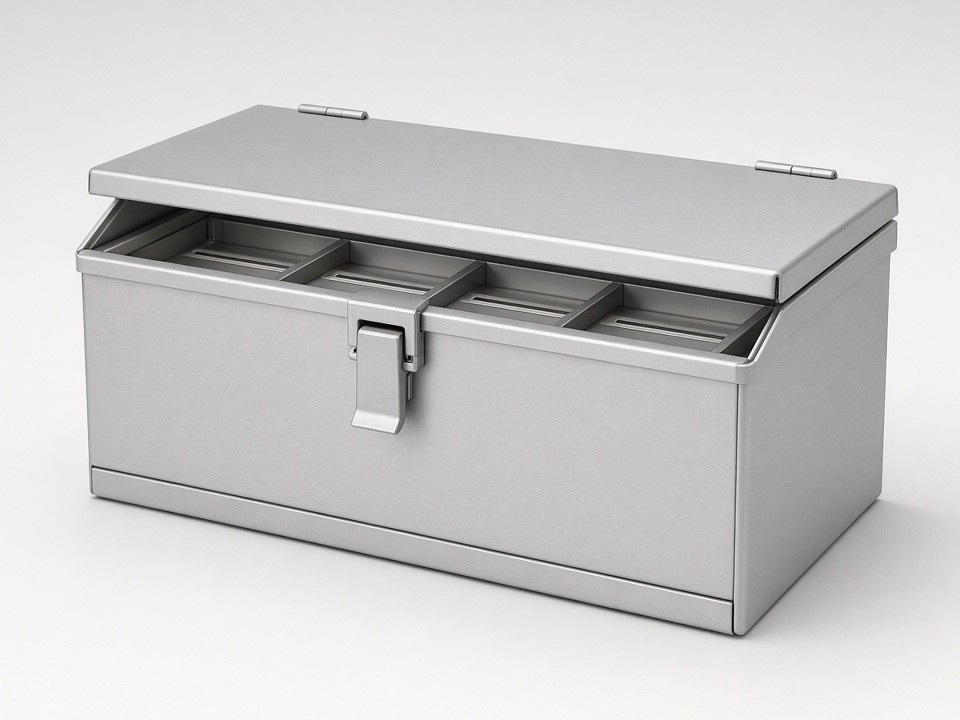
一般鈑金工具箱由箱體、箱蓋或門板、內部隔板、把手與鎖具,以及底座或腳墊組成。每個部件的加工方式不同,組立精度會互相影響。
箱體通常以一張或數張板材折彎成形,轉角若採焊接固定,需預留焊接收縮量。箱蓋與箱體的鉸鏈孔位及鎖扣孔位,必須在展開圖階段確定,否則組立時容易錯位。
內部隔板與抽屜導軌的安裝點常被忽略。隔板插槽若只依名目尺寸設計,遇到板厚公差與折彎回彈時,可能裝不進去或間隙過大。
開始製作前建議確認的事項
- 01箱體採一體折彎,或以焊接組合
- 02門板是否需要內翻或外翻邊,以及翻邊高度
- 03鎖具、把手、鉸鏈的型號與安裝位置
- 04內部是否有隔板、抽屜或固定支架
- 05是否需要防水、防塵或通風孔設計
板材材質與板厚的選擇
材料選擇會直接影響結構強度、重量、耐腐蝕性與後段表面處理方式。一般箱體板厚多落在 0.8–2.0 mm,承重底座或大型外殼則可能需要更厚的板材。板厚越厚,折彎半徑與回彈量越需重新評估,建議在圖面階段與我們討論。
| 材料類別 | 常用材質 | 常見應用方向 |
|---|---|---|
| 碳鋼及鍍鋅鋼板 | SPCC/CRS、SGCC/SECC | 一般工具箱箱體、內部支架 |
| 不鏽鋼 | SUS304、SUS316、SUS430 | 潮濕或需耐腐蝕的工作環境 |
| 鋁合金 | 5052、6061、5754 | 需減重或外觀陽極處理的箱體 |
切割、折彎與沖孔能力
工具箱的精度主要取決於展開圖準確性與折彎順序。折彎前我們會先確認展開尺寸與折彎順序,避免後折的邊被前一道折彎干涉;箱體長度超過 1,500 mm 的工件,會視需要分段折彎或使用輔助治具以維持直線度。
設備配置
- 5 台光纖雷射切割機,最大加工板材尺寸 2,000 × 4,000 mm
- 7 台 CNC 折床,最大設備能力 230 噸/3,000 mm
- CNC 沖床,可加工通風孔、百葉孔與安裝用特殊孔型
雷射切割最大加工厚度:不鏽鋼可達 20 mm、碳鋼可達 25 mm、鋁材可達 16 mm。一般工具箱板厚遠低於上述極限,切割速度與切口品質都在穩定範圍內。
參考加工公差
實際可達公差仍需依圖面與材料厚度評估。
| 加工項目 | 典型公差 |
|---|---|
| 雷射切割 | ±0.10 mm |
| CNC 折彎 | ±0.20–0.30 mm |
| 孔位加工 | ±0.10–0.20 mm |
焊接、壓鉚與五金件安裝
轉角與接合處依結構需求採用不同連接方式。薄板箱體若需外觀平整,通常優先考慮 TIG 或雷射焊接,焊後進行去毛邊與研磨以減少焊道痕跡。大型箱體則需以治具固定與分段焊接控制變形。
我們提供 TIG 氬焊、MIG/MAG 焊接、雷射焊接與點焊。
PEM 壓鉚與攻牙
提供 PEM 壓鉚螺帽與螺柱安裝,以及 M2–M12 攻牙。相較於直接在薄板攻牙,壓鉚結構的承載與重複拆裝表現通常較佳,適合需多次維修或更換面板的工具箱。
五金件試裝
鎖具、把手與鉸鏈的安裝孔位,可依客戶提供的五金樣品或規格書先行試裝,確認孔距與配合間隙後再進入量產。
表面處理與外觀整理
外觀品質往往決定樣品能否被接受,表面處理與邊緣整理應與加工同步規劃。切割與折彎後的邊緣若直接上漆或電鍍,容易出現附著不良或尖角殘留,建議先完成邊緣整理。
廠內加工
- 去毛邊、研磨
- 拉絲與基本拋光
合格合作廠商後加工
由合格表面處理合作廠商執行,我們負責加工需求、品質要求與交期協調。
- 粉體烤漆
- 鋁合金陽極處理
- 金屬電鍍
- 不鏽鋼鈍化處理
- 噴砂與電解拋光
- 網版印刷與雷射打標
顏色、膜厚與附著力等規格,建議於下單前提供色票或規格書。
尺寸檢驗與文件交付
工具箱常見品質問題集中在箱體對角、門板間隙與孔位位置。為使量產尺寸維持一致,我們建立從原料到出貨的檢驗流程,並配備三次元量測儀(CMM)、2.5D 影像量測系統與高度規。首件完成後可提供尺寸檢驗報告,標示關鍵尺寸實測值。
-
IQC
進料檢驗
-
FAI
首件檢驗
-
IPQC
製程檢驗
-
FQC
成品檢驗
-
OQC
出貨檢驗
依專案要求,可提供材質證明、RoHS/REACH 相關文件與表面塗層檢測報告。本公司已通過 ISO 9001:2015 品質管理系統認證。
打樣到量產的生產安排
工具箱開發通常經歷多次改版,因此我們將生產區分為打樣、試產與量產三階段。樣品最低訂購量可接受 1 件。實際交期會依箱體複雜度、材料備料、表面處理與訂單數量而定;表面處理若需送外,交期另行計算。
| 生產類型 | 參考交期 |
|---|---|
| 單件打樣/原型製作 | 3–12 個工作天 |
| 少量試產 | 10–15 個工作天 |
| 常規批量生產 | 15–25 個工作天 |
定期補貨客戶可於首件確認後固定圖面與檢驗標準,之後訂單即可以相同條件重複生產。
哪些工具箱專案適合交由我們製作
我們的工藝配置與接單方式,較適合以下類型的專案。
自動化設備與產線配套
工具箱、控制箱與收納箱,數量多、款式多,需要彈性接單。
系統整合商與設備工程公司
非標準工具箱,每個專案規格不同,訂單數量少。
新創硬體與產品研發團隊
功能樣品需快速打樣並多次修改。
採購代理商與貿易商
長期鈑金零件採購,需穩定的品質文件與跨境溝通能力。
若您的工具箱為超大量、單一款式且以極低單價為唯一考量的標準品,建議先評估沖壓模具成本與量產規模,我們也可協助比較不同製程的成本結構。
製程選擇原則
依專案條件選擇合適的製程組合,點選下方項目可展開說明。
提供報價所需的資料
為了更快取得準確報價,建議提供以下資料。若圖面尚未完成,也歡迎先提供草圖或功能需求描述,我們可協助評估可製造性(DFM),並提出較適合的結構建議。
- 2D 圖面(DXF、DWG 或 PDF)與 3D 模型(STEP、IGES)
- 材料材質與板厚,指定品牌或規格請一併註明
- 表面處理方式、顏色編號與外觀等級要求
- 五金件型號或樣品,以及安裝位置說明
- 預估採購數量與希望的交貨時間
- 檢驗或文件需求,例如首件報告或材質證明
以 Email 寄送 RFQ
請將資料寄至下列信箱,並於主旨註明「鈑金工具箱報價」,我們會在收到後安排工程人員確認。
地址: