
工業 OEM 客製化鈑金加工
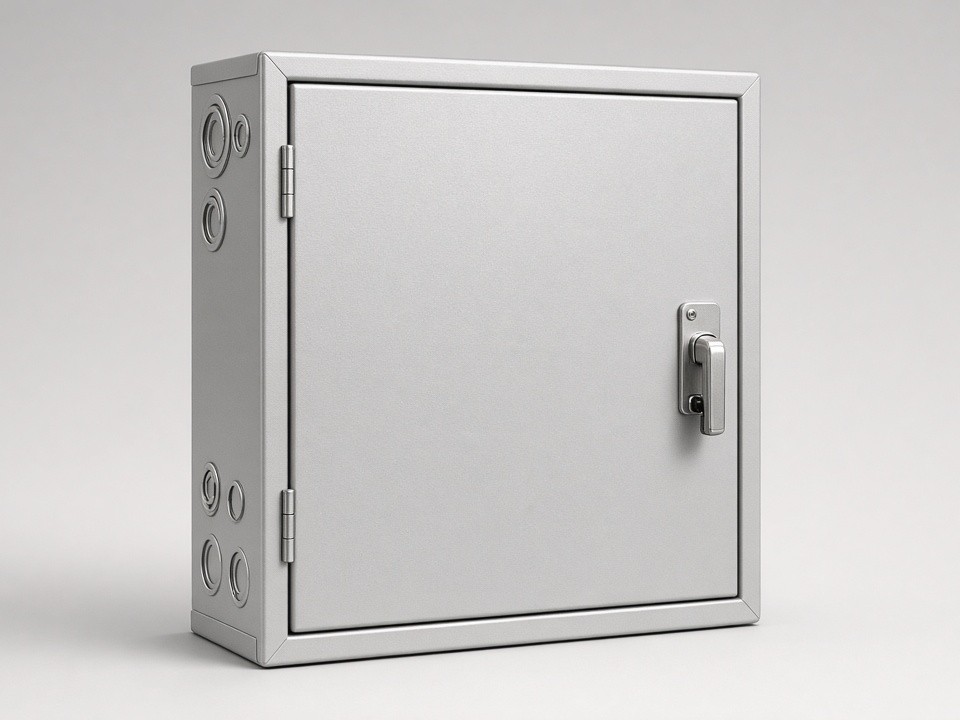
控制箱鈑金加工
與客製化機箱製造
Rapidsheetfab 整合雷射切割、CNC 折彎、沖孔、焊接、五金件安裝與組裝,支援控制箱外殼、門板、安裝板及固定支架,從單件打樣到批量生產皆可依圖面評估。
提供 2D/3D 圖面即可開始討論;若設計仍在修改,也可先確認加工可行性,再安排樣品或小批量試產。
約 3,500 m²
廠房規模
ISO 9001:2015
品質管理系統認證
最低 1 件
樣品訂購量
服務範圍
支援設備製造與工程專案
服務自動化設備製造商、機械 OEM/ODM、系統整合商、工業電腦與電力設備廠商,以及有客製化金屬零件需求的採購團隊。
電器元件、配線、測試及特定防護等級等需求,請於詢價時說明。鈑金加工與電氣整合的範圍依專案確認,不以外殼製造能力推定電控或防護認證。
箱體與面板
控制箱外殼、箱門與背板、電控箱、設備機箱及金屬面板。
安裝結構件
DIN 軌、安裝板、元件固定支架、設備框架、底座、護罩及連接件。
依圖面加工特徵
孔位、百葉孔、開口及符合裝配需求的板件輪廓。
五金件與螺紋
PEM 壓鉚螺帽、螺柱、鉚接及其他五金件安裝。
製造能力
從板材加工到零件組裝
廠房約 3,500 平方公尺,配置多種鈑金加工設備,可依零件結構、材料及訂購數量安排製程。
| 加工項目 | 製造能力 |
|---|---|
| 光纖雷射切割 | 5 台設備;最大板材尺寸 2,000 × 4,000 mm |
| CNC 沖孔 | 孔位、百葉孔及部分成形特徵加工 |
| CNC 折彎 | 7 台折床;設備能力最高 230 噸/3,000 mm |
| 焊接 | TIG 氬焊、MIG/MAG、雷射焊接及點焊 |
| 五金件與攻牙 | PEM 壓鉚、鉚接及 M2–M12 攻牙 |
| 後加工與組裝 | 去毛邊、研磨、拉絲、基本拋光及金屬零件組裝 |
板厚與切割能力參考
一般鈑金加工厚度範圍為 0.5–12 mm。雷射切割最大厚度依材料而異:不鏽鋼可達 20 mm、碳鋼可達 25 mm、鋁材可達 16 mm。實際能力須依材料規格、零件尺寸、幾何形狀與製程條件確認。
製程流程
從圖面到成品,先確認裝配條件
控制箱通常由多個板件、折彎件與安裝零件組成。孔位、折彎方向、焊接順序及組裝空間都可能影響成品配合,因此會依圖面與需求確認製程組合。
若圖面尚未定版,可提供目前版本初步評估。涉及折彎避讓、焊接變形、螺柱位置或裝配間隙時,建議在打樣前確認關鍵尺寸。
-
01
圖面與規格確認
檢視尺寸、公差、材料、板厚、表面處理與數量。
-
02
板材切割與沖孔
依零件輪廓及開孔要求安排雷射切割或 CNC 沖孔。
-
03
折彎成形
確認折彎方向、尺寸與相鄰零件的裝配關係。
-
04
焊接及五金件安裝
依結構需求選擇焊接方式,安裝壓鉚件、螺柱或螺帽。
-
05
檢驗、表面處理與組裝
按專案要求進行尺寸檢查,並協調表面處理或零件組裝。
材料與表面處理
依使用環境與設計條件選材
可加工多種常用工業金屬,材料選擇可依使用環境、重量、外觀及成本考量。
| 材料類別 | 常用材質 | 常見考量 |
|---|---|---|
| 不鏽鋼 | SUS304、SUS316、SUS430 | 耐蝕需求、設備環境與表面外觀 |
| 碳鋼及鍍鋅鋼板 | SPCC/CRS、Q235/Q355、SGCC/SECC | 結構強度、加工成本及後續塗裝 |
| 鋁合金 | 5052、6061、5754 | 重量、成形需求及表面處理方式 |
| 銅材與黃銅 | C1100/T2、H62 | 導電或特定零件需求 |
可協調的表面處理
可配合安排粉體烤漆、鋁合金陽極處理、電鍍、不鏽鋼鈍化、噴砂、電解拋光、網版印刷及雷射打標。
合作夥伴協作
表面處理由合格合作廠商執行,Rapidsheetfab 協調加工要求與交期。詢價時請註明顏色、膜厚、表面狀態或相關規範。
品質與檢驗
尺寸檢驗與品質文件依專案安排
已通過 ISO 9001:2015 品質管理系統認證,品質管制涵蓋進料、首件、製程、成品及出貨檢驗。
檢測設備包括三次元量測儀(CMM)、2.5D 影像量測系統、高度規及常規量具。
| 加工項目 | 典型參考公差 |
|---|---|
| 雷射切割 | ±0.10 mm |
| CNC 折彎 | ±0.20–0.30 mm |
| 孔位加工 | ±0.10–0.20 mm |
以上為一般參考值,實際能力須依圖面、板厚、零件尺寸與製程評估。可依專案需求提供首件檢驗報告、尺寸檢驗報告、材質證明、RoHS/REACH 相關文件及表面塗層檢測報告。若有配合面、門板間隙或關鍵安裝孔位,建議於圖面標註檢驗基準與重要尺寸。
製程選擇與專案評估
依箱體結構、裝配與使用條件評估
不同控制箱結構適合的製程不盡相同,可依圖面、數量與驗收條件討論加工方式。
平板件與大量開孔
依輪廓、孔型與數量選擇雷射切割或 CNC 沖孔。
折彎箱體與門板
確認板厚、折彎尺寸、內部空間及裝配順序。
焊接底座或大型結構件
依材料與接合位置評估 TIG、MIG/MAG、雷射焊接或點焊。
薄板螺紋固定
評估 PEM 壓鉚、鉚接或攻牙的適用性。
戶外或指定外觀需求
詢價時確認表面處理、顏色及檢測要求,相關處理由合格合作夥伴協作。
仍在開發中的專案
先製作樣品驗證尺寸與組裝,再依修改結果安排試產或量產。
特殊規格請提供完整驗收條件
特殊公差、接地結構、散熱開孔、密封設計或防護等級要求,請提供相關標準、使用條件與驗收方式,以利工程評估。未經確認的加工能力或測試要求,不會以通用規格直接替代專案條件。
生產安排
打樣、試產到批量供貨
可依產品開發階段安排不同數量的生產,樣品最低訂購量可接受 1 件。若有固定補貨需求或多個機型版本,可提供預估用量與交貨安排,方便評估生產方式。
| 生產類型 | 參考交期 | 適用階段 |
|---|---|---|
| 單件打樣/原型製作 | 3–12 個工作天 | 尺寸與組裝驗證 |
| 少量試產 | 10–15 個工作天 | 設計確認與初期導入 |
| 常規批量生產 | 15–25 個工作天 | 正式訂單與後續供貨 |
以上為參考交期,實際時間會受零件複雜度、材料備料、表面處理、訂單數量及圖面確認進度影響。
常見詢價問題
送出圖面前,可先確認這些事項
提供目前可取得的規格即可;尚未定版的圖面與待確認項目,也可先提出討論。
詢價時建議提供哪些資料?
請盡可能附上 2D 工程圖及可用的 3D 檔案、材料牌號與板厚、表面處理要求、關鍵尺寸與公差、五金件規格、焊接及組裝範圍、數量、需求交期,以及適用的品質文件或客戶驗收規範。
圖面尚未完成,可以先評估嗎?
可以先提供目前版本及待確認項目,工程評估後可討論製程可行性、打樣安排與後續批量供貨。
是否包含電氣整合與防護等級認證?
電器元件、配線、測試及特定防護等級須依專案確認;不以外殼製造能力推定電控或防護認證。請提供相關標準、使用條件與驗收方式供評估。
客製化控制箱加工 RFQ
提供圖面與需求,開始評估專案
若您正為自動化設備、機械 OEM、電力控制或系統整合專案尋找鈑金供應商,歡迎透過 Email 提供圖面與需求數量。Rapidsheetfab 可協助評估材料、加工流程、檢驗要求及交期,並依專案安排樣品驗證至正式訂單。
加快報價評估,請盡可能附上
- 2D 工程圖及可用的 3D 檔案
- 材料牌號、板厚與表面處理要求
- 關鍵尺寸、公差及檢驗標準
- 五金件規格、焊接要求與組裝範圍
- 樣品數量、預估批量及需求交期
- 適用的品質文件或客戶驗收規範