可安裝的五金類型
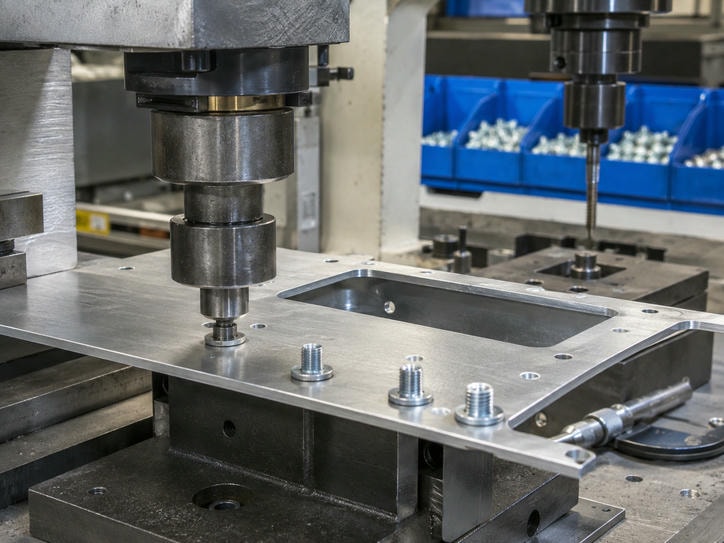
壓入式五金以受控壓力固定於板材中,接合不依賴焊接,可保持背面表面乾淨,並避免螺紋周邊因熱變形而影響精度。
自扣式螺帽與螺柱
用於板材上的螺絲錨點,以及 PCB、面板與支架的安裝螺柱。
常用材質:SUS304、Q235、碳鋼
自扣式間隔柱
用於電路板與外蓋的間距與安裝固定。
常用材質:碳鋼、不銹鋼
拉釘螺帽(Rivet Nut)
適用於僅能單面接近的結構,提供內螺紋插件。
常用材質:鋼、不銹鋼、鋁
M2–M12 內螺紋攻牙
內螺紋可加工於沖孔、鑽孔或雷射切割的孔位中。以下為我們經常執行的標準公制粗牙規格。
底孔值為標準螺紋咬合的參考值。最終孔徑需依材質、板厚與圖面的螺紋等級確認。若為非標準螺距或細牙,請隨詢價單提供規格,我們將確認可行性。
| 螺紋規格 | 螺距(mm) | 參考底孔(mm) |
|---|---|---|
| M2 | 0.40 | 1.6 |
| M2.5 | 0.45 | 2.05 |
| M3 | 0.50 | 2.5 |
| M4 | 0.70 | 3.3 |
| M5 | 0.80 | 4.2 |
| M6 | 1.00 | 5.0 |
| M8 | 1.25 | 6.8 |
| M10 | 1.50 | 8.5 |
| M12 | 1.75 | 10.2 |
孔位規劃建議
螺紋孔位應配置在零件的平坦區段。若孔位靠近折彎線或成形凸緣,需要更審慎的規劃,我們會在圖面檢查階段一併評估。
材質與板厚的製程選擇
攻牙與壓入式五金因板材不同而有不同的作法。點選各材質即可查看重點說明。
板厚是五金選型的主要因素。薄板可能無法讓較大規格的五金達到完整螺紋咬合,過厚板材則可能需要不同的攻牙策略。報價前,我們會依五金供應商資料與您的負載需求檢核板厚。
製程流程
五金安裝可與雷射切割、CNC 折彎、焊接及組裝規劃在同一production run 中完成,減少零件往返不同供應商的時間。
-
1
圖面檢查
檢視孔位、五金標註、螺紋規格、邊距與折彎干涉。
-
2
製程規劃
決定五金在成形、焊接或表面處理前後安裝,並標示可能造成變形或螺紋損傷的順序。
-
3
孔位準備
以雷射切割、沖孔或鑽孔加工至指定的攻牙底孔尺寸。
-
4
安裝或攻牙
以受控壓力壓入五金,並依材質選用正確的螺絲攻與潤滑方式。
-
5
檢驗
依圖面檢查螺紋配合與五金位置,必要時可安排拉力或扭矩測試。
螺紋特徵品質檢驗
螺紋特徵會在生產流程的多個節點進行檢驗,並以量測設備與標準螺規確認結果。
-
FAI 首件檢驗
確認首件的孔位、螺紋配合與五金安裝位置。
-
IPQC 製程中檢驗
生產過程中檢查五金高度、方向與螺紋狀態。
-
FQC 與 OQC 成品檢驗
出貨前驗證成品品質。
量測與檢驗設備
三次元量測機(CMM)、2.5D 影像量測系統、高度規與標準螺紋規。
文件支援
可依需求提供尺寸檢驗報告、材料證明,以及 RoHS 或 REACH 文件,支援您的供應商品質流程。
表面處理協調
表面處理透過合格合作夥伴協調安排,並於報價時一併說明交期影響。
適合的專案情境
- 組裝需要可重複使用的板金螺紋錨點,而非焊接螺柱。
- 同一零件同時需要壓入式五金與攻牙孔位。
- 零件處於試製階段,螺紋設計可能調整,需要快速交件,最小訂購量 1 pcs。
- 生產量為小到中量,希望由單一供應商完成切割、成形、五金安裝與組裝。
較不適合的情境
若螺紋於薄板中需承受極高扭矩或疲勞負載,此方式可能不適用。審圖時我們會直接說明,並建議替代方案,例如較厚材料、其他五金型式或焊接螺柱。
在圖面階段提供誠實的可行性回饋,能為雙方節省時間。
交期參考
實際時程取決於零件複雜度、材料供應與外包表面處理。
試製件
3–12 個工作天
小量試產
10–15 個工作天
正式批量
15–25 個工作天
詢價時請提供
- 2D 圖面(PDF 或 DWG)與 3D 模型(STEP 或 IGES,如有)
- 材質與板厚
- 五金型式、料號與螺紋規格,或攻牙標註
- 表面處理需求
- 預估數量與目標交期