
Blechfertigung für industrielle OEMs
Batterieboxen aus Blech – gefertigt nach Ihrer Zeichnung
Passende Bohrbilder, ein gut zugänglicher Servicebereich und ein Deckel, der zuverlässig sitzt: Wir fertigen Batterieboxen, Trays und Abdeckungen vom ersten Muster bis zur Serie. Vor dem Materialzuschnitt prüfen wir, ob sich Ihr Bauteil wirtschaftlich und maßhaltig herstellen lässt.
Prototyp ab 1 Stück · DFM-Prüfung vor Fertigungsstart · montagefertige Baugruppen
5
Faserlaseranlagen
7
CNC-Abkantpressen
M2–M12
Gewinde und PEM-Einpressmuttern
ISO 9001:2015
zertifiziertes Qualitätsmanagement
Konstruktion & DFM
Passform beginnt bei den Details
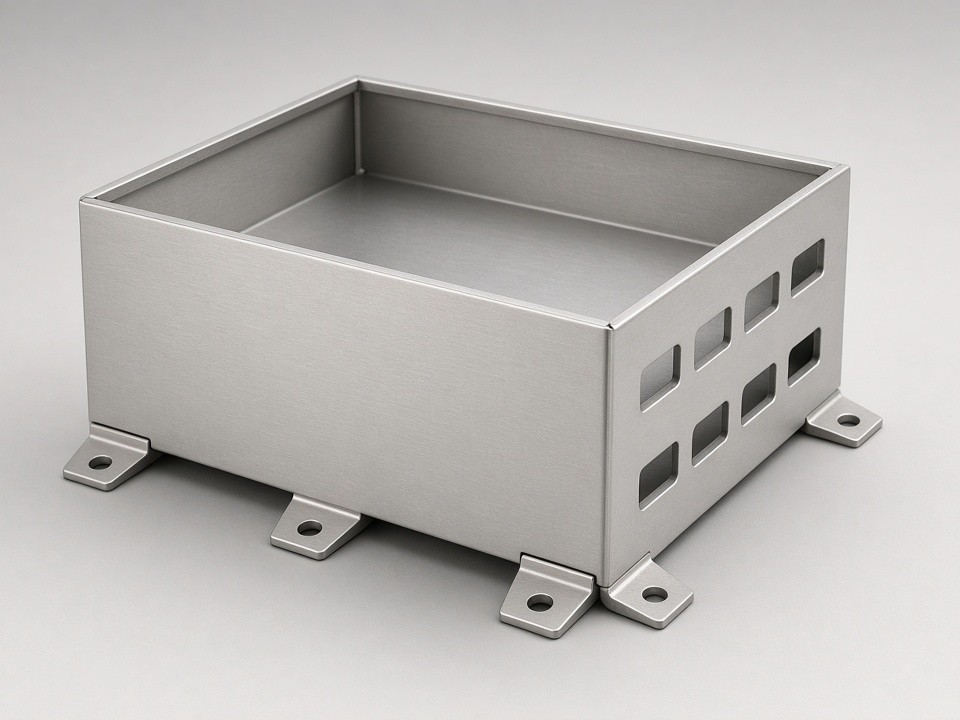
Eine typische Batteriebox besteht aus Wanne, Deckel und Halterungen. Die Wanne nimmt Zellen oder Module auf, der Deckel schließt das System ab und die Halter fixieren es im Fahrzeug, Schrank oder Gestell. Entscheidend für die Fertigbarkeit sind Biegeradien, Nahtlagen und der Zugang zu Verschraubungen.
Wir prüfen diese Punkte in der DFM-Abstimmung, bevor Material geschnitten wird. So lassen sich fertigungsgerechte Änderungen früh klären, ohne die Funktion des Bauteils zu verändern.
01 / Biegeradien
Riss- und verzugsarm formen
Radien kleiner als die Blechdicke können Risse oder Verzug verursachen und die spätere Montage erschweren.
02 / Schweißnähte
Dichtflächen freihalten
Nähte direkt auf Dichtflächen machen die Abdichtung anspruchsvoller. Lage und Schweißzugang werden mitgeprüft.
03 / Befestigung
Verschraubungen zugänglich halten
Zu randnahe Gewinde können beim Einpressen ausreißen. Bohrbild und Randabstände prüfen wir vorab.
Materialauswahl
Werkstoff passend zu Gewicht, Korrosion und Schweißbarkeit
Die Wahl des Werkstoffs beeinflusst Gewicht, Verhalten bei Feuchtigkeit und Schweißprozess. Wir stimmen Material und Blechdicke auf Ihre Anforderungen an Steifigkeit und Gewicht ab; ein Werkstoffwechsel ist nach Abstimmung auch ohne Neukonstruktion möglich.
Aluminium
5052 · 6061 · 5754
Geringes Gewicht und gute Korrosionsbeständigkeit. Beim Schweißen sind Prozesskontrolle und sorgfältig vorbereitete Kanten wichtig.
Edelstahl
SUS304 · SUS316 · SUS430
Robust und gut schweißbar, jedoch deutlich schwerer als Aluminium.
Stahl
SPCC · Q235 · Q355 · SGCC
Kostengünstig und mechanisch stabil. Für den Außeneinsatz ist eine geeignete Beschichtung erforderlich.
Fertigung aus einer Hand
Vom Blechzuschnitt zur montagefertigen Box
Die Prozesskette verbindet Schneiden, Umformen, Fügen und Montage. So erhalten Sie eine abgestimmte Baugruppe statt eines Stapels loser Einzelteile.
-
01 · Schneiden
Faserlaser
Fünf Anlagen für Blechformate bis 2000 × 4000 mm. Laser-Dicken: Aluminium bis 16 mm, Edelstahl bis 20 mm, Baustahl bis 25 mm.
-
02 · Umformen
CNC-Abkanten und Stanzen
Sieben Abkantpressen mit bis zu 230 t und 3000 mm Arbeitslänge formen Wanne, Deckel und Halter. Stanzen ergänzt Lüftungsschlitze und Umformmerkmale.
-
03 · Fügen
Schweißen nach Bauteil
WIG, MIG/MAG oder Laserschweißen verbinden die Teile zur Baugruppe.
-
04 · Montieren & vorbereiten
Gewinde, Kanten und Kontrolle
PEM-Einpressmuttern und Gewinde von M2 bis M12, Entgraten und Schleifen der Kanten sowie abgestimmte Montageschritte.
Maßhaltigkeit
Toleranzen nach Funktion statt pauschaler Präzision
Damit Deckel und Wanne ohne Nacharbeit zusammenpassen, markieren Sie in der Anfrage die kritischen Maße – häufig Befestigungslochabstände, Dichtnutlage und Ebenheit der Auflagefläche. Wir prüfen, ob die geforderte Toleranz mit Blech wirtschaftlich erreichbar ist.
Falls erforderlich, schlagen wir eine gezielte Lösung vor, etwa ein Referenzloch oder eine Nachbearbeitung an einer einzelnen Stelle. So wird Präzision dort eingesetzt, wo sie die Funktion unterstützt.
| Merkmal | Richtwert / Umfang |
|---|---|
| Blechdicke | Typisch 0,5–12 mm |
| Laserschneiden | Bis 2000 × 4000 mm · ±0,10 mm |
| Abkanten | Bis 230 t / 3000 mm · ±0,20–0,30 mm |
| Bohrungen | ±0,10–0,20 mm |
| Gewinde | M2–M12 · PEM-Einpressen und Nieten |
| Prototyp-MOQ | 1 Stück |
| Richtlieferzeiten | Prototyp / NPI ca. 3–12 Arbeitstage · Kleinserie ca. 10–15 · Serie ca. 15–25 |
Richtwerte können je nach Zeichnung, Material und Geometrie variieren. Lieferzeiten hängen außerdem von Oberfläche und Stückzahl ab und werden im Angebot für Ihr Bauteil bestätigt.
Fertigungsumfang
Wann Blech die richtige Wahl ist
Blech eignet sich für Batterieboxen aus Wannen, Wänden, Deckeln und Halterungen, bei denen Lasten über Befestigungen und Versteifungen aufgenommen werden. Die Fertigung bleibt schnell, Werkzeugkosten sind niedrig und Zeichnungsänderungen sind ohne neues Werkzeug möglich – ein Vorteil bei Prototypen und kleinen Stückzahlen.
Klare Leistungsgrenzen
Was vorab abgestimmt werden sollte
Gussgeometrien mit Rippen und Hinterschnitten sowie ausschließlich zerspante Bauteile fertigen wir nicht als Blechteil. Bei Kunststoffeinsätzen, Gussteilen oder speziellen Brandschutzmaterialien klären wir, welche Komponenten wir übernehmen können und wo andere Fertiger einzubinden sind. Die elektrische und sicherheitstechnische Zulassung der Batterie liegt außerhalb unseres Leistungsumfangs; geliefert wird das mechanische Gehäuse nach Ihren Vorgaben.
Oberfläche & Qualität
Dokumentiert bis zur Auslieferung
Entgraten, Vorbereitung und Oberflächenkontrolle erfolgen bei uns. Pulverbeschichtung, Eloxieren, Galvanik, Passivierung und Sandstrahlen koordinieren wir über qualifizierte Partnerbetriebe. Im Angebot ist ausgewiesen, welcher Schritt bei uns und welcher beim Partner stattfindet. Farbe, Schichtdicke und Prüfung werden berücksichtigt, sofern Sie diese festlegen.
Das Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert. Die Prüfkette umfasst Wareneingang, Erstmusterprüfung, Prozessprüfung, Endkontrolle und Auslieferungskontrolle. Gemessen wird mit CMM, 2,5D-Bildmesssystem und Standardprüfmitteln.
Unterlagen auf Anfrage
- ✓Erstmusterprüfberichte (FAI)
- ✓Maßprotokolle
- ✓Werkstoffzeugnisse
- ✓RoHS- und REACH-Unterlagen
Eine ISO-13485- oder IATF-Zertifizierung liegt nicht vor. Falls Ihr Projekt eine dieser Zertifizierungen voraussetzt, teilen Sie uns das bitte vorab mit.
Von der Anfrage zur Serie
Ein klarer Ablauf für Ihr Projekt
Der Prototyp ermöglicht es, die Passung im Bauteil zu prüfen, bevor größere Mengen beschafft werden.
-
Schritt 01
Zeichnung prüfen
Wir prüfen die Fertigbarkeit und klären Biegeradien, Schweißzugang, Toleranzen und Materialwahl.
-
Schritt 02
Angebot abstimmen
Sie erhalten Angaben zu Werkstoff, Prozessfolge, Oberflächenweg, Stückzahl und Liefertermin.
-
Schritt 03
Muster oder Serie starten
Nach Ihrer Konstruktionsfreigabe fertigen wir den Prototyp oder starten direkt mit der Serie.
Häufige Fragen
Das sollten Sie zur Anfrage wissen
Welche Dateien eignen sich für die Anfrage?
Senden Sie Zeichnungen als PDF, DXF oder STEP. Ergänzen Sie Werkstoff, Blechdicke, Mengen und gewünschte Lieferzeit.
Welche Angaben helfen bei der Fertigbarkeitsprüfung?
Markieren Sie kritische Maße, Dichtflächen und Bohrbilder. Teilen Sie außerdem Oberflächenwunsch, Mengen für Prototyp und/oder Serie sowie benötigte Dokumente mit.
Können Sie Oberflächenbehandlungen anbieten?
Ja. Pulverbeschichtung, Eloxieren, Galvanik, Passivierung und Sandstrahlen koordinieren wir über qualifizierte Partnerbetriebe und weisen den Oberflächenweg im Angebot aus.
Anfrage für Batterieboxen
Senden Sie Zeichnung und Anforderungen per E-Mail
Wir prüfen die Fertigbarkeit und antworten mit den relevanten DFM-Hinweisen für Ihr Bauteil. Für die gemeinsame Dokumentation stimmen wir Projektrückfragen ebenfalls per E-Mail ab.
E-Mail-Anfrage vorbereitenBitte fügen Sie Ihrer Anfrage bei
- 01Zeichnungen als PDF, DXF oder STEP
- 02Werkstoff und Blechdicke
- 03Menge für Prototyp und/oder Serie
- 04Oberfläche oder Beschichtung
- 05Kritische Maße, Dichtflächen und Bohrbilder
- 06Gewünschter Liefertermin
- 07Incoterms und benötigte Dokumente, falls Export geplant ist