鈑金加工技術指南
U型鈑金零件設計與加工指南:材料、折彎限制與製造應用
U型鈑金零件看似結構簡單,但板厚、材質、折彎半徑與孔位配置稍有偏差,就可能影響裝配與交期。本文從工程端的角度,整理 U型鈑金零件的結構特徵、加工流程、材料選擇、折彎設計要點與詢價準備方式,協助設計人員與採購人員在打樣前就掌握關鍵條件。
好的 U型鈑金零件,不只是把板材折成 U 形,而是在材料、折彎、孔位與裝配之間找到平衡。
什麼是 U型鈑金零件?
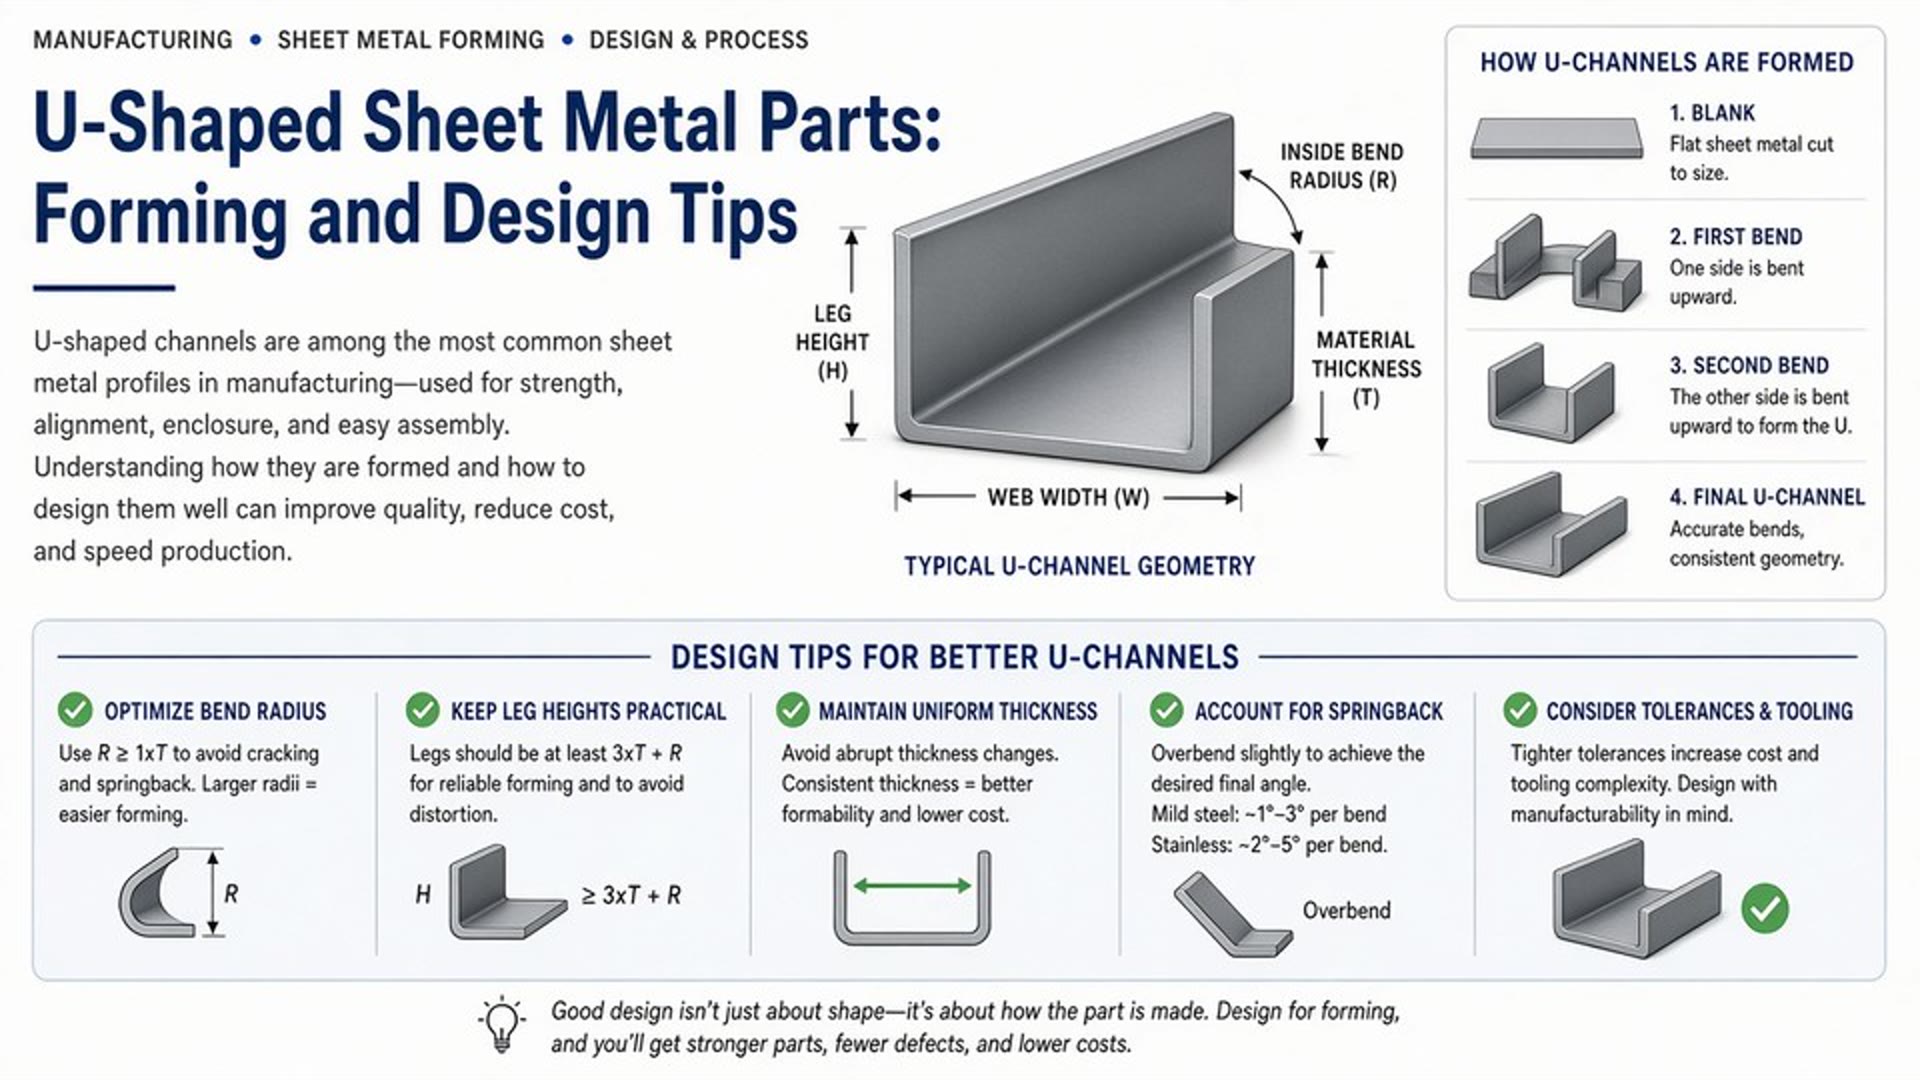
U型鈑金零件是以金屬板材經過切割與折彎後形成的 U 字形結構件。在我們的生產經驗中,這類零件最常見於支架、護罩、機箱內部結構與各類設備框架,能以較低的材料重量提供足夠的剛性與安裝面。
一般來說,U型零件由以下幾個部分組成,設計時需逐一確認其尺寸與功能:
底面
作為主要安裝面或承載面,通常會配置螺絲孔、定位孔或安裝槽。
兩側壁
決定零件的側向剛性與高度,側壁上的孔位與缺口需與裝配對象對齊。
內外彎角
內彎半徑與外彎半徑影響成形品質與材料延展,是可製造性的重要判斷點。
開口方向
開口朝向決定折彎順序與模具可及性,也會影響零件組裝時的操作空間。
依製作方式區分,U型零件大致可分為三類:
單次折彎成形
適用於結構單純、數量少的零件,以折床一次完成主要彎折。
連續折彎
適用於多段折彎的 U 型件,需依序規劃加工步驟,避免後段折彎干涉前段成形。
沖壓成形
適用於較大數量的量產件,需要模具支援,前期投入較高但單件成本較穩定。
U型鈑金零件的加工流程
一件 U型鈑金零件從圖面到成品,通常會經過下列流程。每個環節都可能回頭影響設計,因此建議在圖面階段就與製造商進行可製造性檢討。
-
1
圖面確認
確認尺寸、公差、折彎角度與功能性基準面,標示需要量測的關鍵尺寸。
-
2
材料選擇
依用途、強度、耐蝕性與成本選定材質與板厚,並確認材料庫存或備料時間。
-
3
展開與排版
依折彎補償計算展開尺寸,並規劃板材排版以提高材料利用率。
-
4
切割與沖孔
以雷射切割外形,以 CNC 沖床處理精密孔位、百葉孔或特殊成形特徵。
-
5
折彎成形
在 CNC 折床上依加工順序完成折彎,必要時搭配專用模具。
-
6
焊接、組裝與表面處理
依結構需求進行焊接或五金件安裝,表面處理則由合格的合作廠商執行。
-
7
品質檢驗
依照圖面進行外形、角度與孔位量測,出貨前完成檢驗紀錄。
各製程的適用情況
雷射切割適合外形複雜、需要精細輪廓的零件;沖孔適合大量規則孔位與特殊成形;折床加工則是 U型零件成形的主要方式;焊接則用於需要結構接合或補強的部位。
圖面提醒
圖面建議標示材質、板厚、尺寸、公差、表面處理與數量。缺少任何一項,都可能導致報價與樣品需要來回確認,延誤專案進度。
常用材料與板厚怎麼選?
常見的鈑金材料包括冷軋鋼板、不鏽鋼、鋁板與鍍鋅鋼板。每種材料在強度、耐蝕性、重量與成本上各有取捨,選擇時應先從使用環境與結構需求出發。
| 材料類別 | 常用材質 | 選用重點 |
|---|---|---|
| 不鏽鋼 | SUS304、SUS316、SUS430 | 耐蝕性佳,適合潮濕或需要清潔的環境,成本較高。 |
| 碳鋼及鍍鋅鋼板 | SPCC/CRS、Q235/Q355、SGCC/SECC | 強度足夠、成本較低,常用於機箱與內部結構件,鍍鋅可提供基本防鏽。 |
| 鋁合金 | 5052、6061、5754 | 重量輕、耐蝕性好,適合需要減重的設備與外殼。 |
| 銅材與黃銅 | C1100/T2、H62 | 導電性或特定外觀需求時考慮,加工方式需依材料特性調整。 |
板厚沒有通用標準
鈑金件並沒有固定的通用厚度。板厚應依零件尺寸、承受載荷、使用環境與製造商的加工能力綜合評估。一般鈑金加工的厚度範圍約為 0.5–12 mm,雷射切割的最大加工厚度則依材質而異,不鏽鋼可達 20 mm、碳鋼可達 25 mm、鋁材可達 16 mm。實際能力仍需依材料規格與零件幾何形狀確認。
為什麼材料與板厚很重要
材料與板厚會直接影響折彎力、最小彎曲半徑、回彈量與成品重量。同樣是 U 型件,板厚增加一級,就可能需要更換模具或調整折彎順序。
U型鈑金零件的折彎設計要點
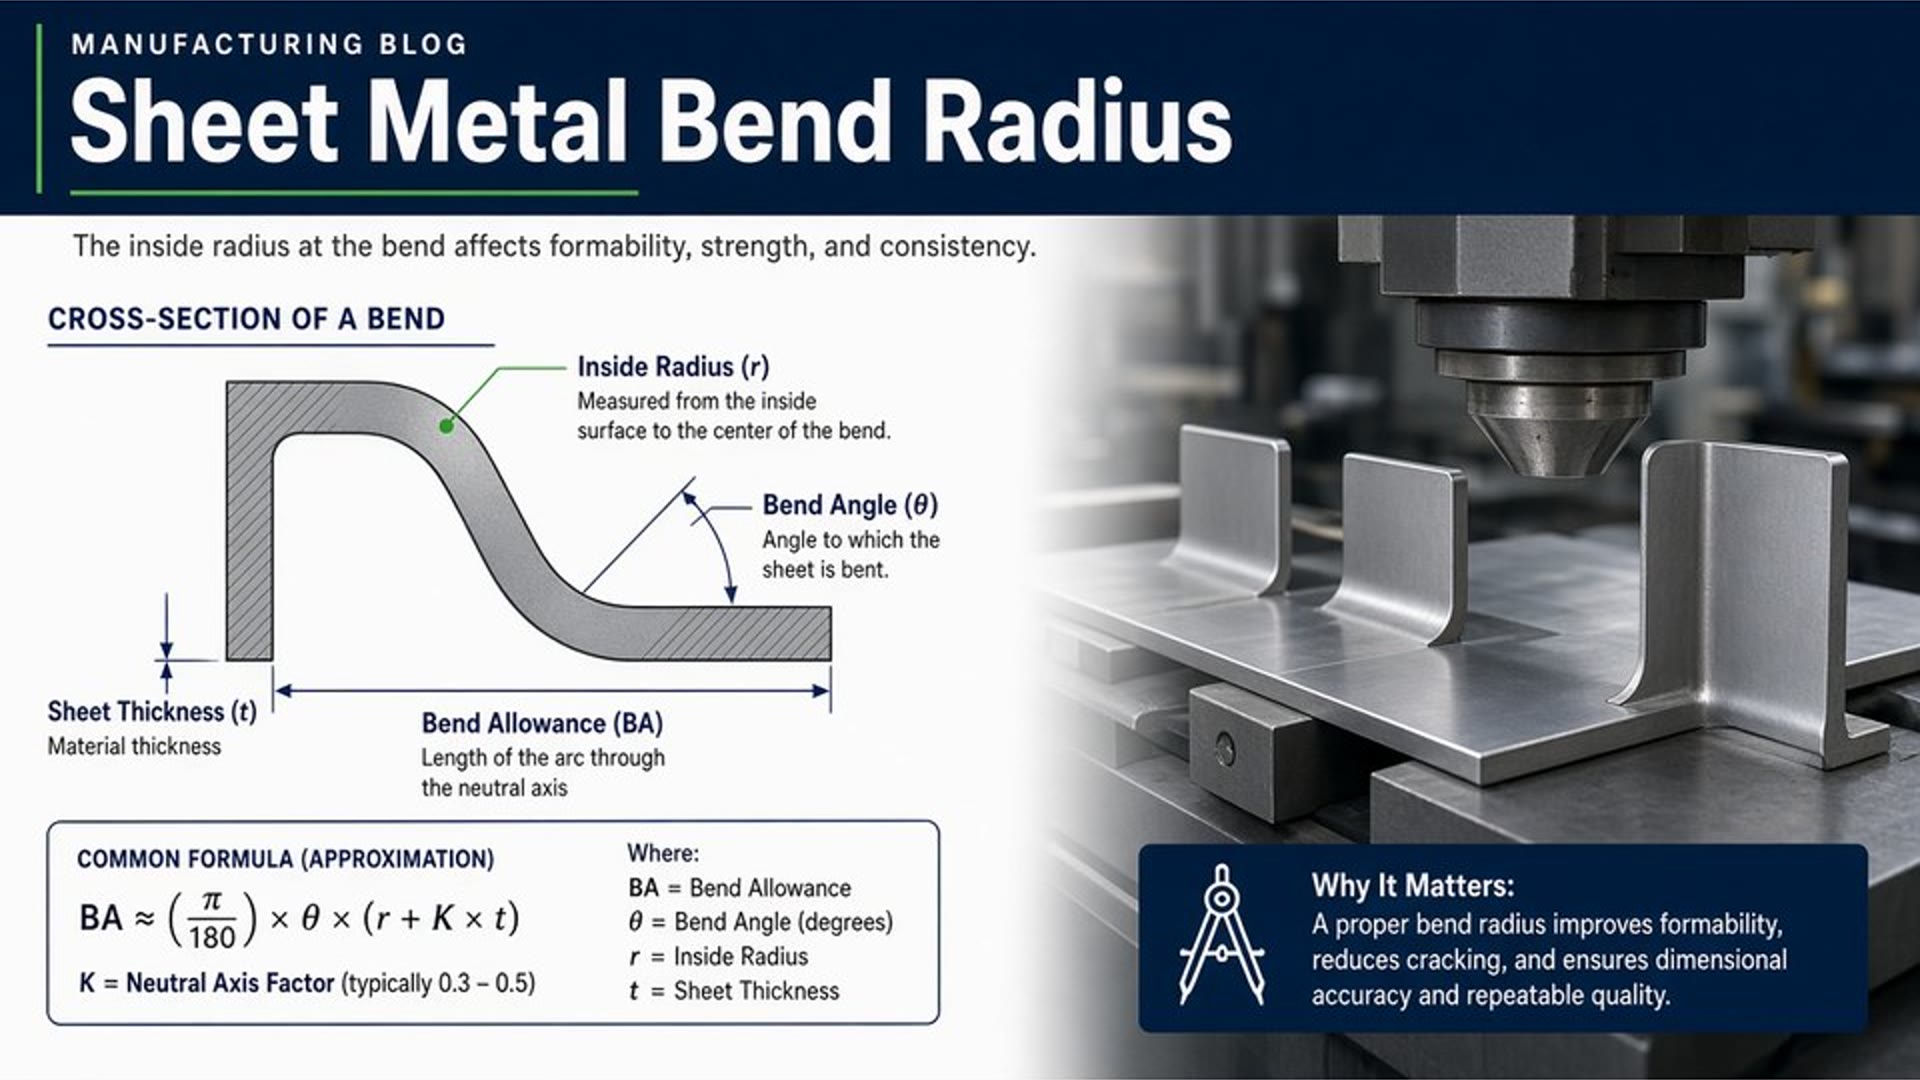
折彎設計是 U型零件最容易出現問題的環節。內彎半徑、折彎角度與材料的延展性,共同決定成形品質。若內彎半徑過小,材料表面容易產生裂紋或壓痕;若半徑與材料不匹配,成形後的角度也會更不穩定。
展開尺寸與折彎補償也必須配合材料、板厚及模具條件確認。同一張圖面,換了材料或模具,展開長度就可能不同,因此建議在下單前與製造商共同確認展開計算方式。
設計風險
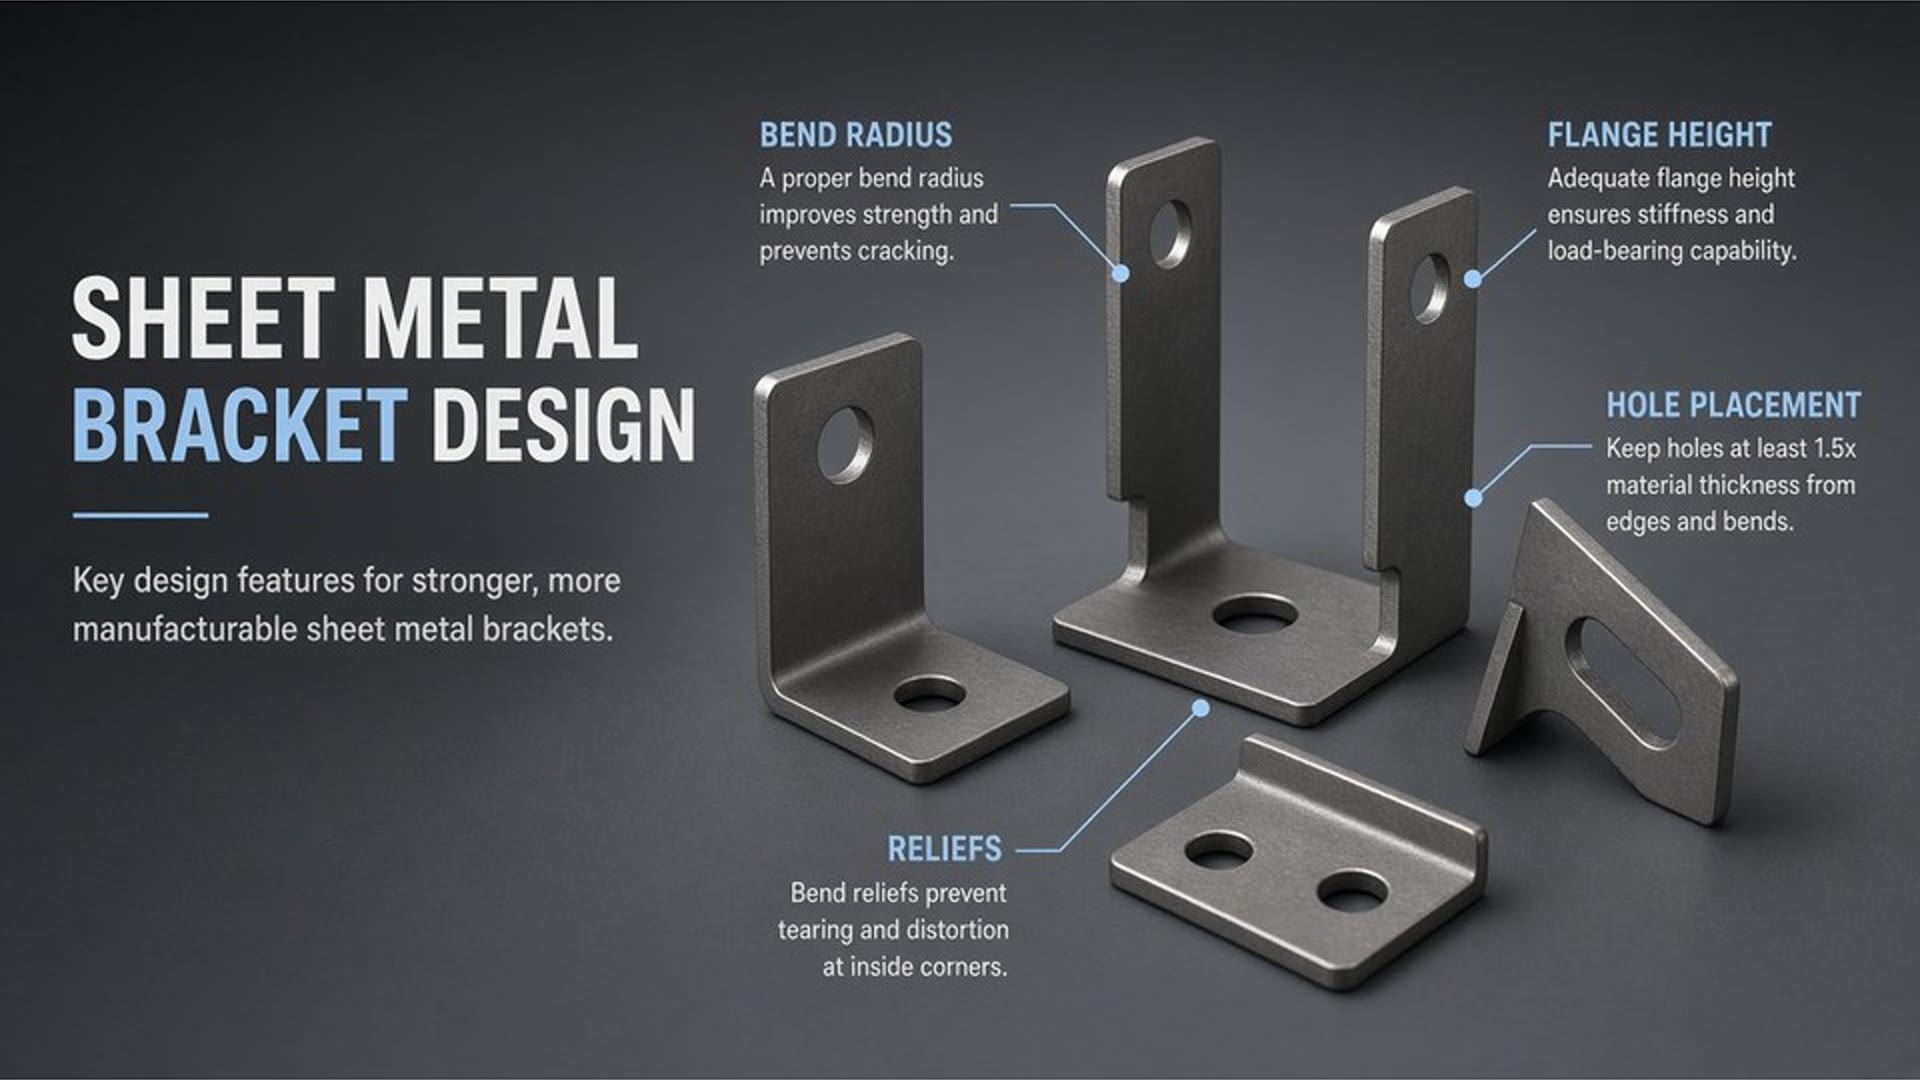
孔、槽、缺口若距離折彎線太近,折彎時容易變形、撕裂或尺寸偏移。建議在圖面上保留足夠的安全距離,並與製造商確認實際可行範圍。
折彎設計檢查清單
孔槽與折彎線的距離
孔、槽與缺口應與折彎線保持適當距離,避免成形後變形。
埋頭孔與凸舌干涉
靠近折彎處的埋頭孔、凸舌與褶邊,需檢查是否與折床模具或成形區域干涉。
連續折彎的順序
多段折彎需確認每一步的夾持位置與後續折彎的可及性。
折彎方向與刀具限制
折彎方向、加工順序與刀具限制會直接影響可製造性,應在設計初期就納入考量。
鈑金折彎有哪些限制?
折彎加工的可行性受到多項因素限制,包括板厚、材料硬度、折彎半徑與折床模具。這些條件共同決定可加工的尺寸與角度範圍,設計時若忽略任一項,都可能需要返工修改。
側壁高度與開口空間
側壁過高或內部空間過窄,折床上模具可能無法進入,形成刀具干涉。設計 U 型件時應預留足夠的操作空間。
回彈與角度誤差
金屬成形後會產生回彈,角度可能與設計值有偏差。若裝配公差較緊,應預留調整空間或在圖面中註明關鍵角度。
加工公差的累積
切割、沖孔與折彎各自存在公差,多道工序疊加後會影響最終裝配位置,因此關鍵尺寸應明確標示基準。
建議
複雜幾何或高精度需求,建議先與製造商確認可行性,必要時製作樣品進行裝配驗證,再進入量產階段。
尺寸、公差與品質檢驗
公差應依功能需求訂定。對不影響裝配與功能的尺寸套用過嚴的公差,會提高加工與檢驗成本,卻不一定帶來實際效益。建議先區分關鍵尺寸與一般尺寸,再針對關鍵尺寸要求嚴格公差。
一般參考加工公差
| 加工項目 | 典型公差 |
|---|---|
| 雷射切割 | ±0.10 mm |
| CNC 折彎 | ±0.20–0.30 mm |
| 孔位加工 | ±0.10–0.20 mm |
以上為一般參考值,實際可達公差須依產品圖面、材料厚度、尺寸及加工方式進行工程評估。
常見檢驗項目
外形尺寸
確認長、寬、高與圖面標示是否一致。
折彎角度
檢查各折彎面的角度是否落在允許範圍內。
平面度
確認底面或安裝面是否平整,避免影響裝配貼合。
孔位
量測孔距與孔位座標,確認與配合件對齊。
垂直度
確認側壁與底面的垂直關係,影響組裝後的整體姿態。
首件確認可在量產前發現尺寸或折彎偏差,量產階段則透過抽檢持續監控,兩者搭配使用效果最佳。裝配關鍵尺寸應在圖面中清楚標示基準與測量方式,讓量測結果有共同依據。
表面處理與組裝方式
表面處理能改善耐候性、外觀與耐蝕性,但也會增加零件厚度或改變尺寸。例如粉體烤漆會形成一定厚度的塗層,若配合件間隙較小,應在設計時預留空間。
粉體烤漆
適用於機箱與戶外設備,提供均勻的外觀與防護。
電鍍
用於提升表面導電性或外觀質感,需考慮接地路徑。
陽極處理
常用於鋁合金零件,兼顧耐蝕性與外觀。
拉絲
呈現細紋金屬質感,適合面板與外殼的外觀需求。
組裝方式的選擇
焊接、螺絲、鉚接與卡扣各有適用情境。焊接提供較強的結構接合,但會產生熱變形;螺絲與鉚接便於拆裝與維修;卡扣適合快速組裝。無論採用哪一種,都應在設計時預留工具操作空間與螺絲或鉚接的安裝位置。
接地與表面處理
若零件需要接地,應在圖面中標示接地點與是否需要去除表面塗層。表面處理由合作廠商執行,我們會協調加工需求、品質要求與交期安排,讓相關規格在採購前就能明確。
U型鈑金零件的常見應用
U型鈑金零件的應用範圍很廣,從電子產品外殼到工業設備的結構支架都能見到。不同產業對耐蝕性、強度、精度與外觀的要求差異很大,設計時應先釐清使用情境。
機箱外殼與電控箱
常用於工業電腦機箱、控制器外殼與電控箱內部支架,需兼顧孔位精度、散熱孔配置與組裝便利性。
設備支架與結構件
自動化設備與機械設備中,常以 U型支架作為感測器、模組或面板的安裝基座,強調結構剛性與定位精度。
半導體與醫療設備
設備外殼與不鏽鋼支架對尺寸一致性與品質文件要求較高,常需搭配材質證明與尺寸檢驗報告。
能源與通訊設備
能源設備需考量戶外防護與表面處理,通訊機櫃則需要大量孔位與精確的五金件安裝位置。
結構強度、重量、散熱與維修之間的取捨
增加板厚可提高強度,但會增加重量與折彎難度;減少開孔有助於結構剛性,卻可能影響散熱。維修便利性則常被忽略,例如將螺絲孔配置在可接近的位置,能大幅降低日後維護的時間成本。建議在設計初期就列出各項優先順序,再決定最終方案。
如何降低成本並提升可製造性?
多數的成本問題,其實來自於設計階段的細節。以下四項原則,是我們在協助客戶檢討圖面時最常提出的建議。
優先採用常見材料與板厚
常見規格的庫存與備料時間較短,也較容易取得穩定報價。
減少不必要的特殊加工
只在功能需要時才加入特殊成形或複雜特徵,避免增加工序與檢驗時間。
合理安排折彎、孔槽與缺口位置
位置規劃得當,可降低二次加工、焊接與返工的風險。
依數量選擇加工方式
少量或客製零件通常以切割與折床加工較為彈性;數量大時再評估模具成形,兼顧打樣速度與量產成本。
及早提供完整資料
提供完整的 2D 圖面與 3D 檔案,能讓製造商及早進行可製造性檢討,通常比樣品後再修改更有效率。
如何選擇U型鈑金零件製造商?
選擇製造商時,建議評估以下面向:設備能力、材料供應、折彎精度、表面處理資源與品質管理方式。此外,也應確認廠商能否支援打樣、設計檢討、小量客製及後續量產,避免專案中途更換供應商。
設備與加工能力
Rapidsheetfab 成立於 2015 年,位於廣東省東莞市,專注於客製化精密鈑金加工、金屬零件製造及組裝服務。廠房約 3,500 平方公尺,配置 5 台光纖雷射切割機(最大加工板材尺寸 2,000 × 4,000 mm)、7 台 CNC 折床(最大能力 230 噸/3,000 mm)及 CNC 沖床,並提供 TIG 氬焊、MIG/MAG 焊接、雷射焊接及點焊服務。
後加工支援
可提供 PEM 壓鉚螺帽與螺柱安裝、鉚接、M2–M12 攻牙、去毛邊、研磨、拉絲及基本拋光。
材料範圍
常用材料包括不鏽鋼 SUS304/SUS316/SUS430、碳鋼與鍍鋅鋼板、鋁合金 5052/6061/5754,以及銅材與黃銅。
品質管理與檢驗文件
Rapidsheetfab 已通過 ISO 9001:2015 品質管理系統認證,並建立涵蓋進料到出貨的檢驗流程,包括 IQC 進料檢驗、FAI 首件檢驗、IPQC 製程檢驗、FQC 成品檢驗與 OQC 出貨檢驗。廠內配備三次元量測儀(CMM)、2.5D 影像量測系統與高度規等量測工具。依專案需求,可提供首件檢驗報告、尺寸檢驗報告、材質證明、RoHS/REACH 相關文件及表面塗層檢測報告。
詢價需準備的資料
資料越完整,報價與樣品的準確度越高。建議提供以下內容,並在詢價時一併說明:
我們依項目與數量區分交期,供專案規劃參考。實際交期仍依零件複雜度、材料備料、表面處理及訂單數量而定。
| 生產類型 | 參考交期 |
|---|---|
| 單件打樣/原型製作 | 3–12 個工作天 |
| 少量試產 | 10–15 個工作天 |
| 常規批量生產 | 15–25 個工作天 |
樣品最低訂購量可接受 1 件。表面處理由合格的合作廠商執行,我們負責協調加工需求、品質要求與交期安排。
常見問題 FAQ
U型鈑金零件通常使用哪些材質?
常見材質包括冷軋鋼板、不鏽鋼、鋁板與鍍鋅鋼板。若重視成本與強度可考慮碳鋼;需要耐蝕性與外觀可考慮不鏽鋼;需要減重則可評估鋁合金;戶外或潮濕環境則可考慮鍍鋅或不鏽鋼。
鈑金件的厚度一般是多少?
板厚依零件用途與製程而異,並沒有固定標準。應以結構需求、材料供應與加工能力綜合判斷。一般鈑金加工厚度範圍約為 0.5–12 mm。
板金加工的流程是什麼?
一般流程包括圖面檢討、材料備料、切割、折彎、組裝、表面處理與品質檢驗,各環節可依專案需求調整順序。
鈑金折彎的限制是什麼?
主要限制包括材料、板厚、彎曲半徑、零件尺寸、刀具干涉、回彈與公差。設計前與製造商確認這些條件,可減少返工機會。
U型鈑金零件一定要開模嗎?
不一定。少量或客製零件通常可採切割與折床加工完成;大量生產時,才需要進一步評估模具成形的效益。
詢價或打樣需要準備哪些資料?
建議準備 2D 圖面、3D 檔、材質、板厚、表面處理、數量、交期及關鍵公差。資料越完整,報價與樣品的準確度越高。