
Blechbearbeitung für OEM-Projekte
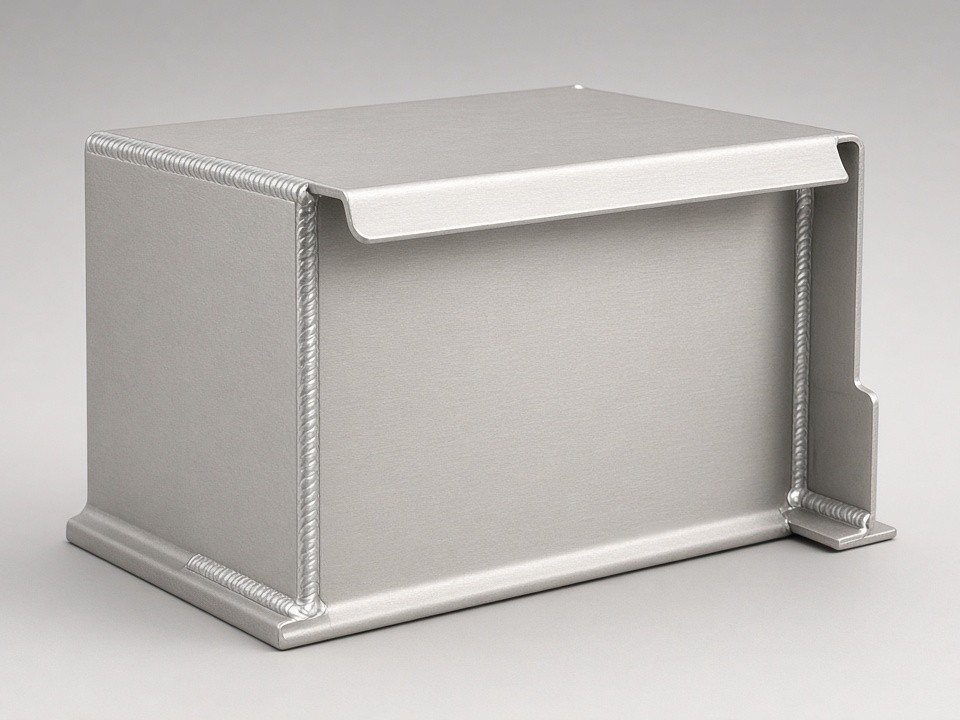
Schweißbaugruppen aus Blech für OEM- und Maschinenbauprojekte
Viele Blechteile werden erst im Schweißzustand montagefähig. Ein Gestell, ein Sensorhalter oder ein Chassis bekommt seine Form oft erst durch mehrere Fügestellen, und genau dort entscheidet sich, ob die Baugruppe in Ihrer Montage passt.
Rapidsheetfab fertigt Schweißbaugruppen aus Blech für Kunden, die Schnitt, Abkantung, Schweißen, Gewindeelemente und Montage nicht über mehrere Lieferanten verteilen wollen.
- Blechstärken
- 0,5–3 mm
- Zuschnittformat
- bis 2000 × 4000 mm
- Abkantung
- bis 230 t / 3000 mm
- Gewindeelemente
- M2 bis M12
Was eine Schweißbaugruppe von einer Einzelschweißung unterscheidet
Eine Schweißbaugruppe besteht aus mehreren gelaserten und abgekanteten Einzelteilen, die in einer Vorrichtung zueinander ausgerichtet und verbunden werden. Das Ergebnis muss nicht nur halten, sondern auch in den Toleranzen bleiben, die Ihre Montage braucht. Verzug durch Wärmeeintrag ist dabei der häufigste Grund für Nacharbeit.
Dünne Bleche, 0,5–3 mm
Der Wärmeeintrag wird zum bestimmenden Faktor für Verzug und Maßhaltigkeit.
Stärkere Bleche, ab etwa 4 mm
Schweißfolge, Nahtlänge und Zugänglichkeit der Naht für den Schweißer rücken in den Vordergrund.
Beide Fälle lassen sich in der Zeichnung vorbereiten, wenn man sie früh betrachtet.
Schweißverfahren und ihre Einsatzgebiete
Welches Verfahren gewählt wird, hängt von Werkstoff, Blechdicke, Nahtform, Sichtanforderung und Serienumfang ab. Eine pauschale Empfehlung ohne Zeichnung ist deshalb nicht seriös.
WIG (TIG)
Geeignet für Edelstahl und Aluminium, wenn Nahtoptik und geringer Verzug wichtig sind. Typisch für Sichtnähte an Gerätegehäusen und Laborgeräten aus SUS304 oder SUS316.
Unsere Fertigungskette für Schweißbaugruppen
Die Schweißbaugruppe ist bei uns Teil einer durchgängigen Kette im eigenen Werk in Dongguan. Die Vorrichtung ist dabei der entscheidende Punkt.
-
Schritt 1
Zuschnitt
Fünf Faserlaseranlagen mit Formaten bis 2000 × 4000 mm.
-
Schritt 2
Abkantung
Sieben CNC-Pressen mit bis zu 230 t und 3000 mm Arbeitslänge.
-
Schritt 3
Gewindeelemente
PEM-Einpressmuttern oder Gewinde M2 bis M12, vor oder nach dem Schweißen, je nach Wärmeeinfluss auf das Bauteil.
-
Schritt 4
Vorrichtung und Schweißen
Für Serien werden Spannvorrichtungen so ausgelegt, dass Bezugskanten und Schnittstellen beim Heften definiert liegen. Prototypen entstehen mit Heftfolgen und Zwischenkontrollen.
-
Schritt 5
Nachbearbeitung
Entgraten, Schleifen und Bürsten erfolgen im Haus.
-
Schritt 6
Oberflächen über Partner
Pulverbeschichtung, Passivierung oder Elektropolieren über qualifizierte Partnerbetriebe. Diese Schritte sind im Angebot separat ausgewiesen.
Maßhaltigkeit und Prüfung nach dem Schweißen
Schweißen verändert Maße. Deshalb prüfen wir Baugruppen nach dem Fügen, nicht nur die Einzelteile vorher. Die Prüfkette umfasst Eingangsprüfung (IQC), Erstmusterprüfung (FAI), prozessbegleitende Kontrollen (IPQC) sowie Endkontrolle (FQC und OQC). Für Lagebezüge und kritische Bohrbilder kommen CMM, 2,5D-Bildmessung und Höhenmesser zum Einsatz.
Schweißbedingte Verzüge hängen von Geometrie und Nahtfolge ab. Kritische Schnittstellen sollten deshalb in der Zeichnung mit Bezug und Toleranz beschrieben sein.
| Merkmal | Orientierungswert |
|---|---|
| Laserschnitt | ±0,10 mm |
| Abkantung | ±0,20 bis 0,30 mm |
| Bohrungen | ±0,10 bis 0,20 mm |
| Schweißbedingter Verzug | geometrie- und nahtfolgeabhängig |
Dokumente auf Anforderung
Erstmusterprüfberichte, Maßprotokolle, Werkstoffzeugnisse sowie RoHS- und REACH-Unterlagen stellen wir bereit. Schweißzeugnisse nach Normreihen oder Schweißerqualifikationen weisen wir nur aus, wenn sie für Ihr Projekt tatsächlich belegt sind. Bitte fragen Sie gezielt danach.
Geeignete Projekte und typische Bauteile
Schweißbaugruppen aus unserer Fertigung finden sich häufig in Automatisierungsanlagen, im Schaltschrank- und Energiebereich sowie im Geräte- und Laborbau.
Automatisierung
Gestelle, Schutzverkleidungen und Sensorträger.
Schaltschrank und Energie
Montagerahmen, Sockel und Gehäuseunterteile mit eingeschweißten Muttern oder Bolzen.
Geräte und Labor
Edelstahl-Chassis und Halterungen, bei denen Nahtoptik und Gratfreiheit geprüft werden.
Besonders gut passend
Baugruppen in mehreren Varianten oder über mehrere Jahre. Dann lohnt es sich, Vorrichtung und Prüfplan von Anfang an auf Wiederholbarkeit auszurichten.
Weniger geeignet
Projekte ohne Zeichnung, die ausschließlich über den Preis vergeben werden, oder Anforderungen an Verfahren und Zertifizierungen, die wir nicht belegen können. Solche Fälle nennen wir früh.
Was Sie für ein belastbares Angebot mitschicken sollten
Für eine realistische Kalkulation brauchen wir die Unterlagen zu Ihrem Bauteil. Je vollständiger die Angaben, desto präziser das Angebot.
- •Zeichnung mit Schweißsymbolen, Werkstoff und Blechdicke
- •Menge für Prototyp und Serie sowie gewünschte Oberfläche
- •Stellen, an denen Maßhaltigkeit wirklich zählt, sowie Liefertermin
- •Angabe, ob Werkzeugkosten im Preis enthalten oder getrennt ausgewiesen werden sollen
Anfrage für Schweißbaugruppen senden
Schicken Sie Ihre Unterlagen per E-Mail an [email protected]. Bitte fügen Sie PDF, DXF oder STEP bei und nennen Sie Werkstoff, Blechdicke, Menge, Oberfläche und kritische Maße.
Wir prüfen die Fertigbarkeit, geben Rückmeldung zu Schweißfolge und Vorrichtung und erstellen ein Angebot für Ihren Bedarf.