
Aluminium-Blechfertigung für industrielle OEMs
Aluminium für die Blechfertigung: Werkstoffauswahl, Prozesse und Ihr Projekt
Aluminium verbindet geringes Gewicht mit guter Umformbarkeit und Korrosionsbeständigkeit – wenn die Legierung zur Anwendung passt. Wir berücksichtigen Rückfederung, Wärmeverzug und Oberflächenbild bereits im Engineering, damit aus Ihrer Zeichnung ein fertigungsgerechtes Bauteil wird.
Von Gehäusen und Chassis bis zu Maschinenverkleidungen: Schneiden, Umformen, Schweißen, Hardware-Einbau und Montage werden durch einen festen Projektverantwortlichen koordiniert.
- ISO 9001:2015zertifiziertes QM-System
- Bis 16 mmAluminium-Laserschneiden
- M2 bis M12Gewinde und Hardware
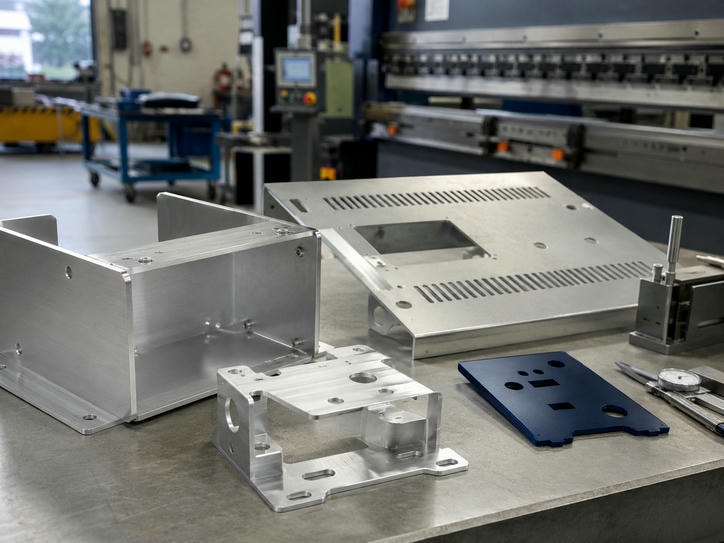
Werkstoff, Biegeradien und Oberflächenanforderungen früh im Projekt abstimmen.
Werkstoffauswahl
Welche Aluminiumlegierung passt zu Ihrem Bauteil?
Entscheidend sind Umformbarkeit, Festigkeit und Schweißeignung. Reines Aluminium lässt sich gut umformen, ist mechanisch jedoch schwach. Legierungen erhöhen die Festigkeit und verändern zugleich das Verhalten beim Biegen und Schweißen.
Auch Walzrichtung und Oberflächenzustand zählen: Kratzer oder Folienreste können nach dem Umformen sichtbar bleiben. Kennzeichnen Sie Sichtflächen daher bereits in der Zeichnung.
| Legierung | Eigenschaften | Typische Anwendungen |
|---|---|---|
| 5052 | Gut umformbar, korrosionsbeständig und gut schweißbar | Gehäuse, Abdeckungen und Biegeteile mit mehreren Kanten |
| 5754 | Ähnliche Eigenschaften wie 5052, teils höhere Festigkeit | Verkleidungen und Maschinenteile mit Stabilitätsanforderungen |
| 6061 | Höhere Festigkeit, begrenzte Biegefreudigkeit, wärmebehandelbar | Strukturteile, Halter und Rahmen mit moderater Umformung |
Fertigung aus einer Hand
Prozesskompetenz für Aluminiumblech
Die Prozessschritte greifen ineinander. Wir stimmen Konstruktion, Fertigung und Montage aufeinander ab und prüfen kritische Merkmale, bevor die Serie startet.
01 · Schneiden
Faserlaser
Aluminium bis etwa 16 mm, Blechformate bis 2000 × 4000 mm und typischerweise etwa ±0,10 mm Toleranz auf Schnittkonturen. Die konkrete Angabe bestätigen wir zeichnungsabhängig. Wir entgraten standardmäßig; an dünnen Stegen können Grat oder Schmelzreste auftreten.
Für Schlitze, Ausschnitte und Bohrbilder beachten wir Mindestabstände zu Biegelinien, um Verzug und Risse zu vermeiden.
02 · Umformen
CNC-Abkanten und Stanzen
7 CNC-Abkantpressen mit bis zu 230 t und 3000 mm Arbeitslänge. Typische Kanttoleranzen liegen je nach Länge, Winkel und Blechdicke bei ±0,20–0,30 mm je Kante.
Werkzeugwahl und Probeteile gleichen die Rückfederung aus. Bei Mehrfachbiegungen prüfen wir die Abwicklung vor Serienstart. CNC-Stanzung eignet sich unter anderem für Lüftungslamellen, Kiemen, Positionsbohrungen, Sicken und Aufstellungen. Stanzradien sollten mindestens der Blechdicke entsprechen.
03 · Fügen
WIG-, MIG- und Laserschweißen
Wir schweißen je nach Legierung und Geometrie im WIG- (TIG-) oder MIG-Verfahren mit geeigneten Zusatzwerkstoffen. Fügeflächen werden entfettet und entoxidiert; Heftfolge und Vorrichtungen helfen, Verzug zu begrenzen.
Bei dünnen Blechen kann Laserschweißen sinnvoll sein, wenn der Wärmeeintrag kritisch ist. Sichtnähte planen wir mit passender Nachbearbeitung wie Schleifen oder Bürsten.
04 · Verbinden
Hardware und Gewinde
Wir setzen PEM-Einpressmuttern, Nieten und geschnittene Gewinde von M2 bis M12 ein. Bei dünnen Blechen prüfen wir die erforderliche Mindestblechdicke für Einpressteile. Angepasste Vorschübe und Schmiermittel unterstützen saubere Gewindeflanken.
05 · Veredeln und montieren
Nacharbeit, Baugruppen und Oberflächen
Entgraten, Schleifen, Bürsten und grundlegendes Polieren erfolgen im Haus. Wir montieren Baugruppen einschließlich Hardware und liefern Sichtflächen auf Wunsch mit Schutzfolie.
Eloxieren, Pulverbeschichtung, Sandstrahlen, Laserbeschriftung und Konversionsschichten koordinieren wir über qualifizierte Partnerbetriebe. Oberflächen werden im Angebot getrennt ausgewiesen. Bei Eloxal berücksichtigen wir Schichtdicke, Maßveränderung und Schichtzunahme an Kanten.
06 · Prüfen
Qualität und Dokumentation
Unser QM-System ist nach ISO 9001:2015 zertifiziert. Zur Prüfung nutzen wir CMM, 2,5D-Bildmesssysteme und Standardmessmittel.
Auf Anforderung stellen wir FAI-Erstmusterprüfberichte, Maßprotokolle, Werkstoffzeugnisse, RoHS-/REACH-Unterlagen und Beschichtungsberichte bereit.
Anwendung und Werkstoffberatung
Wann Aluminium die richtige Wahl ist
Aluminium ist besonders interessant, wenn geringes Gewicht, Wärmeableitung oder Korrosionsbeständigkeit ohne zusätzliche Beschichtung gefragt sind. Für Gehäuse mit elektrischen und mechanischen Anforderungen kann es eine passende Alternative zu Stahl sein.
- ✓Gehäuse und Abdeckungen für Automatisierungsgeräte
- ✓Maschinenverkleidungen mit Sichtflächen und mehreren Biegekanten
- ✓Montageplatten und Halter mit Hardware-Einbau
- ✓Kühlkörper-nahe Gehäuse für Stromversorgungstechnik
- ✓Abdeckungen für Labor- und Messtechnik
Wann wir Alternativen prüfen
Bei sehr hohen Steifigkeitsanforderungen an dünnwandige Bauteile, stark belasteten Schweißkonstruktionen ohne Wärmebehandlung oder dauerhaft hohen Betriebstemperaturen kann Aluminium weniger geeignet sein. In diesen Fällen schlagen wir gegebenenfalls Stahl oder Edelstahl vor und erläutern den Wechsel im DFM-Feedback.
Herausforderungen früh lösen
- Zu enge Biegeradien: Wir prüfen Legierung und Radius im DFM-Review und empfehlen bei Bedarf eine Anpassung.
- Schweißverzug: Vorrichtungen und abgestimmte Heftfolgen unterstützen gleichmäßige Baugruppen und montagegerechte Toleranzen.
- Spät festgelegte Oberfläche: Eloxalschichten können Passungen verändern. Schichtdicke und Maßreserve planen wir deshalb frühzeitig ein.
Planung und Angebot
Welche Angaben wir für Ihre Anfrage benötigen
Mit den folgenden Informationen können wir Fertigbarkeit, Werkstoff und Preis verlässlich bewerten:
Technik und Einsatz
- Zeichnung als PDF, DXF oder STEP
- Gewünschte Legierung oder Anforderungen an Last, Umgebung und Sichtflächen
- Blechdicke sowie Mengen für Prototyp und Serie
- Kritische Maße, Passungen und Bohrbilder
Oberfläche, Lieferung und Nachweise
- Oberfläche, zum Beispiel Eloxal, Pulverbeschichtung oder Laserbeschriftung
- Gewünschter Liefertermin und Incoterm
- Benötigte Dokumente wie FAI, Maßprotokoll oder Werkstoffzeugnis
3–12
Arbeitstage für Prototyp und NPI
10–15
Arbeitstage für Kleinserien
15–25
Arbeitstage für reguläre Serienproduktion
Richtlieferzeiten; die genaue Dauer hängt von Oberfläche, Material und Stückzahl ab.
Ihr Aluminiumprojekt
Von der Zeichnung bis zur Serienlieferung
Rapidsheetfab fertigt Aluminium-Blechteile mit festem Projektverantwortlichen und nachvollziehbarer Dokumentation. Senden Sie uns Ihre Zeichnung und Anforderungen. Sie erhalten eine DFM-Rückmeldung sowie ein Angebot, das Prozesse, Oberflächen und Dokumente getrennt ausweist.
Für eine zügige Bewertung nennen Sie bitte Legierung oder Einsatzanforderungen, Stückzahl, Oberfläche und gewünschte Lieferzeit.
E-Mail-RFQ vorbereiten