
Blechfertigung für industrielle OEMs
Lüfterhauben aus Blech – gefertigt nach Ihrer Zeichnung
Ein unpassendes Bohrbild fällt oft erst bei der Montage im Schaltschrank auf. Wir prüfen Lüfterhauben vor dem ersten Schnitt auf Fertigbarkeit und Passung und liefern montagefertige Blechteile mit Gewinden, Öffnungsbild und Prüfmaßen.
- DFM-Rückmeldung zu Biegeradien, Lochabständen und Lüfterpassung vor der Fertigung
- Prototypen ab einem Stück und Serienfertigung auf derselben Linie
- Werkstoffnachweise und Maßprotokolle auf Anfrage
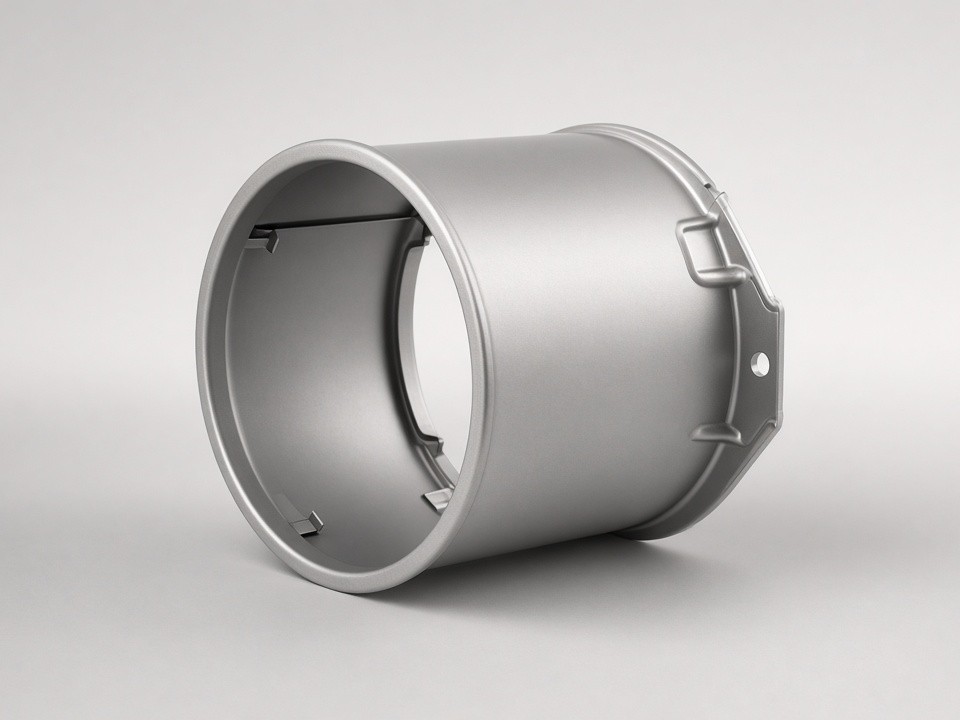
Von der Zeichnungsprüfung bis zur montagefertigen Baugruppe.
01 · Befestigungsbild
Passung nach Lüfterdatenblatt
Entscheidend ist das konkrete Bohrbild des Lüfters, nicht allein seine Nenngröße. Wir berücksichtigen Lochabstände und die Rückfederung der Biegung, damit die Befestigung zur Baugruppe passt.
02 · Öffnungsgeometrie
Öffnungen ohne Umformkonflikt
Lochdurchmesser, Stegbreiten und Lamellenwinkel beeinflussen Druckverlust und Berührschutz. Ausreichender Abstand zur Biegelinie hilft, Verzug beim Umformen zu vermeiden.
03 · Verbindungen
Hardware und Schweißfolge
Eingepresste Gewindeelemente eignen sich für Lüfterschrauben. Schweißnähte planen wir so, dass ihr Verzug die Lochteilung nicht verschiebt.
Fertigungsablauf
Vom Zuschnitt bis zur montagefertigen Haube
Jeder Prozessschritt liefert ein Ergebnis, das Ihre Montage und Qualitätsprüfung weiterverwenden können. Änderungsvorschläge aus der DFM-Prüfung erhalten Sie schriftlich, bevor Material verarbeitet wird.
-
1
DFM-Prüfung
Kontrolle von Biegeradien, Lochabständen zur Biegekante, Lüfterbohrbild und Schweißzugänglichkeit.
-
2
Laserzuschnitt
Faserlaseranlagen verarbeiten Platinen bis 2000 × 4000 mm; Lüftungsöffnungen und Montagebohrungen können bereits im Zuschnitt entstehen.
-
3
Stanzen und Abkanten
Lamellen, Schlitze und wiederkehrende Gitterbereiche entstehen auf der CNC-Stanze. CNC-Abkantpressen formen Flansche und Seitenwände mit festgelegter Biegefolge.
-
4
Hardware, Schweißen und Entgraten
Gewindeelemente werden eingepresst. Je nach Baugruppe kommen WIG-, MIG/MAG-, Laser- oder Punktschweißen zum Einsatz. Entgraten an den Luftkanten schließt den Prozess ab.
-
5
Prüfung und Verpackung
Maßkontrolle mit CMM und 2,5D-Bildmesstechnik. Verpackung und Begleitdokumente stimmen wir auf Ihren Exportweg ab.
Fertigungskapazität
Maschinen und Richttoleranzen
Die Angaben dienen der Orientierung. Werkstoff, Geometrie und Zeichnungsanforderungen beeinflussen die erreichbaren Toleranzen; wir bestätigen sie vor der Angebotserstellung.
| Prozess | Ausstattung | Richtwert / Angabe |
|---|---|---|
| Faserlaser-Schneiden | 5 Anlagen, Format bis 2000 × 4000 mm | ca. ±0,10 mm |
| CNC-Abkanten | 7 Pressen, bis 230 t / 3000 mm | ca. ±0,20–0,30 mm |
| Bohrungen und Lüftungsöffnungen | CNC-Stanzen und Laser | ca. ±0,10–0,20 mm |
| Gewinde und Hardware | PEM-Einpressen, Gewindeschneiden | M2–M12 |
| Schweißen | WIG, MIG/MAG, Laser, Punkt | nach Baugruppe |
| Blechdicke | Gesamtes Spektrum | 0,5–12 mm |
Werkstoffauswahl
Werkstoffe und typische Blechdicken
Die Auswahl beeinflusst Korrosionsschutz, Gewicht und Verarbeitung. Die Richtwerte ersetzen keine Prüfung Ihres Lastfalls. Für Haube und Flansch können unterschiedliche Dicken sinnvoll sein: Der Flansch braucht Steifigkeit, die Haube kann zur Gewichts- und Kostenreduzierung dünner ausgelegt werden.
| Werkstoff | Typische Dicke | Eignung |
|---|---|---|
| SGCC / SECC, verzinkter Stahl | 0,8–1,5 mm | Schaltschrank- und Innenraumkühlung, gut formbar |
| SPCC / CRS, kaltgewalzter Stahl | 0,8–2,0 mm | Hauben mit Pulverbeschichtung über Partner |
| Edelstahl SUS304 | 0,5–1,5 mm | Feuchte Umgebung, Reinigung, Außenbereich |
| Edelstahl SUS316 | 0,5–1,5 mm | Chloridhaltige oder aggressive Umgebung |
| Aluminium 5052 | 1,0–2,0 mm | Geringes Gewicht, gut umformbar |
| Aluminium 6061 | 1,5–3,0 mm | Tragende Flansche und Rahmen |
| Q235 / Q355 | 1,5–3,0 mm | Stabile Gestelle und Lüfterrahmen |
Konstruktion & Qualität
Lochbild, Lamellen und Berührschutz
Die Öffnungsgeometrie beeinflusst Luftstrom, Berührschutz und Herstellbarkeit zugleich. Wir fertigen nach den von Ihnen festgelegten Anforderungen und weisen auf erkennbare Konflikte hin.
Lochdurchmesser
Als Konstruktionsrichtwert sollte der Durchmesser nicht kleiner als die Blechdicke sein, damit die Schnittqualität beim Stanzen und Lasern erhalten bleibt.
Stegbreite
Ausreichende Stege helfen, Risse und Wellen beim Abkanten oder Schweißen zu vermeiden.
Abstand zur Biegelinie
Bei dünnem Blech sollte der Abstand von der Lochmitte zur Biegelinie mindestens das Doppelte der Blechdicke betragen.
Berührschutz nach Ihrer Anwendung
Legen Sie Lochteilung und Stababstand nach der für Ihre Anwendung geltenden Norm fest. Wir weisen auf mögliche Zielkonflikte hin, etwa wenn der gewünschte Lüfterdurchsatz größere Öffnungen erfordert, die den Berührschutz beeinträchtigen könnten. Strömungssimulationen oder Lüfterauslegung bieten wir nicht an; wir fertigen nach den von Ihnen festgelegten Auslegungswerten.
Oberfläche
Bearbeitung im Werk, Finish über Partner
Entgraten, Schleifen und Bürsten führen wir im Werk durch. Pulverbeschichtung, Verzinkung, Eloxieren von Aluminium, Passivierung von Edelstahl sowie Siebdruck oder Laserbeschriftung koordinieren qualifizierte Partnerbetriebe. Die Prozessschritte sind im Angebot transparent ausgewiesen.
Da eine Beschichtung die Passung der Lüfterbohrungen verändern kann, bemaßen wir die Haube vor und nach der Oberfläche, sofern Ihre Zeichnung das verlangt.
Qualitätssicherung
Nachweise für Ihre Eingangsprüfung
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfkette umfasst IQC, FAI, IPQC, FQC und OQC. Erstmuster werden vor Serienstart vollständig gemessen; Lochpositionen prüfen wir chargenweise stichprobenartig.
- Erstmusterprüfbericht (FAI)
- Maßprotokoll
- Werkstoffzeugnis
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte
Auf Anfrage senden wir die Unterlagen direkt an Ihre SQE oder Ihren Wareneingang.
Fertigungsverfahren im Vergleich
Wann ist Blech die richtige Wahl?
Blech eignet sich besonders, wenn Sie mehrere Revisionen testen, Schirmung oder Wärmeableitung benötigen oder eine mittlere Stückzahl planen.
| Kriterium | Blech | Kunststoff | Druckguss |
|---|---|---|---|
| Prototyp ab 1 Stück | Ja, ohne Werkzeug | Musterwerkzeug oder Rapid-Verfahren | Nicht sinnvoll |
| Werkzeugkosten | Keine oder gering | Hoch | Hoch |
| Änderungen zwischen Revisionen | Einfach über neue Zeichnung | Kostenintensiv | Kostenintensiv |
| Schirmung und Wärmeableitung | Gut | Begrenzt | Gut |
| Komplexe 3D-Geometrien | Auf abkantbare Formen begrenzt | Hohe Formfreiheit | Hohe Formfreiheit |
| Typischer Einsatz | Prototyp bis Kleinserie, geschirmte Kühlgehäuse | Große Serien mit Freiform | Große Serien mit massiven Strukturen |
Wann lohnt sich Blech eher nicht?
Bei stark geschwungenen, komplexen Strömungskanälen, die sich nicht aus abgekanteten Flächen bilden lassen, sind Kunststoff oder Druckguss oft geeigneter. Das gilt auch für Großserien im sechsstelligen Bereich, in denen sich Spritzgusswerkzeuge schnell amortisieren. Dünnes Blech unter 0,5 mm ist für stabile Montageflansche ungeeignet.
Realistische Serienplanung
Wenn Ihre Anforderungen eher für Kunststoff oder Druckguss sprechen, benennen wir das bereits in der Angebotsphase, damit die Serienplanung auf einer passenden Fertigungsentscheidung aufbaut.
Angebotsanfrage
Was wir für ein belastbares RFQ benötigen
Senden Sie die verfügbaren Unterlagen per E-Mail. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise zurück und erstellen Ihr Angebot. Ihre Anfrage bleibt bei dem Team, das auch die Serie fertigt.
RFQ per E-Mail anfragen- 01Zeichnung als PDF, DXF oder STEP
- 02Lüftertyp und Bohrbild aus dem Herstellerdatenblatt
- 03Werkstoff und Blechdicke oder Bitte um einen Vorschlag
- 04Prototyp- und Serienmenge mit geplanten Abrufen
- 05Gewünschte Oberfläche und Beschichtung
- 06Kritische Maße, Berührschutz und besondere Prüfungen
- 07Zieltermin und Incoterms
- 08Benötigte Dokumente, etwa FAI-Bericht oder Werkstoffzeugnis
Prototypen und NPI
ca. 3–12 Arbeitstage
Kleinserien
ca. 10–15 Arbeitstage
Reguläre Produktion
ca. 15–25 Arbeitstage
Richtlieferzeiten; die genaue Dauer hängt von Prozess, Material und Oberfläche ab.
Nächster Schritt
Zeichnung und Lüfterdatenblatt für Ihre Lüfterhaube senden
Ergänzen Sie Mengen, Werkstoffwunsch, Zieltermin und benötigte Prüfdokumente. Wir melden uns per E-Mail mit der Fertigungseinschätzung und den nächsten Schritten.
E-Mail-RFQ und Kontakt