
Laserschneiden für Industrie-OEMs
Laserschneiden von Blechteilen für Prototyp und Serie
Bei Rapidsheetfab schneiden wir Blechteile mit fünf Faserlasern bis zu einem Format von 2000 × 4000 mm. Die Anlagen decken Blechdicken von etwa 0,5 bis 12 mm im Alltag ab. Wir fertigen Einzelteile für Prototypen, Teile für die Nullserie und wiederkehrende Abrufe, meist als Ausgangsbasis für Abkanten, Schweißen, Gewindeeinbauten und Montage in unserem Werk in Dongguan.
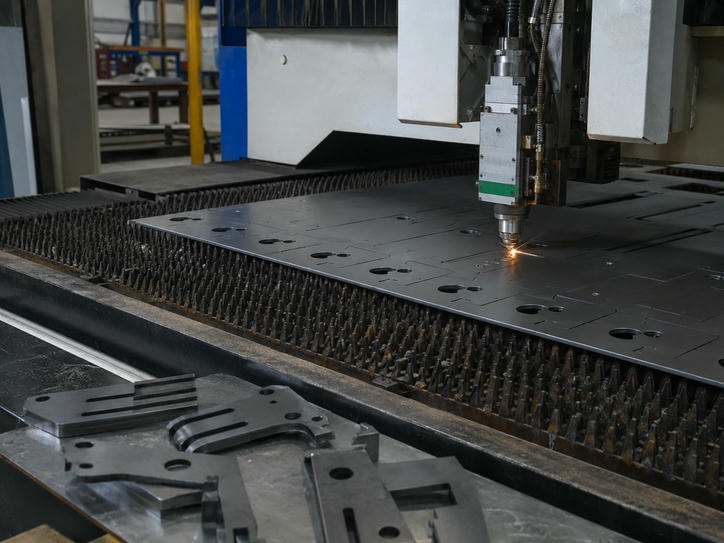
- Anlagen
- 5 Faserlaser
- Maximales Format
- 2000 × 4000 mm
- Typischer Dickenbereich
- 0,5–12 mm
- Richtwert Schneidtoleranz
- ±0,10 mm
Wann Laserschneiden für Ihr Bauteil sinnvoll ist
Laserschneiden eignet sich für Konturen, Ausschnitte und Bohrbilder, die mit Stanzwerkzeugen nicht wirtschaftlich zu realisieren sind oder bei denen noch kein Werkzeug vorliegt.
Ideal bei
- Bauteilen, die sich noch ändern, und Prototypen im Stückzahlbereich
- vielen unterschiedlichen Varianten aus einem Blech
- fehlendem Stanzwerkzeug oder Konturen, die Werkzeugkosten nicht rechtfertigen
Weniger geeignet bei
- sehr großen Stückzahlen mit einfacher Geometrie, bei denen ein Stanzwerkzeug die Stückkosten deutlich senkt
In diesem Fall empfehlen wir Ihnen das im Angebot ausdrücklich, statt Ihnen einen Laser zu verkaufen, der nicht zu Ihrem Projekt passt.
Was unsere Laseranlagen leisten
Die Maximaldicken gelten materialabhängig und setzen eine saubere Schnittkante voraus. Bei kritischen Kanten oder engen Konturen bestätigen wir die Machbarkeit vor Auftragsbeginn.
| Parameter | Angabe |
|---|---|
| Anlagen | 5 Faserlaser |
| Maximales Blechformat | 2000 × 4000 mm |
| Typischer Dickenbereich | 0,5–12 mm |
| Edelstahl (max.) | bis 20 mm |
| Baustahl (max.) | bis 25 mm |
| Aluminium (max.) | bis 16 mm |
| Richtwert Schneidtoleranz | ±0,10 mm (zeichnungs- und materialabhängig zu bestätigen) |
Werkstoffe, die wir regelmäßig schneiden
Wählen Sie eine Werkstoffgruppe, um die Güten und die maximale Schneiddicke zu sehen.
Edelstahl
Güten SUS304, SUS316 und SUS430. Maximale Dicke bis 20 mm bei sauberer Schnittkante.
Baustahl
Güten SPCC/CRS, Q235, Q355 sowie verzinkte Bleche SGCC/SECC. Maximale Dicke bis 25 mm.
Aluminium
Legierungen 5052, 6061 und 5754. Maximale Dicke bis 16 mm.
Kupfer (C1100/T2) und Messing (H62)
Die Schneidbarkeit besprechen wir im Einzelfall anhand von Dicke und Zeichnung, bevor wir einen Preis nennen.
Was nach dem Schnitt passiert
Ein lasergeschnittenes Teil ist selten das Endprodukt. Deshalb schneiden wir in derselben Kette, in der wir auch biegen, schweißen und montieren. Sie müssen keine separate Abstimmung zwischen Zuschnitt und Abkantung organisieren.
-
1
Im Haus
Entgraten, Schleifen und Vorbereitung der Teile für die Weiterverarbeitung.
-
2
Gewindeeinbau
PEM-Elemente und Gewinde M2 bis M12, direkt im Anschluss an den Schnitt.
-
3
Oberflächen über Partner
Pulverbeschichtung, Eloxieren, Galvanik und Passivierung führen qualifizierte Partnerbetriebe aus. Die Leistungen sind im Angebot getrennt ausgewiesen.
Prüfung und Dokumentation
Wir arbeiten nach ISO 9001:2015. Maße prüfen wir an der Serie mit CMM, 2,5D-Bildmesssystemen und Standardprüfmitteln. Bei Erstmustern erstellen wir einen FAI-Bericht mit allen kritischen Maßen aus Ihrer Zeichnung.
Auf Anforderung stellen wir Maßprotokolle, Werkstoffzeugnisse sowie RoHS- und REACH-Unterlagen bereit. Für Beschichtungen liefern wir Berichte der Partnerbetriebe. Benötigen Sie zusätzliche Nachweise, prüfen wir vorab, ob wir sie liefern können.
-
Qualitätsmanagement
ISO 9001:2015
-
Messmittel
CMM und 2,5D-Bildmesssystem
-
Erstmuster
FAI-Bericht mit kritischen Maßen
-
Auf Anforderung
Werkstoffzeugnisse, RoHS- und REACH-Unterlagen
Typische Ausgangsdaten für Laserteile
Ein sauberes Angebot entsteht, wenn die Unterlagen vollständig sind. Diese Daten helfen uns am meisten:
- Zeichnung als DXF, STEP oder PDF mit Maßen
- Werkstoff und Blechdicke
- Stückzahl für Prototyp und Serie
- Gewünschte Oberfläche
- Kritische Maße und Bohrbilder mit Toleranz
- Liefertermin und Incoterms
Richtlieferzeiten
Die genaue Zeit hängt von Material, Oberfläche und Nachbearbeitung ab.
| Phase | Richtwert |
|---|---|
| Prototyp und NPI | ca. 3 bis 12 Arbeitstage |
| Kleinserie | ca. 10 bis 15 Arbeitstage |
| Reguläre Produktion | ca. 15 bis 25 Arbeitstage |
Anfrage für Laserschneiden senden
Schicken Sie Ihre Unterlagen per E-Mail an [email protected]. Die Adresse unseres Werks lautet .
Wir prüfen die Fertigbarkeit, markieren kritische Stellen und senden Ihnen ein Angebot mit Hinweisen zu Schneidbarkeit, Toleranzen und Lieferzeit.
Wenn Ihre Zeichnung noch nicht final ist, schicken Sie uns den aktuellen Stand. Wir geben Ihnen dann zurück, welche Konturen oder Radien den Schnitt oder die anschließende Abkantung erschweren.
Ihre Anfrage
Bitte legen Sie folgende Angaben bei, damit wir zügig antworten können.
- Zeichnung (DXF, STEP oder PDF)
- Werkstoff und Blechdicke
- Stückzahl für Prototyp und Serie
- Gewünschte Oberfläche und Liefertermin