
CNC-Blechfertigung für industrielle OEMs
CNC-Stanzen für präzise Blechteile
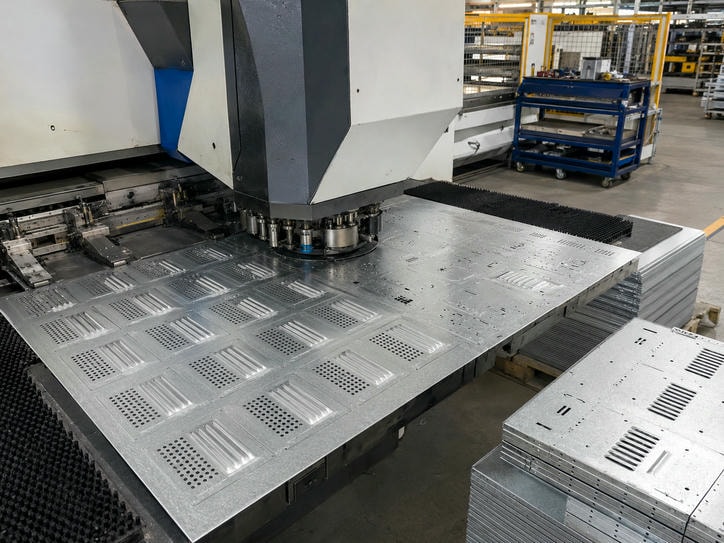
Lochbilder, Lüftungsausschnitte, Langlöcher und Umformmerkmale – abgestimmt auf Abkantung, Schweißen, Hardware und Montage. So planen wir Bohrbilder und Biegefolge gemeinsam für Gehäuse, Schaltschränke, Chassis und Montageplatten.
- 0,5–12 mmBlechdicken
- ±0,10–0,20 mmRichtwert für Löcher
- ISO 9001:2015zertifiziertes QM-System
Typische Anwendungen
Wofür wir Stanzen einsetzen
Stanzen eignet sich besonders, wenn ein Teil viele gleichartige Merkmale mit wiederholbarer Lage benötigt.
Lochraster
Für Montageplatten, Hutschienen und Gerätebefestigungen.
Lüftungsmerkmale
Lamellen und Kiemen für Schaltschrank- und Gerätegehäuse.
Ausschnitte
Langlöcher, Kabeldurchführungen sowie Öffnungen für Steckverbinder, Anzeigen und Bedienelemente.
Umformmerkmale
Prägungen, Sicken und Versteifungen direkt im Blech.
Verfahrenswahl mit Blick auf die Stückzahl: Bei wenigen sehr großen Konturen oder freien Außenkanten kann der Faserlaser die bessere Wahl sein. Wir vergleichen Stanzen und Laser bereits in der Angebotsphase und sprechen Werkzeugaufwand sowie Vorlaufzeit an, bevor Sie bestellen.
Fertigungsspektrum
Werkstoffe, Toleranzen und Nacharbeit
Wir prüfen Werkstoff, Geometrie und Werkzeugverträglichkeit, bevor wir einen Fertigungstermin zusagen. Ist Ihr Material nicht aufgeführt, klären wir die Umformbarkeit im Anfrageprozess.
Werkstoffe
- Edelstahl: SUS304, SUS316, SUS430
- Stahl: SPCC/CRS, Q235, Q355, SGCC/SECC
- Aluminium: 5052, 6061, 5754
- Kupfer und Messing: C1100/T2, H62
Blechdicken: 0,5 bis 12 mm
Maßprüfung und DFM
Für Bohrungen und Löcher gelten typischerweise Richtwerte von ±0,10 bis ±0,20 mm. Die erreichbaren Werte hängen von Zeichnung, Material und Geometrie ab.
Enge Lochabstände, Kanten nahe an Umformungen und passgenaue Gegenstücke prüfen wir einzeln im DFM-Review. Engere Vorgaben gelten, wenn sie im Angebot ausdrücklich bestätigt sind.
Entgraten und Oberflächen
Entgraten, Schleifen und Bürsten erfolgen im eigenen Haus. Das unterstützt eine sichere Montage und hilft, Beschädigungen an Kabeln durch Stanzgrate zu vermeiden.
Pulverbeschichtung, Eloxieren, Galvanik, Passivierung und Siebdruck koordinieren wir über qualifizierte Partnerbetriebe. Diese Leistungen werden im Angebot getrennt ausgewiesen.
Vom Einzelteil zur Baugruppe
Stanzen, Abkanten und Montage gemeinsam planen
Viele Gehäuse und Platten benötigen mehr als einen Fertigungsschritt. Wir stimmen Lochbilder, Biegefolge und Hardware im selben Projekt ab.
Baugruppe per E-Mail anfragenAbkanten
CNC-Pressen bis 230 t und 3000 mm Länge. Biegeradien und Stanzabstände stimmen wir so ab, dass sich Lochbilder beim Biegen nicht verziehen.
Schweißen
WIG, MIG/MAG, Laser- und Punktschweißen für Rahmen, Winkel und Baugruppen.
Hardware
PEM-Einpressmuttern, Nieten und Gewindeschneiden von M2 bis M12. Gewindeplätze planen wir direkt in den Stanzplan ein.
Montage
Auf Wunsch montieren wir Baugruppen und führen vor dem Versand eine Sichtkontrolle durch.
Qualitätssicherung
Prüfbar vom Wareneingang bis zum Versand
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Für Einkauf und SQE in der DACH-Region schaffen dokumentierte Prüfungen eine belastbare Grundlage für die Freigabe.
Auf Anforderung stellen wir einen FAI-Bericht mit Maßprotokoll, Werkstoffzeugnis und, wo erforderlich, RoHS-/REACH-Unterlagen bereit.
IQC
Wareneingangsprüfung
FAI
Erstmusterprüfung
IPQC
Prozessprüfung während der Fertigung
FQC und OQC
Endprüfung und Auslieferungsprüfung
Prüfmittel für Lochbilder
CMM, 2,5D-Bildmesssysteme und Standardmessmittel – ergänzt durch dokumentierte Ergebnisse nach vereinbartem Prüfbedarf.
Entscheidungshilfe
Ist Stanzen das richtige Verfahren?
Wählen Sie die passende Ausgangslage. Im DFM-Review prüfen wir die Empfehlung anhand Ihrer Zeichnung und Stückzahl.
Viele gleichartige Merkmale in festem Raster
Stanzen ist meist wirtschaftlich, wenn wiederkehrende Lochbilder und Merkmale in gleichbleibender Lage benötigt werden.
Wenige große Ausschnitte oder komplexe Außenkonturen
Prüfen Sie den Faserlaser, gegebenenfalls in Kombination mit Stanzoperationen. Bei kleinen Stückzahlen oder Prototypen vergleichen wir die jeweiligen Vorlaufzeiten.
Toleranzen, Umformungen oder unklare Stückzahl
Enge Positionstoleranzen über mehrere Umformungen klären wir im DFM-Review – einschließlich der Frage, ob Bohrungen vor oder nach dem Biegen eingebracht werden. Dekorative Einzelstücke ohne Zeichnung passen oft besser zu einem Blechdienstleister mit Designberatung.
Wenn Sie unsicher sind, senden Sie die Zeichnung. Wir empfehlen das passende Verfahren, bevor Werkzeugkosten oder Musterläufe entstehen.
Planung und Lieferung
Richtlieferzeiten für Stanzteile
Die tatsächliche Lieferzeit hängt von Material, Oberfläche und Umfang der Nacharbeit ab. Bei festen Abrufterminen stimmen wir Lieferrhythmus und Verpackung vorab ab.
Prototyp und NPI
ca. 3–12 Arbeitstage
Mindestmenge: 1 Stück
Kleinserie
ca. 10–15 Arbeitstage
Reguläre Serienproduktion
ca. 15–25 Arbeitstage
Exportunterlagen für Auslandsaufträge, insbesondere nach Deutschland, gehören zum Standard.
Anfrage für CNC-Stanzteile
Senden Sie Zeichnung und Anforderungen für eine belastbare Bewertung.
Wir prüfen die Fertigbarkeit, klären Rückfragen und erstellen ein Angebot mit DFM-Hinweisen. Für ein zügiges Angebot helfen diese Angaben:
- Zeichnung als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie
- Geforderte Oberfläche oder Beschichtung
- Kritische Lochmaße, Positionstoleranzen und Schnittstellen
- Gewünschter Liefertermin
- Incoterms und benötigte Dokumente, z. B. FAI oder Werkstoffzeugnis
E-Mail-RFQ
Nutzen Sie den E-Mail-Kontakt für Ihre Zeichnungen und Anfrageunterlagen.
Standort:
Rapidsheetfab — CNC-Stanzen und Blechfertigung von der Zeichnung bis zur Serie.