
Blechfertigung für industrielle OEMs
Schaltschränke aus Blech – passgenaue Komponenten per RFQ
Gehäusekorpus, Türen, Montageplatten, Seitenwände, Sockel und Traversen – gefertigt für den direkten Einbau in Ihre Montagelinie. Wir prüfen Ihre Zeichnungen auf Fertigbarkeit und melden uns mit DFM-Hinweisen und einem Angebot zurück.
Senden Sie Ihre Zeichnung, Werkstoff, Menge und gewünschte Oberfläche per E-Mail. So bleiben technische Änderungen und Angebotsannahmen nachvollziehbar dokumentiert.
5
Faserlaser-Anlagen
7
CNC-Abkantpressen
ISO 9001:2015
Qualitätsmanagement
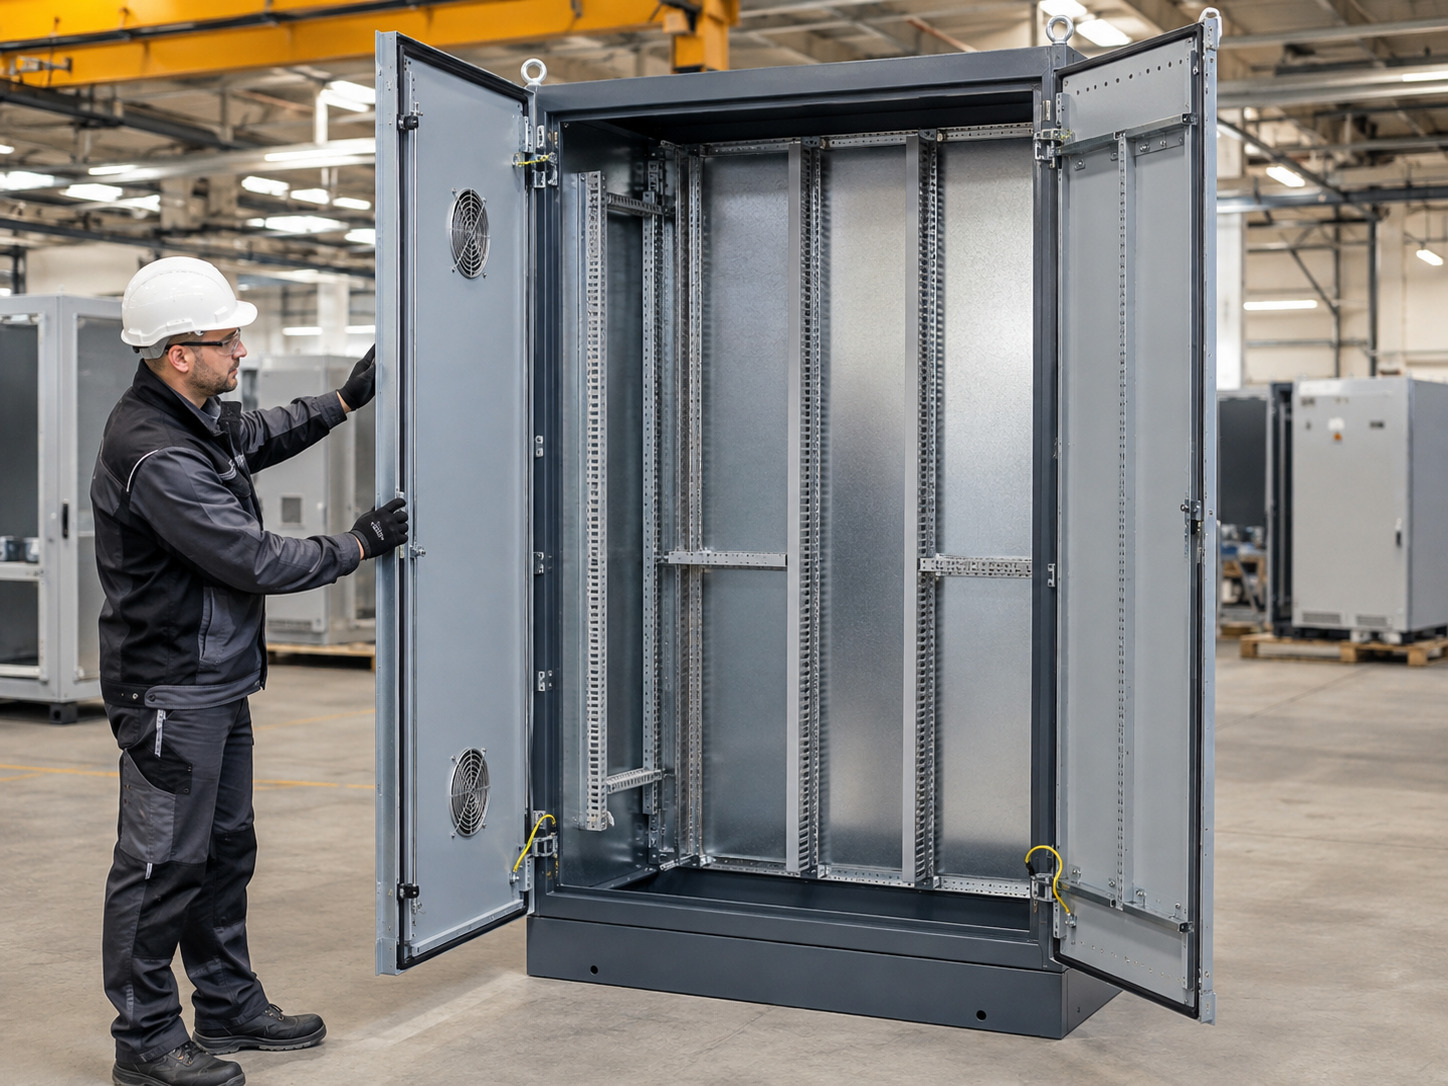
Mechanische Komponenten, montagegerecht geliefert
Vom Prototyp bis zur Serie – mit abgestimmten Bohrbildern, Biegungen und Baugruppen aus einer Fertigungskette.
Lieferumfang
Welche Schaltschrankteile wir fertigen
Wir liefern Blechteile einzeln oder als aufeinander abgestimmten Satz. Vor dem ersten Schnitt stimmen wir Bohrbild und Gewindepositionen der Montageplatte mit Ihnen ab.
Gehäuse und Verschlüsse
Gehäusekorpus und Seitenwände, gefaltet oder geschweißt, sowie Türen und Deckel mit Bohrbildern für Scharniere, Griffe und Verriegelungen.
Montage- und Einbauplatten
Platten mit Gewinden von M2 bis M12. Bohrbild, Befestigungspunkte und Positionen werden für Ihren Einbau abgestimmt.
Sockel, Traversen und Rahmen
Sockel, Standfüße und Schweißbaugruppen für Anwendungen mit höheren Lasten.
Lüftungselemente
Lüftungsgitter und Lamellen, je nach Stückzahl und Geometrie gelasert oder gestanzt.
Konstruktionshinweise
Steifigkeit, Dichtung und passgenauer Sitz
Viele Probleme entstehen nicht an der elektrischen Funktion, sondern durch Verzug, ungleichmäßige Dichtungsauflage oder nachzuarbeitende Bohrungen. In der Zeichnungsprüfung sprechen wir kritische Details frühzeitig an.
Blechdicke passend zur Fläche
Großflächige Türen und Seitenwände benötigen häufig mehr Materialstärke oder zusätzliche Sicken. Wir empfehlen eine passende Ausführung anhand der Flächenmaße und Befestigungspunkte – statt pauschal die stärkste und schwerste Option anzusetzen.
Dichtungsnut, Falz und Toleranzkette
Biegeradien und Maße werden darauf geprüft, dass die Dichtung nicht am Kantenradius aufliegt. Die Schutzart bescheinigen wir nicht. Wenn sie Teil Ihrer Spezifikation ist, stimmen wir die erforderlichen Blechdetails ab; die Prüfung am fertigen Gehäuse erfolgt durch Sie.
Schweißen und sichere Gewinde
Wir schweißen WIG, MIG/MAG und punktgeschweißt, bei Bedarf auch mit Laser. Für Edelstahl verwenden wir SUS304 oder SUS316 nach Vorgabe, für Aluminium 5052 oder 6061. Nahtbereiche werden entgratet und geschliffen. Gewinde entstehen direkt im Blech oder über PEM-Einpressmuttern – besonders geeignet bei dünnem Material, wenn ein geschnittenes Gewinde zu wenig Substanz hätte.
Fertigungskapazität
Schneiden, Abkanten und Stanzen aus einer Prozesskette
Konturen, Bohrungen und Biegungen entstehen in einer abgestimmten Fertigungskette aus Laser, CNC-Abkantung und CNC-Stanzen. Die folgenden Werte sind Richtwerte; Zeichnung, Material und Geometrie bestimmen die konkreten Toleranzen, die im Angebot bestätigt werden.
| Parameter | Kapazität / Richtwert | Nutzen für Ihren Schaltschrank |
|---|---|---|
| Faserlaser-Schneiden | 5 Anlagen, Format bis 2000 × 4000 mm | Große Gehäuseflächen und Türen in wenigen Schnitten |
| CNC-Abkanten | 7 Pressen, bis 230 t / 3000 mm | Lange Gehäusekanten und weniger Schweißnähte |
| Typische Blechdicke | 0,5 bis 12 mm | Von Verkleidungen bis zu tragenden Montageplatten |
| Laser-Kapazität Edelstahl | Bis 20 mm | Robuste Schnittstellen für Außenbereiche |
| Laser-Kapazität Aluminium | Bis 16 mm | Leichte Gehäuse und Kühlkörperanbindungen |
| Laser-Kapazität Baustahl | Bis 25 mm | Tragende Sockel und Rahmen |
| Positionstoleranz Laser | ±0,10 mm | Bohrbilder für Schienen und Einbauten |
| Toleranz Abkantung | ±0,20 bis 0,30 mm | Gleichmäßiger Spalt an Türen und Deckeln |
| Bohrungstoleranz | ±0,10 bis 0,20 mm | Befestigung ohne Nacharbeit mit Reibahle |
Oberflächen und Qualität
Klare Zuständigkeiten – nachvollziehbare Prüfdokumentation
Oberflächenbehandlungen stimmen wir passend zu Ausführung, Passung und Liefertermin ab. So bleibt transparent, welche Arbeitsschritte wir im Haus erledigen und welche qualifizierte Partner übernehmen.
Im Haus
Entgraten, Schleifen, Bürsten, grundlegendes Polieren, Beschichtungsvorbereitung und Montage von Baugruppen.
Über qualifizierte Partner
Pulverbeschichtung, Eloxieren, Galvanik, Passivierung, Sandstrahlen, Elektropolieren, Siebdruck und Laserbeschriftung. Beschichtungsberichte geben wir auf Anfrage weiter.
Bei einer RAL-Pulverbeschichtung berücksichtigen wir die Schichtdicke, damit sich die Passung von Tür und Gehäuse nicht verändert.
Prüfkette und Unterlagen
Wir arbeiten nach ISO 9001:2015. Die Prüfkette umfasst Eingangsprüfung, Erstmusterprüfung (FAI), Zwischenprüfung, Endprüfung und Auslaufprüfung. Gemessen wird mit CMM, 2,5D-Bildmesssystemen, Höhenmessgerät und Standard-Prüfmitteln.
- ✓FAI mit Maßprotokoll für kritische Maße
- ✓Werkstoffzeugnisse
- ✓RoHS- und REACH-Unterlagen
- ✓Beschichtungsberichte der Partner
Eine Schaltschrankzertifizierung nach UL, CE oder anderen Normen über die mechanische Fertigung hinaus übernehmen wir nicht. Prüfschritte und Zuständigkeiten für das fertige Gerät stimmen wir im Anfrageprozess ab.
Prozessauswahl
Das passende Verfahren für jedes Schaltschrankteil
Wir empfehlen den Prozess anhand Ihrer Zeichnung und Stückzahl – nicht nach Gewohnheit. Bei Lüftungsgittern kann Stanzen ab höheren Stückzahlen günstiger sein; für Einzelstücke und Varianten bleibt der Laser meist flexibler.
| Schaltschrankteil | Empfohlener Prozess | Typische Menge | Prüfschwerpunkt |
|---|---|---|---|
| Montageplatte mit Bohrbild | Laser, Stanzen, PEM | Prototyp bis Serie | Bohrbildtoleranz und Gewindeposition |
| Gefalteter Gehäusekorpus | Laser, Abkanten | Prototyp bis Serie | Biegereihenfolge, Kantenradius, Falz |
| Tür mit Dichtnut | Laser, Abkanten, ggf. Sicke | Serie | Ebenheit, Schließspalt, Verzug |
| Tragender Rahmen oder Sockel | Laser, Abkanten, Schweißen | Serie | Schweißverzug und Maßhaltigkeit |
| Lüftungsgitter | Laser oder Stanzen | Serie | Lamellengeometrie und Gratfreiheit |
| Schweißbaugruppe mit Gewinden | Schweißen, PEM, Montage | Serie und Abrufe | Schweißen vor dem Einsetzen der Gewinde |
Zusammenarbeit
Für Projekte vom Prototyp bis zur Serie
Wir passen zu Projekten, in denen Blechteile die mechanische Auslegung eines Schaltschranks bestimmen und der Liefertermin für die Montagelinie zählt.
Typische Branchen
Hersteller von Automatisierungsanlagen, Maschinenbauer mit eigener Schaltschrankfertigung, Energie- und Stromversorgungstechnik sowie Gerätebauer in Medizin- und Labortechnik für Gehäuse- und Strukturteile.
Ein Fertigungspartner für alle Phasen
Wenn Ihr Projekt als Prototyp startet und in Serie geht, bleiben Fertigung und Revisionsstände an einer Stelle. So vermeiden Sie Schnittstellenverluste zwischen Prototypenwerkstatt und Serienlieferant.
Klare Abgrenzung
Weniger geeignet sind Anfragen ohne Zeichnung, bei denen ausschließlich der Preis zählt, sowie Zerspanung oder Schwerstahlbau außerhalb der Blechfertigung. Für Medizinprodukte liefern wir Gehäuse- und Strukturteile nach Zeichnung; implantierbare Teile und eine ISO-13485-Zertifizierung sind nicht Teil unseres Angebots.
Richtlieferzeiten und Mindestmenge
- Prototyp / NPIca. 3 bis 12 Arbeitstage · ab 1 Stück
- Kleinserieca. 10 bis 15 Arbeitstage · abhängig von Beschichtung
- Reguläre Serieca. 15 bis 25 Arbeitstage · Partneroberfläche ggf. länger
Material, Oberfläche und Nacharbeit beeinflussen die Lieferzeit. Vollständige Zeichnungen reduzieren Rückfragen und erleichtern die Terminplanung.
Exportbereit und dokumentiert
Seit 2019 liefern wir nach Deutschland, Österreich, in die Schweiz und weitere Märkte. Exportverpackung und Lieferdokumente sind auf internationale Projekte ausgerichtet. Die Projektkommunikation erfolgt auf Deutsch oder Englisch per E-Mail.
E-Mail-RFQ
Senden Sie uns Ihre Schaltschrank-Zeichnung
Mit den Angaben unten können wir die Fertigbarkeit prüfen, DFM-Hinweise geben und ein Angebot mit klaren Annahmen erstellen. Telefonische Angebote bieten wir nicht an, damit Änderungen dokumentiert bleiben.
E-Mail-Anfrage vorbereitenFür ein belastbares Angebot beifügen
- Zeichnungen als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie, ggf. Abrufplan
- Oberfläche oder Beschichtung inklusive Farbe
- Kritische Maße, Bohrbild und Dichtungsbereiche
- Gewünschter Liefertermin
- Incoterms und Verpackungsanforderung
- Geforderte Dokumente: FAI, Werkstoffzeugnisse, RoHS/REACH
Wir prüfen Ihre Anfrage per E-Mail auf Deutsch oder Englisch und melden uns mit Fertigbarkeitshinweisen und einem Angebot zurück.