
Leitfaden für Konstruktion und Einkauf
Oberflächenbehandlung für Blechteile
Die Oberfläche beeinflusst Korrosionsschutz, Montage und Erscheinungsbild – und verändert häufig auch die Maße. Legen Sie das Finish deshalb früh fest, damit Bohrbilder, Gewinde und Passungen beim ersten Lauf stimmen.
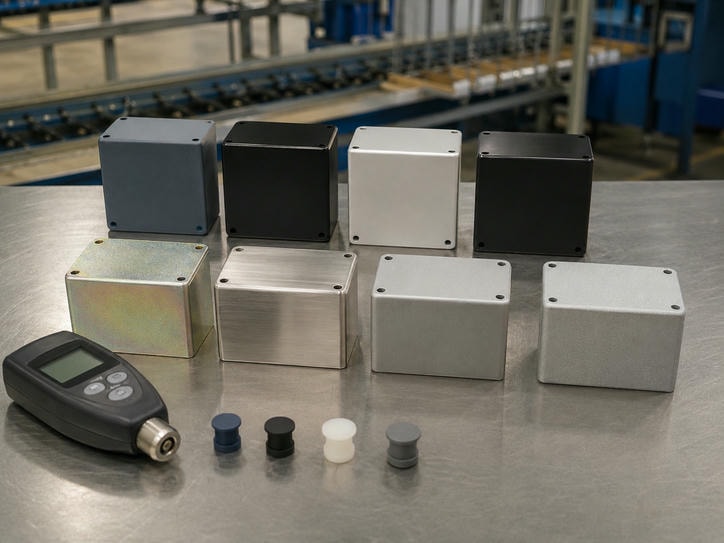
Im eigenen Werk
Schneiden, Stanzen, Abkanten, Schweißen und Hardware-Einbau
Oberflächenvorbereitung
Entgraten, Schleifen, Bürsten und einfaches Polieren
Veredelung
Ausführung durch qualifizierte Partnerbetriebe
Zusammenarbeit
Fertigung und Finish abgestimmt aus einer Hand
Die mechanische Fertigung und Oberflächenvorbereitung erfolgen in unserem Werk. Beschichtungen und weitere Veredelungsverfahren übernehmen qualifizierte Partner. Wir koordinieren Übergabe, Maskierung und Prüfung und weisen im Angebot transparent aus, welche Schritte intern und welche extern stattfinden.
So können Verantwortung und mögliche Auswirkungen auf den Liefertermin früh berücksichtigt werden, auch wenn die eigentliche Beschichtung außer Haus erfolgt.
Verfahrensübersicht
Gängige Oberflächen für Blechteile
Die Angaben dienen als Orientierung in der frühen Konstruktion. Die passende Wahl hängt vom Werkstoff, der Einsatzumgebung und den Sichtanforderungen ab.
| Verfahren | Typische Werkstoffe | Schichtdicke / Veränderung | Stärken | Grenzen und Hinweise |
|---|---|---|---|---|
| Pulverbeschichtung | Stahl, verzinkter Stahl, Aluminium | ca. 60–120 µm | Robuste Farbschicht, große Farbauswahl, gute Kantenabdeckung | Maßzugabe vorsehen; Gewinde und Kontaktflächen maskieren |
| Eloxieren (Typ II) | Aluminium, z. B. 5052, 6061, 5754 | ca. 5–25 µm | Verschleißschutz; dekorativ, Schicht wird Teil des Materials | Nur Aluminium; elektrisch isolierend und mit begrenzten Farbtönen |
| Galvanik, z. B. Verzinkung | Stahl, z. B. CRS, SPCC, SECC | ca. 5–12 µm | Kostengünstiger Korrosionsschutz für Innenbereich und Standardumgebungen | Nicht für Edelstahl; Wasserstoffversprödung bei hochfesten Teilen beachten |
| Passivierung | Edelstahl, z. B. SUS304, SUS316, SUS430 | Üblicherweise keine messbare Schichtdicke | Entfernt Eisenreste und verbessert die Korrosionsbeständigkeit | Ersetzt keine mechanische Glättung; Ergebnis hängt von der Vorreinigung ab |
| Elektropolieren | Edelstahl | Materialabtrag im µm-Bereich | Glatte, reinigungsfreundliche Oberfläche und gratfreier wirkende Kanten | Kantenabrundung und Maßveränderung einplanen |
| Sandstrahlen | Stahl, Edelstahl, Aluminium | Oberflächenstruktur, kein Schichtaufbau | Gleichmäßig matte Oberfläche; Haftvorbereitung für Lacke | Bei dünnen Blechen trotz geringer Maßänderung Verzug berücksichtigen |
| Siebdruck / Laserbeschriftung | Lackierte oder metallische Flächen | Aufdruck bzw. Materialmarkierung | Bedruckung, Typenschilder und Kennzeichnung | Haftung hängt von der Vorbehandlung ab; Laserkontrast variiert je nach Oberfläche |
Tabelleninhalt auf kleineren Bildschirmen horizontal verschiebbar.
Auswahl nach Anwendung
Was muss das Teil im Einsatz aushalten?
Entscheidend ist nicht ein pauschal „bestes“ Verfahren, sondern die passende Kombination aus Werkstoff, Belastung, Montage und Sichtanforderung.
Stahlgehäuse und Schaltschränke
Stahlgehäuse werden häufig pulverbeschichtet oder verzinkt. Bei Montageplatten mit Erdungsanforderung sollten die Kontaktflächen von Beginn an festgelegt werden, da eine Pulverschicht elektrisch isoliert.
Aluminiumgehäuse und Sichtflächen
Eloxieren eignet sich für Aluminiumteile mit Verschleißbelastung oder sichtbarer Oberfläche. Die Schicht wächst in das Material hinein, verändert Passungen daher nur begrenzt. Gewinde und elektrische Kontakte müssen gegebenenfalls ausgespart werden.
Edelstahl für feuchte oder chemisch belastete Umgebungen
Passivierung ist eine Option; bei hohen Reinigungsanforderungen kann zusätzlich Elektropolieren sinnvoll sein. Bei Geräte- und Laborgehäusen sollten Sichtflächen und Gratfreiheit für die Abnahme in der Zeichnung gekennzeichnet werden.
Schweißbaugruppen
Schweißnähte sollten vor der Beschichtung geschliffen und gebürstet werden, damit die Schicht gleichmäßig haftet. Die Reihenfolge ist besonders wichtig: Eine Verzinkung nach dem Schweißen ist bei größeren Baugruppen oft problematischer als bei Einzelteilen.
Konstruktionscheck
Maßzugabe, Maskierung und Reihenfolge mitplanen
Häufig entsteht Nacharbeit nicht durch das Verfahren selbst, sondern weil die Prozessreihenfolge oder die zu schützenden Flächen nicht festgelegt wurden.
-
Bohrungen und Gewinde
Bei Pulverbeschichtung oder Verzinkung Gewinde maskieren oder nachschneiden. Passbohrungen und Bohrungen für Stifte benötigen gegebenenfalls eine Maßzugabe.
-
PEM-Einpressmuttern und Bolzen
Einpresselemente möglichst nach der Beschichtung setzen oder ihre Aufnahmebereiche maskieren, sofern die Beschichtung dort nicht vorgesehen ist.
-
Erdung und Kontaktflächen
Kontaktbereiche für Schutzleiter als maskierte Flächen definieren, damit keine isolierende Schicht entsteht.
-
Passungen und Dichtflächen
Schichtdicke und Toleranzen bei Dichtungen und Gleitpassungen aufeinander abstimmen. Im Angebot weisen wir auf Auswirkungen von Standardschichten hin.
-
Kanten und Handhabung
Entgraten erfolgt vor der Beschichtung. Scharfe Kanten lassen sich danach nicht immer vermeiden – kennzeichnen Sie deshalb Sicht- und Handhabungskanten im Zeichnungsstand.
Für eine belastbare Einschätzung
Diese Angaben helfen bei der Angebotserstellung
Noch kein Finish festgelegt? Senden Sie uns die Einsatzanforderungen. Wir schlagen ein passendes Verfahren vor und berücksichtigen Auswirkungen auf Maße und Termin.
- Zeichnung als PDF, DXF oder STEP, idealerweise mit Oberfläche und vorgeschriebener Schichtdicke
- Werkstoff und Blechdicke
- Farbton oder Farbnummer (RAL oder Muster) bei Pulverbeschichtung; Farbwunsch bei Eloxierung
- Kennzeichnung freizuhaltender Flächen: Gewinde, Kontakt, Dichtung und Sichtfläche
- Prüf- und Dokumentationsanforderungen, etwa Beschichtungsbericht oder Werkstoffnachweis
- Menge, Zieltermin und Incoterms
Terminplanung
Partnerprozesse früh einplanen
Zusätzliche Durchlaufzeit
Eine Veredelung über Partner verlängert die Durchlaufzeit meist um einige Arbeitstage gegenüber dem reinen Fertigungsprozess. Mehrere aufeinanderfolgende Schritte, etwa Verzinkung mit anschließender Pulverbeschichtung, benötigen besondere Abstimmung.
Prototypen und NPI
Für Prototypen kann zunächst eine Lieferung unbeschichteter Teile sinnvoll sein. So lassen sich Passung und Montage prüfen, bevor das Finish die Maße verändert. Die verbindliche Lieferzeit nennen wir nach Prüfung von Zeichnung und Oberfläche im Angebot.
Angebot anfragen
Zeichnung und Oberflächenanforderung senden
Wir prüfen Oberflächeneignung, Maßzugabe und Maskierung, geben Hinweise zur Prozessreihenfolge und erstellen ein Angebot mit klar ausgewiesenen Eigenleistungen und Partnerprozessen.
Für Ihre Anfrage:
Unser Werk befindet sich in .