
CNC-Abkanten für industrielle OEMs
Präzisionsbiegen von Blechteilen nach Zeichnung
Wir biegen Blech auf CNC-Abkantpressen bis 230 t und 3000 mm Arbeitslänge. Im Standardbereich liegen die Richtwerte für Winkel- und Maßtoleranzen bei ±0,20–0,30 mm. Senden Sie Zeichnung, Werkstoff, Dicke und Menge für eine DFM-Rückmeldung und ein belastbares Angebot innerhalb weniger Werktage.
- Bis 230 tPresskraft
- Bis 3000 mmArbeitslänge
- 0,5–12 mmTypische Blechdicke
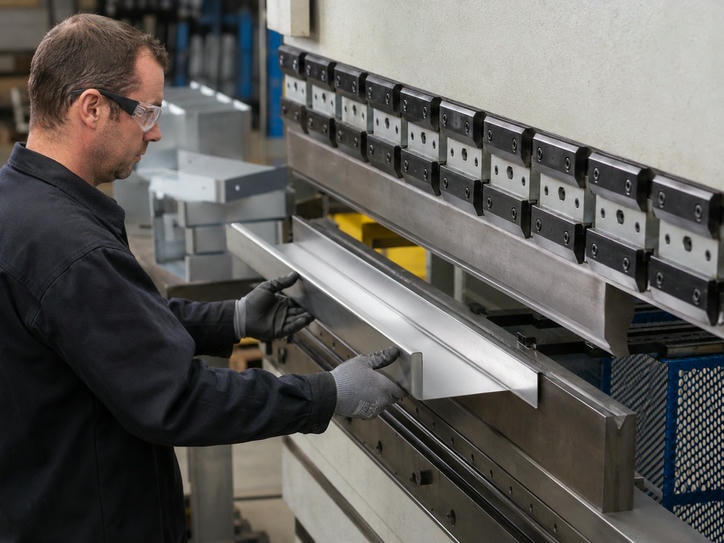
Vom Prototyp bis zur wiederkehrenden Kleinserie
Werkzeuge und Programme bleiben zwischen den Losen erhalten, damit Biegewinkel und Lage bei Nachbestellungen reproduzierbar bleiben.
Fertigungsplanung
Präzision beginnt vor dem ersten Stück
Beim Abkanten wird Blech zwischen Stempel und Matrize um eine definierte Achse umgeformt. Die Genauigkeit hängt nicht allein von der Maschine ab: Rückfederung des Werkstoffs, Biegefolge und Lage der Bohrungen zu den Biegelinien sind häufige Ursachen für Abweichungen in Serienprojekten.
Werkzeugprofil
Auswahl passend zu Werkstoff, Dicke und gewünschtem Biegeradius.
Geometrie prüfen
Mindestflanschlängen, Radien und Bezüge werden vor der Fertigung bewertet.
Montage absichern
Bei kritischen Schnittstellen prüfen wir Freistiche und Umformreihenfolgen, um Nacharbeit zu vermeiden.
Bauteile und Kapazität
Für Gehäuse, Profile und Baugruppen
Wir fertigen Prototypen ab einem Stück, NPI-Serien und wiederkehrende Kleinserien für Maschinen- und Anlagenbau.
- ●Winkel, Halterungen und Montageplatten
- ●U- und Z-Profile, Kabelkanäle und Abdeckungen
- ●Gehäuse- und Schaltschrankteile
- ●Mehrfach gebogene Paneele mit Gewinden oder Bohrbildern
- ●Chassis und Rahmen zum Verschweißen oder Verschrauben
Maschinenpark und Anschlussprozesse
| CNC-Abkantpressen | 7 Anlagen, bis 230 t / 3000 mm |
|---|---|
| Vorgelagertes Schneiden | 5 Faserlaser, Formate bis 2000 × 4000 mm |
| Blechdicke | Typischer Bereich: 0,5–12 mm |
| Anschlussprozesse | CNC-Stanzen, WIG-, MIG/MAG-, Laser- und Punktschweißen, PEM-Einpressen, Gewinde M2–M12 |
Schneiden, Biegen und Schweißen finden im selben Werk statt. Das reduziert Transporte zwischen Betrieben und vermeidet Maßverschiebungen durch Umspannen bei externen Fertigern.
Werkstoff und Prozess
Werkstoffgerechtes Biegen und Oberflächenplanung
Rückfederung, erforderliche Presskraft und Oberflächenempfindlichkeit unterscheiden sich je nach Werkstoff. Wir prüfen bei jedem Auftrag, ob der angegebene Biegeradius zur Materialdicke passt. Liegt er unter der werkstoffabhängigen Empfehlung, stimmen wir einen Alternativradius oder eine andere Umformstrategie mit Ihnen ab.
Edelstahl
SUS304, SUS316 und SUS430: stärkere Rückfederung, höherer Kraftbedarf und Kaltverfestigung sind zu berücksichtigen.
Baustahl
SPCC/CRS, Q235, Q355, SGCC und SECC: gut biegbar und häufig für Gehäuse- und Strukturteile eingesetzt.
Aluminium
5052, 6061 und 5754: 6061 benötigt für enge Mindestbiegeradien einen weichen Zustand; Werkzeugkontakt kann Oberflächenmarken verursachen.
Kupfer und Messing
C1100, T2 und H62 eignen sich unter anderem für elektrische Anwendungen. Die Rückfederung ist gering, Kratzer bleiben jedoch sichtbar.
Beschichtung und Oberflächen
Beschichtung erfolgt nach dem Biegen und wird über qualifizierte Partnerbetriebe koordiniert. Im DFM-Schritt prüfen wir Biegeradien und Kanten, damit die Beschichtung nicht reißt und Nachbesserungen vermieden werden.
Qualitätssicherung
Toleranzen prüfen, Bezüge abstimmen
Die folgenden Richtwerte dienen der Orientierung und werden für jede Zeichnung bestätigt. Enge Toleranzen über mehrere Biegungen erfordern eine abgestimmte Bezugsreihenfolge.
| Prüfmerkmal | Richtwert / Hinweis |
|---|---|
| Abkantmaße und Winkel | ±0,20–0,30 mm, abhängig von Länge, Dicke und Werkstoff |
| Lochabstände zu Biegekanten | ±0,10–0,20 mm, wenn die Bohrung vor dem Biegen gestanzt oder gelasert wird |
| Flanschlängen | Abhängig von Werkzeug und Blechdicke; Mindestmaße zur Biegelinie beachten |
Messmittel
Messschieber, Winkelmesser, Höhenmessgeräte, 2,5D-Bildmesssysteme und CMM.
Prüfdokumentation
FAI-Maßprotokolle mit Zeichnungsbezug sowie auf Wunsch Stichprobenpläne und IPQC-Protokolle für Serienaufträge.
Ablauf abstimmen
Biegen allein oder mit Folgeprozessen?
Der passende Fertigungsweg hängt von Bohrbildern, Verbindungselementen, Schweißnähten und geplanter Oberfläche ab.
| Ihre Situation | Empfohlener Ablauf |
|---|---|
| Einfache Winkel oder Platten ohne enge Bohrbilder | Laserschnitt, Abkanten, Entgraten |
| Bohrbild muss zu Biegekanten passen | Stanzen oder Lasern vor dem Biegen, Biegereihenfolge festlegen |
| Gehäuse mit eingepressten Muttern | Stanzen, Abkanten, PEM-Einpressen |
| Geschweißte Baugruppe mit mehreren Biegeteilen | Biegen, Heften, Schweißen unter Lehre, Montage |
| Beschichtung vorgesehen | Biegen vor der Beschichtung; Oberfläche über Partnerbetriebe koordinieren |
Projekteignung
Für wiederholbare OEM-Fertigung ausgelegt
- Wiederkehrende Bestellungen: Änderungsstände und Fertigungsprogramme bleiben kontrollierbar.
- NPI-Projekte: Der Prototyp kann auf dieselbe Biegelinie wie die spätere Serie ausgelegt werden.
- Gehäuse und Schaltschränke: Mehrere Schnittstellen zu Elektronik und Mechanik lassen sich in der DFM-Prüfung berücksichtigen.
- Montagekritische Teile: Maßhaltigkeit an der Montagefläche steht im Fokus, wenn die Kantenoptik nachrangig ist.
Grenzen offen ansprechen
Weniger geeignet sind Bauteile mit sehr engen Winkeltoleranzen unter ±0,1° über mehrere Biegungen ohne vorherige Abstimmung, Dicken über 12 mm oder Teile, die ausschließlich durch Zerspanung hergestellt werden können. Wir klären die Machbarkeit bereits in der Angebotsphase.
Richtlieferzeiten
- Prototyp und NPIca. 3–12 Arbeitstage
- Kleinserienca. 10–15 Arbeitstage
- Reguläre Produktionca. 15–25 Arbeitstage
Die tatsächliche Lieferzeit richtet sich nach Werkstoff, Biegeaufwand und Oberflächenanforderungen.
Anfrage für Präzisionsbiegeteile
Zeichnung senden. Biegbarkeit und Preis klären.
Für eine schnelle Beurteilung senden Sie bitte Zeichnung, Werkstoff, Dicke, Mengen und Ihre Anforderungen. Wir melden uns mit einer Fertigbarkeitsprüfung, konkreten Biegehinweisen und einem Angebot.
RFQ per E-Mail: [email protected]
Angaben für Ihre RFQ
- Zeichnung als PDF, DXF oder STEP mit Biegemaßen oder Abwicklung
- Werkstoff und Blechdicke
- Stückzahl für Prototyp und gegebenenfalls Serie
- Oberfläche oder Beschichtung
- Kritische Maße, Winkel und Bezugsflächen
- Gewünschter Liefertermin und Incoterms
- Benötigte Dokumente wie FAI, Maßprotokoll oder Werkstoffzeugnis