
Blechfertigung für Elektronik
Elektronikgehäuse aus Blech: Fertigung vom Prototyp bis zur Serie
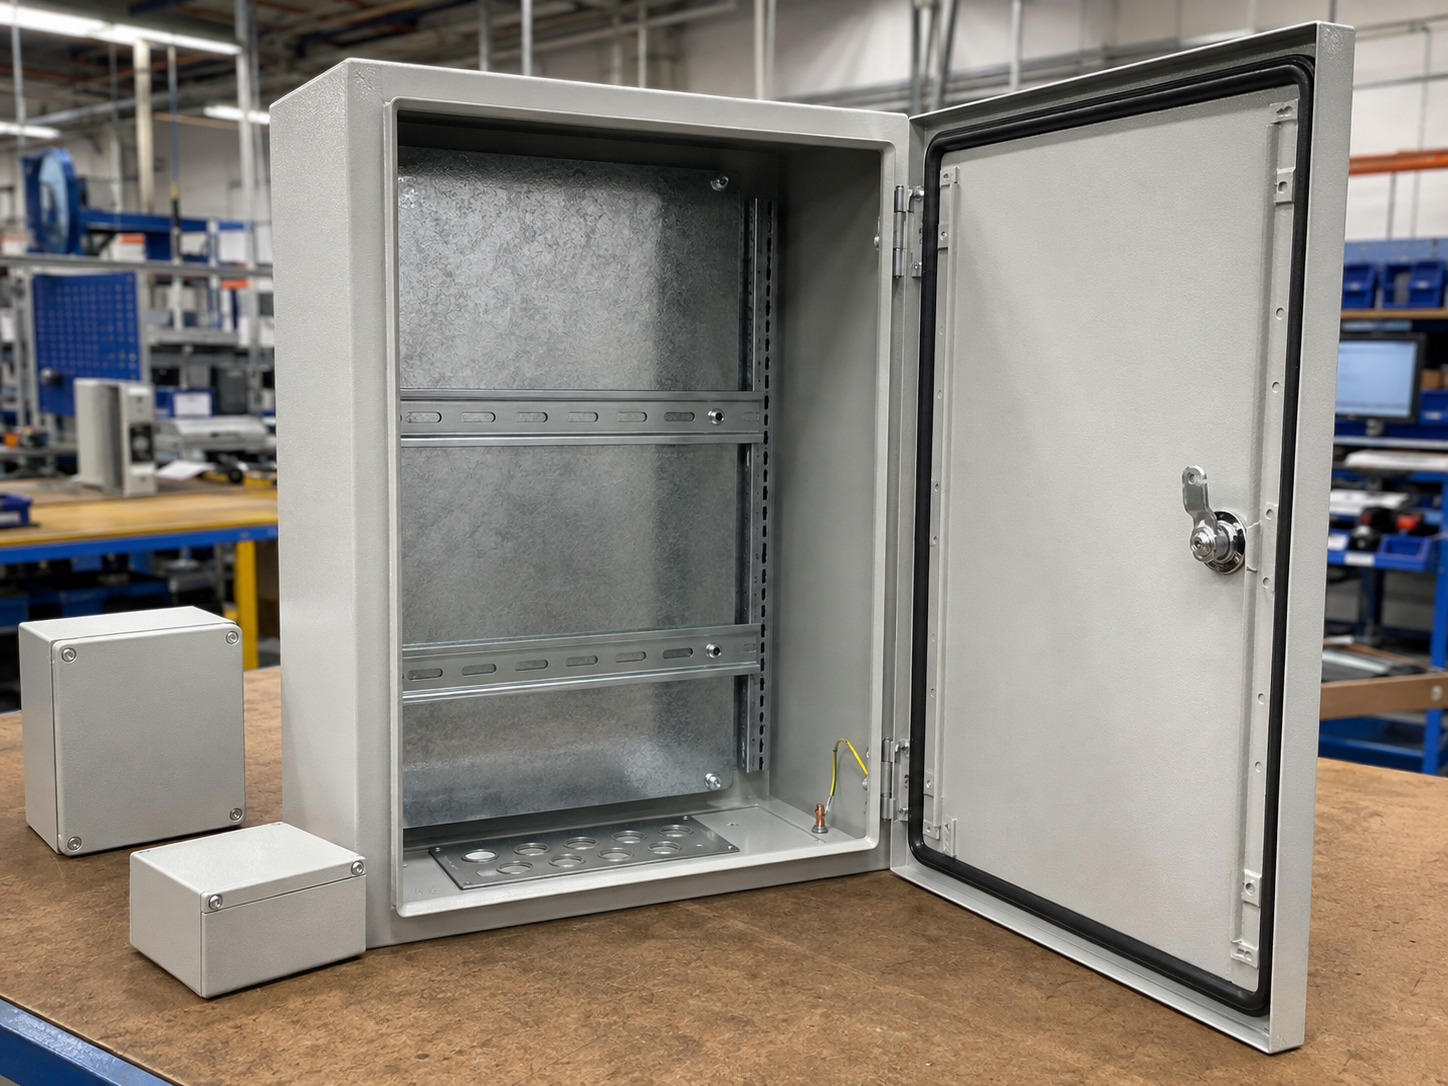
Ein Elektronikgehäuse ist mehr als ein Blech mit Löchern. Die Platine muss auf Abstandshaltern exakt sitzen, Steckverbinder brauchen passgenaue Ausschnitte, Erdungspunkte müssen erreichbar sein und die Frontplatte darf nach der Montage nicht verzogen wirken. Wir fertigen Gehäuse, Abdeckungen und Montageplatten nach Ihrer Zeichnung, meist beginnend mit einem Prototyp, der dieselben Prozesse und Toleranzen wie die Serie nutzt.
- Prototyp-MOQ
- 1 Stück
- Richtlieferzeit Prototyp
- 3–12 AT
- Blechdicke
- 0,5–12 mm
- Qualitätsmanagement
- ISO 9001:2015
Warum Blech für viele Elektronikgehäuse die bessere Basis ist
Blech bietet bei geringer Wandstärke eine steife Struktur, die Deckel, Rückwände und Montageplatten sauber trägt. Die metallische Oberfläche ermöglicht eine durchgehende Erdung und trägt zur Schirmung bei. Lüftungsmuster lassen sich direkt einbringen, sodass zusätzliche Kühlkörper oft entfallen.
Die Schirmwirkung hängt jedoch nicht nur vom Material ab. Spaltmaße, Durchbrüche und die Qualität der Kontaktstellen entscheiden darüber, wie gut ein Gehäuse tatsächlich abschirmt. Deshalb legen wir kritische Kontaktflächen und Schnittstellen gemeinsam mit Ihnen in der Zeichnung fest. Den Nachweis der Schirmwirkung führt Ihr Prüflabor durch; wir liefern Teile, die die definierten Maße zuverlässig einhalten.
Typische Gehäusearten
- Tischgehäuse und Steuerungsgehäuse mit Front- und Rückplatte
- Einschübe und Baugruppenträger im 19"-Format
- Abdeckungen und Schutzhauben für Elektronikmodule
- Montageplatten und Trägerbleche für Schaltschrankeinbauten
- Geschweißte Rahmen für größere Gerätegehäuse
Fertigungsparameter auf einen Blick
Alle Angaben sind Richtwerte. Die verbindlichen Toleranzen und Termine bestätigen wir nach Prüfung Ihrer Zeichnung.
| Parameter | Angabe |
|---|---|
| Blechdicke | 0,5–12 mm |
| Laser-Blechformat | bis 2000 × 4000 mm |
| Laser-Kapazität (materialabhängig) | Edelstahl bis 20 mm, Baustahl bis 25 mm, Aluminium bis 16 mm |
| Abkantpressen | 7 CNC-Pressen, bis 230 t / 3000 mm |
| Werkstoffe | Edelstahl SUS304/SUS316/SUS430, Stahl SPCC/CRS, Q235/Q355, SGCC/SECC, Aluminium 5052/6061/5754, Kupfer C1100/T2, Messing H62 |
| Lochtoleranz | ±0,10–0,20 mm |
| Laserschnitt-Toleranz | ±0,10 mm |
| Abkant-Toleranz | ±0,20–0,30 mm |
| Einpressmuttern und Gewinde | PEM-Einpressmuttern, Einpressbolzen, Gewinde M2–M12 |
| Prototyp-MOQ | 1 Stück |
| Richtlieferzeit Prototyp/NPI | ca. 3–12 Arbeitstage |
| Richtlieferzeit Kleinserie | ca. 10–15 Arbeitstage |
| Richtlieferzeit Serie | ca. 15–25 Arbeitstage |
Was Sie konkret erhalten
Die Teile, mit denen Ihre Entwicklung startet, lassen sich später in Kleinserie überführen, ohne dass Sie den Lieferanten wechseln müssen.
-
01
Prototypen ab 1 Stück
Ein Gehäuse für den ersten Platinentest kommt in etwa 3 bis 12 Arbeitstagen, je nach Material und Oberfläche.
-
02
DFM-Rückmeldung vor dem ersten Schnitt
Wir prüfen Biegeradien, Ausschnittlagen und Schweißzugänglichkeit, bevor Material verbraucht wird.
-
03
Eine Fertigungslinie für alle Stufen
Prototyp, Vorserie und Serie werden mit denselben Prozessen und Toleranzen gefertigt.
Vom Blech zur montagefertigen Baugruppe
Wählen Sie einen Fertigungsschritt, um die Details zu sehen.
Mit fünf Faserlasern schneiden wir Außenkonturen, Steckverbinder-Ausschnitte, Display- und Taster-Öffnungen sowie Lüftungsschlitze. Außenkontur und Ausschnitte entstehen im selben Programmlauf. Das reduziert den Lagefehler zwischen Öffnung und Kante, der beim Einbau einer Platine oder eines Netzteils sonst als Passungsproblem auffällt.
Sieben CNC-Pressen bis 230 t und 3000 mm Länge verarbeiten auch größere Gehäusebreiten in einer Aufspannung. Die Biegefolge planen wir so, dass jede Biegung auf einer definierten Bezugskante aufsetzt, denn Abweichungen addieren sich von Biegung zu Biegung. Bei drei Abkantungen zwischen zwei Bohrbildern ist die Gesamtabweichung deutlich größer als bei einer einzelnen Biegung. Genau das klären wir im DFM, bevor die Zeichnung in die Fertigung geht.
Für Lüftungsmuster, Kabeldurchführungen und wiederkehrende Umformungen ist das CNC-Stanzen effizienter als Laserschneiden. Bei Serienaufträgen mit festen Lochbildern verkürzt es die Bearbeitungszeit pro Teil deutlich. Für Prototypen mit häufigen Änderungen bleibt der Laser meist die flexiblere Wahl.
Wir schweißen WIG, MIG/MAG, Laser und punktförmig. Geschweißte Rahmen oder Winkelkonstruktionen geben Gehäusen dort Steifigkeit, wo gebogene Bleche allein nicht ausreichen. Schweißfolge und Zugänglichkeit planen wir bereits im DFM, damit sich Verzug nicht erst am Montagetisch zeigt.
Mit PEM-Einpressmuttern, Einpressbolzen und Nieten setzen wir Befestigungspunkte direkt ins Blech. Gewinde von M2 bis M12 schneiden wir im Haus. Platinen, Deckel und Erdungsbänder lassen sich so ohne Schweißmuttern und ohne nachträgliches Bohren befestigen. Anzahl und Position der Einpressstellen legen Sie in der Zeichnung fest, damit die Montage ohne Nacharbeit funktioniert.
Nach dem Umformen entgraten, schleifen und bürsten wir die Kanten. Auf Wunsch montieren wir Hardware und Befestigungselemente direkt bei uns. Sie erhalten dann ein montagefertiges Teil und müssen die Hardware nicht selbst zukaufen und einbauen.
Toleranzen, die für Platinen und Frontplatten entscheidend sind
Eine Toleranzangabe beschreibt nur, wie stark ein einzelnes Merkmal abweichen darf. Für den Einbau zählt die Summe aller Abweichungen zwischen zwei Referenzpunkten. Deshalb teilen wir Ihre Toleranzen in zwei Gruppen ein, sodass sich die Prüfung dort konzentriert, wo ein Fehler später Nacharbeit verursacht.
Kritische Maße
Bohrbild für Platinenabstandshalter, Ausschnitte für Steckverbinder und Befestigungspunkte für Schnittstellen. Hier legen wir Bezugskanten fest und prüfen diese Maße im FAI.
Unkritische Maße
Außenabmessungen ohne Passungsbezug. Hier nutzen wir Standardtoleranzen, um Kosten und Durchlaufzeit gering zu halten.
Oberflächen: was wir selbst machen und was über Partner läuft
Im eigenen Werk
Entgraten und Vorbereitung der Teile.
Über qualifizierte Partnerbetriebe
Pulverbeschichtung, Eloxieren, Galvanik, Passivierung, Sandstrahlen, Elektropolieren, Siebdruck und Laserbeschriftung. Diese Trennung benennen wir im Angebot ausdrücklich, inklusive der zusätzlich gelieferten Partner-Berichte.
Hinweis zu eloxierten Flächen
Eloxierte Flächen sind elektrisch isolierend. Erdungskontakte, Schirmkontakte und Massepunkte müssen deshalb in der Zeichnung markiert werden, wenn sie frei von Eloxal bleiben sollen. Die Maskierung klären wir vor Auftragsstart mit dem Partner, denn nachträglich lässt sich das Problem nur mit hohem Aufwand beheben.
Welches Verfahren zu Ihrem Projekt passt
Die folgende Übersicht dient als Orientierung. Entscheidend sind Geometrie, Toleranzen und Ihr Zeitplan.
| Projektphase | Stückzahl | Prozesskombination | Begründung |
|---|---|---|---|
| Entwicklungsprototyp | 1–20 | Laser, Abkanten, manuelle Hardware-Montage | Änderungen lassen sich am Schneidprogramm schnell umsetzen |
| NPI / Vorserie | 20–200 | Laser, Abkanten, PEM-Hardware in Vorrichtung | Gleiche Prozesse wie in der Serie, Wiederholgenauigkeit wird geprüft |
| Kleinserie | 200–1.000 | Laser oder Stanzen für Muster, Abkanten, Montage | Stanzen spart Zeit bei festen Lochbildern |
| Wiederkehrende Serie | ab 1.000 | Stanzen, Abkanten, Schweißen wo nötig | Hoher Durchsatz bei gleichbleibendem Muster |
Laser bleibt auch in der Serie sinnvoll, wenn Varianten häufig wechseln. Stanzen rechnet sich erst, wenn das Lochbild über längere Zeit unverändert bleibt.
Projekte, die gut zu uns passen
Am besten arbeiten wir mit Kunden, die Zeichnungen, Werkstoff, Menge und kritische Maße klar angeben und die Fertigung als Teil der Konstruktion mitdenken.
- Gehäuse für Steuerungen, Messtechnik und Laborgeräte (Struktur- und Gehäuseteile)
- Elektronikgehäuse für Automatisierung und Robotik
- Montageplatten und Schutzhauben für Schaltschrankeinbauten
- Entwicklungsprojekte, die später in Serie gehen sollen
Weniger geeignete Anfragen
Anfragen ohne Zeichnung, bei denen nur der Preis zählt, passen nicht gut zu uns.
Ebenso passen Projekte nicht, wenn eine Zertifizierung nach ISO 13485 oder IATF vorausgesetzt wird. Wir sind nach ISO 9001:2015 zertifiziert, aber nicht nach diesen Normen. Klären Sie diese Anforderungen bitte vor der Anfrage.
Dokumentation für Einkauf und SQE
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Für die Maßprüfung nutzen wir CMM und 2,5D-Bildmesssysteme. Ihr SQE erhält die Dokumente mit der Lieferung und nicht erst nach einer Reklamation.
Prüfstufen
- Wareneingang (IQC)
- Erstmusterprüfung (FAI)
- Prozessprüfung (IPQC)
- Endprüfung (FQC)
- Auslieferungsprüfung (OQC)
Auf Anforderung verfügbar
- Erstmusterprüfbericht (FAI) mit Maßprotokoll
- Werkstoffzeugnisse
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte der Partnerbetriebe
So verläuft die Anfrage bis zum Angebot
-
Schritt 1
Unterlagen senden
Zeichnungen als PDF, DXF oder STEP, dazu Werkstoff, Blechdicke, Menge und Oberfläche.
-
Schritt 2
DFM-Rückmeldung
Wir prüfen Fertigbarkeit und stellen Rückfragen zu Biegeradien, Toleranzen, Schweißzugang und Oberflächen. Die Rückmeldung enthält konkrete Änderungsvorschläge für den Prototypenlauf.
-
Schritt 3
Angebot
Preis, Richtlieferzeit, Umfang der Dokumentation und, falls nötig, der Hinweis auf Partnerprozesse mit Termin.
Die Rückmeldung zur Fertigbarkeit folgt in der Regel nach Eingang vollständiger Unterlagen. Unvollständige Anfragen verzögern vor allem die Klärung der Toleranzen.
Anfrage senden
Bitte schicken Sie Ihre Anfrage per E-Mail. Telefonische Angebotsanfragen nehmen wir nicht entgegen, damit alle Angaben schriftlich vorliegen.
Anfrage per E-Mail sendenDiese Angaben beschleunigen das Angebot
- Zeichnungen als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie
- Oberfläche und Beschichtung, mit Angabe der Erdungs- und Kontaktflächen
- Kritische Maße und Bezugskanten
- Gewünschter Liefertermin
- Benötigte Dokumente, zum Beispiel FAI oder Werkstoffzeugnisse
Rapidsheetfab ·