
Blechfertigung für industrielle OEMs
Hersteller von Instrumentengehäusen aus Blech
Instrumentengehäuse sind selten nur eine Kiste mit Deckel. Meist kommen Frontplatten, Rückwände, Innenträger, Lüftungsausschnitte, Gewindeeinsätze und Erdungspunkte zusammen, und jede Schnittstelle muss zur Elektronik, zur Optik oder zur Dichtung passen.
Wir fertigen diese Gehäuse in unserem Werk in Dongguan, von der ersten Zeichnungsprüfung bis zur montagefertigen Baugruppe. Die Verantwortung für Maße und Schnittstellen bleibt bei einem festen Ansprechpartner.
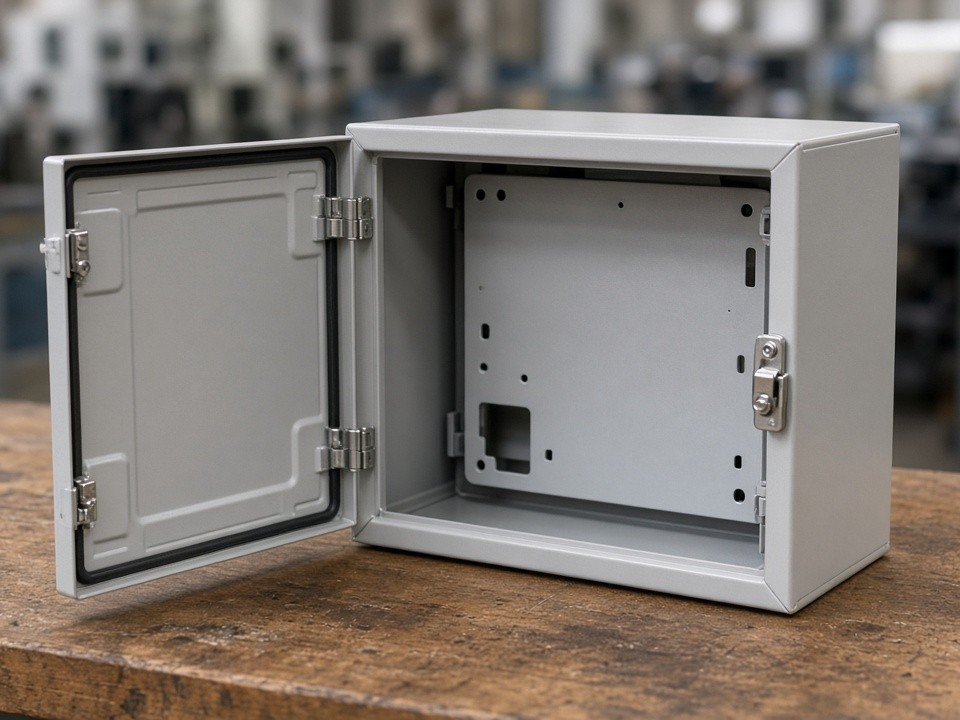
Welche Gehäuse und Strukturteile wir fertigen
Wir arbeiten vor allem mit Gehäusen und Strukturteilen für Mess-, Analyse- und Laborgeräte sowie für industrielle Instrumentierung. Die Blechdicke liegt typischerweise zwischen 0,5 und 12 mm.
- Gerätegehäuse aus Edelstahl (SUS304, SUS316) oder Aluminium (5052, 6061, 5754)
- Frontplatten, Rückwände und Innenchassis mit Bohrbild für Bedienelemente und Anschlüsse
- Gehäuse mit Lüftungslamellen, Ausbrüchen und Umformmerkmalen
- Halter, Montageplatten und Sockel für Sensorik und Peripherie
- Geschweißte Rahmen und Baugruppen mit Gewindeeinpressungen (PEM) und Hardware
Fertigungsprozesse unter einem Dach
Wir kombinieren die Blechprozesse in unserem Werk, damit Sie für ein Gehäuse nicht mehrere Lieferanten koordinieren müssen.
| Prozess | Ausstattung / Umfang |
|---|---|
| Faserlaserschneiden | 5 Anlagen, Blechformat bis 2000 × 4000 mm |
| CNC-Abkanten | 7 Pressen, bis 230 t / 3000 mm |
| CNC-Stanzen | Präzisionslöcher, Lüftungslamellen, Umformungen |
| Schweißen | WIG (TIG), MIG/MAG, Laser- und Punktschweißen |
| Hardware | PEM-Einpressmuttern, Nieten, Gewindeschneiden M2–M12 |
| Nacharbeit und Montage | Entgraten, Schleifen, Bürsten, Grundpolitur, Baugruppenmontage |
Die Laserkapazität hängt vom Werkstoff ab. Edelstahl schneiden wir bis 20 mm, Baustahl bis 25 mm und Aluminium bis 16 mm.
Toleranzen und Konstruktionsfragen vorab klären
Bei Instrumentengehäusen entscheiden oft wenige Zehntelmillimeter über den Zusammenbau. Deshalb prüfen wir Zeichnungen, bevor geschnitten wird. Die tatsächlich erreichbaren Toleranzen hängen von Zeichnung, Werkstoff und Geometrie ab und werden im Angebot bestätigt.
Laserschnitt
±0,10 mm
Abkantungen
±0,20–0,30 mm
Bohrungen
±0,10–0,20 mm
Im DFM-Review klären wir in der Regel
- Biegeradien und Freistiche, damit Umformungen ohne Risse oder Anschläge funktionieren
- Schweißzugänglichkeit und Verzug, besonders bei dünnen Edelstahlblechen
- Lage von Gewindeeinsätzen relativ zu Bohrbildern und Kanten
- Kritische Schnittstellen zu Leiterplatten, Displays und Dichtungen
Wenn ein Maß funktional ist, teilen Sie uns dies bitte in der Anfrage mit. So stimmen wir Messpunkte und Prüfmethoden darauf ab.
Oberflächen: Eigenfertigung und Partnerprozesse
Entgraten, Schleifen, Bürsten und die Vorbereitung für die Oberfläche erledigen wir im eigenen Werk. Die Veredelung führen qualifizierte Partnerbetriebe aus und wir kennzeichnen diese Schritte im Angebot ausdrücklich.
Vorbereitung im eigenen Werk
Entgraten, Schleifen, Bürsten und die Grundpolitur sind Teil unserer Fertigung. Die Teile sind danach für die Oberflächenveredelung vorbereitet und können direkt in die Baugruppenmontage übergehen.
Veredelung durch Partnerbetriebe
Pulverbeschichtung, Eloxieren, Galvanik, Passivierung, Sandstrahlen, Elektropolieren, Siebdruck und Laserbeschriftung werden von qualifizierten Partnern ausgeführt. Sie erfahren im Angebot, welche Kette bei welchem Schritt läuft und welche Dokumente Sie erhalten.
Qualität und Dokumentation für Laborgeräteprojekte
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Für Maßkontrollen setzen wir eine CMM, 2,5D-Bildmesssysteme, Höhenmessgeräte und Standardprüfmittel ein.
Zur Einordnung: Wir sind nach ISO 9001:2015, nicht nach ISO 13485 zertifiziert. Unsere Leistung umfasst Gehäuse und Strukturteile nach Ihrer Zeichnung, keine implantierbaren Komponenten und keine Medizinprodukte im regulatorischen Sinn. Falls Ihr Projekt ISO 13485 voraussetzt, klären Sie dies bitte vor der Anfrage mit uns.
Prüfkette
Wareneingangsprüfung (IQC)
Erstmusterprüfung (FAI)
Prozessprüfung (IPQC)
Endprüfung (FQC)
Auslieferungsprüfung (OQC)
Auf Anfrage bereitgestellt
- Erstmusterprüfberichte (FAI)
- Maßprotokolle
- Werkstoffzeugnisse
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte der Partnerbetriebe
Passt diese Fertigung zu Ihrem Projekt?
Wir eignen uns gut, wenn Sie:
- Gehäuse oder Baugruppen aus Blech mit Schweiß-, Hardware- und Montageanteil benötigen
- einen Prototyp haben, der in eine Kleinserie oder Serie übergehen soll
- einen Fertiger suchen, der Zeichnungsänderungen sauber nachführt
- Prüfdokumente und Exportunterlagen für Einkauf oder SQE brauchen
Weniger geeignet
Wir sind weniger geeignet für reine Preisanfragen ohne Zeichnung, dekorative Einzelstücke sowie Zerspanungsprojekte, die über Blechfertigung hinausgehen.
Ablaufzeiten von Prototyp bis Kleinserie
Die folgenden Richtwerte gelten in Arbeitstagen und hängen von Prozessfolge, Werkstoff und Oberfläche ab.
Stufe 1
Prototyp und NPI
ca. 3–12 Arbeitstage
Stufe 2
Kleinserie
ca. 10–15 Arbeitstage
Stufe 3
Reguläre Serie
ca. 15–25 Arbeitstage
Die Mindestbestellmenge für Prototypen liegt bei 1 Stück. Oberflächen über Partner verlängern die Laufzeit entsprechend.
Anfrage stellen
Senden Sie Ihre Anfrage per E-Mail an unser Team. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise und erstellen ein Angebot mit den Prozessen, Toleranzen und Dokumenten, die für Ihr Projekt relevant sind.
Per E-Mail anfragenRapidsheetfab
Bitte legen Sie folgende Angaben bei
- Zeichnungen als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie
- Oberfläche oder Beschichtung
- Kritische Maße und besondere Anforderungen
- Gewünschter Liefertermin
- Incoterms und benötigte Dokumente, falls bekannt