
Blechfertigung für Industrie-OEMs
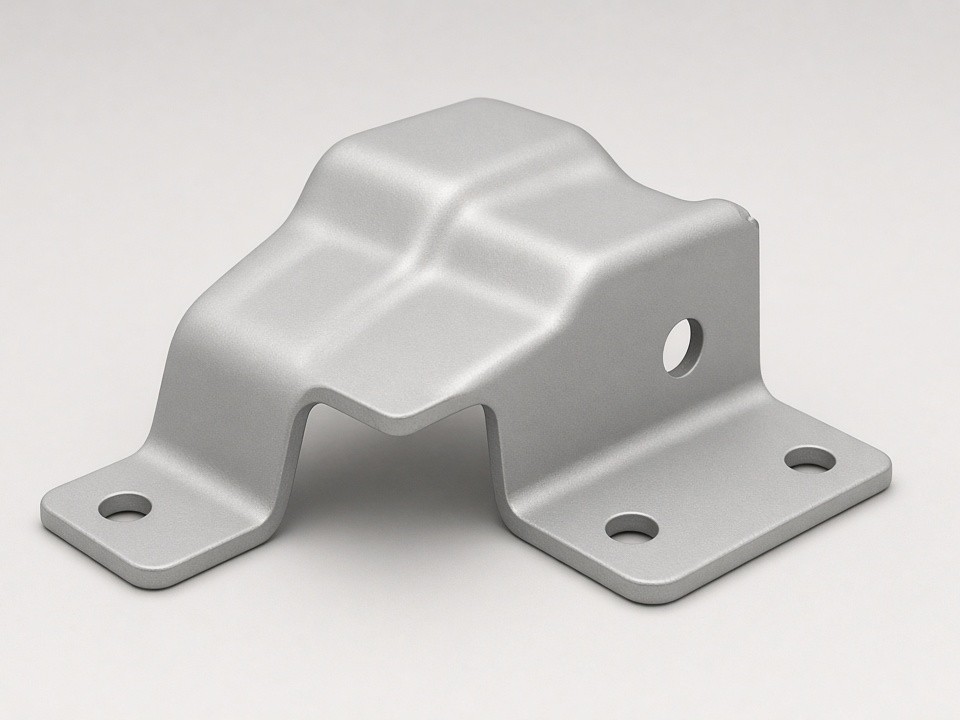
Fahrzeughalterungen aus Blech nach Zeichnung
Halterungen für Fahrzeuge und Fahrzeugaufbauten entstehen bei uns aus Blech, das wir nach Ihrer Zeichnung schneiden, umformen, schweißen und bei Bedarf komplett montieren.
Sensorhalter, Batteriekonsolen, Montagewinkel für Steuergeräte oder Trägerplatten für Zusatzaggregate – in den Werkstoffen und Dicken, die Ihre Konstruktion vorgibt, vom Einzelmuster bis zur wiederkehrenden Serie.
0,5–12 mm
Typische Blechdicken für Halterungen und Baugruppen
2000 × 4000 mm
Maximales Blechformat auf fünf Faserlaseranlagen
ISO 9001:2015
Zertifiziertes Qualitätsmanagementsystem mit Erstmusterprüfung
Was wir für Fahrzeughalterungen fertigen
Typische Teile sind Winkel und Konsolen, Trägerplatten mit Bohrbild für Anbauteile, Halter mit eingepressten Gewindeelementen sowie geschweißte Baugruppen aus mehreren Blechteilen.
Stahlhalterungen
Für Konsolen und Trägerplatten mit hoher Steifigkeit.
- SPCC/CRS für Standardumformung und Schweißung
- Q235 und Q355 für höher belastete Konstruktionen
Edelstahlhalterungen
Für korrosionsbeanspruchte Teile im Fahrzeug- und Aufbaubereich.
- SUS304 für allgemeine korrosionsbeständige Anwendungen
- SUS316 für erhöhte Anforderungen an Korrosionsschutz
Aluminiumhalterungen
Für gewichtsoptimierte Konstruktionen.
- 5052 und 5754 für umformintensive Teile
- 6061 für höhere Festigkeit bei geschweißten Baugruppen
Die Werkstoffauswahl treffen Sie mit Ihrer Konstruktion. Wir prüfen, ob Umformung, Schweißung und Bohrbild zum gewählten Material passen.
Fertigungsablauf und Prozesse
Eine Halterung durchläuft in der Regel vier Schritte, die im Haus ineinandergreifen. Oberflächenbehandlungen koordinieren wir über qualifizierte Partnerbetriebe.
-
Schritt 1
Laserschneiden
Fünf Faserlaseranlagen, Blechformat bis 2000 × 4000 mm. Orientierungstoleranz bei Konturen und Bohrbildern ±0,10 mm, materialabhängig zu bestätigen.
-
Schritt 2
CNC-Abkanten
CNC-Abkantpressen mit bis zu 230 t und 3000 mm Arbeitslänge. Richtwert für Abkantungen ±0,20 bis 0,30 mm; Biegeradius, Dicke und Schenkellänge bestimmen die tatsächliche Toleranz.
-
Schritt 3
Schweißen und Verbindungen
WIG-, MIG/MAG- und Laserschweißen sowie Punktschweißen für Verbindungen. Geschweißte Baugruppen aus mehreren Blechteilen sind direkt im Haus umsetzbar.
-
Schritt 4
Gewinde und Montage
Gewindeschneiden von M2 bis M12 und Einpressen von PEM-Elementen in der Fertigung, damit Anbauteile ohne zweiten Betrieb verschraubt werden können. Entgraten, Schleifen und Bürsten gehören zur Standardvorbereitung.
Oberflächen als Fremdleistung
Pulverbeschichtung, Verzinken und Passivierung führen qualifizierte Partnerbetriebe aus. Diese Prozesse sind im Angebot als Fremdleistung gekennzeichnet, und wir koordinieren Ihren Auftrag durch alle Stationen.
Engineering-Feedback vor dem ersten Schnitt
Halterungen scheitern selten am Schneiden, häufiger an der Konstruktion: zu enge Biegeradien, Bohrungen nahe der Biegelinie, schlecht zugängliche Schweißnähte oder Toleranzketten, die sich im Montageversuch summieren.
Unsere Ingenieure prüfen die Zeichnung vor der Fertigung und melden konkret, was sich ändern lässt, etwa bei Freistichen, Abwicklungsmaßen, Bohrreihen und der Reihenfolge der Umformschritte. Das ersetzt keine Freigabe durch Ihre Konstruktion, verkürzt aber die Zahl der Musterdurchläufe deutlich.
Prüfbereiche im Feedback
- –Biegeradien und Materialdicke gegen Umformbarkeit
- –Abstand von Bohrungen und Gewinden zur Biegelinie
- –Zugänglichkeit der Schweißnähte und Reihenfolge der Schritte
- –Toleranzketten und Abwicklungsmaße
Qualität und Dokumentation
Wareneingangsprüfung, Erstmusterprüfung (FAI) sowie Prozess- und Endkontrollen begleiten jede Serie. Messmittel: Koordinatenmessmaschine (CMM), 2,5D-Bildmessgeräte, Höhenmesser und Standardprüfmittel.
Auf Anforderung verfügbar
- Erstmusterprüfberichte und Maßprotokolle
- Werkstoffzeugnisse
- RoHS- und REACH-Unterlagen
Keine IATF-16949-Zertifizierung
Wenn Ihre Lieferkette eine IATF-16949-Zertifizierung für den Serienbezug voraussetzt, klären wir dies vor der Angebotserstellung, damit keine falschen Erwartungen an den Prozess entstehen.
Wann diese Fertigung passt
Für Halterungen nach Zeichnung mit definierten Maßen, Werkstoff und Oberfläche – von Prototypen und Nullserien über Kleinserien mit mehreren Varianten bis zu Abrufserien.
Wann es nicht passt
Rein kosmetische Einzelstücke ohne technische Spezifikation oder Projekte, die eine zertifizierte Serienfreigabe nach Automobilstandard verlangen. Das sagen wir Ihnen offen, bevor Zeit in Muster fließt.
Richtlieferzeiten
Die genaue Zusage hängt von Prozessfolge, Material und Oberfläche ab.
Prototypen und NPI-Teile
ca. 3–12 Arbeitstage
Kleinserien
ca. 10–15 Arbeitstage
Reguläre Produktion
ca. 15–25 Arbeitstage
Angebot anfragen
Für ein belastbares Angebot benötigen wir Zeichnungen als PDF, DXF oder STEP, Werkstoff und Blechdicke, Menge für Muster und Serie, gewünschte Oberfläche, kritische Maße und den Zieltermin. Incoterms und gewünschte Dokumente helfen bei Verpackung und Lieferumfang.
Wir prüfen die Fertigbarkeit, geben Rückmeldungen zur Konstruktion und erstellen ein Angebot mit klaren Toleranzangaben.