
Blechfertigung nach Zeichnung
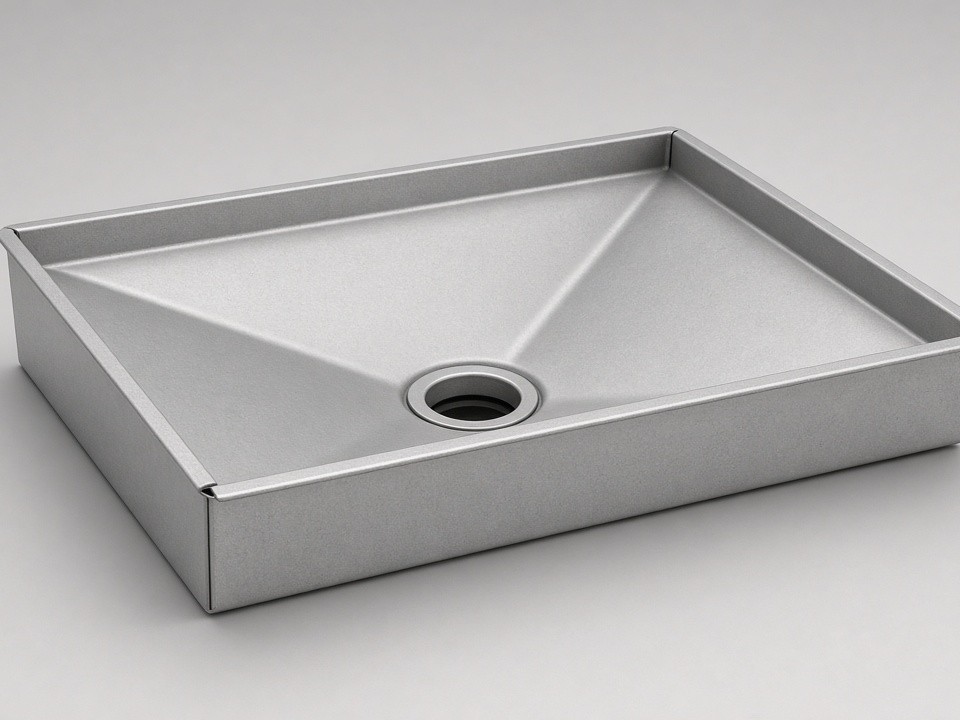
Ablaufwannen, die Medien sicher auffangen und gezielt ableiten
Wir fertigen Ablaufwannen bei Rapidsheetfab aus Edelstahl, Stahl oder Aluminium – nach Ihrer Zeichnung oder einem eingesandten Muster. Sie erhalten ein fertiges Bauteil mit Ablaufstutzen, Gewindeeinsätzen oder Befestigungslaschen, nicht ein Rohteil zur Nachbearbeitung.
Bei Prototypen stimmen wir Radien, Schweißnähte und Gefälle vor dem ersten Schnitt mit Ihnen ab. So lassen sich unnötige Muster- und Korrekturschleifen vermeiden.
1 Stück
Prototyp-Mindestmenge
0,5–12 mm
Typische Blechdicken
±0,10 mm
Orientierende Lasertoleranz
ISO 9001:2015
Zertifiziertes Qualitätsmanagement
Auslegung im Betrieb
Was eine Ablaufwanne zuverlässig leisten muss
Ob Kühlschmierstoff, Kondensat, Spülwasser, Reinigungslösung oder Öl: Die Auslegung von Volumen, Ablauf und Nähten entscheidet über die Funktion der Wanne.
01 · Auffangen
Ausreichendes Volumen
Die Innenmaße berücksichtigen das maximal zu erwartende Flüssigkeitsvolumen plus Reserve. Eine zu flache Wanne kann bei einer Störung überlaufen.
02 · Ableiten
Definiertes Gefälle
Ein Gefälle zum Auslauf reduziert Restflüssigkeit. Stehende Flüssigkeit kann Edelstahl verfärben und bei Stahl Korrosion begünstigen.
03 · Abdichten
Dichte Kanten und Stöße
Gleichmäßige, durchgängige Schweißnähte an Ecken und Stößen sind entscheidend, um Leckagen zu vermeiden.
Für Ihre Zeichnung: Volumen, Gefälle, Auslauflage und Schweißnahtart sollten eindeutig angegeben sein. Fehlende Angaben klären wir in der DFM-Prüfung.
Materialauswahl
Werkstoff passend zu Medium und Umgebung
Entscheidend sind unter anderem Medium, Chloridgehalt, Reinigungsmittel und Aufstellungsumgebung. Die folgenden Richtwerte unterstützen die Vorauswahl.
| Einsatzfall | Empfohlener Werkstoff | Hinweis |
|---|---|---|
| Allgemeine Kühlschmierstoffe, trockene Umgebung | SPCC / CRS, pulverbeschichtet | Beschichtung über Partnerbetrieb; Schnittkanten werden vorab entgratet. |
| Feuchte Halle, Spritzwasser | SUS304 | Kostengünstiger Edelstahl für viele Reinigungsanwendungen. |
| Chloridhaltige Medien, Salzwasser, aggressive Reiniger | SUS316 | Höhere Beständigkeit gegen Lochkorrosion. |
| Leichtbau, begrenzte Lasten, gute Wärmeableitung | Aluminium 5052 / 5754 | Gut bieg- und schweißbar; ungeeignet für stark saure Medien. |
| Hygienische Umgebung, definierte Oberflächenanforderung | SUS304 / SUS316, elektropoliert | Elektropolieren über qualifizierten Partner; Oberflächenziel vorab abstimmen. |
Wenn das Medium nicht eindeutig benannt werden kann, senden Sie Konzentration, Temperatur und Reinigungszyklus mit. Wir empfehlen einen Werkstoff, erläutern die Auswahl und zeigen die Kostenunterschiede auf.
Fertigung aus einer Hand
Von der Blechtafel zum montagefertigen Bauteil
Zuschnitt, Umformung, Verbindung und Nacharbeit erfolgen bei einem Fertiger. Ihre Projektbetreuung läuft über eine Ansprechperson. Oberflächenveredelungen koordinieren wir mit qualifizierten Partnerbetrieben und weisen diese im Angebot aus.
Kapazität für Ihre Wanne
Fünf Faserlaser bis 2000 × 4000 mm und sieben CNC-Abkantpressen bis 230 t und 3000 mm Arbeitslänge unterstützen Prototypen und Serienfertigung.
Laserschneiden
Böden und Seitenwände lassen sich aus einer Tafel verschachteln, um den Materialeinsatz und bei Serien die Stückkosten zu senken. Schnittkanten sind bei üblichen Blechdicken für die Schweißvorbereitung nutzbar.
CNC-Abkanten
Längere Wannenseiten können in einer Aufspannung geformt werden. Weniger Stöße bedeuten weniger abzudichtende Schweißnähte. Orientierende Abkanttoleranz: ±0,20–0,30 mm.
WIG-, MIG/MAG- und Laserschweißen
Wir wählen das Verfahren nach Werkstoff und Sichtanforderung: WIG für saubere, dichte Edelstahlnähte, MIG/MAG für wirtschaftliche Stahl- und Aluminiumnähte bei größeren Bauteilen. Zugänglichkeit und Verzug planen wir mit ein.
Anschlüsse und Öffnungen
CNC-Stanzen für Ablaufstutzen, Entlüftungsöffnungen, Montagelöcher und Lamellen. Lochpositionen folgen Ihrer Zeichnung, damit Anschlüsse und Befestigungen ohne Nacharbeit passen.
Gewinde und Befestigungselemente
PEM-Einpressmuttern und -bolzen oder Gewinde von M2 bis M12 werden nach Vorgabe positioniert und nach dem Einpressen geprüft.
Nacharbeit und Oberflächen
Entgraten, Schleifen, Bürsten und die Beschichtungsvorbereitung erfolgen im Haus. Pulverbeschichtung, Passivierung, Elektropolieren, Sandstrahlen und Galvanik koordinieren wir über qualifizierte Partner.
Technische Eckdaten
Parameter für Ihre Anfrage
Die Werte dienen der Orientierung. Verbindliche Toleranzen und Lieferzeiten bestätigen wir anhand von Zeichnung, Werkstoff, Oberfläche und Menge im Angebot.
- Blechdicke, typisch
- 0,5–12 mm
- Maximales Laser-Blechformat
- 2000 × 4000 mm
- Laser-Schneidkapazität
- Edelstahl bis 20 mm · Baustahl bis 25 mm · Aluminium bis 16 mm
- Abkanten
- 7 CNC-Pressen, bis 230 t / 3000 mm
- Orientierende Toleranzen
- Laser ±0,10 mm · Abkanten ±0,20–0,30 mm · Bohrungen ±0,10–0,20 mm
- Schweißverfahren
- WIG, MIG/MAG, Laser, Punktschweißen
- Gewinde und Einsätze
- PEM-Einpressen, Gewinde M2–M12
- Werkstoffe
- SUS304, SUS316, SPCC/CRS, Q235/Q355, Aluminium 5052/5754/6061
- Richtlieferzeiten
- Prototyp / NPI ca. 3–12 Arbeitstage · Kleinserie ca. 10–15 Arbeitstage · Serie ca. 15–25 Arbeitstage
DFM und Konstruktion
Konstruktionsdetails, die Dichtheit und Kosten beeinflussen
Wir prüfen die kritischen Punkte vor der Fertigung und zeigen, welche Vereinfachungen ohne Funktionsverlust möglich sind.
Innenradien an den Ecken +
Ein Innenradius mindestens in Höhe der Blechdicke lässt sich sauber biegen und schweißen. Scharfe Innenecken können Risse verursachen oder zusätzliche Eckausschnitte und Nähte erfordern.
Bodengefälle und Ablaufposition +
In den meisten Fällen genügt ein Gefälle von wenigen Grad zum Ablauf. Ob es in einem Abkantvorgang entsteht oder ein Zusatzschnitt nötig ist, hängt von der Geometrie ab. Die Lage des Ablaufs bestimmt Gefälleverlauf und Nahtpositionen.
Schweißnaht und Prüfbarkeit +
Eine durchgehend dichte Naht ist für Flüssigkeiten die sichere Variante, aber aufwendiger als eine Heftnaht oder eine Ausführung mit Dichtung an den Stößen. Nicht einsehbare innenliegende Nähte prüfen wir vorab auf Machbarkeit; bei Bedarf schlagen wir eine Teilung der Wanne vor.
Senden Sie uns Ihre Zeichnung mit den verfügbaren Angaben. Wir melden zurück, welche Punkte sich fertigungsgerecht anpassen lassen.
Passende Anwendung
Wann eine Blechwanne die richtige Lösung ist
- ✓Maschinen- und Anlagenbau mit individuellen Wannenmaßen
- ✓Gehäuse und Schaltschrankkombinationen mit integrierter Auffangfläche
- ✓Labor- und Gerätebau, wenn Standardwannen nicht passen
- ✓Serien, in denen Kunststoff nicht die benötigte Festigkeit oder Temperaturbeständigkeit bietet
Auch die Alternative zählt
Bei geringem, standardisiertem Bedarf ohne Sondermaße ist eine Kunststoff- oder Standardwanne häufig günstiger. Für sehr große Volumen mit Schwerlastanforderungen oder reine Gussgeometrien empfehlen wir gegebenenfalls andere Verfahren. Wir beraten dazu projektbezogen.
Für Medizin- und Laborgeräte fertigen wir Gehäuse- und Strukturteile nach Zeichnung mit Prüfdokumentation. Implantate und Produkte mit Zulassungsanforderung nach ISO 13485 gehören nicht zu unserem Leistungsumfang.
Qualität und Nachweise
Prüfung nachvollziehbar dokumentiert
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfung umfasst Wareneingang (IQC), Erstmusterprüfung (FAI), Prozessprüfung (IPQC), Endprüfung (FQC) und Auslieferungsprüfung (OQC).
Für Maßprüfungen nutzen wir CMM, 2,5D-Bildmesssystem, Höhenmesser und Standardmessmittel.
Auf Anforderung verfügbar
- Erstmusterprüfbericht (FAI) mit Maßprotokoll gegen Ihre Zeichnung
- Werkstoffzeugnisse für Blech und Zukaufteile
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte der Partnerbetriebe
Eine Dichtheitsprüfung ist nicht Teil des Standardumfangs. Wenn Ihre Anwendung sie erfordert, legen wir Prüfmethode, Prüfdruck und Nachweis vorab fest und kennzeichnen die Zusatzleistung eindeutig im Angebot.
Projektablauf
Von der Anfrage bis zur Lieferung
01 · Anfrage
Zeichnung, Menge, Werkstoff, Oberfläche und Termin per E-Mail senden.
02 · DFM
Wir prüfen Schweißbarkeit, Biegefolge, Toleranzen und Gefälle und geben Rückmeldung.
03 · Angebot
Sie erhalten Preis, Lieferzeit, Prüfumfang und ausgewiesene Partnerprozesse.
04 · Muster
Bei Bedarf fertigen Sie mit uns ein Muster und geben es zur Serie frei.
05 · Serie
Nach Freigabe starten wir die Serie mit FAI-Bericht und Exportdokumenten.
Die Lieferung erfolgt exportgerecht verpackt und mit Begleitdokumenten. Incoterms und Transportweg stimmen wir mit Ihnen ab.
E-Mail-RFQ
Anfrage für Ihre Ablaufwanne senden
Senden Sie Zeichnung und Projektdaten per E-Mail. Fehlen einzelne Angaben, schicken Sie trotzdem den verfügbaren Stand – offene Punkte greifen wir in der DFM-Rückmeldung auf.
E-Mail-RFQ an [email protected]Damit wir belastbar kalkulieren können
- Zeichnung als PDF, DXF oder STEP
- Maße, Volumen oder Medium der Wanne
- Werkstoff und Blechdicke, falls bekannt
- Menge für Prototyp und/oder Serie
- Oberfläche oder Beschichtung
- Anforderungen an Ablauf, Schweißnähte und Dichtheit
- Gewünschter Liefertermin und Incoterm
Rapidsheetfab