
Blechfertigung für industrielle OEMs
Frontplatten aus Blech nach Zeichnung – vom Prototyp bis zur Serie
Frontplatten aus Edelstahl, Stahl und Aluminium – präzise gefertigt und auf Wunsch als montagefertige Baugruppe. Laserschnitt, Abkantung, Stanzung, Einpressmuttern und Montage kommen aus einer Hand, mit festem Projektansprechpartner.
Senden Sie uns PDF, DXF oder STEP sowie Werkstoff, Blechdicke und Stückzahl. Wir prüfen die Fertigbarkeit und erstellen ein transparentes Angebot.
RFQ: [email protected]
Werk:
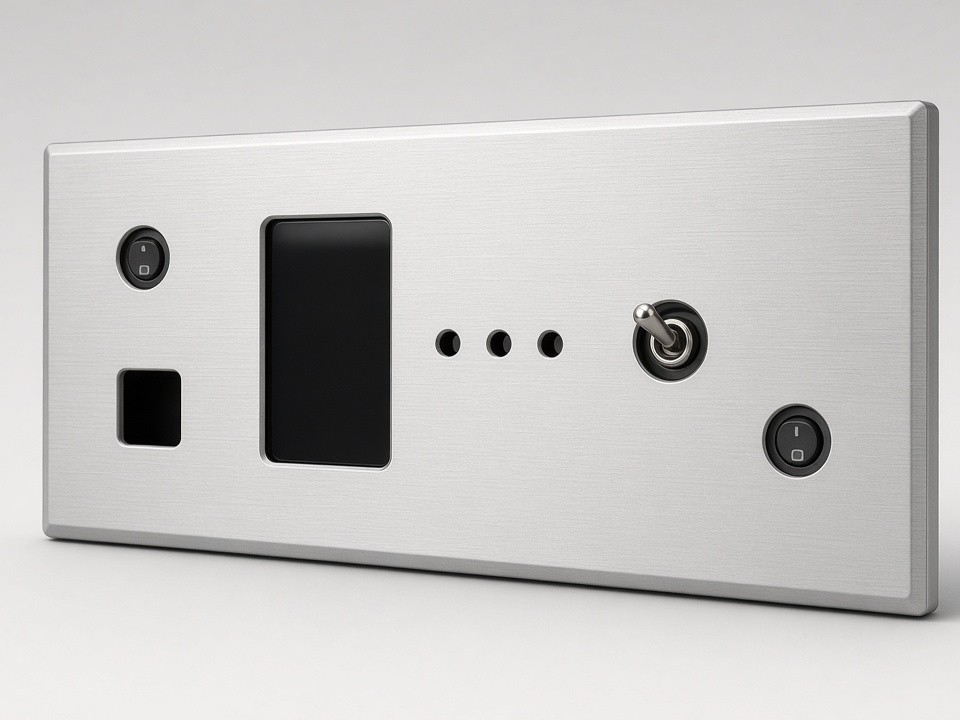
Maßgeschneiderte Frontplatten mit passgenauen Ausschnitten und Befestigungselementen.
5
Faserlaser, Blechformat bis 2000 × 4000 mm
7
CNC-Abkantpressen bis 230 t / 3000 mm
ISO 9001:2015
Zertifiziertes Qualitätsmanagementsystem
Konstruktion & Einsatz
Passgenau dort, wo Bedienung und Gerät zusammenkommen
Eine Frontplatte trennt Bedienung und Anzeige vom dahinterliegenden Gerät. Ausschnitte für Taster, Displays, Steckverbinder und Lüftung müssen exakt passen. Gleichzeitig soll sich die Platte verzugsarm in den Rahmen einfügen und über die Lebensdauer formstabil bleiben. Bei Maschinen und Schaltschränken zählen außerdem Kantenqualität, Oberfläche und Beschriftbarkeit.
Häufige Konstruktionen
- Einteilige Platten mit Ausschnitten für Taster, Schalter und Anzeigen
- Angekantete Flansche zur Versteifung und Rahmenbefestigung
- Lüftungsschlitze und Lochbilder für Lüfter
- PEM-Muttern oder Gewindebolzen von M2 bis M12
- Frontplatten als Teil geschweißter Baugruppen mit Rahmen oder Tragwinkel
- Bedienfelder mit Beschriftung über Partnerbetriebe
Werkstoff nach Anforderung
- Edelstahl: SUS304 und SUS316 für Geräte mit Reinigungsanforderungen.
- Stahl: SPCC oder Q235 für Schaltschränke und Maschinenverkleidungen.
- Aluminium: 5052 oder 6061 für geringes Gewicht und gute Pulverbeschichtungsqualität.
Vier Angaben machen die Kalkulation belastbar
Blechdicke, Lage der Biegungen relativ zu den Ausschnitten, Art der Gewindeelemente und gewünschte Oberfläche. Sind diese Punkte in der Zeichnung klar, lässt sich ein Angebot meist ohne Rückfrageschleife erstellen.
Vom Blech zur Baugruppe
Fertigungsschritte und Ausstattung
Wir decken die zentralen Prozessschritte ab, die eine Frontplatte von der Tafel bis zum montagefertigen Teil durchläuft.
| Prozess | Umfang |
|---|---|
| Laserschnitt | 5 Faserlaser; Blechformat bis 2000 × 4000 mm; Edelstahl bis 20 mm, Aluminium bis 16 mm. |
| CNC-Stanzen | Lochbilder, Lüftungsschlitze und Umformmerkmale. |
| Abkanten | 7 CNC-Pressen bis 230 t / 3000 mm. |
| Gewindeelemente | PEM-Einpressen, Nieten und Gewindeschneiden von M2 bis M12. |
| Schweißen | WIG, MIG/MAG, Laser- und Punktschweißen für Rahmen und Träger. |
| Nacharbeit | Entgraten, Schleifen, Bürsten und Vorbereitung für Beschichtungen. |
| Oberfläche | Pulverbeschichtung, Eloxieren, Passivierung, Siebdruck und Laserbeschriftung über qualifizierte Partner. |
Orientierungstoleranzen
Zeichnungs- und materialabhängig zu bestätigen: Laser ±0,10 mm; Abkantungen ±0,20–0,30 mm; Bohrungen und Ausschnitte ±0,10–0,20 mm.
DFM vor dem Schnitt
Der Abstand zwischen Ausschnitt und Biegekante ist ein häufiger Grund für Nacharbeit. Wir prüfen diese Maße vor der Fertigung und schlagen bei Bedarf passende Abstände oder Freistiche vor.
Qualität & Passung
Toleranzen systematisch absichern
Wenn Displays, Taster oder Steckverbinder im Millimeterbereich passen müssen, empfehlen wir, kritische Ausschnitte als Maßkette mit Bezugskante zu bemaßen. Toleranzen sollten je Merkmal statt pauschal angegeben werden.
Ausschnittpositionen, Biegekanten und Einpressstellen betrachten wir gemeinsam im DFM-Schritt, damit Konstruktion und Fertigungsfolge zusammenpassen.
Prüfkette und Dokumentation
IQC
Wareneingangsprüfung des Rohmaterials
FAI
Erstmusterprüfung
IPQC
Prüfung während der Serie
FQC & OQC
Abschluss- und Versandprüfung
Gemessen wird mit CMM, 2,5D-Bildmesssystem, Höhenmessgerät und Standardprüfmitteln. Auf Anfrage liefern wir Erstmusterprüfberichte mit Maßprotokoll, Werkstoffzeugnis sowie RoHS-/REACH-Unterlagen.
Qualitätsmanagement nach ISO 9001:2015 zertifiziert
Prozess passend zur Aufgabe
Welcher Fertigungsweg eignet sich?
Die Stückzahl, Geometrie und Montageanforderung entscheiden, welche Prozesskette wirtschaftlich ist.
Flache Platte, einfache Ausschnitte, unter 50 Stück
Laserschnitt und Entgraten, Oberfläche optional. Kurze Lieferzeit ohne Werkzeugkosten.
Platte mit Flanschen oder Versteifungen
Laser plus CNC-Abkanten. Biegeradien und Flanschlängen vorab abstimmen.
Viele gleiche Lochbilder oder Lüftungsschlitze
Bei höheren Serien kann Stanzen Vorteile bei Takt und Konstanz bieten.
Befestigungspunkte für die Gerätemontage
PEM-Muttern oder Gewindebolzen vorsehen, damit Einpresspositionen vor dem Abkanten feststehen.
Frontplatte als Teil von Rahmen oder Gehäuse
Schweißen und Montage direkt mit anfragen, damit Verzug und Schweißfolge konstruktiv berücksichtigt werden.
Wenn der passende Weg noch offen ist, prüfen wir die Zeichnung und benennen die Fertigungsoption mit den größten Kostentreibern.
Oberfläche & Kennzeichnung
Vorbereitung intern, Spezialfinish über qualifizierte Partner
Entgraten, Schleifen und Bürsten übernehmen wir im Haus. Pulverbeschichtung, Eloxieren, Galvanik, Passivierung, Sandstrahlen, Elektropolieren, Siebdruck und Laserbeschriftung werden durch qualifizierte Partnerbetriebe ausgeführt.
Im Angebot weisen wir aus, welche Arbeitsschritte intern und welche extern erfolgen, einschließlich der jeweiligen Laufzeit.
Beschriftung rechtzeitig festlegen
Bei Bedienfronten sollte feststehen, ob Siebdruck oder Laserbeschriftung auf dem Rohmaterial oder der vorbeschichteten Platte erfolgt – idealerweise vor Abkantung und Gewindeeinpressung. So lassen sich Kratzer an der fertigen Oberfläche vermeiden.
Von der Anfrage zur Serie
Ein klarer Ablauf für Ihre Frontplatte
Ein gebündelter DFM-Check und ein Angebot mit Prozessliste schaffen Klarheit, bevor die Fertigung startet.
-
1
Anfrage senden
Zeichnung als PDF, DXF oder STEP, Werkstoff und Dicke, Mengen für Prototyp und Serie, Oberfläche, kritische Maße und Zieltermin.
-
2
DFM-Prüfung
Wir prüfen Biegereihenfolge, Mindestabstände, Gewindepositionen und Schweißzugänglichkeit und bündeln offene Rückfragen.
-
3
Angebot
Preis, Lieferzeit, Prozessliste und offene Punkte in einem Dokument.
-
4
Prototyp oder Erstmuster
Richtlieferzeit etwa 3–12 Arbeitstage; FAI-Bericht auf Wunsch.
-
5
Kleinserie oder reguläre Produktion
Nach Freigabe Umstellung auf Kleinserie oder Abrufbetrieb mit gleicher Prozesskette.
Prototyp & NPI
ca. 3–12 Arbeitstage
Kleinserie
ca. 10–15 Arbeitstage
Reguläre Produktion
ca. 15–25 Arbeitstage
Richtwerte; tatsächliche Lieferzeiten hängen von Material, Oberfläche und Umfang ab.
Häufige Fragen
Vor der Anfrage zu beachten
Welche Angaben gehören in die Zeichnung?
Besonders hilfreich sind Blechdicke, Bezugskanten und Toleranzen für kritische Ausschnitte sowie Angaben zu Biegungen, Gewindeelementen, Oberfläche und Beschriftung.
Kann die Oberfläche komplett mit angeboten werden?
Ja. Vorbereitende Arbeiten erfolgen intern; Oberflächen wie Pulverbeschichtung, Eloxieren, Passivierung und Beschriftung koordinieren wir über qualifizierte Partner. Der jeweilige Prozess und die Laufzeit werden im Angebot ausgewiesen.
Anfrage für Frontplatten
Senden Sie uns Ihre Zeichnung für eine Fertigbarkeitsprüfung
Für ein belastbares Angebot benötigen wir Zeichnung als PDF, DXF oder STEP, Werkstoff und Blechdicke, Mengen für Prototyp und/oder Serie, Oberfläche und Beschriftung, kritische Maße und Passungen, gewünschten Liefertermin und Incoterm sowie erforderliche Dokumente wie FAI oder Materialzeugnis.
RFQ per E-Mail anfragenKontakt für Ihre RFQ
Senden Sie Ihre Unterlagen an [email protected]. Wir melden uns mit einer Fertigbarkeitsprüfung und einem Angebot.
Rapidsheetfab – Blechfertigung für Frontplatten, Gehäuse und Baugruppen, von der Zeichnung bis zur Serienlieferung.