
Blechgehäuse nach Zeichnung
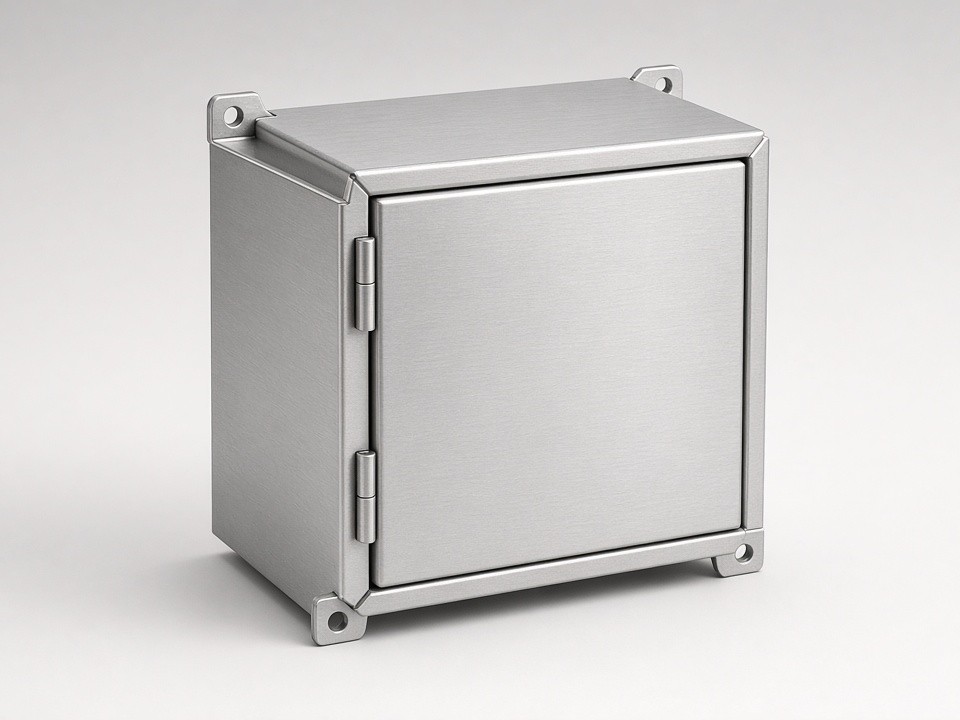
Anschlussdosen aus Blech für industrielle Anwendungen
Gehäuse, Deckel, Montageplatten und Einbauteile aus Stahl, Edelstahl oder Aluminium – gefertigt nach Ihrer Zeichnung. Vom Prototyp ab einem Stück bis zur Serie in Abrufen.
- Zuschnitt, Umformung, Schweißen und Montage aus einer Hand in Dongguan
- DFM-Review für Biegeradien, Lochbilder und Dichtungsmerkmale
- ISO 9001:2015-zertifiziertes Qualitätsmanagementsystem
Von der Einzelanfertigung bis zur Serie
Wir fertigen Anschlussdosen als kundenspezifische Blechbauteile und stimmen Anforderungen an Einbau, Befestigung und Verarbeitung frühzeitig mit Ihnen ab.
5
Faserlaser-Anlagen
7
CNC-Abkantpressen
0,5–12 mm
typischer Dickenbereich
1 Stück
Prototypfertigung ab
Konstruktion & Anwendung
Passend zu Einbau, Leitungsführung und Wartung
Anschlussdosen bündeln Leitungen, schützen Klemmen und Verbindungen vor mechanischer Belastung und ermöglichen Installation und Wartung, ohne das Umfeld zu demontieren. Typische Einbauorte sind Gestelle, Schwenkarme, Sensorhalterungen und Schaltschrankrückwände.
Kabeleinführungen, Einbautiefe, Öffnungszyklen des Deckels und geforderte Schutzart beeinflussen Blechdicke, Biegefolge, Lochbild und Befestigung. Diese Punkte sollten vor dem ersten Schnitt geklärt werden.
Gängige Bauformen und Merkmale
- Abgekantete Wannen
Mit Befestigungslaschen für die Wandmontage.
- Geschweißte Gehäuse
Ecknähte für erhöhte Formstabilität.
- Deckelverschraubungen
PEM-Muttern oder Gewindestifte für tragfähige Verbindungen im dünnen Blech.
- Montageplatten
Lochbilder für Hutschienen, Klemmenleisten oder Kabelverschraubungen.
- Wärmeabfuhr und Abdichtung
Lüftungsschlitze oder Lamellen können Wärme abführen. Bei Deckeln mit Dichtung sollten Nut und Anpressstellen früh festgelegt werden: Bereits 0,3 mm Abweichung nach dem Abkanten kann die Dichtung beeinträchtigen. Wir prüfen solche Merkmale im DFM-Review.
Werkstoffauswahl
Werkstoffe und Blechdicken gezielt auswählen
Anschlussdosen bestehen häufig aus 0,8 bis 3 mm starkem Blech. Montageplatten und tragende Winkel können 6 mm und mehr erreichen; unser typischer Dickenbereich liegt bei 0,5 bis 12 mm. Die Werkstoffwahl wirkt sich auf Biegeradius, Umformkräfte und Schnittqualität aus.
Edelstahl
SUS304, SUS316 und SUS430 für Außeneinsatz, Lebensmittel- und Laborumgebungen oder bei Feuchtebelastung. Edelstahl erfordert höhere Umformkräfte und weist beim Laserschneiden andere Gratmerkmale auf als Baustahl.
Stahl
SPCC/CRS, SGCC/SECC (verzinkt), Q235 und Q355 für Gehäuse mit Oberflächenbeschichtung.
Aluminium
5052 und 5754 für leichte Gehäuse mit guter Umformbarkeit; 6061 für Strukturteile.
Kupfer und Messing
C1100/T2 und H62 für Erdungsschienen und Kontaktteile.
Bitte nennen Sie Werkstoff und Dicke bereits in der Anfrage – auch wenn die endgültige Festlegung noch aussteht.
Fertigung im Werk
Blechbearbeitung und Montage aus einer Hand
Die Wertschöpfungskette für Blechgehäuse läuft in unserem Werk in Dongguan. Das reduziert Schnittstellen zwischen Zuschnitt, Umformung und Montage. Für wiederkehrende Serien halten wir Vorrichtungen und Programme vor, um Biegeabläufe über mehrere Lose konstant zu halten.
Wiederholgenauigkeit für Serie und Abruf
Deckel und Wanne werden mit abgestimmten Fertigungsabläufen hergestellt. So lassen sich Biegewinkel und Passung von Los zu Los kontrolliert reproduzieren.
| Prozess | Ausstattung und Umfang |
|---|---|
| Faserlaser-Schneiden | 5 Anlagen, Blechformat bis 2000 × 4000 mm |
| CNC-Abkanten | 7 Pressen, bis 230 t / 3000 mm |
| CNC-Stanzen | Lochbilder, Kabeleinführungen, Lüftungsschlitze und Umformmerkmale |
| Schweißen | WIG (TIG), MIG/MAG, Laser- und Punktschweißen |
| Hardware | PEM-Einpressmuttern, Nieten und Gewindeschneiden M2–M12 |
| Nacharbeit und Montage | Entgraten, Schleifen, Bürsten und Montage mit Klemmen, Hutschienen oder Dichtungen |
Passung & Verbindung
Toleranzen, Bohrbilder und Gewinde
Bei Anschlussdosen sind Lochabstände und Kantenlagen oft entscheidend, damit Klemmen, Kabelverschraubungen und Deckel exakt passen. Die folgenden Orientierungswerte sind zeichnungs- und materialabhängig und müssen projektspezifisch bestätigt werden.
- Laserschnitt
- ±0,10 mm
- Abkantungen
- ±0,20 bis ±0,30 mm
- Bohrungen und Löcher
- ±0,10 bis ±0,20 mm
Gewindeverbindungen im dünnen Blech
Für Kabelverschraubungen mit metrischem Gewinde empfehlen wir PEM-Einpressmuttern in M3 bis M8. Sie schaffen eine tragfähige Gewindeverbindung, ohne dass sich die Mutter nach dem Einbau verdreht. Für Deckelschrauben setzen wir Gewindeschneiden von M2 bis M12 ein.
Montagepunkte vorab abstimmen
Geben Sie die Gewindeposition als Abstand zu einer Referenzkante in der Zeichnung an. Wird das Gehäuse an einem Schaltschrank oder Maschinengestell montiert, hilft auch das Bohrbild der Gegenseite, die Lochposition vor Erstellung von Werkzeugen oder Programmen auf Passung zu prüfen.
Oberfläche & Dichtung
Klare Zuständigkeiten für Finish und Schutzart
Entgraten, Schleifen, Bürsten und einfaches Polieren übernehmen wir im Haus. Pulverbeschichtung, Eloxieren, Galvanik, Passivierung, Sandstrahlen und Laserbeschriftung werden durch qualifizierte Partnerbetriebe ausgeführt. Diese Prozesse weisen wir im Angebot als Fremdleistung aus.
Hinweis zu Dichtungen und IP-Schutzarten
Die Schutzart hängt von Konstruktion, Dichtung, Kabeleinführung und Montage ab. Wir fertigen nach Zeichnung und bauen spezifizierte Dichtungen ein, führen jedoch keine Schutzartzertifizierung oder eigene Prüfung nach IP-Klasse durch. Benötigte Nachweise sollten am fertigen Gerät mit Ihrer Dichtung und Ihren Verschraubungen erbracht werden.
Qualität & Dokumentation
Prüfungen entlang des Fertigungsablaufs
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfung umfasst Eingangskontrolle (IQC), Erstmusterprüfung (FAI), Prozessprüfung (IPQC), Endprüfung (FQC) und Ausgangskontrolle (OQC).
Für Maßkontrollen nutzen wir CMM, 2,5D-Bildmesssysteme, Höhenmessgeräte und Standardmessmittel. Auf Anfrage stellen wir FAI-Berichte mit kritischen Maßen, Maßprotokolle zu Lochbildern und Kantenlagen, Werkstoffzeugnisse, RoHS- und REACH-Unterlagen sowie Beschichtungsberichte der Partnerbetriebe bereit.
Eine ISO-13485-Zertifizierung besitzen wir nicht. Anschlussdosen für die Medizintechnik fertigen wir daher nur als Struktur- oder Gehäuseteile nach Zeichnung, nicht als Komponenten mit Zulassungsanspruch.
Projektpassung
Für OEMs und industrielle Integratoren
Besonders passend sind Projekte mit Zeichnung, klaren Einsatzbedingungen und Bedarf an Prototypen, Varianten oder wiederkehrender Serienfertigung.
Schaltgerätehersteller
Klemmgehäuse und Verteilerdosen als Zukaufteile.
Maschinenbauer
Anschlussdosen für Sensorik, Antriebe und Bedienstationen.
Automatisierung und Robotik
Variantenfertigung passend zu unterschiedlichen Anlagenkonfigurationen.
Lohnfertiger
Abgabe von Gehäuseaufträgen bei hoher Auslastung oder Spitzenlast.
Nicht passend für jedes Vorhaben
Reine Kunststoff-Anschlussdosen im Spritzguss, Gehäuse mit Zulassungsanspruch nach ATEX, UL oder vergleichbaren Normen sowie Projekte ohne Zeichnung, bei denen ausschließlich der Preis zählt, gehören nicht zu unserem Schwerpunkt.
Projektablauf
Von der Zeichnung zur Serienfreigabe
Wir prüfen die Fertigbarkeit, geben DFM-Hinweise und stimmen den Zeichnungsstand ab, bevor die Fertigung startet.
-
1
Anfrage senden
Zeichnung, Werkstoff, Menge, Oberfläche und Wunschtermin übermitteln.
-
2
Fertigbarkeit abstimmen
Wir geben DFM-Hinweise zu Biegeradien, Schweißzugang und Lochbild und nennen zu bestätigende Toleranzen.
-
3
Prototyp oder Serie fertigen
Nach Freigabe des Zeichnungsstands starten wir mit dem vereinbarten Fertigungsumfang.
-
4
Erstmuster und Dokumente bereitstellen
Erstmuster und vereinbarte Prüfdokumente gehen vor der Serienfreigabe an Sie.
Prototyp & NPI
ca. 3–12 Arbeitstage
Kleinserie
ca. 10–15 Arbeitstage
Reguläre Serie
ca. 15–25 Arbeitstage
Richtwerte abhängig von Prozess, Werkstoff und Oberfläche. Oberflächenbearbeitung durch Partnerbetriebe kann die Lieferzeit verlängern.
Anschlussdosen anfragen
Senden Sie uns Ihre Zeichnung für eine Fertigungsprüfung
Hilfreich für Ihre E-Mail-Anfrage sind PDF-, DXF- oder STEP-Zeichnungen sowie Angaben zu Werkstoff und Blechdicke, Prototyp- und Serienmenge, gewünschter Oberfläche, kritischen Maßen, Lochbild, Dichtungsnut, Liefertermin, Incoterms und benötigten Dokumenten wie FAI oder Werkstoffzeugnis.
Sie erhalten eine Fertigbarkeitsprüfung, DFM-Hinweise und ein Angebot. Richtlieferzeiten stimmen wir anhand des konkreten Prozesses und der Oberflächenanforderungen ab.
E-Mail: [email protected]
Adresse für Warensendungen und Besuche:
Ihre Anfrage
Nutzen Sie den Anfragebereich, um Zeichnungen und Projektdaten per E-Mail zu übermitteln.