
Blechfertigung für industrielle OEMs
Leistungswandler-Gehäuse nach Zeichnung
Bei Wandlergehäusen entscheiden oft die Schnittstellen: Lüftung und Kühlkörper, Bohrbild und Platinenaufnahme oder eine Deckelpassung, die sich beim Schweißen verzieht. Rapidsheetfab fertigt Gehäuse vom Einzelmuster bis zur wiederkehrenden Serie und prüft vor Fertigungsbeginn die Umsetzbarkeit Ihrer Konstruktion.
Sie erhalten eine DFM-Rückmeldung zu den fertigungskritischen Punkten und ein Angebot mit bestätigten Toleranzen und Lieferzeiten.
- Ab 1 StückPrototypen und Muster
- 0,5–12 mmTypische Blechdicken
- ISO 9001:2015Zertifiziertes QM-System
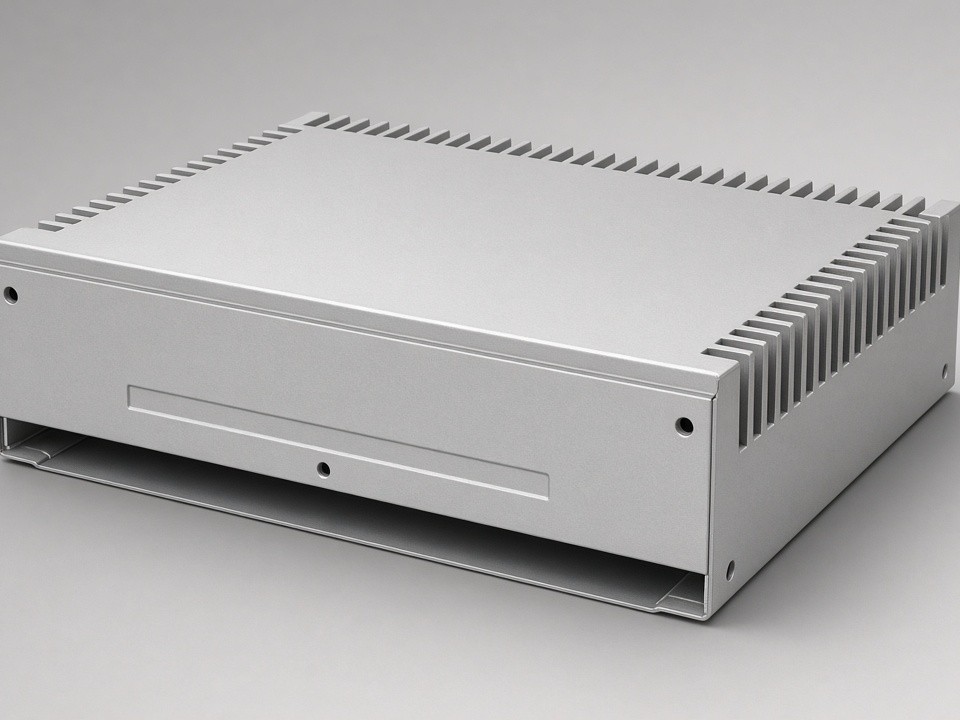
Gehäusekörper, Deckel, Rückwände, Montagewinkel und Abdeckungen – gefertigt als abgestimmte Baugruppe.
Konstruktion & Funktion
Schnittstellen früh absichern
Gehäuse für DC/DC-Wandler, AC/DC-Netzteile, Frequenzumrichter und Energiewandler tragen Leistungsbauteile, führen Wärme ab, schirmen Störungen ab und schützen vor Berührung. Häufig kommen Lüftung, Montageflächen, Erdung und Wartungszugang in einem Bauteil zusammen.
Luftstrom und Wärme
Lüftungsöffnungen oder gestanzte Lamellen werden mit dem Thermikkonzept abgestimmt. Kühlkörper- und Lüfterschnittstellen sollten als definierte Maße in der Zeichnung stehen.
Montage und Wartung
Lochbilder für Platinen, Kühlkörper und Sammelschienen sowie gut zugängliche Verschraubungen sichern die Passung. Für wiederholtes Öffnen eignen sich Einpressmuttern statt Blechgewinde.
Erdung und Schirmung
Kontaktflächen und Erdungspunkte müssen nach der Oberflächenbehandlung den geforderten elektrischen Übergang ermöglichen. In der Zeichnung sollten blank zu haltende Bereiche eindeutig gekennzeichnet sein.
Dichtflächen und Schutzart
Dichtungsnuten, Dichtflächen und Verschraubungen richten sich nach der geforderten Schutzart. IP-Klasse, Schirmwirkung und Endproduktzulassungen hängen von Konstruktion und Prüfung ab; eine Zertifizierung oder Endproduktprüfung bieten wir nicht an.
Wenn eine Dichtheitsprüfung oder ein bestimmter Normnachweis gefordert ist, klären wir vorab, welche Prüfstelle und Teilbelege benötigt werden.
Fertigung aus einer Hand
Vom Zuschnitt bis zur Vormontage
Gehäusekörper, Deckel, Rückwand und Montagewinkel entstehen in einer abgestimmten Prozesskette im eigenen Werk – ohne mehrere Lieferanten für die Blechfertigung koordinieren zu müssen.
| Prozess | Leistung für Ihr Gehäuse |
|---|---|
| Faserlaser-Schneiden | Außenkonturen, Steckverbinder- und Kabeldurchführungen sowie feine Lüftungsgeometrien. Blechformat bis 2000 × 4000 mm, 5 Anlagen. |
| CNC-Stanzen | Lüftungslamellen, Lochreihen, Umformmerkmale und Kiemen in größeren Stückzahlen. |
| CNC-Abkanten | Wannen, Deckel und Winkel auf 7 Pressen bis 230 t und 3000 mm Abkantlänge. |
| Schweißen | WIG (TIG), MIG/MAG, Laser- und Punktschweißen für Wannen, Rahmen und Blechverbindungen. |
| Hardware und Gewinde | PEM-Einpressmuttern, Stehbolzen, Nieten und Gewindeschneiden von M2 bis M12. |
| Nacharbeit und Montage | Entgraten, Schleifen, Bürsten, grundlegendes Polieren und Vormontage von Baugruppen mit Hardware. |
Lüftungsgeometrie
Lamellen und Lochbilder sind ein Kompromiss aus Luftdurchsatz, Festigkeit und Geräuschentwicklung. Materialdicke und Lamellenbreite beeinflussen den Verzug beim Umformen. Wir empfehlen die Abstimmung mit dem Thermikkonzept vor dem Musterlauf.
Schweißverzug
Bei geschlossenen Wannen planen wir Schweißfolge und Heftplan; bei Bedarf berücksichtigen wir eine Richtvorrichtung. Kritische Pass- und Dichtflächen sollten in der Zeichnung markiert sein.
Wiederholt lösbare Verbindungen
Einpressmuttern und Gewinde von M2 bis M12 sind für Deckel und Platinenträger geeignet. Position und Einpresstiefe werden so festgelegt, dass das Bauteil nach dem Einpressen plan bleibt.
Material & Maßhaltigkeit
Werkstoffe passend zur Anwendung
Wärmeleitung, Gewicht, Korrosionsschutz, Umformbarkeit und Kosten bestimmen die Materialwahl. Wir verarbeiten unter anderem:
- Aluminium 5052, 5754, 6061: leicht, wärmeleitend und gut umformbar; verbreitet für Wannen und Kühlkörperflächen. Eloxal erfolgt über einen qualifizierten Partner.
- Stahl SPCC/CRS, SGCC/SECC, Q235/Q355: steif und wirtschaftlich für Rahmen, Sockel und Montageplatten. Verzinkte Qualitäten sind für lackierte Gehäuse gängig.
- Edelstahl SUS304, SUS316, SUS430: für feuchte Umgebungen oder den Kontakt mit Reinigungsmitteln, wenn Korrosionsbeständigkeit wichtiger ist als Gewicht und Preis.
- Kupfer C1100/T2 und Messing H62: für Schienen, Kontaktteile und Erdungsbleche, wenn Leitfähigkeit gefordert ist.
Bei Aluminium beeinflusst die Legierung die Schweißbarkeit: 5052 lässt sich gut schweißen, während hochfeste Legierungen für belastete Rahmen oft besser verschraubt oder genietet werden. Eine vorgegebene Legierung prüfen wir vorab auf die Eignung für den gewünschten Prozess.
Orientierungswerte für Toleranzen
Bei Wandlergehäusen sind häufig Lochbilder, Montageflächen und Biegewinkel entscheidender als das reine Außenmaß.
- Laserschnitt
- ±0,10 mm
- Abkantungen
- ±0,20 bis 0,30 mm
- Bohrungen und Löcher
- ±0,10 bis 0,20 mm
Die Werte dienen der Orientierung und hängen von Zeichnung, Material, Blechdicke und Geometrie ab. Verbindlich bestätigt werden sie im Angebot. Bei Lochbildern über mehrere Biegungen oder Schweißteile empfehlen wir Bezugskanten und Toleranzen für kritische Maße.
Oberfläche & Qualität
Nachbehandlung abgestimmt auf Zeichnung und Prüfung
Oberflächen über Partnerbetriebe
Pulverbeschichtung, Eloxal, Verzinkung und Passivierung werden von qualifizierten Partnern ausgeführt. Entgraten und Vorbereitung erfolgen bei uns im Haus; Siebdruck und Laserbeschriftung sind ebenfalls über Partner möglich.
- • Kontaktflächen, Erdungspunkte und Gewinde werden nach Zeichnung vor der Beschichtung abgedeckt.
- • Die Schichtdicke wird im Angebot angegeben, da sie Passungen und Einpressmaße beeinflusst.
- • Für Erdung und Schirmung müssen blank zu haltende Flächen eindeutig definiert sein.
Unterlagen und Prüfablauf
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Prüfungen erfolgen in den Stufen IQC, FAI, IPQC, FQC und OQC. Zur Messung nutzen wir CMM, 2,5D-Bildmesssysteme, Höhenmesser und Standardprüfmittel.
- Erstmusterprüfbericht (FAI) mit Maßprotokoll
- Werkstoffzeugnisse und Angaben zur Materialcharge
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte der Partner, soweit verfügbar
Eine ISO-13485- oder IATF-16949-Zertifizierung besitzen wir nicht. Bitte klären Sie entsprechende Auditvoraussetzungen vor der Anfrage.
Projektpassung
Für welche Projekte wir geeignet sind
Wir passen gut zu Projekten, bei denen das Blechgehäuse als eigenes Bauteil im Vordergrund steht und konstruktive Fragen Teil der Zusammenarbeit sind.
- Gehäuse und Schaltschränke für Netzteile, Wandler und Antriebsbaugruppen im Industrie- und Maschinenbau
- Chassis und Montageplatten für Automatisierung und Robotik
- Gehäuse für Energie- und Stromversorgungstechnik mit Lüftung und Gewindeeinsätzen
- Geräte- und Laborgehäuse aus Edelstahl- oder Aluminiumblech
Grenzen offen ansprechen
Weniger passend sind Anfragen ohne Zeichnung, die ausschließlich auf den niedrigsten Preis zielen, sowie Projekte, die eine Endproduktzulassung oder eine nicht vorhandene Zertifizierung voraussetzen. Zerspanungsteile und sehr schwere Stahlkonstruktionen außerhalb der Blechfertigung gehören ebenfalls nicht zu unserem Fokus.
Seit 2019 liefern wir an Kunden außerhalb Chinas, darunter Deutschland, die Niederlande, Schweden und das Vereinigte Königreich. Die Projektkommunikation erfolgt per E-Mail auf Deutsch oder Englisch.
Projekt per E-Mail anfragenVom Muster bis zur Serie
Ein klarer Ablauf mit Rückmeldung vor dem Schnitt
-
01
Anfrage und Sichtung
Wir prüfen Zeichnung, Werkstoff, Menge und Oberfläche.
-
02
DFM-Rückmeldung
Biegeradien, Freistiche, Schweißzugänglichkeit, Lüftung und Lochbilder werden besprochen.
-
03
Muster
Prototypen ab einem Stück; typische Lieferzeit ca. 3 bis 12 Arbeitstage.
-
04
Freigabe und Erstmuster
Nach Musterfreigabe erstellen wir bei Bedarf den FAI-Bericht.
-
05
Kleinserie oder Serie
Kleinserie ca. 10 bis 15 Arbeitstage, reguläre Serie ca. 15 bis 25 Arbeitstage.
Lieferzeiten hängen von Prozess, Material und Oberfläche ab. Verpackung und Versand richten wir am Exportbedarf aus.
Häufige Klärungspunkte
Technische Fragen vor der Anfrage
Eine klare Zeichnung mit definierten Schnittstellen schafft eine belastbare Grundlage für Prüfung, Fertigung und Angebot.
Anfrage & Angebot
Was wir für ein belastbares Angebot benötigen
Senden Sie uns die verfügbaren Unterlagen per E-Mail. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise zurück und erstellen ein Angebot mit den bestätigten Toleranzen und Lieferzeiten.
- Zeichnungen als PDF, DXF oder STEP
- Werkstoff und Blechdicke, bei Aluminium gern mit Legierung
- Menge für Muster und gegebenenfalls Serie
- Oberfläche, Beschichtung und Farbvorgabe
- Kritische Maße, Bohrbilder und Schnittstellen zu Kühlkörper, Platine oder Lüfter
- Gewünschter Liefertermin und Incoterms
- Benötigte Dokumente, etwa FAI, Werkstoffzeugnisse oder RoHS/REACH
Kontakt per E-Mail: [email protected]
E-Mail-Anfrage an Rapidsheetfab
Senden Sie Zeichnung, Materialangaben, Stückzahl und Anforderungen an Oberfläche und Prüfung. Falls noch nicht alle Angaben vorliegen, beschreiben Sie kurz den Projektstand und die offenen Punkte.
E-Mail-Anfrage vorbereiten