
Blechfertigung für Industrie-OEMs
Montageplatten nach Zeichnung fertigen lassen
Montageplatten sind selten einfach. Meist tragen sie Schaltgeräte, Antriebe oder Sensorik, und jede Bohrung muss zur Gegenseite passen. Liegt die Platte um einen Millimeter daneben, passt der Schaltschrank nicht mehr zusammen und die Nacharbeit landet in Ihrer Montage.
Wir fertigen Montageplatten nach Ihrer Zeichnung, vom Einzelstück für den Prototyp bis zur wiederkehrenden Serie. Sie senden PDF, DXF oder STEP. Wir prüfen Bohrbild, Biegekanten und Schweißzugänglichkeit und melden zurück, was sich ohne Qualitätsverlust besser fertigen lässt.
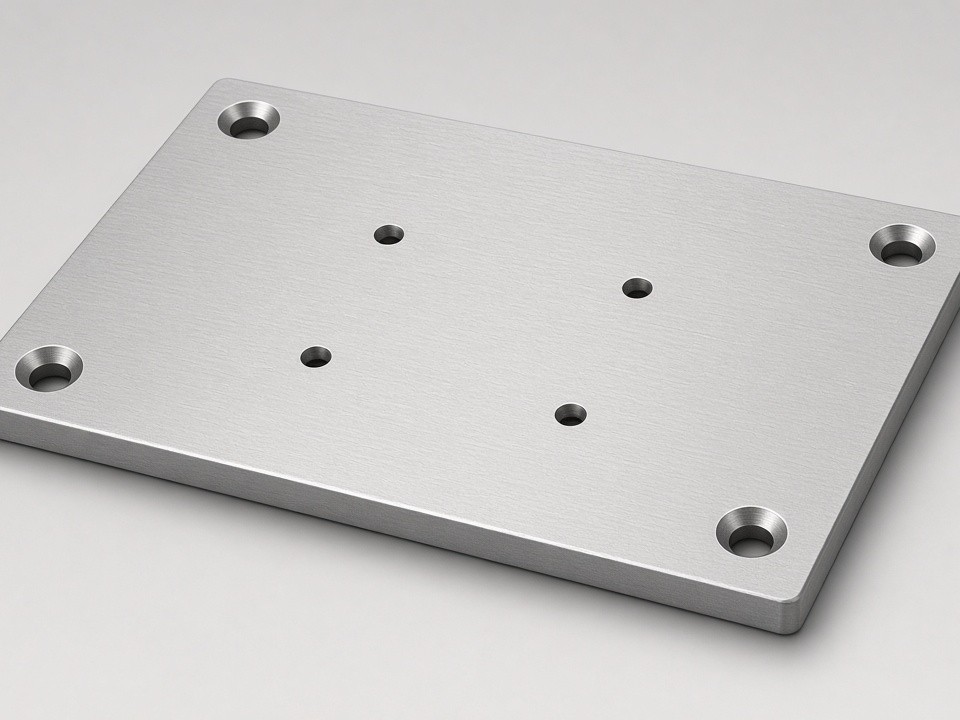
Was Montageplatten von anderen Blechteilen unterscheidet
Eine Montageplatte ist ein Träger für andere Bauteile. Drei Anforderungen bestimmen deshalb die Fertigung.
Lochbilder passen zur Gegenseite
Bei Standardbohrbildern für Schütze, Klemmen oder Motorhalter entscheidet die Lochposition über den Zusammenbau. Wir prüfen die Teilung gegen Ihre Gegenkonstruktion, bevor geschnitten wird.
Die Platte bleibt eben
Nach Schneiden und Abkanten darf sich nichts verziehen. Sonst sitzt die Platte nicht bündig auf dem Profil oder der Rückwand.
Gewinde halten dauerhaft
Einpressmuttern (PEM) oder Gewindeschneiden M2 bis M12 halten Komponenten dauerhaft, ohne dass Schrauben im dünnen Blech ausreißen.
Fertigungsablauf für Ihre Montageplatte
Sieben Schritte von der Zeichnungsprüfung bis zum dokumentierten Versand. Öffnen Sie einen Schritt, um die Details zu lesen.
Technische Parameter für Montageplatten
Richtwerte für Standardteile. Die verbindlichen Werte bestätigen wir im Angebot, abhängig von Zeichnung, Material und Geometrie.
| Parameter | Richtwert bei uns |
|---|---|
| Blechdicke | 0,5–12 mm |
| Werkstoffe | Stahl S235/Q235, SPCC, verzinkt SGCC; Edelstahl SUS304/SUS316; Aluminium 5052/6061 |
| Maximales Laserformat | 2000 × 4000 mm |
| Abkantlänge / Presskraft | bis 3000 mm / bis 230 t |
| Laserschneiden (Richtwert Toleranz) | ±0,10 mm |
| Abkanten (Richtwert Toleranz) | ±0,20–0,30 mm |
| Bohrungen / Löcher | ±0,10–0,20 mm |
| Gewinde | M2–M12, PEM-Einpressmuttern |
| Prototyp-Menge (MOQ) | 1 Stück |
| Richtlieferzeit Prototyp / NPI | ca. 3–12 Arbeitstage |
| Richtlieferzeit Serie | ca. 15–25 Arbeitstage |
Für welche Projekte wir Montageplatten fertigen
Wir liefern an Schaltschrankbauer, Automatisierungsintegratoren, Maschinenbauer im NPI-Stadium und Lohnfertiger, die Kapazität brauchen.
-
Schaltschrankbau
Platten für Schütze, Netzteile, Klemmenleisten und Frequenzumrichter, oft mit PEM-Gewinden und Erdungspunkten.
-
Maschinengestelle
Montagewinkel und Platten, die Antriebe oder Sensoren tragen und gegen Vibration stabil bleiben müssen.
-
Robotik und Automatisierung
Halter für Greifer, Kameras und Sensorik, bei denen Varianten schnell wechseln.
-
Geräte- und Laborgehäuse
Innere Trägerplatten aus Edelstahl, wenn Dokumentation und saubere Kanten gefragt sind.
Wann Laserschnitt, Stanzen oder Schweißen passt
Die Stückzahl und die Geometrie entscheiden über den Prozess.
Laserschnitt
Für Prototypen, Varianten und Teile mit vielen unterschiedlichen Konturen. Es fallen keine Werkzeugkosten an, Änderungen gehen schnell in die Fertigung.
Stanzen
Lohnt sich bei Serienteilen mit wiederkehrenden Lochbildern und Lüftungsrastern. Die Stückkosten sinken deutlich.
Schweißbaugruppen
Sinnvoll, wenn die Platte mit Winkeln, Rahmen oder Versteifungen zu einer tragenden Einheit wird. Die Schweißzugänglichkeit prüfen wir vorab.
Nicht geeignet: Zerspanungsaufgaben mit Frästoleranzen im Hundertstelbereich oder Schwerstahlkonstruktionen über unsere Blechdicken hinaus. Dafür empfehlen wir einen Zerspanungsbetrieb.
So erhalten Sie ein belastbares Angebot
Eine vollständige Anfrage spart Rückfragen und beschleunigt das Angebot. Wir prüfen die Fertigbarkeit, schicken DFM-Hinweise und erstellen das Angebot mit Preis, Lieferzeit und Prüfumfang. Bei Serienanfragen vereinbaren wir einen Abrufrhythmus.
Senden Sie Ihre Anfrage an [email protected].
Bitte mitsenden
- Zeichnung als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie
- Gewünschte Oberfläche, z. B. Pulverbeschichtung oder Verzinkung
- Kritische Maße, Lochbilder und Gegenseiten-Schnittstellen
- Zieltermin und Incoterm
- Benötigte Dokumente: FAI, Maßprotokoll, Werkstoffzeugnis, RoHS/REACH
Rapidsheetfab – Montageplatten und Blechbaugruppen nach Zeichnung