
Blechbaugruppen · Schweißtechnik
Schweißen und Schleifen für Blechbaugruppen
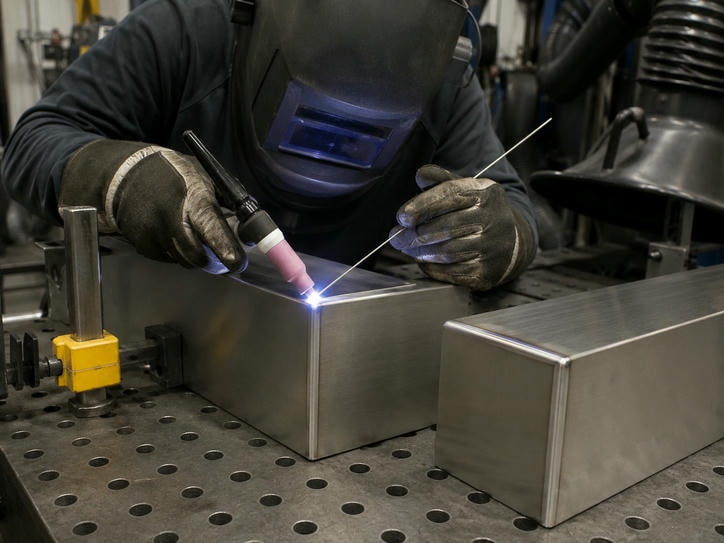
Funktionsfähige Baugruppen entstehen, wenn Schweißnaht, Verzug und Kantenqualität von Anfang an mitgedacht werden. Rapidsheetfab schweißt und schleift Edelstahl, Baustahl und Aluminium im selben Werk, in dem auch Laserschneiden und Abkanten stattfinden – für eine durchgängige Maßkette vom Zuschnitt bis zur Baugruppe.
Vom Prototyp über die Nullserie bis zur wiederkehrenden Serie koordinieren wir Vorrichtung, Schweißfolge und Nachbearbeitung bis zur Montage oder zur Oberflächenbehandlung bei qualifizierten Partnern.
Typische Blechdicke
0,5–12 mm
Projektumfang
Prototyp bis Serie
Prozessauswahl
Das passende Schweißverfahren für Ihre Baugruppe
Werkstoff, Blechdicke, Nahtzugänglichkeit und Sichtanforderung bestimmen die Verfahrenswahl. Diese Übersicht dient der ersten technischen Einordnung.
| Verfahren | Typischer Einsatz | Konstruktionshinweis |
|---|---|---|
| WIG (TIG) | Dünne Bleche, Edelstahl-Sichtnähte, Aluminium | Geringer Verzug und saubere Optik, jedoch langsamer |
| MIG/MAG | Baustahl, Rahmen, Gestelle und längere Nähte | Wirtschaftlich in Serie; Spritzer und Nacharbeit einplanen |
| Laserschweißen | Enge Nähte und Anwendungen mit geringem Verzug | Gute Zugänglichkeit und passendes Spaltmaß erforderlich |
| Punktschweißen | Überlappte Bleche und Hilfsverbindungen | Keine Dichtnaht; Elektrodenzugang muss möglich sein |
Edelstahl
Wärmeeintrag und Oxidation an der Naht werden bei der Prozessplanung berücksichtigt.
Aluminium
Oxidschicht, Schutzgas und Schweißfolge sind entscheidend für das Ergebnis.
Baustahl
Heftfolge und Vorrichtungen helfen, den bauteilabhängigen Verzug zu steuern.
Nachbearbeitung
Schleifen, Entgraten und Sichtflächen
Nach dem Schweißen bearbeiten wir Anlauffarben, Spritzer und Nahtüberhöhungen entsprechend Ihrer Zeichnung und der vorgesehenen Verwendung.
- 01Entgraten von Schnittkanten, Stanzgraten und Schweißspritzern
- 02Schleifen von Schweißnähten auf definierte Nahtstruktur oder Ebenheit
- 03Bürsten für gleichmäßige Oberflächen, beispielsweise bei Edelstahl
- 04Grundlegendes Polieren für Sichtkanten und Griffbereiche
Sichtnaht vor Serienfreigabe abstimmen
Wenn eine bestimmte Nahtoptik gefordert ist, empfehlen wir ein Muster, bevor die Serie freigegeben wird. So lassen sich Nahtbild, Maßbezug und Prüfumfang frühzeitig klären.
Oberflächenbehandlung über Partner
Passivierung, Beizen und Elektropolieren werden durch qualifizierte Partnerbetriebe ausgeführt und im Angebot getrennt ausgewiesen.
Anwendungsbereiche
Typische geschweißte Blechbaugruppen
Baugruppen mit Hardware, Montage und Dokumentation können gemeinsam geplant werden. Bei Einpress- oder Nietmuttern stimmen wir im DFM-Review ab, ob der Einbau vor oder nach dem Schweißen sinnvoll ist.
Gestelle und Rahmen
Baugruppen aus Baustahl oder Edelstahl
Schaltschrankunterbauten
Unterbauten und Sockel für industrielle Anwendungen
Halterungen mit Gewindeelementen
PEM- und Nietelemente sowie Gewinde von M2 bis M12
Chassis
Für Automations- und Robotikanlagen
Geräte- und Laborbau
Gehäuseteile mit sichtbaren Schweißnähten
Elektro- und Energietechnik
Aluminium-Baugruppen für technische Systeme
Fertigung und Qualität
Schweißen als Teil einer durchgängigen Fertigung
Ein Projektverantwortlicher begleitet die Baugruppe über Laserschnitt, Abkanten, Schweißen und Nacharbeit. So werden Prozessübergänge und Anforderungen an die Maßkette gemeinsam betrachtet.
Orientierungstoleranzen
Laser ±0,10 mm · Abkanten ±0,20 bis 0,30 mm · Bohrungen ±0,10 bis 0,20 mm. Werte sind abhängig von Zeichnung und Geometrie zu bestätigen. Schweißverzug ist bauteilabhängig und wird am Muster bewertet, nicht pauschal zugesichert.
Faserlaser
5 Anlagen
Blechformat bis 2000 × 4000 mm
CNC-Abkantpressen
7 Pressen
Bis 230 t / 3000 mm
Schweißverfahren
WIG · MIG/MAG · Laser · Punkt
Nacharbeit und Montage
Entgraten, Schleifen, Bürsten, grundlegendes Polieren und Baugruppenmontage mit Hardware-Einbau
Werkstoffe
Edelstahl SUS304, SUS316, SUS430; Baustahl SPCC/CRS, Q235, Q355; Aluminium 5052, 6061, 5754; Kupfer C1100/T2; Messing H62
Prüfung und Dokumentation
Prüfkette IQC, FAI, IPQC, FQC und OQC. Zum Einsatz kommen CMM, 2,5D-Bildmesssysteme und Höhenmesser. Erstmusterprüfberichte, Maßprotokolle und Werkstoffzeugnisse sind auf Anforderung verfügbar. Das QM-System ist nach ISO 9001:2015 zertifiziert.
Projektpassung
Welche Projekte gut zu uns passen
- Zeichnungen liegen als PDF, DXF oder STEP vor.
- Schweißfolge, Verzugsgrenzen und Sichtflächen sind definiert oder können gemeinsam abgestimmt werden.
- Prototyp und Serie sollen beim gleichen Fertiger entstehen.
- Hardware, Montage und Dokumentation sollen gemeinsam beauftragt werden.
Klare Grenzen für eine belastbare Anfrage
Weniger geeignet sind Projekte, bei denen ausschließlich der Preis zählt und Zeichnung oder Spezifikation fehlen. Wir bieten keine Schweißarbeiten an Bauteilen außerhalb der Blechfertigung an, etwa an Schwerstahlkonstruktionen oder zertifizierungspflichtigen Druckbehältern. Eine Aussage zu IATF- oder ISO-13485-Zertifizierung können wir nicht treffen.
Ablauf
Vom Schweißmuster zur Serie
Ein abgestimmter Muster- und Freigabeprozess hilft, Nacharbeit zu vermeiden und dieselben Vorrichtungen und Prüfschritte in der Serie wiederzuverwenden.
-
01 · DFM-Review
Konstruktion und Zugänglichkeit prüfen
Nahtzugänglichkeit, Heftpunkte, Verzugsrisiko und Position der Hardware betrachten.
-
02 · Muster
Nahtbild und Maße bewerten
Schweißbaugruppe mit definierter Nahtoptik und Maßprotokoll erstellen.
-
03 · Freigabe
Muster und Prüfumfang abstimmen
Muster, Nahtbild und Umfang der Prüfung gemeinsam freigeben.
-
04 · Serie
Wiederholbar fertigen
Serienfertigung mit den abgestimmten Vorrichtungen und Prüfschritten fortführen.
Richtwerte für Durchlaufzeiten
Prototyp und NPI: ca. 3–12 Arbeitstage · Kleinserien: ca. 10–15 Arbeitstage · reguläre Serien: ca. 15–25 Arbeitstage. Die tatsächliche Dauer richtet sich nach Prozessumfang und Oberfläche.
Häufige Fragen
Details zur Anfrage und Ausführung
Welche Unterlagen sollten Sie für eine Anfrage senden?
Am hilfreichsten sind Zeichnungen als PDF, DXF oder STEP sowie Werkstoff, Blechdicke, Mengen, Nahtanforderungen, kritische Maße, Verzugsgrenzen und gewünschter Liefertermin.
Sind Nachbehandlungen wie Beizen oder Elektropolieren verfügbar?
Ja. Passivierung, Beizen und Elektropolieren werden über qualifizierte Partnerbetriebe koordiniert und im Angebot getrennt ausgewiesen.
Welche Prüfunterlagen können mitgeliefert werden?
Auf Anforderung sind Erstmusterprüfberichte, Maßprotokolle und Werkstoffzeugnisse verfügbar. Der benötigte Prüfumfang sollte bereits in der Anfrage genannt werden.
Anfrage für Schweiß- und Schleifarbeiten
Senden Sie uns Ihre Zeichnung und Anforderungen
Wir prüfen die Fertigbarkeit, geben DFM-Hinweise zur Schweißfolge und erstellen ein Angebot mit klar getrennten Positionen für Fertigung und Partnerprozesse.
E-Mail-RFQ vorbereitenE-Mail: [email protected]
Bitte geben Sie nach Möglichkeit an
- Zeichnung als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie
- Vorgegebenes Schweißverfahren und Nahtanforderungen
- Gewünschte Oberfläche nach dem Schleifen, etwa gebürstet oder poliert
- Kritische Maße, Verzugsgrenzen und Sichtbereiche
- Gewünschter Liefertermin und Incoterms
- Benötigte Dokumente wie FAI, Maßprotokoll oder Werkstoffzeugnis
Rapidsheetfab
Sanjiang Industrial Zone, Hengli Town, Dongguan City, Guangdong Province, China
Adresse: