
Blechfertigung für industrielle OEMs
Befestigungselemente einsetzen und Gewinde schneiden für Blechbaugruppen
Gewinde und Befestigungspunkte müssen zu Blechdicke, Werkstoff und Montageablauf passen. Wir setzen PEM-Befestigungselemente ein, nieten und schneiden Gewinde von M2 bis M12 – als Teil kundenspezifischer Blechgehäuse, Chassis, Halter und Baugruppen.
Sie erhalten die mechanische Bearbeitung zusammen mit den benötigten Blechprozessen: Laserschneiden oder Stanzen, Abkanten, Schweißen und grundlegende Montage. Vor der Fertigung stimmen wir Zeichnungsmerkmale und kritische Schnittstellen mit Ihnen ab.
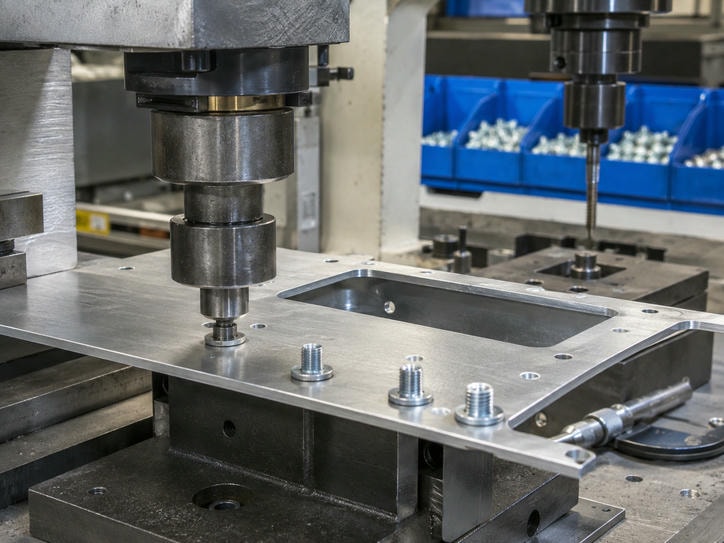
Welche Verbindung passt zum Bauteil?
Die passende Lösung hängt unter anderem davon ab, wie häufig eine Verbindung gelöst wird, welche Kräfte auftreten und wie viel Platz für Werkzeug und Montage verfügbar ist. Bei dünnen Blechen kann ein eingepresstes Element eine praktikable Alternative zu einem direkt geschnittenen Gewinde sein. Bei geeigneter Materialstärke lässt sich das Gewinde direkt in das Bauteil schneiden.
PEM-Einpressen
- Typische Anwendung
- Gewindepunkte und Befestigungsmerkmale an Blechteilen
- Vor der Freigabe zu klären
- Elementtyp, Blechdicke, Werkstoff, Randabstände und Einbaurichtung
Nieten
- Typische Anwendung
- Dauerhafte Verbindung oder Befestigung nach Zeichnung
- Vor der Freigabe zu klären
- Niettyp, Zugänglichkeit, Bauteilaufbau und geforderte Verbindung
Gewindeschneiden
- Typische Anwendung
- Direktes Gewinde im Bauteil, M2–M12
- Vor der Freigabe zu klären
- Gewindegröße, Material, Blechdicke und nutzbare Gewindelänge
Die konkreten Grenzen richten sich nach dem eingesetzten Element und der Bauteilgeometrie. Deshalb prüfen wir die Verbindung nicht isoliert, sondern im Zusammenhang mit dem gesamten Bauteil und seiner Montage.
Ein Ansprechpartner für Blech und Befestigung
Wir fertigen kundenspezifische Blechteile und Baugruppen für industrielle OEMs, Maschinenbauer, Automatisierungsunternehmen sowie den Geräte- und Gehäusebau. Befestigungselemente und Gewinde können in die Fertigungsplanung für ein Einzelteil, einen Prototyp oder eine wiederkehrende Serie einbezogen werden.
Der typische Blechdickenbereich liegt bei 0,5 bis 12 mm. Die konkrete Eignung für ein Befestigungselement oder ein direkt geschnittenes Gewinde prüfen wir anhand der Zeichnung und des Werkstoffs.
M2–M12
Gewindebereich
0,5–12 mm
Blechdicke
Fertigungsmöglichkeiten im Überblick
- BefestigungPEM-Einpressen, Nieten, Gewindeschneiden von M2 bis M12
- LaserschneidenCNC-Laserschneiden auf fünf Faserlaseranlagen, Blechformat bis 2.000 × 4.000 mm
- AbkantenCNC-Abkanten auf sieben Pressen, bis 230 t und 3.000 mm
- StanzenLöcher, Lüftungslamellen und Umformmerkmale
- SchweißenWIG-, MIG/MAG-, Laser- und Punktschweißen
- NachbearbeitungEntgraten, Schleifen, Bürsten und grundlegende Montage
PEM, Nieten und Gewindeschneiden nach Zeichnung
Für PEM-Befestigungselemente benötigen wir möglichst genaue Angaben zu Elementtyp, Gewindegröße und Einbaulage. Falls die Spezifikation noch offen ist, weisen wir im DFM-Review auf erkennbare Fragen zu Blechgeometrie und Zugänglichkeit hin. Die endgültige Auswahl muss zu den Anforderungen Ihrer Konstruktion passen.
Gewindeschneiden
Wir berücksichtigen die vorgegebene Größe im Bereich M2–M12 sowie Bauteilwerkstoff, Blechdicke und Lage des Gewindes.
Nieten
Niettyp und erreichbare Montageseite sind wichtige Angaben für eine sichere Auslegung.
Für die Angebotsprüfung hilfreich
Bezugskanten, Abstände und relevante Anschlussmaße sollten in der Zeichnung eindeutig sein.
- Gewinde- oder Elementbezeichnung
- Positionsangaben und Einbaurichtung
- Material und Blechdicke
- Kritische Abstände oder Anschlussflächen
- Anforderungen an Montage oder spätere Verschraubung
Materialien und typische Bauteile
Wir verarbeiten unter anderem Edelstahl SUS304, SUS316 und SUS430, Stahl SPCC/CRS, Q235/Q355, SGCC/SECC sowie Aluminium 5052, 6061 und 5754. Kupfer und Messing sind ebenfalls im Werkstoffportfolio enthalten. Ob ein Werkstoff für die vorgesehene Verbindung geeignet ist, wird projektspezifisch geprüft.
Gehäuse und Schaltschränke
Montageplatten und Paneele
Chassis und Gerätegehäuse
Winkel, Halterungen und Gestelle
Geschweißte Baugruppen und Maschinenverkleidungen
So lassen sich Bohrbilder, Abkantungen und Befestigungspunkte gemeinsam betrachten. Das reduziert Rückfragen an Schnittstellen und erleichtert die Abstimmung zwischen Blechfertigung und späterer Montage.
DFM: Befestigungspunkte frühzeitig prüfen
Vor dem ersten Fertigungsschritt prüfen wir Zeichnungen auf fertigungstechnisch relevante Punkte. Bei Befestigungselementen und Gewinden betrifft das die Lage zum Biegerand, den verfügbaren Platz für Montagewerkzeuge, die Zugänglichkeit nach dem Schweißen und mögliche Überschneidungen mit anderen Merkmalen.
Auch Zeichnungsrevision und Definition kritischer Maße sind wichtig. Bei mehreren Teilen oder Varianten mit ähnlichen Bohrbildern hilft eine eindeutige Kennzeichnung der Positionen, damit Änderungen zwischen Prototyp, NPI und Serie nachvollziehbar bleiben.
Schritt 1
Zeichnungsprüfung
Biegerand, Werkzeugraum, Zugänglichkeit und Überschneidungen werden geprüft.
Schritt 2
Abstimmung
Offene Angaben und kritische Maße werden mit Ihnen geklärt.
Schritt 3
Muster und Freigabe
Befestigungspunkte werden am Muster geprüft, bevor die Serie startet.
Qualität und Dokumentation für OEM-Projekte
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfabläufe umfassen IQC, FAI, IPQC, FQC und OQC. Für Maßprüfungen nutzen wir unter anderem CMM, 2,5D-Bildmesssysteme, Höhenmesser und Standardprüfmittel.
Auf Anfrage stellen wir Erstmusterprüfberichte, Maßprotokolle, Werkstoffzeugnisse sowie RoHS-/REACH-Unterlagen bereit. Legen Sie bei der Anfrage fest, welche Merkmale und Dokumente für Ihre Freigabe erforderlich sind.
Oberflächen über qualifizierte Partner
Die Oberflächenbehandlung wird über qualifizierte Partnerbetriebe koordiniert und im Angebot entsprechend ausgewiesen.
- Pulverbeschichtung
- Eloxieren
- Galvanik
- Passivierung
- Sandstrahlen
- Elektropolieren
- Siebdruck
- Laserbeschriftung
Prototyp, NPI und wiederkehrende Fertigung
Wir fertigen ab einem Stück und begleiten Projekte vom Prototyp über NPI bis zur Kleinserie und wiederkehrenden Produktion. So prüfen Sie Befestigungspunkte und Gewinde zunächst am Muster und lassen anschließend mit überarbeitetem Zeichnungsstand weiterfertigen.
-
Prototyp und NPI
3–12 Arbeitstage
-
Kleinserie
10–15 Arbeitstage
-
Reguläre Produktion
15–25 Arbeitstage
Richtwerte abhängig von Material, Prozessumfang und Oberfläche. Den tatsächlichen Termin bestätigen wir projektbezogen im Angebot.
So senden Sie eine RFQ
Für eine schnelle technische und kaufmännische Prüfung senden Sie bitte die folgenden Unterlagen per E-Mail. Nach Prüfung geben wir Rückmeldung zu Fertigbarkeit, offenen Angaben und DFM-Punkten und erstellen ein projektbezogenes Angebot.
- Zeichnung als PDF, DXF, STEP oder vergleichbares Format
- Werkstoff und Blechdicke
- Menge für Prototyp, Kleinserie und gegebenenfalls Wiederholbedarf
- Angabe zu PEM-Elementen, Nieten oder Gewinden M2–M12
- Oberfläche und kritische Maße
- Gewünschter Liefertermin, Incoterms und Dokumentationsbedarf
Anfrage per E-Mail senden
Senden Sie Ihre Unterlagen direkt an unser Team. Bitte nennen Sie Ihren Firmennamen, Ihren Ansprechpartner und die gewünschte Stückzahl.
RFQ an [email protected] sendenFertigungsstandort
Rapidsheetfab – Blechfertigung mit eingesetzten Befestigungselementen und Gewinden, abgestimmt auf Zeichnung und Baugruppe.