
Blechfertigung für industrielle OEMs
Blechfertigung für Robotik und intelligente Ausrüstung
Schutzverkleidungen, Chassis, Sensorhalter und geschweißte Gestelle müssen zu Mechanik, Kabelwegen und Montageablauf passen. Wir fertigen kundenspezifische Blechteile und Baugruppen nach Zeichnung – vom ersten Prototyp bis zur wiederkehrenden Serie.
Laserschneiden, Abkanten, Stanzen, Schweißen, Hardware und Montage greifen projektbezogen ineinander. Vor Produktionsstart prüfen wir die Fertigbarkeit und stimmen kritische Maße, Biegeradien und Schnittstellen mit Ihrem Konstruktionsteam ab.
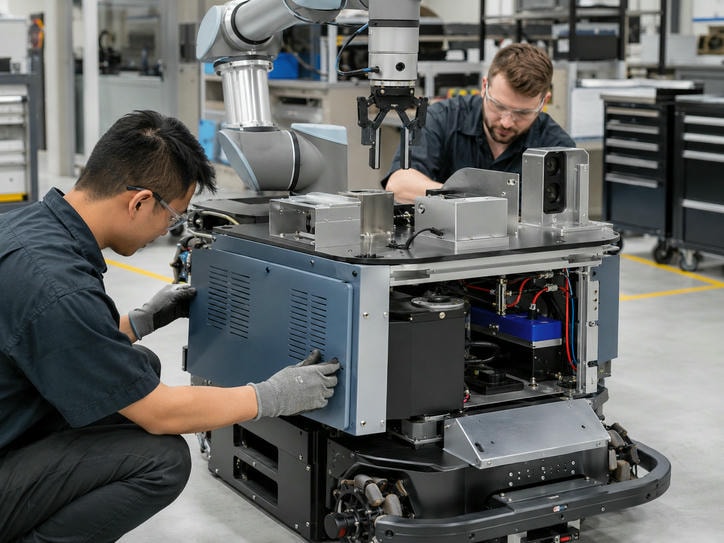
Bauteile und Baugruppen nach Zeichnung – abgestimmt auf Integration, Montage und Servicezugang.
- 3.500 m²
- Fertigungsfläche in Dongguan
- 5
- Faserlaser bis 2000 × 4000 mm
- 7
- CNC-Abkantpressen bis 230 t
- 1 Stück
- Prototyp-MOQ
Für Ihre Integration
Blechteile, die in Ihre Anlage passen müssen
Bohrbilder, Montageflächen, Kabeldurchführungen, Sensorpositionen und Servicezugänglichkeit beeinflussen, ob sich eine Baugruppe reibungslos integrieren lässt. Wir fertigen nach Kundenvorgabe und Zeichnungsstand.
Für die Auslegung zählen Werkstoff, Blechdicke, Stückzahl sowie Anforderungen an Oberfläche und Prüfung.
Gehäuse und Verkleidungen
Schutzverkleidungen, Abdeckungen und Paneele für Maschinen und Robotikzellen.
Chassis und Gestelle
Rahmen, Sockel und geschweißte Unterbaugruppen für Maschinen und Automatisierung.
Halter und Befestigungen
Sensor-, Aktor- und Kabelhalter sowie Montageplatten, Winkel und Befestigungsteile.
Projektgerechte Baugruppen
Einzelteile und kombinierte Baugruppen abgestimmt auf Montagekonzept und Schnittstellen.
Vom Einzelteil zur Baugruppe
Fertigungsprozesse nach Geometrie und Montagekonzept
Die Prozessfolge richtet sich nach Geometrie, Material, gewünschter Oberfläche und Montage. Wählen Sie einen Bereich, um die jeweiligen Möglichkeiten zu sehen.
Konturen, Kantteile und Präzisionsmerkmale
- Laserschneiden: Konturen, Öffnungen und Ausschnitte nach Zeichnung.
- CNC-Abkanten: Kantteile, Gehäuse, Winkel und Profile.
- CNC-Stanzen: Präzisionslöcher, Lüftungslamellen und Umformmerkmale.
- Blechdicken: Typischer Bereich 0,5–12 mm; konkrete Machbarkeit wird projektbezogen bestätigt.
Verbindungen und integrierte Hardware
- Schweißen: WIG (TIG), MIG/MAG, Laser- und Punktschweißen.
- Hardware: PEM-Einpressen und Nieten.
- Gewinde: Gewindeschneiden von M2 bis M12.
- Abstimmung: Werkzeug- und Schweißzugänglichkeit sowie Bezugskanten möglichst früh prüfen.
Oberflächenvorbereitung und Zusammenbau
- Im Haus: Entgraten, Schleifen, Bürsten und grundlegendes Polieren.
- Montage: Baugruppenmontage nach Projektanforderung.
- Koordination: Oberflächenfinish über qualifizierte Partnerbetriebe.
- Umfang: Die angebotenen Prozesse werden klar ausgewiesen.
Die ausgewiesene Laserkapazität reicht – abhängig von Material, Kontur und Qualitätsanforderung – bis 20 mm für Edelstahl, 25 mm für Baustahl und 16 mm für Aluminium. Abkantpressen: bis 230 t und 3000 mm.
Material und Finish
Werkstoffe und Oberflächen nach Zeichnung
Wir verarbeiten die folgenden Werkstoffgruppen. Die konkrete Auswahl richtet sich nach Anwendung, Zeichnung und Projektanforderung.
- Edelstahl: SUS304, SUS316, SUS430
- Stahl: SPCC/CRS, Q235/Q355, SGCC/SECC
- Aluminium: 5052, 6061, 5754
- Kupfer und Messing: C1100/T2, H62
Finish-Anforderungen früh festlegen
Entgraten und Oberflächenvorbereitung erfolgen im Haus. Pulverbeschichtung, Eloxieren, Galvanik, Passivierung, Sandstrahlen, Elektropolieren, Siebdruck und Laserbeschriftung werden über qualifizierte Partnerbetriebe umgesetzt.
Bei wichtigen Sichtflächen, Korrosionsschutz- oder Kontaktflächen helfen Angaben zu Farbton, Beschichtungsaufbau, Maskierung und Prüfanforderungen, den passenden Fertigungs- und Finishumfang festzulegen.
Klarer Lieferumfang
Der jeweilige Prozessumfang für Oberflächen und Beschichtungen wird im Angebot ausgewiesen.
Vor dem ersten Schnitt
DFM und Maßabstimmung für kritische Schnittstellen
Ein frühes Fertigungsreview ist besonders hilfreich bei mehreren Biegungen, Schweißnähten oder eng tolerierten Schnittstellen. Wir prüfen praktische Fertigungsaspekte und stimmen offene Punkte mit Ihrem Konstruktionsteam ab.
- • Biegeradien, Freistiche und mögliche Werkzeugkonflikte
- • Abstände zwischen Bohrungen, Biegelinien und Bauteilkanten
- • Zugänglichkeit für Schweißung, Hardware und Montage
- • Bezugskanten und kritische Einbaumaße
- • Zu präzisierende Material- und Oberflächenangaben
Orientierungswerte für Toleranzen
- Laserschneiden
- ±0,10 mm
- Abkanten
- ±0,20–0,30 mm
- Bohrungen und Löcher
- ±0,10–0,20 mm
Die tatsächlichen Werte hängen von Zeichnung, Material und Geometrie ab und müssen für das konkrete Teil bestätigt werden. Funktionsrelevante Maße sollten in der Zeichnung gezielt toleriert sein.
Qualität und Dokumentation
Unterstützung für NPI und Serienabrufe
Das Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Der Prüfplan kann die jeweiligen Projekt- und Freigabeanforderungen abbilden.
Prüfung und Messmittel
Mögliche Prüfschritte: IQC, FAI, IPQC, FQC und OQC. Für Maßprüfungen stehen eine CMM, 2,5D-Bildmesssysteme, Höhenmesser und Standardprüfmittel zur Verfügung.
Unterlagen auf Anfrage
Erstmusterprüfberichte (FAI), Maßprotokolle, Werkstoffzeugnisse, RoHS-/REACH-Unterlagen und Beschichtungsberichte können auf Anfrage bereitgestellt werden. Bitte nennen Sie die benötigten Dokumente bei der RFQ.
Projektumfang
Von Prototyp und NPI bis zur wiederkehrenden Serie
Ein Prototyp kann zunächst auf Passung und Montage geprüft und anschließend mit demselben Fertigungspartner weiterentwickelt werden. Der Prototyp-MOQ liegt bei einem Stück.
Konstruktion und NPI
DFM-Rückmeldung und Iterationen anhand von PDF-, DXF- oder STEP-Daten.
Einkauf und Strategic Sourcing
Wiederkehrende Zeichnungsteile, Second-Source-Anfragen und klar abgegrenzte Lieferumfänge.
Automation und Robotik
Varianten, Projektbaugruppen und spätere Wiederholaufträge.
Lohnfertiger und Integratoren
Zusätzliche Kapazität für Laser-, Abkant- und Schweißteile.
Richtlieferzeiten
Prototypen und NPI
etwa 3–12 Arbeitstage
Kleinserien
etwa 10–15 Arbeitstage
Reguläre Produktion
etwa 15–25 Arbeitstage
Die Lieferzeit hängt von Werkstoff, Stückzahl, Prozessen und Oberfläche ab. Verbindliche Termine werden projektbezogen bestätigt.
Anfrage und Angebot
So bereiten Sie eine belastbare RFQ vor
Senden Sie Zeichnungen und Projektangaben per E-Mail. Wir prüfen die Fertigbarkeit, melden offene Punkte zurück und erstellen ein Angebot mit klar abgegrenztem Prozessumfang.
RFQ per E-Mail: [email protected]
Produktion und Qualitätsprüfung erfolgen an folgender Adresse:
Angaben für eine zügige Prüfung
- 01Zeichnungen oder 3D-Daten, zum Beispiel PDF, DXF oder STEP
- 02Werkstoff und Blechdicke
- 03Stückzahl für Prototyp, NPI und/oder Serie
- 04Oberfläche und Beschichtungsanforderungen
- 05Kritische Maße, Prüfumfang und benötigte Dokumente
- 06Gewünschter Liefertermin sowie Incoterm
- 07Verpackungs- oder Kennzeichnungsvorgaben, falls relevant
Technische Prüfung und Angebot
Senden Sie Ihre Zeichnung für Ihre nächste Blechbaugruppe
Geben Sie Werkstoff, Stückzahl, kritische Maße, Oberflächenanforderungen und benötigte Dokumente an. So können wir Fertigbarkeit und Lieferumfang gezielt prüfen.
Für die RFQ per E-Mail und die nächsten Schritte: