
Blechfertigung für Robotik und Automation
Endeffektorplatten aus Blech für Robotik und Automation
Endeffektorplatten verbinden den Roboterflansch mit dem Werkzeug, also Greifer, Sauger, Sensorträger oder Schweißbrenner. Sie sind selten komplex im Sinne von Fräsbearbeitung, entscheiden aber über Wiederholgenauigkeit, Steifigkeit und Montagezeit einer Zelle.
Wir fertigen Endeffektorplatten aus Blech als Einzelstücke für Prototypen, in Kleinserien für Pilotzellen und in wiederkehrenden Abrufen für Anlagen im Feld. Die Zeichnung bestimmt Bohrbild, Materialstärke und Oberfläche; wir prüfen sie vor dem ersten Schnitt auf Fertigbarkeit.
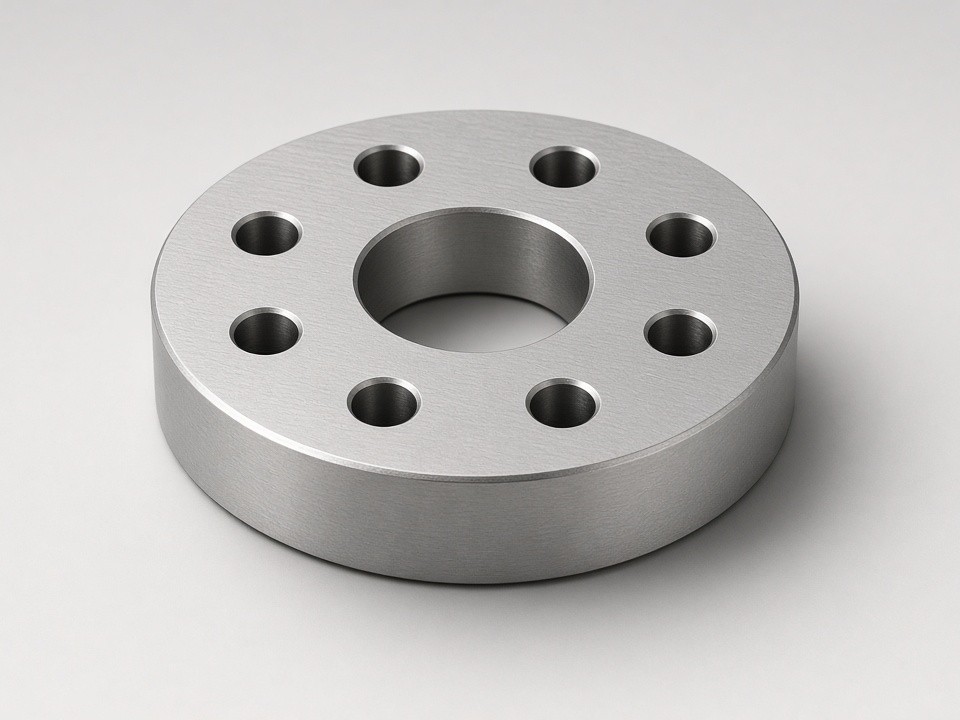
Was eine Endeffektorplatte mechanisch leisten muss
Die Platte trägt ein Werkzeug, das im Takt beschleunigt, abbremst und oft mit Last am Ende eines Auslegers arbeitet. Drei Anforderungen sollten in der Konstruktion geklärt sein, bevor eine Stückliste entsteht.
Steifigkeit gegen Verwindung
Eine dünne Platte mit großen Ausschnitten verliert schnell an Steifigkeit. Rippen, Abkantungen oder eine zweite Lage sind oft wirksamer als eine dickere Platte.
Lagegenauigkeit am Flansch
Das Bohrbild zum Roboterflansch folgt häufig den Mustern nach ISO 9409-1. Zentrierstift, Passbohrung oder eine Fläche mit engerer Ebenheit müssen in der Zeichnung stehen.
Gewicht
Jedes Gramm am Werkzeug reduziert die nutzbare Traglast. Aluminium spart Masse, Edelstahl bringt Korrosionsbeständigkeit und Reinigungsvorteile in Lebensmittel- oder Medizinumgebungen.
Wer diese Punkte früh festlegt, vermeidet die häufigste Schleife in Projekten dieser Art: eine Platte, die montierbar ist, im Betrieb aber nachgibt oder deren Bohrbild am Flansch knapp vorbeigeht.
Werkstoffe und Blechstärken
Für Endeffektorplatten setzen wir vor allem Aluminium und Edelstahl ein. Baustahl kommt für schwere Werkzeuge oder Schweißbaugruppen infrage, wenn der Korrosionsschutz über eine Beschichtung gelöst wird. Der übliche Blechdickenbereich liegt zwischen 0,5 und 12 mm.
| Werkstoff | Typische Stärken | Eignung für Endeffektorplatten |
|---|---|---|
| Aluminium 5052 | 3–10 mm | Gute Umformbarkeit, geringe Masse, geeignet für Abkantteile und Sensorträger |
| Aluminium 6061 | 4–12 mm | Höhere Festigkeit für belastete Platten, eingeschränkter bei engen Biegeradien |
| Aluminium 5754 | 3–8 mm | Gute Schweißeignung für Rahmen und Trägerkonstruktionen |
| Edelstahl SUS304 | 2–10 mm | Korrosionsbeständig, für Reinigungsumgebungen und Lebensmitteltechnik |
| Edelstahl SUS316 | 2–10 mm | Für chloridhaltige oder aggressive Umgebungen |
| Baustahl Q235 / Q355 | 3–12 mm | Für schwere Werkzeuge und geschweißte Trägerkonstruktionen; Oberfläche über Partner |
Gewichtsoptimierte Bauweise
Bei Gewicht als Hauptkriterium empfehlen wir oft eine 4-mm-Grundplatte mit abgekanteten Versteifungen statt einer einzelnen 8-mm-Platte. Das spart Masse und verbessert die Steifigkeit, sofern die Abkantungen zur Lastrichtung passen.
Material nach Umgebung
Aluminium für geringe Masse, Edelstahl für Reinigung und Korrosionsschutz, Baustahl für hohe Lasten mit Beschichtung. Die Wahl richtet sich nach Last, Umgebung und Oberflächenanforderung.
Laserschnitt für Außenkontur und Bohrbild
Der Großteil einer Endeffektorplatte entsteht im Faserlaserschnitt. Unsere Anlagen verarbeiten Blechformate bis 2000 × 4000 mm, für Einzelplatten ebenso wie für Nutzen mit mehreren Teilen.
- Laserkapazität Aluminium
- bis 16 mm
- Laserkapazität Edelstahl
- bis 20 mm
- Laserkapazität Baustahl
- bis 25 mm
Ein Arbeitsgang
Außenkontur, Ausschnitte für Kabelkanäle und Entlastungsbohrungen entstehen in einem Arbeitsgang.
Kleine Bohrungen
Durchgangsbohrungen für M3 bis M6 sind lasergeschnitten möglich. Bei sehr kleinen Löchern im Verhältnis zur Blechstärke prüfen wir den Lochdurchmesser vor der Freigabe.
Schnittkante und Toleranz
Die Schnittkante ist bei Aluminium und Edelstahl im Regelfall kratzfrei; für sichtbare Kanten oder Dichtflächen legen wir Entgraten und Kantenbrechen fest. Die Orientierungstoleranz liegt bei ±0,10 mm. Ein Bohrbild mit Lochabständen im Zehntelbereich über die gesamte Plattenbreite ist damit gut umsetzbar, sofern die Zeichnung die Bezugskante definiert und der Wärmeverzug dünner Platten berücksichtigt wird.
Abkanten, Stanzen und Versteifungen
Versteifende Abkantungen, Flansche und Sensorhalterungen fertigen wir auf sieben CNC-Abkantpressen mit bis zu 230 t und 3000 mm Arbeitslänge. Das CNC-Stanzen ergänzt den Laser bei Lochreihen, Lüftungsschlitzen und Umformmerkmalen wie Nasen oder Kiemen.
Das Abkanten arbeitet mit Orientierungstoleranzen von ±0,20 bis 0,30 mm. Für Winkel und Lagen, die einen Zentrierpunkt am Flansch bestimmen, sollte die Bezugsfläche in der Zeichnung klar definiert sein; kritische Maße greifen wir über die Montagebohrungen ab, nicht über die Abkantung.
Gewinde, PEM-Elemente und Hardware
Endeffektorplatten brauchen regelmäßig Gewinde für Werkzeugadapter, Sensoren und Schnellwechselsysteme. Wir bringen Gewinde von M2 bis M12 im Haus ein. Bei dünnen Aluminiumblechen mit geringer Eingriffslänge setzen wir PEM-Einpresselemente ein oder empfehlen eine Gewindebuchse.
Das Einpressen von Muttern und Stiften erfolgt direkt nach dem Umformen, damit die Hardware in der richtigen Lage sitzt. Eine eingepresste Mutter hält Querkräften in der Regel besser stand als eine Schraube mit geringer Einschraubtiefe im Blech.
Angaben für die Hardwareauswahl
- Bekanntes Lastbild, damit wir die Verbindung unter Querkraft auslegen können
- Schraubenklasse und Anzugsmoment, wenn diese vorgegeben sind
- Gewünschte Gewindegröße je Position im Bohrbild
Schweißbaugruppen für Träger und Werkzeugaufnahmen
Wird die Endeffektorplatte in eine größere Werkzeugaufnahme integriert, entsteht oft eine geschweißte Baugruppe aus Grundplatte mit aufgeschweißten Stegen, Rohrprofilen oder Winkeln. Wir schweißen im WIG-, MIG/MAG- und Laserverfahren sowie punktgeschweißt, je nach Werkstoff und Verzugsanforderung.
-
1
Nahtlage festlegen
Schweißnähte symmetrisch zur Lastachse legen, damit der Verzug kontrollierbar bleibt.
-
2
Bohrbild nach dem Schweißen
Bohrungen für den Flansch erst nach dem Schweißen einbringen, wenn die Toleranz eng ist, und nur dort, wo Stanz- oder Lasertechnik erreichbar ist.
-
3
Nacharbeit im Haus
Entgraten, Schleifen und Bürsten führen wir im Haus aus; grundlegendes Polieren für sichtbare Flächen ist ebenfalls möglich. Feinbearbeitung wie Reiben oder Fräsen vergeben wir bei Bedarf extern.
Oberflächen über qualifizierte Partner
Je nach Umgebung müssen Endeffektorplatten korrosionsbeständig, verschleißfest oder elektrisch leitfähig sein. Eloxieren, Pulverbeschichtung, Passivierung und Elektropolieren führen qualifizierte Partnerbetriebe aus. Die Vorbereitung, also Entgraten und Reinigen, erfolgt bei uns.
Eloxalschichten verändern die Passung von Gewinden und Bohrungen. Gewinde werden deshalb vor dem Eloxieren eingebracht und bei Bedarf nach dem Eloxieren mit Gewindestopfen geschützt. Die Reihenfolge legen wir gemeinsam mit dem Partner fest.
Für die Anfrage angeben
- Gewünschte Oberfläche oder Beschichtung
- Farbe und Schichtdicke, insbesondere bei Eloxierung
- Angaben zur Maßkette über die Beschichtung bei engen Passungen
Qualität, Prüfung und Dokumentation
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfkette umfasst Wareneingangsprüfung, Erstmusterprüfung (FAI), Prozessprüfungen während der Fertigung, Endkontrolle und Auslaufprüfung. Für Maßprüfungen stehen eine CMM, ein 2,5D-Bildmesssystem, Höhenmessgeräte und Standardprüfmittel bereit.
Standardprüfungen an Endeffektorplatten
- Außenkontur und Ausschnitte nach Zeichnung
- Lochbild und Lochabstände, insbesondere am Flansch
- Biegewinkel und Lagen der Abkantungen
- Gewindeprüfung mit Lehren
- Sichtprüfung der Oberfläche und Kanten
Dokumente auf Anforderung
- Erstmusterprüfberichte und Maßprotokolle
- Werkstoffzeugnisse sowie RoHS- und REACH-Unterlagen
- Beschichtungsberichte, geliefert vom Partnerbetrieb
Zertifikate, die wir nicht besitzen, nennen wir nicht. Eine ISO-13485- oder IATF-Zertifizierung besteht bei uns nicht; für Endeffektorplatten im Industrieeinsatz ist sie meist nicht erforderlich, muss bei Medizin- oder Automobilprojekten aber vorab geklärt werden.
Fertigungsroute nach Plattentyp
Nicht jede Endeffektorplatte braucht dieselbe Fertigungsroute. Die folgende Übersicht hilft bei der ersten Einordnung.
| Plattentyp | Empfohlene Route | Typische Stückzahl | Hinweis |
|---|---|---|---|
| Flache Grundplatte mit Bohrbild | Laser, Entgraten | 1 bis 500 | Schnellster Weg, geringe Kosten je Teil |
| Platte mit versteifenden Abkantungen | Laser, Abkanten, Entgraten | 1 bis 300 | Biegeradien und Biegereihenfolge früh klären |
| Platte mit vielen Gewinden oder Muttern | Laser, Gewinde/PEM, Entgraten | 10 bis 1000 | PEM bei dünnen Blechen bevorzugen |
| Platte mit Rippen und Trägern | Laser, Abkanten, Schweißen, Hardware | 1 bis 200 | Verzugsstrategie festlegen, Bohrungen nach dem Schweißen prüfen |
| Lochreihen oder Lüftungsmuster in Serie | Stanzen, Laser für Prototypen | 500 und mehr | Stanzwerkzeug amortisiert sich erst bei Serienvolumen |
| Platte mit Oberfläche und enger Passung | Laser, Abkanten, Gewinde, Partner-Oberfläche | 1 bis 200 | Maßkette über die Beschichtung definieren |
Geeignete Projekte
Lage von Bohrungen, Biegungen und Gewinden ist über Zeichnung oder 3D-Modell eindeutig beschrieben.
Weniger geeignete Projekte
Toleranzen unter ±0,05 mm auf mehreren Flächen gleichzeitig oder Feinbearbeitung wie Fräsen oder Reiben als Hauptleistung. Hier empfehlen wir, den Blechkörper bei uns und die Feinbearbeitung bei einem spezialisierten Zerspanungsbetrieb zu fertigen.
Lieferzeiten nach Projektphase
Die tatsächliche Zeit hängt von Material, Oberfläche und Partnerprozessen ab. Die folgenden Richtwerte gelten als Orientierung.
Prototyp und NPI
ca. 3 bis 12 Arbeitstage
Kleinserie
ca. 10 bis 15 Arbeitstage
Reguläre Serienfertigung
ca. 15 bis 25 Arbeitstage
Anfrage für Endeffektorplatten
Für ein belastbares Angebot benötigen wir folgende Angaben. Senden Sie die Unterlagen per E-Mail; wir prüfen die Fertigbarkeit, geben DFM-Hinweise zu Biegeradien, Bohrabständen und Schweißreihenfolge und erstellen ein Angebot mit klar benannten Annahmen.
- Zeichnung als PDF, DXF oder STEP mit Bohrbild und Bezugskanten
- Werkstoff und Blechdicke, bei Abkantungen den gewünschten Innenradius
- Stückzahl für Prototyp und, falls geplant, für Serie oder Abrufe
- Oberfläche oder Beschichtung mit Farbe und Schichtdicke
- Kritische Maße, insbesondere Lochabstände am Flansch und Ebenheitsanforderungen
- Gewünschter Liefertermin und Incoterms
- Benötigte Dokumente wie FAI, Maßprotokoll oder Werkstoffzeugnis
Unterlagen per E-Mail senden
Werksanschrift