
Blechregale für Industrie-OEMs
Blechregale nach Zeichnung: Fertigung aus einer Hand
Für Lager, Werkstatt und Anlagenbau fertigen wir Regalsysteme und Regalkomponenten nach Ihrer Zeichnung – von der ersten Musterserie bis zur wiederkehrenden Lieferung. Wir prüfen die Fertigbarkeit, bevor Material geschnitten wird.
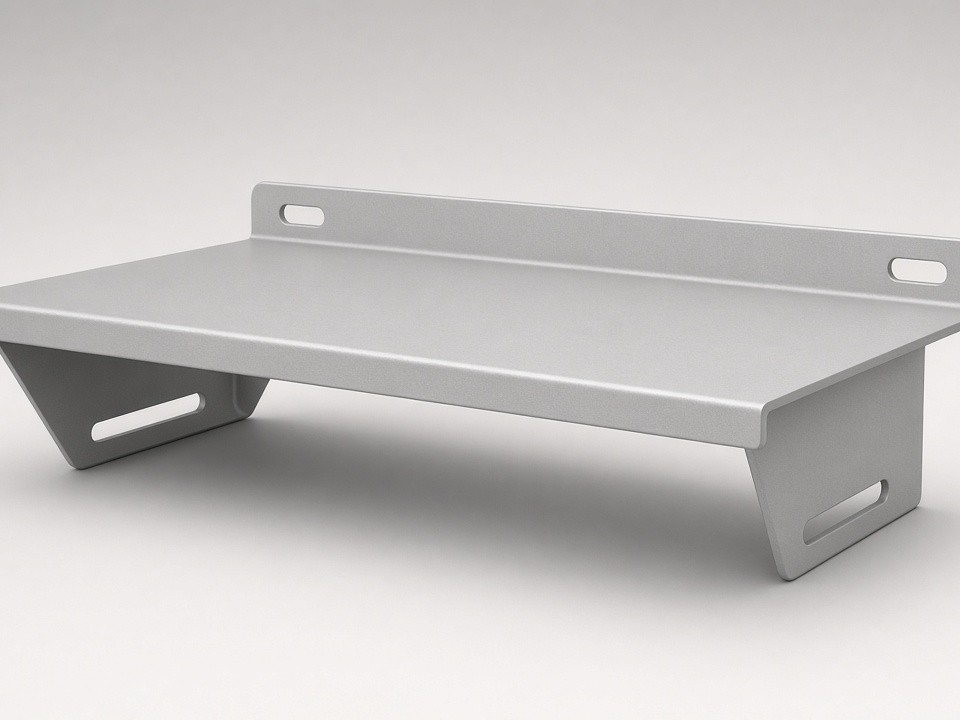
- Laser-Schneidanlagen
- 5
- CNC-Abkantpressen
- 7
- Laserschnitt-Toleranz
- ±0,10 mm
- Prototyp ab Stückzahl
- 1
Aufbau eines Blechregals: Die Konstruktion bestimmt die Fertigung
Ein Blechregal besteht aus Stützen, Böden, Traversen und Verbindungselementen. Die Stabilität entsteht selten durch die Blechdicke allein, sondern durch Abkantungen, Sicken und die Art der Verbindung. Eine abgekantete Stütze mit Versteifungsrippe trägt mehr als ein dickeres, ungefaltetes Blech. Ein Steckverbindungssystem spart Montagezeit, verlangt aber engere Toleranzen an den Schlitzen als eine Verschraubung mit Gewindeeinsätzen.
Biegeradien, Abstände zwischen Bohrung und Kante sowie die Lage der Schweißnähte entscheiden, ob ein Bauteil wirtschaftlich gefertigt werden kann. Diese Punkte klären wir vor dem ersten Schnitt.
Prozesse, die ineinandergreifen
Die Teile eines Regals laufen über dieselben Maschinen, die auch Gehäuse und Chassis bearbeiten. So entfallen Schnittstellen zwischen mehreren Zulieferern, und Sie haben einen Ansprechpartner für Maßhaltigkeit und Termin.
Der Laser trennt Stützen, Böden und Verstärkungsbleche ohne Werkzeugwechsel. Ändern sich Maße zwischen Musterrunden, ist eine korrigierte Lochposition eine Dateianpassung statt eines neuen Stanzwerkzeugauftrags. Lüftungsschlitze und Lochreihen für Steckböden stanzen wir in der Linie, was bei höheren Stückzahlen die Kosten pro Teil senkt.
Unsere Pressen formen Stützen und Böden mit definierten Winkeln. Sie erhalten gleichmäßige Stützenprofile, die im Rahmen passen, ohne dass jede Einheit nachgerichtet werden muss.
Schweißbaugruppen wie Regalrahmen sowie Kopf- und Fußplatten fertigen wir mit WIG-, MIG/MAG- oder Laserverfahren. Die Vorrichtungen sind so ausgelegt, dass der Verzug an den Anschlussflächen gering bleibt. Rahmen lassen sich ohne Richtarbeit verbauen.
PEM-Einpressmuttern und Gewinde von M2 bis M12 setzen wir direkt in das Blech ein. Das ermöglicht eine Verschraubung ohne Gegen- oder Schweißmutter, hält unter wiederholtem Auf- und Abbau und lässt den Sichtbereich sauber.
Schnittkanten werden entgratet, damit beim Einhängen von Böden kein Abrieb und keine Verletzungsgefahr entsteht. Auf Wunsch montieren wir Stützen mit eingesetzten Muttern oder komplette Regalfelder vor. Pulverbeschichtung, Verzinkung, Eloxieren und Passivierung erfolgen über geprüfte Partnerbetriebe; Vorbereitung, Lochabdeckung und Farbton stimmen wir mit Ihnen ab.
Technische Daten im Überblick
Alle Toleranzen gelten vorbehaltlich Zeichnung, Werkstoff und Geometrie und werden im Angebot bestätigt.
Blechdicke und Werkstoffe
0,5–12 mm; Regalböden häufig 0,8–3,0 mm, Stützen 1,5–4,0 mm (konstruktionsabhängig). SPCC/CRS, Q235/Q355, SGCC/SECC, Edelstahl SUS304/SUS316/SUS430, Aluminium 5052/6061.
Schweiß- und Verbindungstechnik
WIG (TIG), MIG/MAG, Laser- und Punktschweißen; PEM-Einpressmuttern, Nieten, Gewindeschneiden M2–M12.
Richtwerte für Lieferzeit
Prototyp/NPI 3–12 Arbeitstage, Kleinserie 10–15 Arbeitstage, reguläre Serie 15–25 Arbeitstage.
Fertigungsparameter
| Parameter | Angabe |
|---|---|
| Faserlaser-Schneiden | 5 Anlagen, Blechformat bis 2000 × 4000 mm |
| CNC-Abkanten | 7 Pressen, bis 230 t / 3000 mm Biegelänge |
| CNC-Stanzen | Lochbilder, Lüftungsschlitze, Umformmerkmale |
| Laserschnitt-Toleranz | ±0,10 mm |
| Abkant-Toleranz | ±0,20–0,30 mm |
| Bohrungstoleranz | ±0,10–0,20 mm |
| Mindestmenge Prototyp | 1 Stück |
Konstruktion vor dem Schnitt vereinfachen
Viele Regalprojekte scheitern nicht an der Technik, sondern an Konstruktionsentscheidungen, die die Fertigung unnötig verteuern. Diese Punkte besprechen wir in der DFM-Prüfung.
Lochblech oder Vollblech
Lochblechböden sparen Gewicht und Material, erfordern aber eine genauere Lochbildplanung. Vollblech ist unempfindlicher bei Stößen und einfacher zu reinigen.
Schweißrahmen oder Steckverbindung
Geschweißte Rahmen sind formsteif, verlangen aber Vorrichtungen und Nahtnacharbeit. Steckverbindungen gehen schneller in die Montage und brauchen konstante Schlitzmaße.
Stahl oder Edelstahl
Pulverbeschichteter Stahl ist für Lager und Werkstätten meist die wirtschaftlichere Wahl. Edelstahl lohnt sich, wenn Reinigungsfähigkeit oder korrosive Umgebung die Mehrkosten rechtfertigen.
Biegeradien und Stegabstände
Ein Biegeradius passend zur Blechdicke verhindert Risse an der Außenseite der Abkantung. Zu kurze Stege zwischen Lochreihe und Kante führen zu Verzug.
Prüfung und Dokumentation
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfkette umfasst Wareneingangskontrolle (IQC), Erstmusterprüfung (FAI), Prozesskontrolle (IPQC), Endkontrolle (FQC) und Auslieferungskontrolle (OQC). Gemessen wird mit CMM, 2,5D-Bildmesssystemen, Höhenmessgeräten und Standardprüfmitteln.
Auf Anfrage stellen wir Erstmusterprüfberichte, Maßprotokolle, Werkstoffzeugnisse sowie RoHS- und REACH-Unterlagen bereit. Beschichtungsberichte kommen von unseren Oberflächenpartnern.
Traglastprüfung
Eine Traglastprüfung führen wir nicht ohne Vorgabe durch. Verlangt Ihre Spezifikation einen bestimmten Test, legen wir die Prüfbedingungen gemeinsam mit Ihnen fest und dokumentieren das Ergebnis.
Projekte, die zu uns passen
- Werkstatt- und Ersatzteilregale als Kleinserie mit wenigen Varianten
- Lagerregale und Palettenstützen mit regelmäßigen Abrufen aus fester Zeichnung
- Montage- und Arbeitsplatzregale für Automations- und Maschinenbauprojekte
- Sonderregale aus Edelstahl für Labor- oder Geräteumfelder
Weniger geeignet sind Anfragen ohne Zeichnung, die nur einen Preis pro Meter suchen, oder Regale mit Zertifikatsanforderungen, die wir nicht besitzen.
Anfrage für Ihr Blechregal
Senden Sie Ihre Unterlagen per E-Mail. Wir prüfen die Fertigbarkeit, melden DFM-Hinweise zurück und erstellen ein Angebot, das Prozesse, Toleranzen und Lieferzeit nachvollziehbar aufschlüsselt.
RFQ per E-Mail sendenFertigungsadresse:
Diese Angaben helfen uns bei der Prüfung
- Zeichnung als PDF, DXF oder STEP; bei Baugruppen zusätzlich Explosionsdarstellung
- Werkstoff und Blechdicke bzw. gewünschte Materialqualität
- Menge für Prototyp und Serie
- Oberfläche und Farbvorgabe
- Kritische Maße, Lochbilder und Verbindungsarten
- Gewünschter Liefertermin und Incoterms
- Benötigte Dokumente, etwa FAI oder Werkstoffzeugnisse