
Blechfertigung für industrielle OEMs
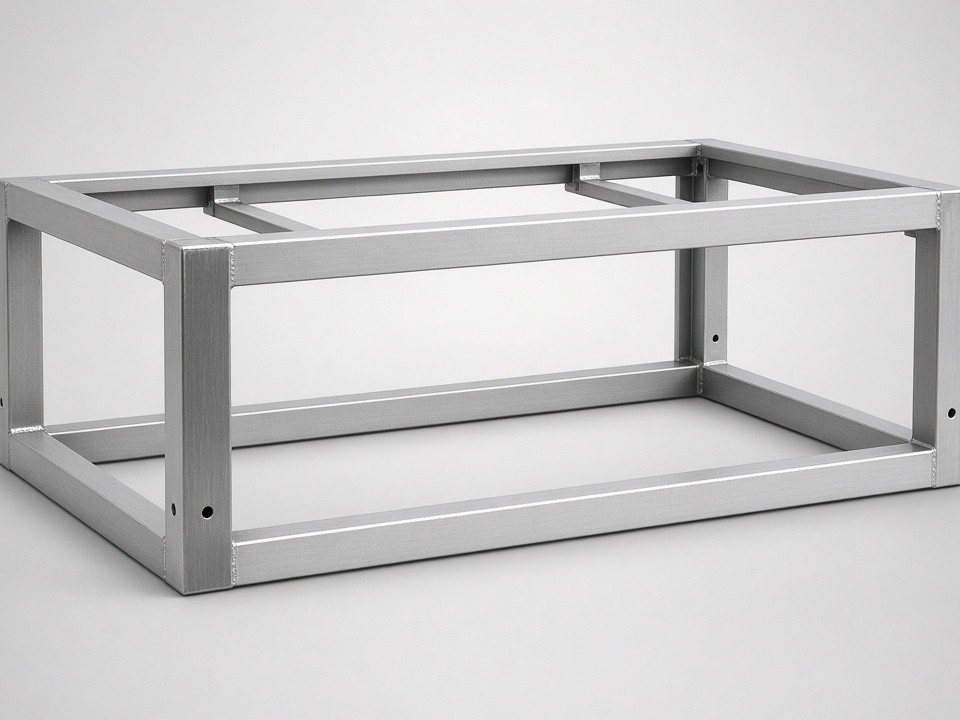
Tragrahmen aus Blech nach Zeichnung fertigen
Vom Einzelprototyp bis zur Serienlieferung: Wir fertigen Tragrahmen für Maschinen, Schaltschränke und Automatisierungsanlagen. Wir prüfen Ihre Zeichnung auf Fertigbarkeit, geben DFM-Hinweise und erstellen ein Angebot.
Senden Sie uns Zeichnung, Werkstoff, Blechdicke und Menge per E-Mail. Kritische Schnittstellen, Toleranzen und Montageanforderungen klären wir vor dem ersten Schnitt.
ab 1 Stück
Prototypen und Serien
ISO 9001:2015
zertifiziertes Qualitätsmanagement
3–25 Tage
Richtwert je nach Auftragsart
Ein abgestimmter Fertigungsweg
Laserschneiden, Abkanten, Schweißen, Hardware und Montage aus einer koordinierten Fertigungskette in Dongguan. Oberflächen werden über qualifizierte Partner abgewickelt.
Konstruktion & Schnittstellen
Was ein Blech-Tragrahmen im Gerät leisten muss
Ein Tragrahmen nimmt Lasten auf, hält Komponenten in ihrer Lage und beeinflusst, ob sich eine Baugruppe ohne Nacharbeit montieren lässt. Die Steifigkeit entsteht häufig durch die Geometrie – etwa abgekantete Flansche, Sicken, geschlossene Profile sowie die Verbindung der Einzelteile durch Schweißnähte oder Verschraubungen.
Für Konstruktion und Einkauf sind deshalb die Schnittstellen entscheidend: Bohrbilder für Montageplatten, Abstände zu Führungen und die Ebenheit von Auflageflächen beeinflussen die Abnahme oft stärker als eine geringe Änderung der Blechdicke.
Montagepunkte
Bohrbilder, Gewinde und Abstände eindeutig festlegen.
Bezugskanten
Kritische Auflage- und Bezugsebenen kenntlich machen.
Last & Steifigkeit
Geometrie und Blechdicke gemeinsam bewerten.
DFM vor dem ersten Schnitt
Konstruktionsmerkmale, die Kosten und Verzug beeinflussen
Wir klären fertigungskritische Punkte vor Produktionsstart. Das kann Ausschuss und vermeidbare Nacharbeit reduzieren – oft wirkungsvoller als eine nachträgliche Preisverhandlung.
Biegen ohne Beschädigung
Biegeradien: Radien kleiner als die Blechdicke können Risse oder Riefen verursachen. Wir stimmen den Radius auf Werkstoff und Biegerichtung ab.
Freistiche: Entlastungen an Ecken vermeiden Aufreißer beim Abkanten.
Bohrungen & Toleranzketten
Zu nahe an der Biegelinie positionierte Löcher können sich beim Umformen verziehen. Bei mehreren Abkantungen summieren sich außerdem Abweichungen an Bezugskanten. Wir empfehlen, nur funktionskritische Maße eng zu tolerieren.
Schweißzugänglichkeit
Schwer erreichbare Nähte erhöhen Schweißzeit und Verzugsrisiko. Zugänglichkeit und Schweißfolge werden bei der DFM-Abstimmung berücksichtigt.
Werkstoffgerecht konstruieren
Biegeradien, Umformung und Schweißkonzept müssen zum Werkstoff passen. Eine geometrische Versteifung kann mitunter eine höhere Materialdicke ersetzen.
Fertigung in Dongguan
Eine Fertigungskette für den Tragrahmen
Wir koordinieren die typischen Prozessschritte im eigenen Werk, damit Sie nicht für jede Stufe einen separaten Lieferanten abstimmen müssen.
Typischer Dickenbereich
0,5–12 mm
Maximale Laserschneiddicke abhängig vom Werkstoff: Edelstahl bis 20 mm, Baustahl bis 25 mm und Aluminium bis 16 mm.
01 · Zuschnitt
Faserlaserschneiden
5 Anlagen, Blechformat bis 2000 × 4000 mm.
02 · Umformen
CNC-Abkanten
7 Pressen, bis 230 t und 3000 mm Arbeitslänge.
03 · Stanzen
CNC-Präzisionsstanzen
Für Präzisionslöcher, Lüftungsschlitze und Umformmerkmale.
04 · Verbinden
Schweißen
WIG (TIG), MIG/MAG, Laser- und Punktschweißen.
05 · Hardware
Einpressen & Gewinde
PEM-Einpressmuttern, Nieten und Gewinde von M2 bis M12.
06 · Finish
Nacharbeit & Montage
Entgraten, Schleifen, Bürsten und Baugruppenmontage.
Maßhaltigkeit & Verbindung
Vom Zuschnitt bis zur geschweißten Baugruppe
01 / Zuschnitt
Laserschnitt und Stanzen
Die Ausgangsteile bestimmen, ob sich die Baugruppe ohne Anpassung zusammensetzen lässt. Für Laserkonturen gilt eine Orientierungstoleranz von ±0,10 mm; Bohrungen und Löcher liegen typischerweise bei ±0,10 bis ±0,20 mm.
Für Lüftungsschlitze, Kabeldurchführungen und wiederkehrende Lochbilder setzen wir bei höheren Stückzahlen CNC-Stanzen ein. Toleranzen hängen von Zeichnung, Werkstoff und Geometrie ab und werden im Angebot bestätigt.
02 / Abkanten
Winkel, Flansche & Bezugskanten
Sieben CNC-Pressen mit bis zu 230 t und 3000 mm Arbeitslänge decken kleine Halter ebenso wie lange Trägerprofile ab. Typische Abkanttoleranzen liegen bei ±0,20 bis ±0,30 mm.
Wir planen eine zugängliche Biegereihenfolge. Bei komplexen Teilen kann ein Biegeschema für Erstmuster und Serienprüfung denselben Bezug sicherstellen.
03 / Schweißen
Prozesswahl & Verzugskontrolle
- WIG (TIG): Edelstahl und Aluminium, wenn Nahtoptik und präzise Wärmeführung wichtig sind.
- MIG/MAG: Baustahl und Verbindungen, bei denen Geschwindigkeit zählt.
- Laser: präzise kleine Nähte mit geringem Wärmeeintrag.
- Punkt: dünne Bleche und wiederkehrende Verbindungen.
Baugruppen werden in Vorrichtungen geheftet, in definierter Reihenfolge geschweißt und anschließend vermessen. Bei engen Auflagemaßen planen wir eine Nachkontrolle vor der Montage ein.
Montage & Oberfläche
Hardware, Gewinde und montagefertige Baugruppen
Rahmen können mit eingepressten Muttern, Gewinden und Nieten ausgestattet werden, damit Gehäusewände, Montageplatten und Komponenten direkt befestigt werden können. Wir setzen PEM-Einpressteile ein und schneiden Gewinde von M2 bis M12.
Vor der Montage prüfen wir die Teile, damit Gewinde nicht durch Schweißspritzer oder Beschichtung beeinträchtigt sind. Auf Wunsch liefern wir Rahmen, Hardware, Bleche und Verbinder als montagefertige Einheit statt als lose Einzelteile.
Qualifizierte Partnerbetriebe
Oberflächen klar getrennt ausgewiesen
Pulverbeschichtung, Eloxieren, Verzinkung, Passivierung, Sandstrahlen und Elektropolieren führen wir nicht selbst durch. Diese Prozesse koordinieren wir über qualifizierte Partner. Kosten und Lieferzeiten weisen wir im Angebot getrennt aus.
Im eigenen Werk bereiten wir Teile durch Entgraten, Schleifen und Bürsten vor. Bei sichtbaren Flächen stimmen wir vorab ab, welche Kanten gerundet sein müssen und welche Riefen zulässig sind.
Qualität & Dokumentation
Prüfung mit nachvollziehbaren Nachweisen
Unser Qualitätsmanagement ist nach ISO 9001:2015 zertifiziert. Die Prüfung umfasst Wareneingang (IQC), Erstmusterprüfung (FAI), Prozessprüfung (IPQC), Endprüfung (FQC) und Auslieferungsprüfung (OQC).
IQC
Wareneingang
FAI
Erstmuster
IPQC / FQC
Prozess & Endprüfung
OQC
Auslieferung
Für die Maßprüfung verwenden wir CMM, 2,5D-Bildmesssysteme, Höhenmessgeräte und Standardmessmittel. Auf Anforderung stellen wir Erstmusterprüfberichte mit Maßprotokoll, Werkstoffzeugnisse, RoHS- und REACH-Unterlagen sowie Beschichtungsberichte der Partnerbetriebe bereit.
Benötigt Ihr Lieferanten-Audit weitere Nachweise, nennen Sie diese bitte in der Anfrage. Wir klären vor Auftragsstart, was bereitgestellt werden kann, und führen keine Zertifikate an, die wir nicht besitzen.
Materialwahl
Werkstoffe und Blechdicken für Tragrahmen
Werkstoff und Dicke richten sich nach Einsatzumgebung, Lastfall, Auflagerabstand und Schweißkonzept. Mehr Material ist nicht automatisch besser: Es erhöht Gewicht, Umformkraft und Wärmeeintrag. Eine Versteifung durch Geometrie kann eine größere Blechdicke mitunter ersetzen.
Edelstahl
SUS304, SUS316 und SUS430 für Feuchtigkeit, Reinigung oder Korrosionsrisiko.
Baustahl
SPCC/CRS, Q235/Q355, SGCC/SECC für steife und kostengünstige Rahmen, auch verzinkt oder beschichtet.
Aluminium
5052, 6061 und 5754 für Gewichtsreduktion und gute Umformbarkeit.
Kupfer & Messing
C1100/T2 und H62 für Erdung und elektrische Anwendungen.
Projektpassung
Welche Tragrahmen-Projekte zu uns passen
Wir eignen uns für Projekte, bei denen Blech tragende oder stützende Aufgaben übernimmt und mehrere Fertigungsprozesse zusammenspielen. Typisch sind wiederkehrende Teile, Varianten oder ein geplanter Übergang vom Prototyp in die Serie.
- Maschinen- und Anlagenbau mit Rahmenteilen oder Varianten
- Automatisierung und Robotik, etwa Gestelle, Schutzverkleidungen und Sensorhalter
- Gehäuse- und Schaltschrankbau mit Montageplatten und Tragrahmen
- Gerätebau mit Prototyp und Kleinserie aus derselben Fertigungslinie
Besonders hilfreich sind ein freigegebener Zeichnungsstand, klar definierte kritische Toleranzen und ein Stückzahlplan. Wir fertigen ab einem Stück und begleiten den Serienübergang mit DFM.
Wann ein anderes Verfahren besser passt
Sehr dicke Profile, Schwerstahlkonstruktionen oder überwiegend aus Rohr- und Vollprofilen bestehende Strukturen sind häufig mit einer anderen Fertigungsart wirtschaftlicher. Zerspanungsteile mit Mikrometer-Toleranzen sind ebenfalls nicht unser Schwerpunkt.
Wenn sich zeigt, dass ein anderes Verfahren für Ihre Anfrage besser geeignet ist, sprechen wir es direkt an – damit Sie früh eine fundierte Entscheidung treffen können.
Projektanforderungen anfragenVon der Anfrage zur Serie
Ablauf und Richtlieferzeiten
Der verbindliche Liefertermin richtet sich nach Prozess, Werkstoff und Oberfläche und wird im Angebot genannt.
Typische Richtwerte
Prototyp & NPI: 3–12 Arbeitstage
Kleinserie: 10–15 Arbeitstage
Reguläre Serie: 15–25 Arbeitstage
- 01
Anfrage prüfen
Wir sichten Zeichnung und Stückliste und melden offene Punkte zurück.
- 02
DFM abstimmen
Wir besprechen Biegeradien, Schweißzugang und kritische Toleranzen.
- 03
Angebot erhalten
Sie erhalten Preis, Lieferzeit und den vorgesehenen Prozessumfang.
- 04
Erstmuster & Serie
Bei Bedarf fertigen wir ein Muster mit FAI-Bericht. Nach Freigabe startet die Serie mit definierter Prüfung.
Angebotsanfrage
Was Sie für ein belastbares Angebot senden sollten
Je vollständiger die technischen Angaben sind, desto schneller können wir Fertigbarkeit, Aufwand und Liefertermin bewerten.
- Zeichnungen als PDF, DXF oder STEP
- Werkstoff und Blechdicke
- Menge für Prototyp und/oder Serie
- Gewünschte Oberfläche oder Beschichtung
- Kritische Maße, Ebenheit und Gewindeart
- Gewünschter Liefertermin
- Incoterms und benötigte Dokumente, falls relevant
Senden Sie die Unterlagen per E-Mail. Wir melden uns mit einer Fertigbarkeitsprüfung, DFM-Hinweisen und einem Angebot.
E-Mail-Anfrage vorbereitenHäufige Fragen
Fragen zu Tragrahmen aus Blech
Können Sie direkt aus einer Zeichnung einen Prototyp fertigen?
Ja. Vor dem Schnitt prüfen wir die Fertigbarkeit und geben Hinweise zu kritischen Stellen. Prototypen fertigen wir ab einem Stück.
Wie gehen Sie mit Verzug beim Schweißen um?
Wir heften Baugruppen in Vorrichtungen, legen eine Schweißreihenfolge fest und kontrollieren nach dem Schweißen. Bei engen Maßen planen wir eine Nachkontrolle oder Nachbearbeitung ein.
Liefern Sie montierte Baugruppen?
Ja, auf Wunsch mit Hardware und Verbindern, sodass der Rahmen montagefertig ankommt.
Wer übernimmt die Beschichtung?
Qualifizierte Partnerbetriebe. Kosten und Lieferzeiten für Oberflächenprozesse weisen wir im Angebot getrennt aus.
Angebot für Ihren Tragrahmen
Zeichnung senden. Fertigung abstimmen. Angebot erhalten.
Teilen Sie Zeichnung, Werkstoff, Blechdicke, Menge und gewünschte Lieferzeit mit. Wir prüfen die Machbarkeit und stimmen offene Fertigungsfragen mit Ihnen ab.
Rapidsheetfab – Blechfertigung für Tragrahmen, Gehäuse und Baugruppen von Dongguan aus.