
Blechfertigung für industrielle OEMs
Hersteller von Abzweigdosen aus Blech für OEM-Projekte
Wir fertigen Abzweigdosen, Anschlusskästen und Klemmgehäuse aus Metall nach Ihrer Zeichnung – vom Einzelstück über Nullserien bis zu wiederkehrenden Serien. Gehäuse, Deckel, Montageplatten und Einbaurahmen entstehen passend zu Ihren Anforderungen.
Unser Schwerpunkt ist die individuelle Blechfertigung. Kunststoff-Abzweigdosen im Spritzgussverfahren bieten wir nicht an. Metall lohnt sich, wenn Schirmung, mechanische Belastbarkeit, Brandschutz oder eine Edelstahloptik gefragt sind.
E-Mail-RFQ anfragen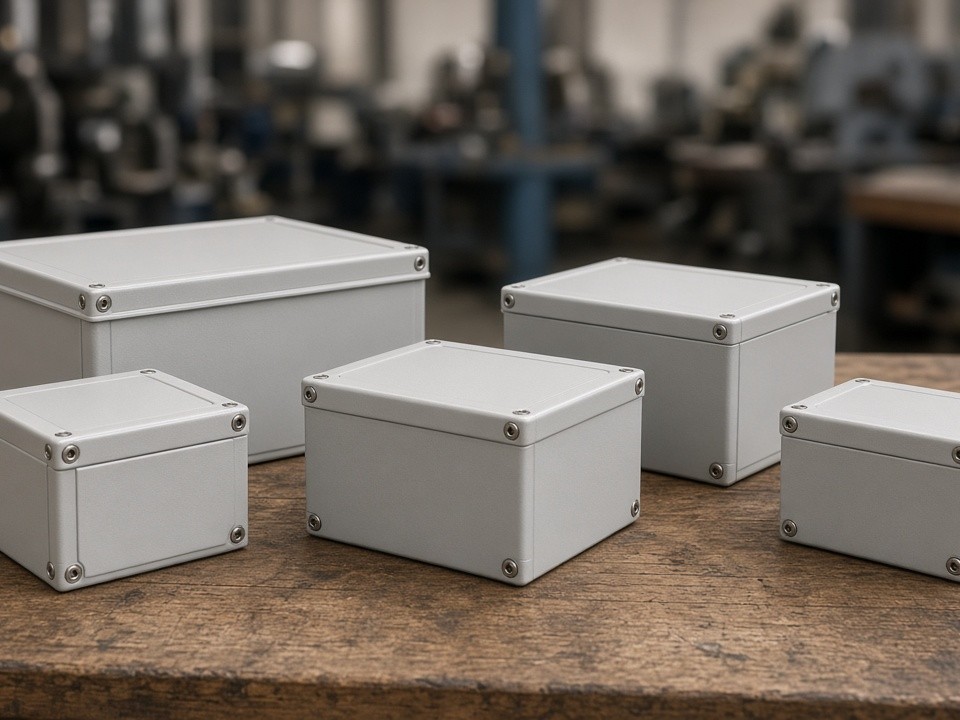
5
Faserlaseranlagen
bis 230 t
Abkantpressen
±0,10 mm
Orientierungswert Laserschnitt
ISO 9001:2015
Zertifiziertes Qualitätsmanagement
Konstruktionsgrundlagen
Was eine Metall-Abzweigdose leisten muss
Eine Abzweigdose nimmt Leitungen auf, verbindet oder verteilt sie und schützt Anschlüsse vor Zugriff und äußeren Einflüssen. Für die spätere Montage sind vor allem die Lage der Einführungsöffnungen, die Steifigkeit der Wände, die Befestigung des Deckels und maßhaltige Bohrbilder entscheidend.
Öffnungen und Arbeitsgänge
Legen Sie früh fest, welche Öffnungen gestanzt, gebohrt oder nachträglich bearbeitet werden. Zusätzliche Operationen erhöhen Kosten und Durchlaufzeit.
Schutzart des Gesamtsystems
Die Dichtigkeit gegen Staub und Wasser hängt von Gehäuse, Dichtung, Kabelverschraubung und Deckelverschluss ab. Eine Prüfung nach IEC 60529 erfolgt üblicherweise durch ein Prüflabor. Schutzartangaben leiten wir nur aus einem von Ihnen vorgelegten Prüfbericht ab.
Wir liefern die Maßgrundlage und die geometrische Qualität der Dichtflächen für Ihre Konstruktion.
Fertigungsablauf
Vom Flachzuschnitt bis zur fertigen Dose
Die Prozessfolge stimmen wir bereits im DFM-Gespräch mit Ihnen ab – von der Geometrie bis zur Hardware und Montage.
-
01 / Zuschnitt
Faserlaser
Fünf Anlagen bearbeiten Blechformate bis 2000 × 4000 mm. Kontur, Kabeleinführungen und Befestigungsbohrungen können in einem Arbeitsgang entstehen.
-
02 / Lochbilder
CNC-Stanzen
Für wiederkehrende Lochbilder, Lüftungsschlitze und Umformmerkmale ist Stanzen häufig wirtschaftlicher als Laserschneiden.
-
03 / Umformen
Abkanten
Sieben CNC-Pressen mit bis zu 230 t und 3000 mm Arbeitslänge formen Wanne und Deckel. Biegeradien richten sich nach Werkstoff und Dicke; zu enge Radien können Risse am Außenbogen verursachen.
-
04 / Verbinden
Schweißen oder mechanisch fügen
WIG, MIG/MAG oder Laserschweißen wählen wir je nach Sichtanforderung und Verzugsrisiko. Bei dünnen Edelstahlwänden können Punktschweißen oder Nieten den Verzug am Deckelrand reduzieren.
-
05 / Hardware
Gewinde und Einpresselemente
Wir setzen PEM-Einpresselemente und Nieten ein oder schneiden Gewinde von M2 bis M12.
-
06 / Fertigstellen
Nacharbeit und Montage
Entgraten, Schleifen und Bürsten erfolgen im Haus. Das reduziert scharfe Kanten, die beim Verdrahten Leitungsisolierungen beschädigen könnten. Montagewinkel, Klemmschienen oder Befestigungsplatten integrieren wir nach Auftrag.
Werkstoffauswahl
Blech und Dicken passend zur Einsatzumgebung
Werkstoff und Umgebung bestimmen mit, welches Gehäuse und welche Oberflächenvorbereitung sinnvoll sind. Wenn die Auswahl noch offen ist, nennen Sie uns Feuchte, Temperaturbereich und mechanische Belastung.
| Werkstoff | Typische Blechdicke | Typische Verwendung |
|---|---|---|
| Edelstahl SUS304 | 0,8–2,0 mm | Feuchträume, Außenbereich, Lebensmittel- und Laborumgebung |
| Edelstahl SUS316 | 0,8–2,0 mm | Erhöhte Korrosionsbeanspruchung, Chloride, maritime Anwendungen |
| Stahl SPCC / SECC | 0,8–2,0 mm | Innenbereich und Schaltschrankumgebung, typischerweise pulverbeschichtet |
| Aluminium 5052 | 1,0–2,0 mm | Gewichtsreduktion, gute Umformbarkeit, leichte Gehäuse |
| Stahl Q235 | 1,5–3,0 mm | Robuste Außengehäuse und steifere Anschlussstationen |
Verzinkter Stahl, Edelstahl und Aluminium benötigen beim Schweißen unterschiedliche Vorbereitungen. Die passende Oberflächenbehandlung stimmen wir abhängig von Werkstoff und Anwendung ab.
Maßhaltigkeit und Hardware
Bohrbilder, Passungen und Deckelbefestigung
Lochabstände und Deckelpassungen sind beim Einbau besonders relevant. Die folgenden Orientierungswerte bestätigen wir materialabhängig vor Serienbeginn anhand Ihrer Zeichnung.
- Laserschnitt±0,10 mm
- Bohrungen und Löcher±0,10–0,20 mm
- Abkantmaße±0,20–0,30 mm
Bei Gesamtmaßen über mehrere Abkantungen summieren sich Toleranzen. Markieren Sie deshalb Bezugskanten und Funktionsmaße eindeutig. Je nach Bauteilgeometrie prüfen wir mit CMM oder 2,5D-Bildmesssystem.
Befestigung und elektrische Anschlüsse
Der Deckel soll sich sicher schließen und sich bei Bedarf öffnen lassen. Für die Befestigung setzen wir häufig passende Einpresselemente oder Nieten ein.
- PEM-Muttern oder -Bolzen: ab etwa 1,0 mm Wandstärke, abhängig von Element und Werkstoff.
- Gewinde: M2 bis M12, direkt im Blech oder in Einpressmuttern.
- Nieten: für dauerhafte Verbindungen ohne Gewindebohrung.
Bei Schraubdeckeln berücksichtigen wir den Abstand zwischen Gewinde und Blechkante, um Ausbrüche beim Anziehen zu vermeiden. Erdungsbolzen oder Befestigungslaschen fertigen wir nach Zeichnung; die Auslegung der Erdungsfunktion liegt bei Ihnen beziehungsweise Ihrer Elektrokonstruktion.
Oberflächen und Qualität
Vorbereitung im Haus, Beschichtung über Partner
Wir entgraten, schleifen und reinigen die Teile intern. Beschichtungen und weitere Oberflächenprozesse koordinieren wir über qualifizierte Partnerbetriebe und weisen diese im Angebot getrennt aus. Die Oberflächenlieferzeit kommt zur Fertigungszeit hinzu.
Mögliche Partnerprozesse
- Pulverbeschichtung nach RAL oder Sonderfarbton
- Passivierung für Edelstahl
- Verzinkung oder Galvanik
- Eloxieren von Aluminium
- Siebdruck oder Laserbeschriftung
RAL-Farbe, Schichtdicke und gewünschte Haftprüfung bitte bereits in der Anfrage nennen.
Prüfung und Dokumentation
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfkette umfasst IQC, FAI, IPQC, FQC und OQC.
- Erstmusterprüfbericht mit Maßprotokoll
- Werkstoffzeugnisse
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte der Partnerbetriebe
Wir besitzen keine Zertifizierung nach Elektro- oder Explosionsschutznorm. Wenn Ihr Projekt eine solche Zulassung verlangt, klären wir vorab, welche Bauteile wir liefern können und welche Prüfung extern beauftragt werden muss.
Passende Anwendungen
Metall-Abzweigdosen für OEM-Projekte
Unsere Fertigung eignet sich besonders für kundenspezifische Gehäuse, wiederkehrende Anschlussstellen und Kleinserien mit definierten Dokumentationsanforderungen.
Maschinen- und Anlagenbau
Wiederkehrende Anschlussstellen
Automatisierung und Robotik
Varianten je Anlagenkonfiguration
Energie- und Stromversorgung
Verteilergehäuse und Anschlussstationen
Gerätebau
Edelstahl- und Aluminiumgehäuse
Laborgeräte
Dokumentationspflichtige Kleinserien
Nicht passend sind reine Kunststoffdosen im Spritzguss, Abzweigdosen mit integrierter Elektronik und Leiterplattenbestückung sowie Anforderungen an nicht belegte Zertifikate.
Entscheidungshilfe
Wann sich Blech statt Kunststoff lohnt
Entscheidend sind nicht nur die Stückkosten, sondern Stückzahl, Geometrie und Einsatzumgebung.
Blech ist sinnvoll, wenn …
- Schirmung oder Erdung über das Gehäuse erfolgen soll.
- Stöße oder hohe mechanische Belastungen zu erwarten sind.
- Brandschutz oder hohe Temperaturen eine Rolle spielen.
- eine geschweißte oder gekantete Sonderform benötigt wird.
- die Stückzahl zu gering ist, um Spritzgusswerkzeuge zu amortisieren.
Kunststoff kann besser passen, wenn …
- sehr große Stückzahlen mit einfacher Geometrie geplant sind.
- Isolationsanforderungen ohne Schirmung im Vordergrund stehen.
- Werkzeugkosten vermieden werden sollen, die sich erst bei Großserien amortisieren.
Wir unterstützen Sie bei der Abwägung, bevor Sie ein Blechgehäuse freigeben.
Häufige Fragen
Wichtige Punkte vor der Anfrage
Können Sie eine Schutzart für die Abzweigdose angeben?
Die Schutzart des Gesamtsystems hängt unter anderem von Dichtung, Kabelverschraubung und Deckelverschluss ab. Die Prüfung nach IEC 60529 führt in der Regel ein Prüflabor durch. Eine Schutzartangabe übernehmen wir nur auf Grundlage eines von Ihnen vorgelegten Prüfberichts.
Welche Lieferzeiten sind typisch?
Richtwerte liegen bei etwa 3 bis 12 Arbeitstagen für Prototypen und NPI, 10 bis 15 Arbeitstagen für Kleinserien und 15 bis 25 Arbeitstagen für reguläre Produktion. Werkstoff und Oberfläche beeinflussen die Lieferzeit.
Welche Zulassungen und Prüfunterlagen bieten Sie an?
Das Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Auf Anfrage stellen wir unter anderem FAI-Maßprotokolle, Werkstoffzeugnisse, RoHS- und REACH-Unterlagen sowie Beschichtungsberichte der Partnerbetriebe bereit. Eine Elektro- oder Explosionsschutzzertifizierung besitzen wir nicht.
Anfrage für Abzweigdosen
Senden Sie uns Ihre Zeichnung für ein RFQ
Wir prüfen die Fertigbarkeit, geben DFM-Hinweise zu Biegung, Schweißzugang und Gewindeplatzierung und erstellen ein Angebot mit Richtlieferzeit.
E-Mail-RFQ vorbereitenHilfreiche Angaben zur Anfrage
- Zeichnung als PDF, DXF oder STEP
- Werkstoff und Blechdicke, falls bekannt
- Menge für Prototyp und Serie
- Oberfläche, Beschichtung, RAL-Nummer oder Norm
- Kritische Maße: Bohrbilder, Deckelpassung, Einführungsöffnungen
- Gewünschte Dokumente, etwa FAI oder Werkstoffzeugnis
- Incoterms und gewünschter Liefertermin
Richtlieferzeiten: etwa 3–12 Arbeitstage für Prototypen und NPI, 10–15 für Kleinserien sowie 15–25 für reguläre Produktion – abhängig von Werkstoff und Oberfläche.