
Baustahl-Blechfertigung für Industrie-OEMs
Baustahl für Blechfertigung: Zuschnitt, Umformung und Schweißbaugruppen aus einer Hand
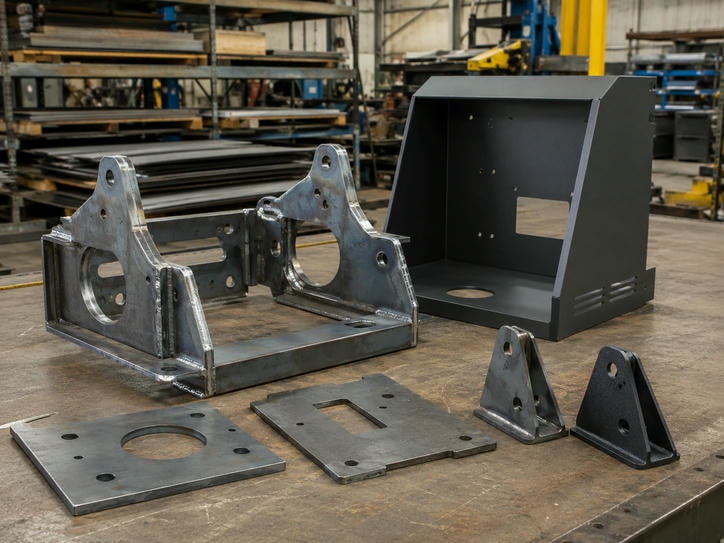
Wir fertigen Bauteile aus Baustahl nach Ihrer Zeichnung: Laserzuschnitt, Abkanten, Stanzen, Schweißen, Gewindeelemente und Montage. Typische Dicken liegen zwischen 0,5 und 12 mm, Laserschnitt ist bei Baustahl bis 25 mm möglich. Prototypen fertigen wir ab einem Stück, Serien mit wiederkehrenden Abrufen.
0 mm
Maximale Blechdicke (typisch)
bis 0 mm
Laserschnitt Baustahl
0 CNC
Abkantpressen, bis 230 t
±0 mm
Laser-Toleranz (Orientierung)
Technische Kennwerte
Die wichtigsten Fertigungsgrenzen auf einen Blick. Angaben zu Toleranzen gelten als Orientierung für Standardgeometrien.
| Kennwert | Angabe |
|---|---|
| Werkstoffe | Q235, Q355, SPCC/CRS, SGCC/SECC |
| Dicke (Blech, typisch) | 0,5–12 mm |
| Laserschnitt Baustahl | bis 25 mm, Format bis 2000 × 4000 mm |
| Abkantung | 7 CNC-Pressen, bis 230 t / 3000 mm |
| Toleranz Laser (Orientierung) | ±0,10 mm |
| Toleranz Abkantung (Orientierung) | ±0,20–0,30 mm |
| MOQ Prototyp | 1 Stück |
| Richtlieferzeit Prototyp/NPI | ca. 3–12 Arbeitstage |
| Richtlieferzeit Serie | ca. 15–25 Arbeitstage |
Welcher Baustahl für welches Bauteil?
Baustahl ist für tragende oder formstabile Blechteile die wirtschaftlichste Wahl, wenn keine Korrosionsbeständigkeit aus dem Werkstoff selbst kommen muss. Die Entscheidung hängt meist an drei Punkten: Belastung, Umformgrad und Oberfläche.
Warmgewalzter Baustahl (Q235, Q355)
Gut für Gestelle, Rahmen, Konsolen und Schweißbaugruppen. Q235 lässt sich sehr einfach umformen und schweißen. Q355 hat eine höhere Streckgrenze, verlangt aber größere Biegeradien und eine sorgfältigere Schweißfolge.
Kaltgewalzter Stahl (SPCC/CRS)
Glatte, maßhaltige Oberfläche für Gehäuse und Paneele, die pulverbeschichtet oder lackiert werden.
Verzinktes Blech (SGCC/SECC)
Schutz gegen Korrosion ohne Nachbeschichtung, typisch für Schaltschrankrückwände, Montageplatten und Innenteile. Beim Schweißen muss die Zinkschicht im Nahtbereich berücksichtigt werden.
Die Werkstoffangaben Q235 und Q355 sind chinesische Normbezeichnungen und entsprechen in den Festigkeitsklassen etwa S235 und S355 nach EN. Eine verbindliche Gleichwertigkeit bestätigen wir im Angebot anhand des Werkstoffzeugnisses, sofern Ihre Konstruktion eine Norm vorgibt.
Fertigungsprozesse für Baustahl
Wählen Sie einen Prozess, um die relevanten DFM-Hinweise und Grenzen zu sehen.
Wir schneiden Baustahl auf fünf Faserlaseranlagen. Die Dickengrenze liegt bei 25 mm, der wirtschaftliche Bereich für praktische Blechteile deutlich darunter. Bei dicken Platten nimmt die Schnittkantenqualität ab und die Gefahr des Verzugs steigt.
- Lochdurchmesser und Stegbreiten: Sehr kleine Löcher oder schmale Stege bei großer Blechdicke führen zu Wärmestau und Gratbildung. Mindestmaße geben wir vor der Programmierung an.
- Verzug bei großen Formaten: Ab etwa 1500 mm Länge und Dicken über 6 mm prüfen wir, ob Schnittbilder symmetrisch angelegt werden können.
- Schnittkante: Baustahl wird mit Sauerstoffunterstützung geschnitten, die Kante ist oxidiert und entgratet. Bei lackierten Teilen planen wir die Kante als Lackhaftungsfläche ein.
Enge Bohrbilder mit Passung bestimmen wir im Einzelfall.
Sieben CNC-Pressen mit bis zu 230 t und 3000 mm Arbeitslänge decken Gehäusebreiten und lange Winkelprofile ab. Die entscheidende Größe beim Baustahl ist der Biegeradius.
- Biegeradius Q355: Faustregel ist ein Innenradius von mindestens dem 1,5-fachen der Blechdicke. Bei Biegungen quer zur Walzrichtung kann mehr nötig sein.
- Q235 und kaltgewalzt: Die Anforderungen fallen oft geringer aus. Zu enge Radien führen zu Rissen an der Außenseite, besonders bei verzinkten Blechen.
- Konstruktion: Freistiche an Biegekanten vorsehen, Lochbilder mit ausreichend Abstand zur Biegelinie platzieren und die Biegereihenfolge bei mehrfach gebogenen Teilen festlegen.
Die Toleranz liegt bei ±0,20–0,30 mm je nach Winkel, Länge und Werkstoff. Passt Ihre Baugruppe nur über Abkantmaße, besprechen wir das vor dem Serienstart.
Wir schweißen Baustahl mit WIG, MIG/MAG sowie Laser- und Punktschweißen. Für Schweißbaugruppen aus Q235 und Q355 ist MIG/MAG der Standardprozess, WIG kommt bei Sichtnähten und dünnen Blechen zum Einsatz.
Verzinkte Bleche beim Schweißen
- Die Zinkschicht wird im Nahtbereich vor dem Schweißen entfernt, sonst drohen Poren und belastende Zinkdämpfe.
- Nach dem Schweißen schützen wir den Nahtbereich wieder, etwa durch Zinkstaubfarbe oder Beschichtung über Partner.
- Sollen Baugruppen nach dem Schweißen verzinkt werden, planen wir Entlüftungs- und Zugangsöffnungen für das Zinkbad ein.
Verzug ist der häufigste Grund für Nacharbeit. Wir setzen Heftschweißungen gezielt, legen die Schweißfolge im Vorfeld fest und richten bei Bedarf nach. Kritische Maße prüfen wir nach dem Schweißen mit 2,5D-Bildmesssystem oder CMM.
Gewindeelemente, Hardware und Montage
Für Baustahlgehäuse und Schaltschränke setzen wir häufig PEM-Einpresselemente ein, damit keine Gewinde im dünnen Blech geschnitten werden müssen. Wir verarbeiten Gewinde von M2 bis M12 und bringen Nieten und Befestigungselemente nach Ihrer Stückliste an.
So erhalten Sie montagefähige Baugruppen statt einzelner Blechteile, die Sie selbst zusammenführen müssen.
- Einbau von Hardware und Einpresselementen
- Verschrauben und Zusammenbau von Mehrteilern
- Vormontage mit Kabelkanälen oder Halterungen
- Kennzeichnung nach Vorgabe, Laserbeschriftung über Partner
Oberflächen: Was wir im Haus erledigen und was über Partner läuft
Oberflächenprozesse trennen wir klar nach dem, was wir selbst tun, und dem, was über qualifizierte Partnerbetriebe koordiniert wird.
Im Haus
Entgraten, Schleifen, Bürsten, grundlegendes Polieren und Vorbereitung für die Beschichtung.
Über qualifizierte Partner
Pulverbeschichtung, Verzinkung bzw. Galvanik, Passivierung, Sandstrahlen, Siebdruck und Laserbeschriftung.
Für Baustahl empfehlen wir in der Regel Pulverbeschichtung als Korrosionsschutz im Innenbereich oder als Außenbeschichtung mit Zusatz, oder Verzinkung, wenn das Bauteil ungeschützt auskommen muss. Die Auswahl richtet sich nach Umgebung, Sichtanforderung und Schichtdicke. Beschichtungsberichte stellen wir auf Anfrage bereit.
Qualität und Dokumentation
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfkette umfasst Wareneingang (IQC), Erstmusterprüfung (FAI), Prüfung im Prozess (IPQC), Endprüfung (FQC) und Auslieferungsprüfung (OQC).
Wir stellen keine Zertifikate in Aussicht, die wir nicht besitzen. Wenn Ihr Lastenheft eine bestimmte Zulassung voraussetzt, klären wir das vorab.
Auf Anforderung liefern wir
- Erstmusterprüfbericht (FAI) mit Maßprotokoll
- Werkstoffzeugnisse zu den verwendeten Blechchargen
- RoHS- und REACH-Unterlagen
- Beschichtungsberichte der Partnerbetriebe
- Exportverpackung und Lieferdokumente für Deutschland und den DACH-Raum
Wann Baustahl passt und wann nicht
Wir sagen Ihnen offen, wenn Baustahl für Ihre Konstruktion ungeeignet ist. Ein Werkstoffwechsel in der DFM-Phase kostet weniger als eine Reklamation im Feld.
Baustahl ist die richtige Wahl für
- Gestelle, Konsolen, Rahmen und Schweißbaugruppen mit Lastaufnahme
- Schaltschrankgehäuse und Montageplatten, die beschichtet oder verzinkt werden
- Maschinenverkleidungen und Abdeckungen im Industrieumfeld
- Halter und Winkel für Automatisierungsanlagen
Alternative Werkstoffe
- Edelstahl (SUS304, SUS316): Korrosionsbeständige Oberflächen ohne Beschichtung, etwa in Reinigungsumgebungen, Labor- und Medizintechnik-Gehäusen oder Lebensmittelnähe.
- Aluminium (5052, 6061, 5754): Wenn Gewicht entscheidend ist oder gute Wärmeleitung gebraucht wird.
- Kupfer oder Messing: Wenn elektrische Leitfähigkeit oder spezielle Optik im Vordergrund stehen.
Vom Prototyp zur Serie
Wir begleiten Bauteile in drei Schritten. Die Richtlieferzeit für Prototyp und NPI liegt bei etwa 3–12 Arbeitstagen, für Kleinserien bei 10–15 und für reguläre Serien bei 15–25 Arbeitstagen. Die tatsächliche Zeit hängt von Material, Oberfläche und Umfang ab.
-
1
Prüfung und DFM
Prüfung von Zeichnung, Biegeradien, Schweißzugänglichkeit und Toleranzen, bevor Material geschnitten wird. Sie erhalten konkrete Änderungsvorschläge.
-
2
Prototyp oder NPI
Ein bis wenige Teile zur Passungsprüfung. Bei Änderungen aktualisieren wir Programme und Vorrichtungen.
-
3
Serie
Wiederkehrende Fertigung mit fester Prüfkette und Abrufen nach Ihrem Bedarf.
Anfrage senden
Schicken Sie Ihre Anfrage per E-Mail an [email protected]. Je vollständiger die Angaben, desto schneller erhalten Sie ein belastbares Angebot.
RFQ per E-Mail sendenWir prüfen die Fertigbarkeit, geben DFM-Hinweise und antworten mit einem Angebot. Standort:
Diese Angaben helfen uns
- Zeichnungen als PDF, DXF oder STEP
- Werkstoff und Blechdicke, z. B. Q355, 4 mm
- Menge für Prototyp und/oder Serie
- Oberfläche oder Beschichtung
- Kritische Maße, Bohrbilder und Passungen
- Gewünschter Liefertermin
- Incoterms und benötigte Dokumente (FAI, Werkstoffzeugnis, RoHS/REACH)
Rapidsheetfab: Baustahl-Blechteile vom Zuschnitt bis zur montagefertigen Baugruppe.