
Konstruktionsleitfaden · Blechfertigung
Konstruktion von Blechbaugruppen: Praxisleitfaden für montagegerechtes Design
Die Konstruktion von Blechbaugruppen entscheidet mit darüber, ob Teile beim ersten Versuch passen, wirtschaftlich gefertigt werden und sich sicher montieren lassen. In diesem Praxisleitfaden zeigen wir, worauf Konstruktion, Einkauf und Projektleitung bei Verfahren, Toleranzen, Werkstoffen, Fügeverbindungen und Kosten achten sollten.
Kurzbeschreibung: Konstruktion von Blechbaugruppen Schritt für Schritt: montagegerechte Gestaltung, Toleranzen, Werkstoffe, Fügeverfahren und Kostenfaktoren praxisnah erklärt.
„Eine Baugruppe ist erst dann montagegerecht konstruiert, wenn ihre Teile sich nicht nur im CAD fügen lassen, sondern auch in der vorgesehenen Reihenfolge zuverlässig positionieren und verbinden lassen.“
Einleitung: Warum die Konstruktion über Qualität und Kosten entscheidet
Viele Probleme einer Blechbaugruppe sind im CAD-Modell zunächst unsichtbar. Erst beim Abkanten zeigt sich, dass ein Werkzeug nicht in den Flansch passt. Bei der Montage fehlen dann Zugriff oder eindeutige Anschläge; nach der Beschichtung sitzt eine Passung zu eng. Solche Fehler verursachen Ausschuss, Nacharbeit und Terminrisiken – selbst wenn jedes Einzelteil für sich korrekt gezeichnet ist.
Wir betrachten Konstruktion deshalb gemeinsam mit Fertigung, Montage und Prüfung. Dieser Leitfaden richtet sich an Konstrukteure und NPI-Teams, aber auch an Einkauf und Projektleitung, die Zeichnungsstände, Kosten und Lieferfähigkeit zusammenbringen müssen. Wir gehen von der Verfahrenswahl und Bezugssystematik bis zur Anfrage an den Fertigungspartner durch.
Bei Rapidsheetfab prüfen wir Zeichnungen vor dem ersten Schnitt auf fertigungskritische Stellen wie Biegeradien, Freistiche, Schweißzugang und funktionale Schnittstellen. Eine frühe Rückfrage ist meist einfacher zu bearbeiten als eine Änderung an bereits gefertigten Teilen.
Was sind Blechbaugruppen?
Eine Blechbaugruppe ist eine funktionale Einheit aus mindestens zwei Blechteilen, die durch Schrauben, Nieten, Clinchen, Schweißen, Kleben oder ein anderes geeignetes Fügeverfahren verbunden sind. Sie kann zusätzlich Einpressmuttern, Gewindeeinsätze oder andere Verbindungselemente enthalten.
Einzelteil und Baugruppe
Ein einzelnes gekantetes Blech bleibt ein Bauteil. Werden mehrere Komponenten zu einem Gehäuse, Chassis oder Rahmen zusammengefügt, entstehen zusätzliche Anforderungen an Positionierung, Fügefolge, Passung und Prüfung.
Abgrenzung zur Schweißkonstruktion
Eine Blechbaugruppe kann geschweißt sein, muss es aber nicht. Der Begriff beschreibt die zusammengesetzte Einheit; „Schweißkonstruktion“ betont dagegen das Fügeverfahren und dessen Einfluss auf Verzug, Nahtausführung und Prüfung.
Typische Beispiele sind Schaltschränke mit Montageplatten und Türen, Maschinenverkleidungen, Halterungen, Elektronikgehäuse sowie Chassis im Fahrzeug- und Gerätebau. Blechtechnik bezeichnet die Verarbeitung von Blech zu Bauteilen und Baugruppen – vom Trennen und Umformen bis zum Fügen und zur Nachbearbeitung.
Welche Verfahren gibt es in der Blechbearbeitung?
Die gewählte Prozesskette beeinflusst bereits die Geometrie im CAD. Ein kleiner Innenradius kann beim Laserschneiden unproblematisch sein, beim Abkanten aber ein ungeeignetes Werkzeug oder eine Änderung der Abwicklung erfordern. Ebenso braucht ein Schweißpunkt ausreichend Platz für Elektrode und Bauteilauflage.
| Verfahrensgruppe | Beispiele | Konstruktive Wirkung | Zu beachten |
|---|---|---|---|
| Trennen | Faserlaser, Stanzen, Wasserstrahl | Kontur, Lochbild, Ausschnitte | Kanten, Mindestabstände, Schnittqualität |
| Umformen | Abkanten, Tiefziehen, Prägen | Flansche, Wannen, Versteifungen | Radius, Rückfederung, Werkzeugraum |
| Fügen | Schrauben, Nieten, Clinchen, Schweißen, Kleben | Verbindung und Lastübertragung | Zugang, Verzug, Demontierbarkeit |
Trennverfahren und ihre konstruktiven Folgen
Beim Laserschneiden lassen sich Konturen und Lochbilder flexibel anpassen. Die erreichbare Kantenqualität und Maßhaltigkeit hängen jedoch unter anderem von Werkstoff, Blechdicke und Geometrie ab. Beim Stanzen sind wiederkehrende Merkmale und Umformungen effizient herstellbar; dafür sollten Werkzeugzugang, Lochabstände und gegebenenfalls Werkzeugkosten früh geklärt werden. Wasserstrahlschneiden kann dort interessant sein, wo der thermische Einfluss vermieden werden soll, ist aber ebenfalls anhand von Material, Dicke und geforderter Kante auszuwählen.
Konstruktiv sollten kleine Stege, dicht benachbarte Öffnungen und Löcher nahe an Biegelinien nicht allein nach der Bildschirmdarstellung dimensioniert werden. Wir empfehlen, solche Stellen mit dem Fertiger abzustimmen: Ein minimaler Geometriewechsel kann das Risiko von Verzug, Grat oder Verformung deutlich reduzieren.
Umformverfahren und Rückfederung
Abkanten eignet sich für Flansche, Winkel und Gehäuseformen; Tiefziehen und Prägen kommen je nach Geometrie und Stückzahl für komplexere Formelemente infrage. Bei einer Biegung federt das Material nach dem Entlasten teilweise zurück. Werkstoff, Dicke, Biegeradius und Werkzeug beeinflussen dabei den endgültigen Winkel und das Maß.
Praxisnotiz
Für funktionskritische Winkel oder mehrere aufeinander bezogene Biegungen sollte die Abwicklung nicht isoliert freigegeben werden. Wir gleichen Geometrie, Werkstoff und Werkzeugmöglichkeiten früh ab und bestätigen die konkrete Machbarkeit anhand der Zeichnung.
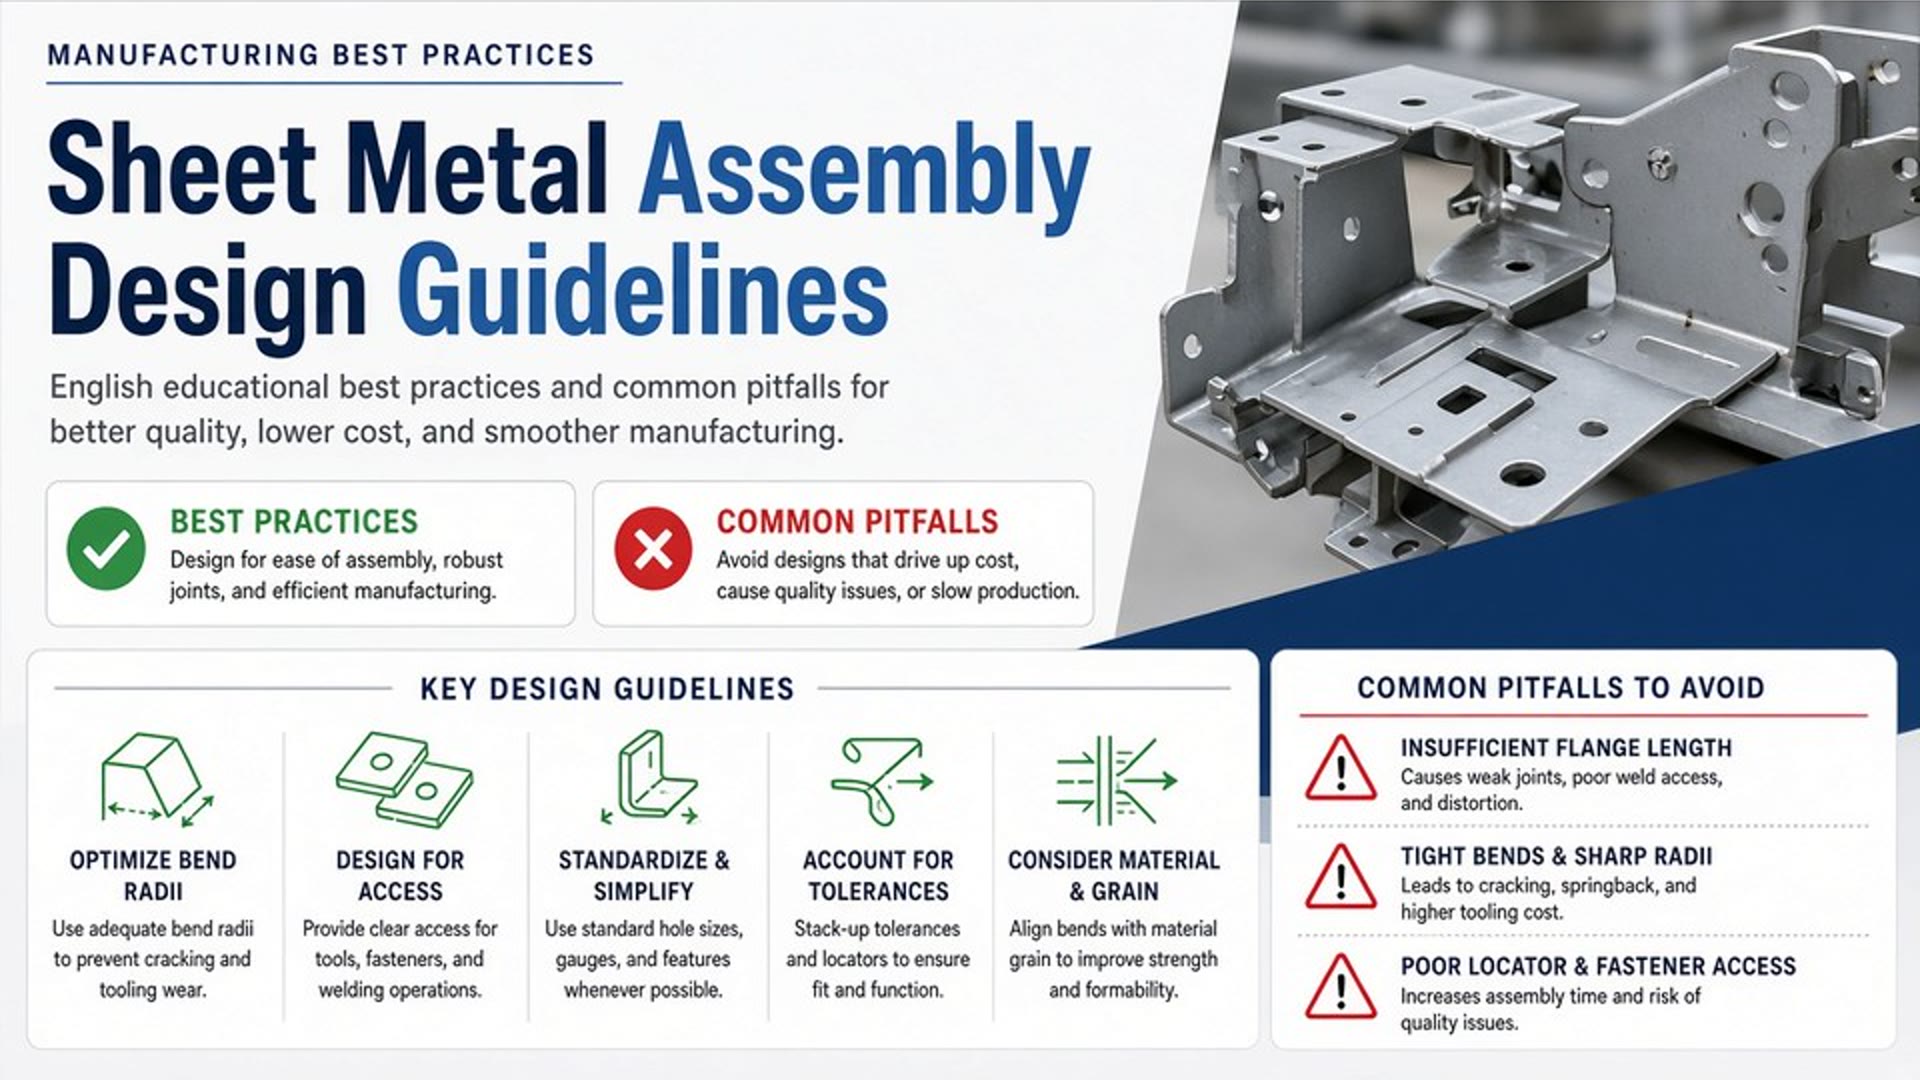
Grundprinzipien der Konstruktion von Blechbaugruppen
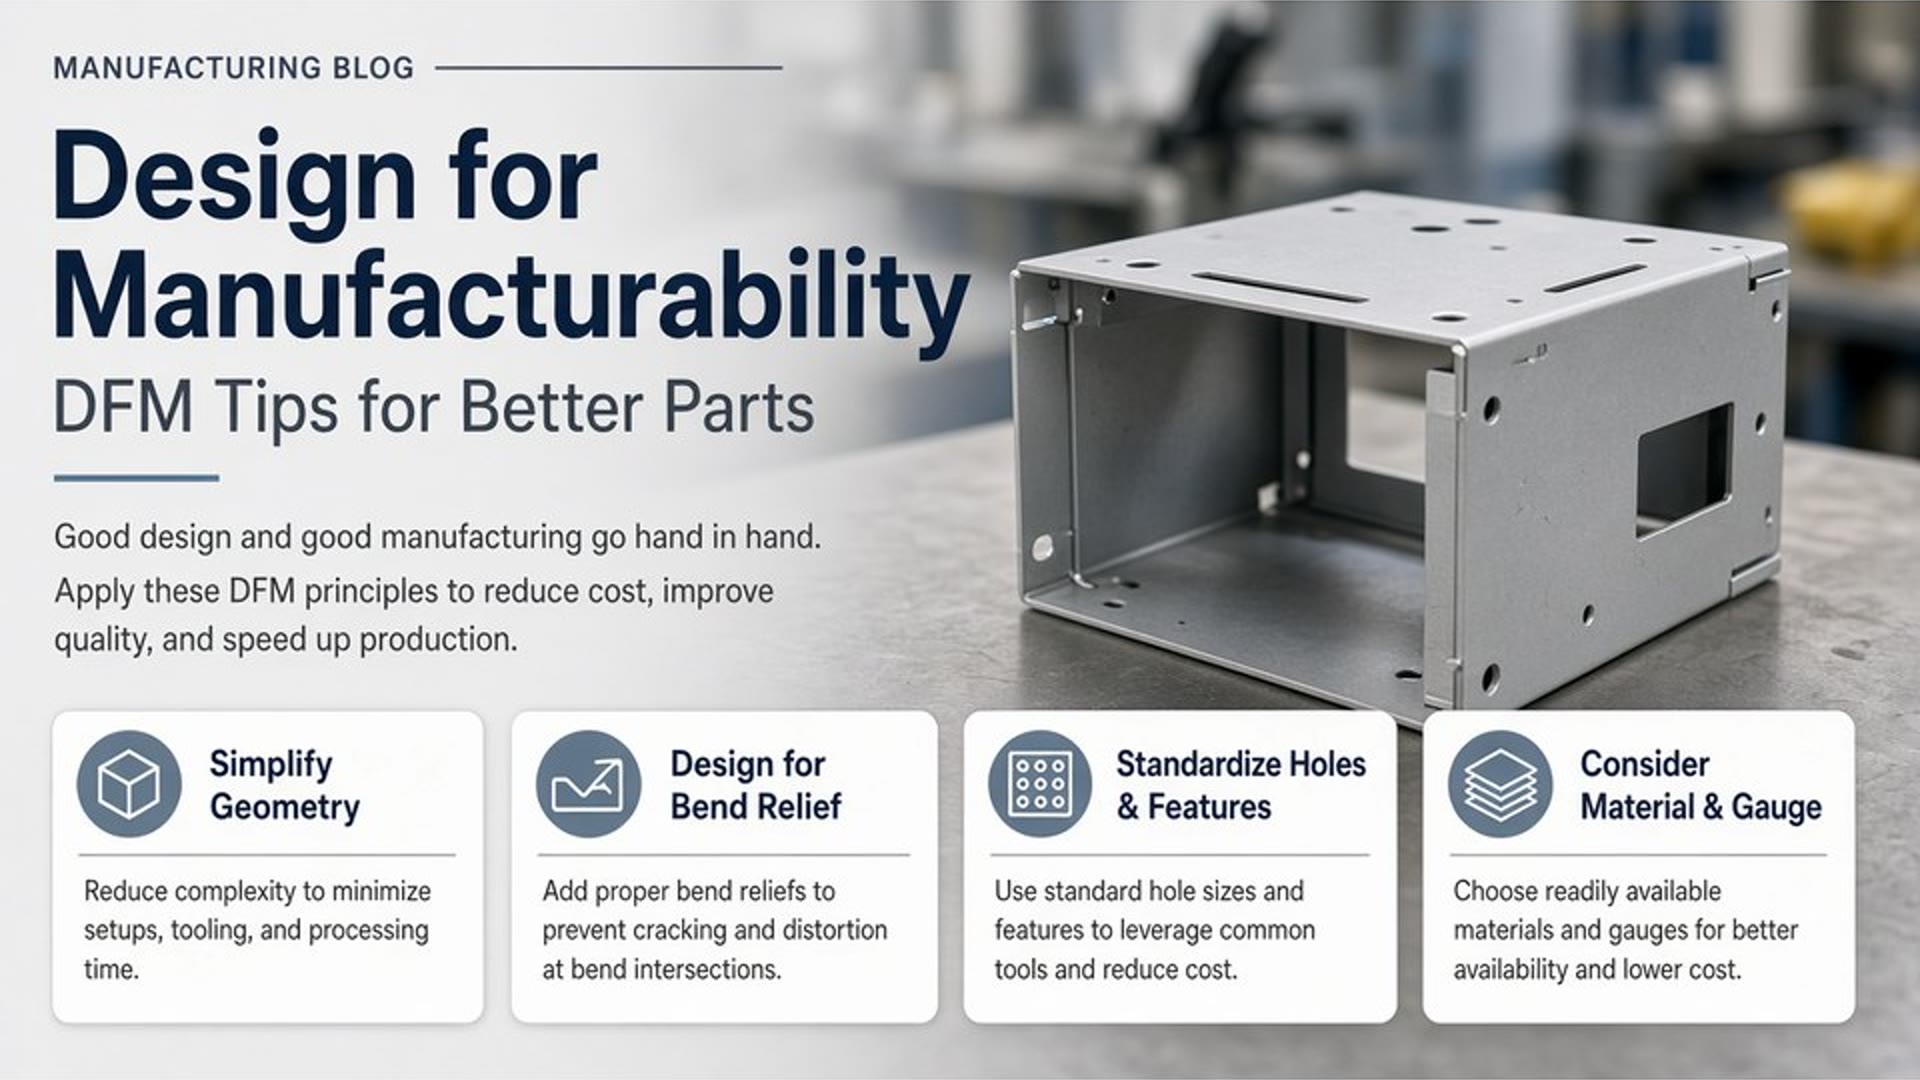
DfM (Design for Manufacturing) und DfA (Design for Assembly) bedeuten für uns: Funktion, Herstellbarkeit, Montage und Prüfbarkeit von Anfang an gemeinsam betrachten. Eine konstruktiv einfache Lösung ist nicht automatisch die günstigste, wenn sie in der Montage eine aufwendige Vorrichtung benötigt. Umgekehrt sollte eine sehr einfache Fertigungsgeometrie nicht die Funktion oder Servicefähigkeit der Baugruppe einschränken.
Wir empfehlen eine frühe Abstimmung mit dem Blechverarbeiter – besonders bei neuen Produkten, engen Schnittstellen und Variantenfamilien. Ein kurzes DFM-Review kann klären, ob Biegeradien, Bezugskanten und Verbindungspunkte mit den verfügbaren Prozessen zusammenpassen.
Zuerst die Montagefunktion festlegen
Bevor Sie die endgültige Geometrie festlegen, beschreiben Sie den Montageablauf. Welche Komponente wird zuerst eingelegt? Wie wird sie gehalten und ausgerichtet? Wo wird gefügt, und welche Fläche muss am Ende geprüft werden? Diese Fragen verhindern, dass ein Bauteil zwar im CAD korrekt liegt, in der realen Arbeitsfolge aber nicht erreichbar ist.
Konsistente Bezugssystemstrategie aufbauen
Legen Sie ein nachvollziehbares Bezugssystem für Zeichnung, Fertigung und Prüfung fest. Kritische Maße sollten sich auf dieselben funktionalen Bezugselemente beziehen, statt an mehreren, voneinander unabhängigen Blechkanten zu starten. Andernfalls addieren sich Fertigungsabweichungen entlang der Baugruppe und erschweren sowohl Montage als auch Ursachenanalyse.
Bauteile selbst positionieren lassen
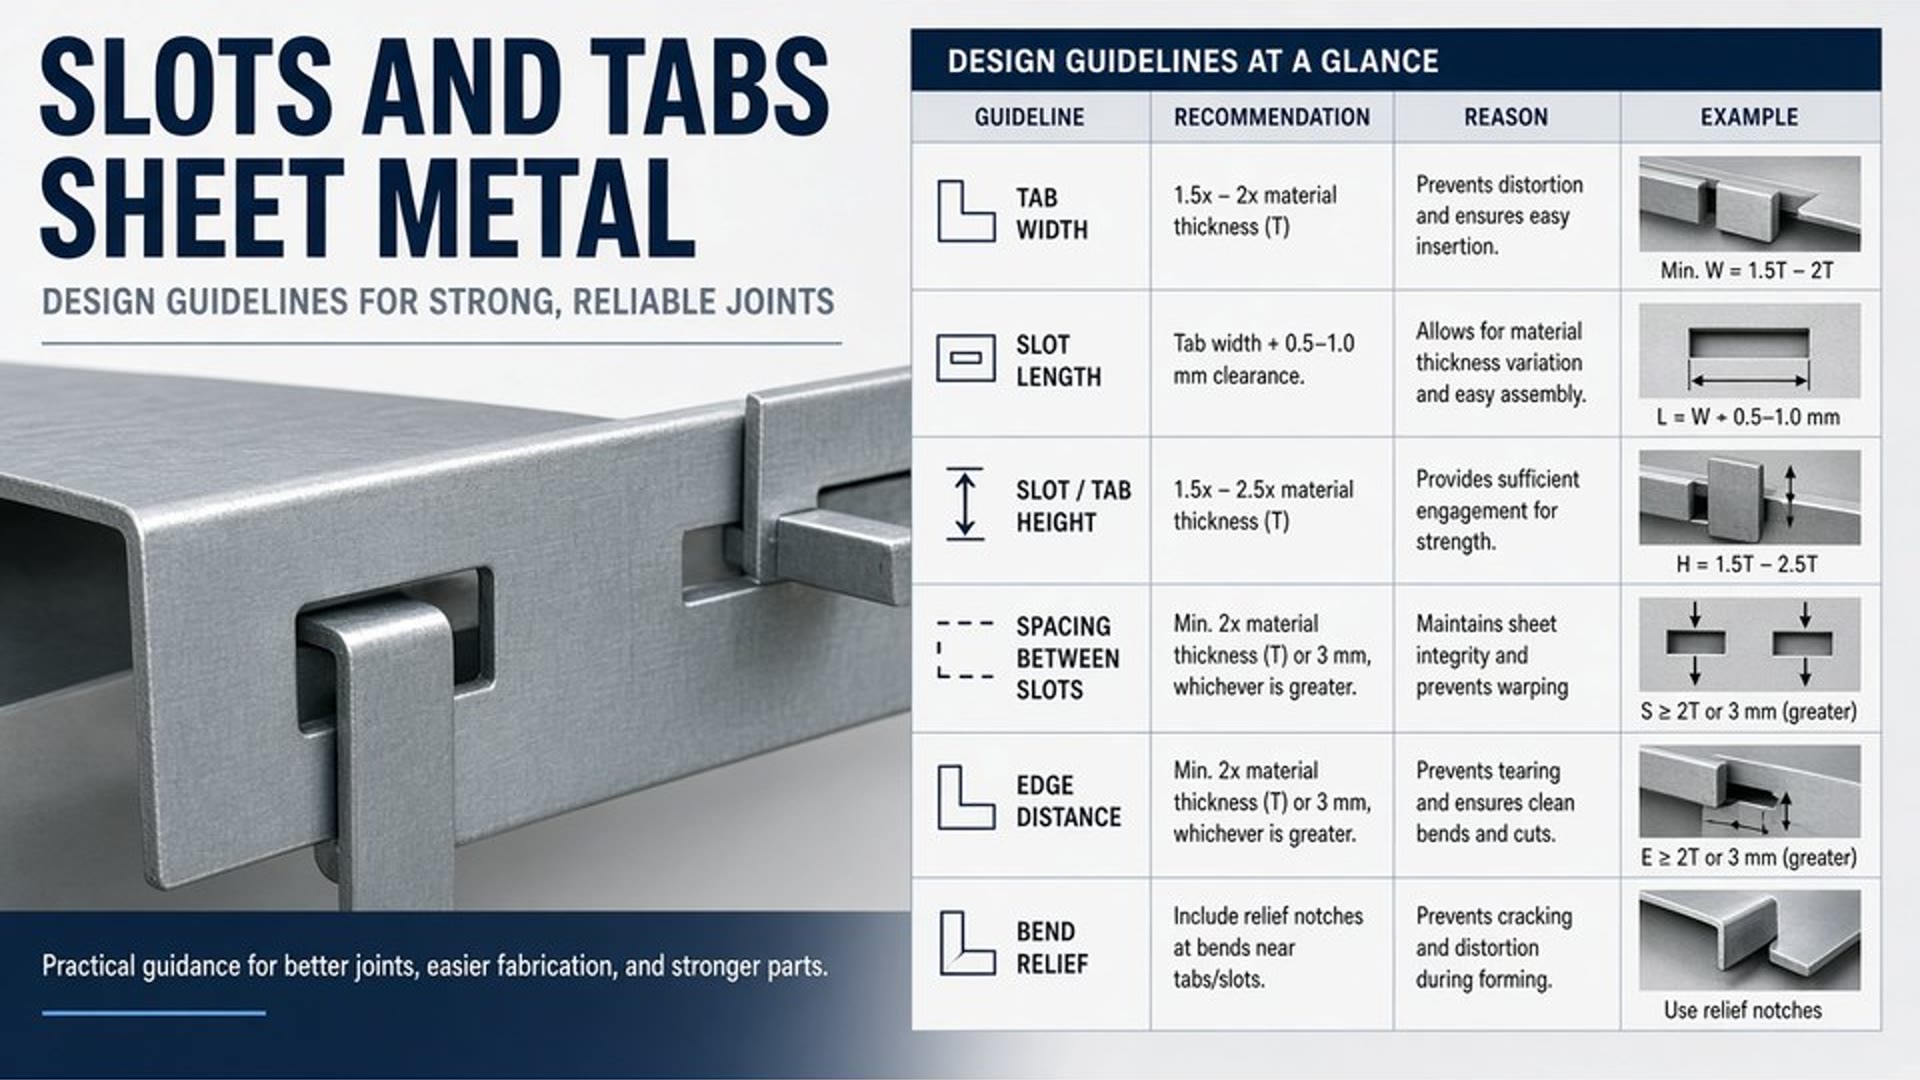
Laschen, Nasen, Aufnahmen oder formschlüssige Anschläge können Bauteile während der Montage führen. Wenn zwei Blechteile sich selbst zentrieren, sinkt die Abhängigkeit von manueller Ausrichtung und aufwendigen Vorrichtungen. Ein Beispiel ist eine Lasche, die in einen definierten Schlitz greift, bevor die Verbindung gesetzt wird.
Montagezugänglichkeit realistisch prüfen
Prüfen Sie nicht nur, ob ein Schraubenkopf sichtbar ist, sondern auch, ob Werkzeug, Hand und gegebenenfalls Schweiß- oder Nietwerkzeug tatsächlich bis zur Stelle gelangen. Berücksichtigen Sie Schlüsselweiten, Werkzeuglängen, Sichtkontrolle und die spätere Demontage. Eine 3D-Montagesimulation kann verdeckte Kollisionen oder eine ungünstige Reihenfolge schon während der Konstruktion aufdecken.
Toleranzen und Fertigungstoleranzen bei Blechbaugruppen
Bei einer Baugruppe addieren oder überlagern sich Abweichungen mehrerer Teile. Ein einzelnes Maß innerhalb seiner Toleranz garantiert deshalb nicht automatisch, dass die Baugruppe funktioniert. Allgemeintoleranzen eignen sich für nicht funktionskritische Maße; funktionale Toleranzen sollten gezielt auf Schnittstellen, Passungen und Lagebeziehungen angewendet werden.
Toleranzen sind außerdem nicht unabhängig von Werkstoff, Dicke, Bauteilgröße, Biegefolge und Messmethode. Stimmen Sie kritische Anforderungen vor der Freigabe mit dem Fertiger ab und definieren Sie, wie das Maß geprüft werden soll.
Toleranzketten frühzeitig managen
Nehmen wir eine Gehäusebreite, die sich aus drei aufeinanderliegenden Blechabschnitten ergibt. Haben die Einzelmaße jeweils eine Abweichung von ±0,2 mm und wird der ungünstigste Fall betrachtet, kann die resultierende Kette bis zu ±0,6 mm betragen. Für einen Prototyp kann das noch akzeptabel sein; bei einer eng sitzenden Montageplatte möglicherweise nicht. Dann sollte die Konstruktion ein gemeinsames Bezugsmerkmal oder eine justierbare Verbindung vorsehen.
Bei wiederkehrender Serienfertigung kann eine statistische Toleranzanalyse helfen, die erwartete Streuung realistischer einzuschätzen. Sie ersetzt keine abgestimmte Spezifikation, kann aber übermäßige Sicherheitszuschläge sichtbar machen.
Funktionale Toleranzen priorisieren
Tolerieren Sie eng, wenn die Funktion es erfordert – zum Beispiel bei einer Passung, einem präzisen Lochbild oder einer definierten Dichtfläche. Enge Toleranzen können zusätzliche Prozesskontrolle, langsamere Bearbeitung, Sortierung oder Nacharbeit nach sich ziehen. Auf rein kosmetischen oder unkritischen Außenmaßen bringen sie dagegen häufig keinen funktionalen Mehrwert.
Typische Toleranzwerte für Laserschnitt, Biegen und Stanzen
Die folgende Übersicht dient als Orientierung für die frühe Planung, nicht als pauschale Zusage. Konkrete Werte müssen anhand von Zeichnung, Werkstoff, Dicke, Geometrie und Prüfanforderung bestätigt werden.
| Prozess / Merkmal | Praxisübliche Orientierung | Einflussfaktoren |
|---|---|---|
| Laserschneiden | Etwa ±0,10 mm als Richtwert | Material, Dicke, Kontur und Bauteilgröße |
| Abkanten | Etwa ±0,20–0,30 mm als Richtwert | Biegelänge, Radius, Werkstoff und Werkzeug |
| Löcher / Stanzmerkmale | Etwa ±0,10–0,20 mm als Richtwert | Verfahren, Werkzeugzustand und Lagebezug |
Diese Orientierungswerte sind material- und geometrieabhängig. Die projektspezifische Spezifikation des Herstellers und die freigegebene Zeichnung haben Vorrang.
Geeignete Werkstoffe und Blechdicken für Blechbaugruppen
Die Werkstoffwahl hängt von Festigkeit, Korrosionsschutz, Umformbarkeit, Schweißeignung, Gewicht und Oberflächenanforderungen ab. Baustahl ist für viele tragende oder geschützte Anwendungen eine wirtschaftliche Ausgangsbasis. Edelstahl wird häufig eingesetzt, wenn Korrosionsbeständigkeit, Reinigbarkeit oder Erscheinungsbild relevant sind. Aluminium kann Gewicht reduzieren; verzinkter Stahl bietet eine beschichtete Oberfläche für passende Umgebungsbedingungen.
Für eine Baugruppe sollten Werkstoff und Dicke nicht nur je Einzelteil, sondern auch für die Verbindung betrachtet werden. Unterschiedliche Werkstoffe können beim Schweißen, bei Korrosion oder bei der Oberflächenbehandlung besondere Anforderungen erzeugen. Zu den bei uns verarbeitbaren Werkstoffen gehören unter anderem Baustähle, verzinkte Stähle, Edelstahl SUS304/SUS316/SUS430 sowie Aluminium 5052, 6061 und 5754.
Blechdicke auswählen
Eine universelle „richtige“ Dicke gibt es nicht. Gehäusebleche können je nach Abmessung, Last, Steifigkeitsanforderung, Biegegeometrie und Fertigungsweg unterschiedlich ausgelegt werden. Rippen, Sicken oder Rückkantungen können manchmal mehr Steifigkeit bringen als eine pauschale Erhöhung der Dicke.
Klären Sie auch Werkstoffverfügbarkeit und nachhaltigkeitsbezogene Anforderungen, etwa Recyclinganteil oder CO₂-Fußabdruck, bereits in der Beschaffung. Die Verfügbarkeit eines Werkstoffs kann Lieferzeit und Preis beeinflussen; nennen Sie deshalb gewünschte Güte und zulässige Alternativen möglichst früh.
Konstruktive Gestaltungsregeln für Blechteile
Gute Blechkonstruktion berücksichtigt nicht nur die fertige Form, sondern auch den Weg dorthin. Zu kleine Abstände zu Kanten oder Biegelinien können Löcher verziehen, Stege schwächen oder Werkzeuge behindern. Als Ausgangspunkt sollten Sie Lochlage und Ausschnittgröße immer im Verhältnis zu Blechdicke, Biegeradius und konkretem Fertigungsprozess prüfen.
- Biegungen: Innenradius, Rückfederung und Werkzeugzugang abstimmen; nahe Löcher und Ausschnitte auf Verformungsrisiko prüfen.
- Freiräume: Entlastungsschnitte und Freistiche dort vorsehen, wo sich Blechbereiche beim Umformen sonst überlagern oder aufreißen könnten.
- Öffnungen und Laschen: Schlitze, Kerben und Zungen so gestalten, dass sie die Last übertragen, ohne unnötig schmale oder empfindliche Stege zu erzeugen.
- Steifigkeit: Sicken, Prägungen und Rippen gezielt einsetzen, um Flächen gegen Beulen und Schwingung zu stabilisieren.
- Abwicklung: Eckaussrundungen, Biegezugaben und die Orientierung der Biegelinien im CAD-Modell mit der Fertigung abstimmen.
Abwicklungsfunktionen im 3D-CAD sind hilfreich, ersetzen aber nicht die Prüfung von Materialdaten, Biegefolge und tatsächlichem Werkzeug. Besonders bei einer Kette aus mehreren Biegungen kann eine kleine Geometrieänderung die Abwicklung und die spätere Montage erheblich beeinflussen.
Versetzte Biegungen und Hinterschnitte
Bei einer versetzten Biegung wird ein Flansch gegenüber der ursprünglichen Ebene abgesetzt. In einer Skizze lässt sich das als S-förmiger Querschnitt darstellen: zwei nahe beieinanderliegende Biegelinien erzeugen einen versetzten Rand. Prüfen Sie dabei, ob Werkzeug und Blech genügend Freiraum haben und ob der Zwischensteg sich sauber umformen lässt.
Hinterschnitte können die Montage oder das Ineinandergreifen erleichtern, sind aber nicht automatisch mit einem Standard-Abkantwerkzeug herstellbar. Ein Modell, das ein Werkzeug einschließt oder eine Biegung hinter einem bereits geformten Flansch erfordert, muss gegebenenfalls in einer anderen Reihenfolge oder mit zusätzlichem Prozessaufwand gefertigt werden.
Zwickel, Lanzen und Erleichterungen
Zwickel und Entlastungsschnitte schaffen Freiraum an zusammentreffenden Biegezonen. Lanzen können als integrierte Laschen oder Belüftungsmerkmale nützlich sein, wenn sie zur Funktion passen und mit dem vorgesehenen Stanzprozess umgesetzt werden können. Achten Sie auf scharfe Kerbspitzen, verbleibende Gratkanten und die Festigkeit der schmalen Materialstege. Ein vermeintlich kleines Relief kann eine sichtbare Kante oder eine tragende Zone beeinflussen.
Fügen und Montage von Blechbaugruppen
Baugruppenmontage ist der Prozess, bei dem einzelne Komponenten in einer festgelegten Reihenfolge zu einer funktionsfähigen Einheit zusammengefügt, ausgerichtet und geprüft werden. Sie unterscheidet sich von der Einzelteilfertigung, weil Lagebeziehungen, Verbindungsmittel und Montagezugang zusätzlich abgesichert werden müssen.
Die Auswahl zwischen Schrauben, Nieten, Clinchen, Schweißen und Kleben hängt von Werkstoff, Lastfall, Umgebung, Oberfläche und gewünschter Demontierbarkeit ab. Schrauben ermöglichen meist eine lösbare Verbindung; Nieten und Clinchen können schnelle, dauerhafte mechanische Verbindungen schaffen. Schweißen ist für passende Werkstoff- und Konstruktionkombinationen geeignet, bringt aber Wärmeeintrag und möglichen Verzug mit sich. Kleben kann unterschiedliche Verbindungseigenschaften ermöglichen, verlangt jedoch eine definierte Prozess- und Oberflächenkontrolle.
Verbindungselemente vereinheitlichen
Reduzieren Sie, wo funktional möglich, die Vielfalt an Schraubengrößen und Werkzeugen. Eine einheitliche Schlüsselweite und möglichst wenige Verbindungstypen vereinfachen Montage, Wartung und Lagerhaltung. Bei dünnen Blechen können Einpressmuttern, Gewindeeinsätze oder Nieten die Verbindung unterstützen; prüfen Sie deren Einbauraum, Randabstand und Eignung für die Belastung.
Fügereihenfolge früh mitdenken
Planen Sie die Fügeschritte so, dass spätere Verbindungen erreichbar bleiben. Eine Schraube, die nach dem Einsetzen einer Innenwand nicht mehr erreichbar ist, muss vor diesem Schritt montiert oder durch eine andere Verbindung ersetzt werden. Das gilt auch für Schweißpunkte, Nieten und Einpresshardware, deren Werkzeuge Raum benötigen.
Schweißen und thermischen Verzug planen
Beim Schweißen verändern Wärmeeintrag und Nahtfolge die Form des Bauteils. Symmetrische oder abschnittsweise Schweißfolgen, sinnvolle Vorrichtungen und zugängliche Richtmöglichkeiten helfen, Verzug zu kontrollieren. Vermeiden Sie unnötig lange Nähte, wenn die geforderte Festigkeit auch mit einer geeigneten kürzeren Naht oder einer anderen Verbindung erreicht wird. Nahtlage und Sichtanforderungen sollten auf der Zeichnung klar sein.
Verwechslungssicherheit und Poka-Yoke-Merkmale
Asymmetrische Lochbilder, unterschiedlich ausgeführte Laschen oder eindeutige Codierungen verhindern, dass ein Teil falsch herum oder an der falschen Position montiert wird. Gute Poka-Yoke-Merkmale sind bereits in der Geometrie erkennbar und benötigen keine aufwendige Arbeitsanweisung, um die richtige Orientierung sicherzustellen.
Oberflächen, Kanten und Nachbearbeitung
Pulverbeschichtung, Verzinkung und Eloxal beeinflussen Oberfläche und Maße. Bei einer engen Passung kann die Schichtdicke dazu führen, dass ein vormals passendes Gegenstück klemmt. Definieren Sie deshalb, welche Maße vor oder nach der Beschichtung gelten und ob bestimmte Flächen maskiert oder als Kontaktflächen freigehalten werden müssen.
Entgraten und Kantenbrechen sind nicht nur optische Schritte: Sie verbessern die Handhabung und können die Montage sicherer machen. Legen Sie fest, wo scharfe Kanten unzulässig sind und welche Kanten oder Sichtflächen besondere Anforderungen haben. Eine pauschale Nachbearbeitung jeder Kante kann dagegen Zeit und Kosten erhöhen, ohne an allen Stellen nötig zu sein.
Bei Rapidsheetfab erfolgen Entgratung und Oberflächenvorbereitung im eigenen Prozess. Beschichtung, Eloxieren und weitere spezialisierte Oberflächenbehandlungen koordinieren wir über qualifizierte Partnerbetriebe und grenzen diese Prozessschritte im Angebot transparent ab.
Konstruktion mit 3D-CAD und digitaler Datenübergabe
Parametrische Konstruktion und integrierte Abwicklungsfunktionen erleichtern Varianten, Änderungsstände und die Ableitung von Fertigungsdaten. Eine digitale Prüfung von Biegefolge und Montage kann früh auf Kollisionen, unzugängliche Fügestellen oder problematische Freiräume hinweisen. Digitale Zwillinge können Konstruktion und Produktdaten über weitere Lebenszyklusphasen verbinden, sofern Datenumfang und Prozesse dafür festgelegt sind.
Für die Datenübergabe werden je nach Aufgabe native CAD-Daten, STEP-Modelle und DXF-Dateien verwendet. PDF-Zeichnungen ergänzen diese mit Maßen, Toleranzen, Werkstoff, Oberfläche und Prüfhinweisen. Achten Sie auf eindeutige Dateinamen, Revisionsstände und die Übereinstimmung von Modell und Zeichnung. Bei Änderungen sollte klar sein, welche Datei freigegeben ist.
Blick nach vorn
KI-gestützte Prüfungen von Fertigungsrestriktionen könnten künftig DFM-Hinweise früher und automatisierter bereitstellen. Solche Prüfungen ersetzen nicht die Abstimmung mit dem Fertiger, insbesondere wenn Material, Geometrie oder Prozesskette projektspezifisch sind.
Qualitätssicherung und Dokumentation
Ein Prüfplan sollte sich an den Funktionsmerkmalen und Risiken der Baugruppe orientieren. Je nach Projekt können Erstmusterprüfung (FAI), Maßkontrolle, Sichtprüfung und eine Prüfung der Verbindung oder Oberfläche erforderlich sein. Legen Sie vor Produktionsstart fest, welche Maße dokumentiert werden und welche Nachweise der Einkauf oder SQE benötigt.
Dokumentationscheck für eine Baugruppenfreigabe
- 1Freigegebene Unterlagen: Zeichnungsrevision, Stückliste, 3D-Daten und Montagehinweise stimmen überein.
- 2Kritische Merkmale: Bezugspunkte, Toleranzen, Messmethode und Prüfumfang sind benannt.
- 3Werkstoff und Oberfläche: geforderte Zeugnisse, Beschichtungsangaben und Sichtanforderungen sind definiert.
- 4Rückverfolgbarkeit: Chargen- und Dokumentationsanforderungen sind im Auftrag vereinbart.
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Die Prüfprozesse umfassen IQC, FAI, IPQC, FQC und OQC; verfügbare Messmittel beinhalten unter anderem KMG, 2,5D-Bildmesssysteme und Höhenmesser. Auf Anfrage können wir FAI-Berichte, Maßprotokolle, Werkstoffzeugnisse sowie RoHS-/REACH-Unterlagen bereitstellen. Anforderungen wie EN 1090 oder weitere Zertifizierungen sollten projektbezogen ausdrücklich geklärt werden; wir behaupten keine nicht belegten Zertifizierungen.
Kostenfaktoren und Beispielkalkulation
Die Kosten einer Blechbaugruppe hängen nicht allein von der Materialfläche ab. Materialausnutzung, Rüstaufwand, Zahl und Komplexität der Biegungen, Schweißnähte, Verbindungselemente, Oberflächenbehandlung, Prüfung und Nacharbeit wirken zusammen. Bei einer Kleinserie können Rüst- und Programmieraufwand pro Stück stark ins Gewicht fallen; bei einer größeren Serie gewinnen Prozessstabilität und Materialausnutzung an Bedeutung.
Das folgende Beispiel ist eine vereinfachte, rein relative Kostenbetrachtung – kein Angebot und keine Preisangabe. Für eine fiktive Baugruppe aus vier Blechteilen und einer Montage mit Schraubverbindungen setzen wir den Gesamtaufwand der Kleinserie als Index 100 an. In einer möglichen internen Aufteilung entfallen 35 Indexpunkte auf Material und Zuschnitt, 25 auf Biegen, 20 auf Fügen und Montage und 20 auf Rüsten, Prüfung und Nacharbeit. Die Werte dienen nur dazu, Kostentreiber sichtbar zu machen; ein echtes Angebot erfordert Zeichnung, Menge, Werkstoff und Oberflächenangabe.
| Kostenbereich im Beispiel | Relativer Index | Möglicher Ansatzpunkt |
|---|---|---|
| Material und Zuschnitt | 35 von 100 | Verschachtelung und Materialformat prüfen |
| Umformung | 25 von 100 | Biegungen vereinfachen und Werkzeugzugang sichern |
| Fügen und Montage | 20 von 100 | Verbindungen standardisieren und Selbstpositionierung nutzen |
| Rüsten, Prüfung und Nacharbeit | 20 von 100 | Prüfmerkmale priorisieren und Änderungen früh abstimmen |
Kostensenkung ohne Funktionsverlust beginnt oft bei der Vereinfachung: unnötige Biegungen entfernen, wiederkehrende Teile vereinheitlichen, Verbindungselemente reduzieren und Toleranzen dort öffnen, wo sie keine Funktion absichern. Für Kleinserie und Großserie sollten Sie außerdem getrennt bewerten, ob ein Prozesswechsel oder eine Investition in spezielle Werkzeuge sinnvoll ist.
Typische Fehler bei der Konstruktion von Blechbaugruppen
Die folgenden Punkte begegnen uns häufig bei Zeichnungsprüfungen. Ein kurzer Review vor der Freigabe spart häufig mehr Zeit als eine späte Korrektur an Teilen, die bereits geschnitten, gebogen oder beschichtet sind.
- 1Unnötig enge Toleranzen: Für jedes enge Maß den funktionalen Grund und die Prüfmethode festlegen.
- 2Fehlende Radien oder Entlastungen: Biegeradius, Freistiche und Eckfreiräume mit der Abwicklung abgleichen.
- 3Unzugängliche Verbindungen: Montagewerkzeug und Fügereihenfolge im CAD oder an einem Muster prüfen.
- 4Keine frühe Fertigerabstimmung: Material, Biegefolge, Schweißzugang und kritische Schnittstellen vor der Freigabe besprechen.
Einsatzbereiche von Blechbaugruppen
Blechbaugruppen sind überall dort verbreitet, wo Gehäuse, Träger, Schutzverkleidungen oder funktionale Halterungen aus mehreren Teilen entstehen. Die konkreten Anforderungen an Optik, Festigkeit und Dokumentation unterscheiden sich dabei deutlich nach Branche.
Gehäuse, Schaltschränke und Elektronik
Montageplatten, Türen, Chassis und Gehäuseteile benötigen präzise Schnittstellen für Komponenten, Kabel und Befestigungen. Beschichtung und Passungen sollten gemeinsam betrachtet werden.
Maschinenbau, Automation und Fahrzeugbau
Verkleidungen, Gestelle, Halter und Schutzabdeckungen müssen zur Anlagengeometrie passen und im Service zugänglich bleiben. Varianten und Änderungsstände sind besonders wichtig.
Bau- und Metallbaukonstruktionen
Paneele, Winkel und Rahmen können nach Zeichnung gefertigt werden. Lasten, Oberflächen und Montagebedingungen bestimmen die Auslegung und Prüfung.
Medizin- und Laborgeräte
Instrumenten- und Gerätegehäuse erfordern oft sorgfältige Kantenbearbeitung, definierte Oberflächen und nachvollziehbare Maßdokumentation. Der Einsatzbereich umfasst Struktur- und Gehäuseteile, keine Implantate.
Blechbaugruppen fertigen lassen: Vorgehen und Anfrage
Eine belastbare Anfrage erleichtert die technische Prüfung und macht Angebote besser vergleichbar. Senden Sie möglichst Zeichnungen und CAD-Daten zusammen mit den kaufmännischen und qualitativen Anforderungen. Bei fehlenden Angaben muss der Lieferant Annahmen treffen, die sich später auf Kosten oder Lieferumfang auswirken können.
- 1
Unterlagen zusammenstellen
PDF-Zeichnung, DXF, STEP oder native CAD-Daten mit eindeutigem Revisionsstand bereitstellen.
- 2
Menge und Spezifikation nennen
Werkstoff, Blechdicke, Prototyp- oder Serienmenge, Oberfläche und Zieltermin aufführen.
- 3
Kritische Anforderungen markieren
Funktionale Maße, Prüfdokumente, Verpackung, Incoterms und besondere Montageanforderungen benennen.
- 4
DFM und Angebot abstimmen
Fertigungsvorschläge, ausgeschlossene Leistungen, Oberflächenpartner und Dokumentationsumfang vor Auftragserteilung klären.
Achten Sie bei der Partnerwahl auf nachvollziehbare Toleranzkommunikation, Engineering-Unterstützung, Qualitätssicherung, Änderungsmanagement und die Fähigkeit, mehrere Prozesse zu koordinieren. Rapidsheetfab fertigt in Dongguan, China, kundenspezifische Blechteile vom Prototyp ab einem Stück über NPI bis zur Kleinserie und wiederkehrenden Produktion. Schneiden, Stanzen, Abkanten, Schweißen, Hardware, Nacharbeit und Montage können unter einem Projektverantwortlichen abgestimmt werden; spezialisierte Oberflächenprozesse erfolgen über qualifizierte Partnerbetriebe.
Für einen fairen Angebotsvergleich sollten Sie gleichen Zeichnungsstand, Menge, Werkstoff, Oberfläche, Dokumentationsumfang, Verpackung und Lieferbedingungen zugrunde legen. Ein niedriger Stückpreis ist nur dann vergleichbar, wenn Prozessumfang und Qualitätsnachweise ebenfalls übereinstimmen.
Häufige Fragen zur Konstruktion von Blechbaugruppen (FAQ)
Was sind Blechbaugruppen?
Blechbaugruppen sind funktionale Einheiten aus mehreren Blechteilen, die beispielsweise geschraubt, genietet, geclincht, geklebt oder geschweißt werden. Beispiele sind Gehäuse, Chassis und Maschinenverkleidungen.
Welche Verfahren gibt es in der Blechbearbeitung?
Zu den zentralen Gruppen zählen Trennen, etwa Laser- und Stanzbearbeitung, Umformen wie Abkanten und Tiefziehen sowie Fügeverfahren wie Schrauben, Nieten, Clinchen, Schweißen und Kleben.
Was ist Baugruppenmontage?
Bei der Baugruppenmontage werden Einzelteile in einer definierten Reihenfolge positioniert und verbunden, bis eine funktionsfähige Einheit entsteht. Sie umfasst neben dem Fügen auch Ausrichtung und gegebenenfalls Prüfung.
Wie werden Blechbaugruppen hergestellt?
Typischerweise werden Bleche zugeschnitten oder gestanzt, anschließend gebogen oder anderweitig umgeformt und dann mit passenden Verbindungselementen gefügt. Entgratung, Oberflächenbehandlung, Montage und Qualitätsprüfung ergänzen den Ablauf nach Bedarf.
Sollte überall Montagespielraum eingeplant werden?
Nein. Spielraum sollte dort vorgesehen werden, wo Montage, Ausrichtung oder Fertigungsstreuung ihn funktional erfordern. Unbegründetes Spiel kann die Positionierung oder Funktion verschlechtern.
Welche Blechdicke eignet sich für ein Gehäuse?
Das hängt von Abmessungen, Lasten, gewünschter Steifigkeit, Werkstoff, Biegungen und Befestigungen ab. Legen Sie die Dicke anhand der Funktion aus und prüfen Sie, ob Sicken oder Rückkantungen die Steifigkeit wirtschaftlicher verbessern.
Wie viel kostet eine Blechbaugruppe?
Der Preis hängt unter anderem von Werkstoff, Menge, Zuschnitt, Biegungen, Fügeverfahren, Oberfläche, Prüfung und Montage ab. Für ein belastbares Angebot braucht der Fertiger Zeichnung, Stückzahl, Spezifikation und Lieferanforderungen.
Fazit und Handlungsempfehlungen
Eine gute Konstruktion von Blechbaugruppen beginnt bei der Funktion und endet nicht mit dem CAD-Modell. Denken Sie Montagefolge und Werkzeugzugang mit, schaffen Sie konsistente Bezüge, positionieren Sie Bauteile möglichst selbstführend und vergeben Sie enge Toleranzen nur dort, wo sie einen messbaren Nutzen haben. Werkstoff, Blechdicke, Biegeradien, Fügeverfahren und Oberflächenbehandlung müssen als zusammenhängende Prozesskette betrachtet werden.
Stimmen Sie kritische Geometrien früh mit dem Fertiger ab. Wir bei Rapidsheetfab unterstützen OEM-Teams mit DFM-Feedback, nachvollziehbarer Toleranzabstimmung und Fertigung vom Prototyp bis zur wiederkehrenden Serie. Für eine Konstruktionsprüfung oder ein Angebot können Sie Zeichnungen, Stückzahl, Werkstoff, Oberfläche, kritische Maße und Zieltermin über das Anfragefeld übermitteln.
Nächster Schritt
Konstruktionsprüfung oder Angebot anfragen
Senden Sie Zeichnungen oder CAD-Daten sowie Stückzahl, Werkstoff, Blechdicke, Oberfläche, kritische Maße und Zieltermin. Wir prüfen die Fertigbarkeit und stimmen erforderliche DFM-Punkte und Dokumentationswünsche mit Ihnen ab.