
Technischer Leitfaden · Oberflächen für Blechteile
Pulverbeschichtung vs Nasslackierung: Der Vergleich
Pulverbeschichtung oder Nasslackierung? Wir vergleichen Verfahren, Materialeignung, Haltbarkeit, Optik, Kosten und Umweltaspekte – damit Sie für Ihr Bauteil und Ihren Fertigungsablauf die passende Lösung auswählen können.
Meta-Beschreibung: Pulverbeschichtung oder Nasslackierung? Vergleichen Sie Verfahren, Haltbarkeit, Optik, Kosten und Umweltaspekte – und finden Sie die passende Lösung.
Das Wichtigste auf einen Blick
Bei der Entscheidung Pulverbeschichtung vs Nasslackierung gibt es keinen pauschalen Sieger. Das passende Verfahren ergibt sich aus dem Werkstoff, der Bauteilgeometrie, der möglichen Aushärtungstemperatur, dem Einsatzumfeld und der gewünschten Oberfläche. Auch Stückzahl, Änderungsbedarf und Reparaturkonzept gehören in die technische und kaufmännische Bewertung.
Pulverbeschichtung
Oft eine gute Wahl für geeignete, hitzebeständige Bauteile und wiederkehrende Serien. Sie bietet einen effizienten, reproduzierbaren Prozess, verlangt aber passende Ofenmaße und eine sorgfältige Vorbehandlung.
Nasslackierung
Bietet mehr Spielraum bei temperaturempfindlichen oder großen Bauteilen, Sonderfarbtönen und mehrschichtigen Effekten. Trocknung, Prozesskontrolle und der jeweilige Lackaufbau müssen dafür eingeplant werden.
Was bedeuten Pulverbeschichtung und Nasslackierung?
Beide Verfahren bilden eine schützende und/oder dekorative Beschichtung auf einem Bauteil, setzen aber unterschiedliche Materialien und Prozessbedingungen voraus. Pulverbeschichtung wird typischerweise für geeignete Metallteile eingesetzt; Nasslack lässt sich abhängig vom Lacksystem auf ein breiteres Spektrum an Untergründen und Bauteilkonfigurationen abstimmen. In der Blechfertigung ist die Beschichtung häufig ein nachgelagerter Prozess, dessen Anforderungen schon bei Konstruktion und Toleranzplanung berücksichtigt werden sollten.
So funktioniert die Pulverbeschichtung
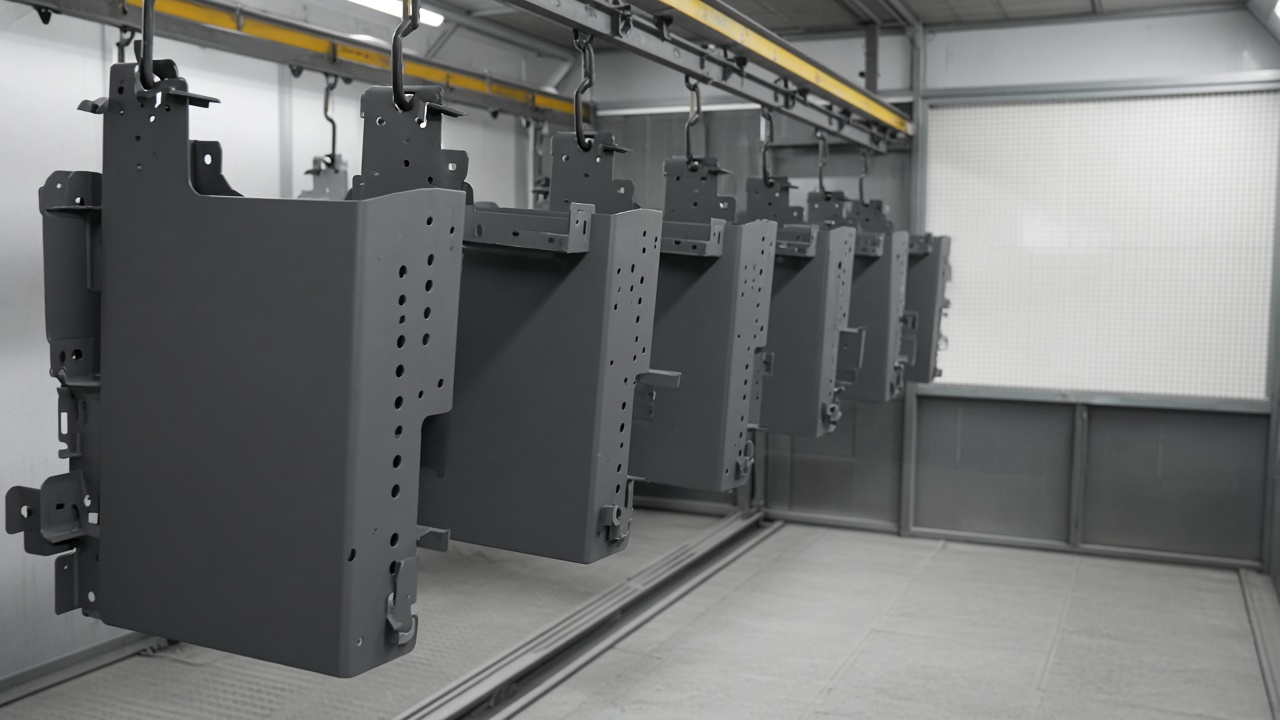
Das Beschichtungspulver wird elektrostatisch auf ein geeignetes, geerdetes Werkstück aufgebracht. Anschließend wird das Teil in einem Ofen erwärmt. Unter den für das Pulversystem vorgesehenen Bedingungen schmilzt das Pulver und härtet zu einer geschlossenen Lackschicht aus.
- 1 VorbehandlungOberfläche reinigen und für das vorgesehene Beschichtungssystem vorbereiten; Verunreinigungen beeinträchtigen die Haftung und den Schutz.
- 2 Auftrag und ErdungDas Bauteil muss für den elektrostatischen Auftrag geeignet geerdet und so aufgehängt werden, dass die relevanten Flächen erreichbar sind.
- 3 WärmeaushärtungOfenmaß und Temperaturprofil müssen zum Bauteil und zum Pulversystem passen; die gesamte Baugruppe ist auf ihre Temperaturverträglichkeit zu prüfen.
So funktioniert die Nasslackierung
Flüssiglack wird beispielsweise gespritzt oder mit einer anderen geeigneten Methode aufgetragen. Je nach Produkt trocknet er an der Luft oder wird technisch ausgehärtet. Häufig kommen mehrere Schichten zum Einsatz: eine Grundierung zur Vorbereitung und Haftung, ein Decklack für Farbe und Schutz sowie bei Bedarf ein Klarlack für zusätzliche optische oder funktionale Eigenschaften.
Zwischen den Schichten können Ablüft- und Trocknungszeiten erforderlich sein. Bei großen, montierten oder nicht ofentauglichen Teilen kann die Möglichkeit, vor Ort zu beschichten oder auszubessern, ein praktischer Vorteil sein. Das konkrete Vorgehen hängt jedoch vom Lacktyp und von den Umgebungsbedingungen ab.
Die wichtigsten Verfahrensunterschiede
| Kriterium | Pulverbeschichtung | Nasslackierung |
|---|---|---|
| Beschichtungsstoff | Trockenes Pulver, elektrostatisch aufgetragen | Flüssiger Lack, gespritzt oder anderweitig aufgetragen |
| Aushärtung | Wärmebehandlung im geeigneten Ofen | Lufttrocknung oder technische Aushärtung, je nach Produkt |
| Systemaufbau | Auftrag und Aushärtung; System und Vorbehandlung sind maßgeblich | Grundierung, Decklack und gegebenenfalls Klarlack |
| Wichtige Voraussetzung | Erdung, geeignete Geometrie und passende Ofenkapazität | Kontrollierte Applikation sowie Zeit und Raum für Ablüftung und Trocknung |
Für die Bauteilauslegung bedeutet das: Öffnungen, Innenräume, Maskierungsflächen und Montagezustand sollten früh mit dem Beschichtungsbetrieb abgestimmt werden. Ein Verfahren kann auf einer großen Außenfläche gut funktionieren, während tiefe Hohlräume oder verdeckte Zonen andere Anforderungen stellen.
Vorteile und Nachteile der Pulverbeschichtung
Bei passenden Werkstoffen und Geometrien kann Pulverbeschichtung robuste Oberflächen mit einem effizient organisierbaren Prozess verbinden. Die wesentlichen Grenzen liegen meist nicht im einzelnen Farbwunsch, sondern in Wärme, Bauteilform, Anlagenkapazität und der späteren Reparaturstrategie.
Stärken: Belastbarkeit und Prozess
Bei fachgerechter Vorbehandlung und passender Systemauswahl kann eine Pulverbeschichtung eine gute Beständigkeit gegen Abrieb und mechanische Beanspruchung bieten. Für wiederkehrende Aufträge lässt sich der Prozess auf gleichartige Teile und definierte Farben ausrichten, was eine gleichmäßige Serienfertigung unterstützt.
Beim Pulverauftrag entstehender Overspray kann in geeigneten Anlagen und bei passenden Farbsystemen teilweise zurückgewonnen und wiederverwendet werden. Das ist jedoch keine automatische Eigenschaft jedes Prozesses: Farbwechsel, Kontamination, Anlagenauslegung und Qualitätsanforderungen beeinflussen, ob und in welchem Umfang eine Rückführung möglich ist.
Grenzen: Hitze, Geometrie und Ausbesserung
Das Bauteil muss die für das jeweilige Pulversystem notwendige Wärmebehandlung vertragen. Empfindliche Werkstoffe, vormontierte Komponenten, temperaturempfindliche Dichtungen oder elektronische Baugruppen können daher gegen eine Pulverbeschichtung sprechen oder einen anderen Prozessaufbau erfordern. Zusätzlich muss das Werkstück in die verfügbare Ofenkapazität passen.
Elektrostatischer Auftrag kann in tiefen Innengeometrien, abgeschatteten Bereichen oder engen Hohlräumen anspruchsvoll sein. Maskierung braucht eine klare Planung, und eine lokale Reparatur vor Ort ist oft schwieriger farb- und oberflächengleich auszuführen als bei manchen Nasslacksystemen. Für beschädigte Teile sollte deshalb vorab ein abgestimmtes Reparaturverfahren vorgesehen werden.
Vorteile und Nachteile der Nasslackierung
Nasslackierung ist keine einzelne Lackrezeptur, sondern umfasst unterschiedliche Produkte und Schichtsysteme. Ihre Flexibilität bei Substraten und Gestaltung ist ein wichtiges Plus. Gleichzeitig müssen Auftrag, Ablüftung, Trocknung und die Anforderungen an die Prozessumgebung in der Planung berücksichtigt werden.
Stärken: Material- und Designflexibilität
Je nach Lacksystem kann Nasslack auf temperaturempfindlichen oder nicht elektrisch leitfähigen Materialien eingesetzt werden. Er eignet sich außerdem für große oder bereits fest verbaute Bauteile, wenn diese nicht in einen geeigneten Aushärtungsofen passen. Bei solchen Anwendungen sind Untergrundvorbereitung, Haftung und die Bedingungen vor Ort besonders sorgfältig zu prüfen.
Die Gestaltung kann individuelle Farbtöne, verschiedene Glanzgrade, Metallic- und andere Sonderoptiken sowie Grundierungs- und Klarlackkombinationen umfassen. Für ein OEM-Projekt sollte die Farbabstimmung anhand eines vereinbarten Musters oder einer Referenz erfolgen, nicht allein anhand einer Bildschirmdarstellung.
Grenzen: Emissionen, Schichtaufbau und Haltbarkeit
Je nach Lacktyp können flüchtige organische Verbindungen (VOC) entstehen. Lackformulierung, Applikation und Anlagenbetrieb bestimmen, welche Anforderungen an Emissionskontrolle und Arbeitsschutz zu erfüllen sind. Dazu kommen Ablüft- und Trocknungszeiten, die bei mehrschichtigen Aufbauten den Durchlauf verlängern können.
Die Leistungsfähigkeit lässt sich nicht allein aus der Bezeichnung „Nasslack“ ableiten. Sie hängt vom konkreten Lacksystem, der Untergrundvorbereitung, der Zahl und Funktion der Schichten sowie den Einsatzbedingungen ab. Für Außenbereiche, chemische Belastung oder erhöhte Abriebbeanspruchung sollte der gewünschte Schutz deshalb ausdrücklich spezifiziert werden.
Direktvergleich: Pulverbeschichtung vs Nasslackierung
Ein sinnvoller Vergleich setzt konkrete Projektbedingungen voraus. Die gleiche Beschichtungsart kann bei einem kleinen, wiederkehrenden Metallgehäuse wirtschaftlich sein und bei einem großen, montierten Gerät ungeeignet. Die folgende Übersicht ordnet die Kriterien ein, ersetzt aber nicht die Prüfung des konkreten Systems.
Haltbarkeit und Schutz vor Korrosion
Mechanische Belastbarkeit und Korrosionsschutz hängen von mehr ab als von der Wahl zwischen Pulver und Flüssiglack. Entscheidend sind unter anderem der Zustand und die Vorbehandlung des Untergrunds, das Beschichtungssystem, die aufgebrachte Schichtdicke, die Abdeckung von Kanten und die Umgebungsbedingungen. Feuchte, UV-Strahlung, Chemikalien und Abrieb können die Anforderungen deutlich verändern.
Bei gekanteten oder geschweißten Blechteilen sollten besonders Kanten, Schweißbereiche, Spalte und schwer erreichbare Zonen betrachtet werden. Ein technisch gut gewähltes System kann seine vorgesehene Leistung nur dann erreichen, wenn die Oberflächenvorbereitung und der Auftrag ebenfalls stimmen.
Optik, Farben und Oberflächen
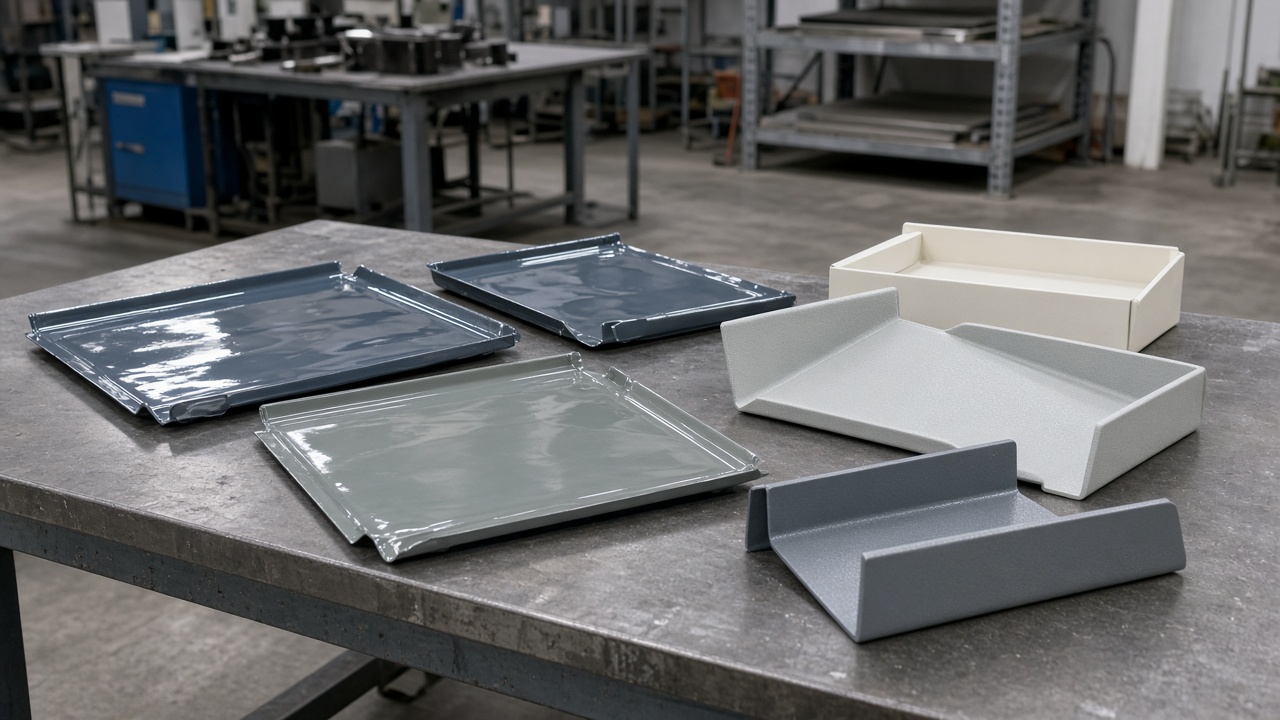
Beide Verfahren bieten unterschiedliche Farben, Glanzgrade und Oberflächenbilder. Bei Pulverbeschichtung sind je nach Verfügbarkeit auch strukturierte und Metallic-Oberflächen möglich. Nasslack kann sich anbieten, wenn besondere Farbanpassungen, mehrschichtige Effekte oder ein abgestimmter Klarlack gefragt sind. Tatsächliche Auswahl, Mindestmengen und Lieferzeiten hängen vom Beschichtungsbetrieb und vom System ab.
Die Oberfläche beeinflusst auch, wie kleine Unebenheiten wahrgenommen werden: Struktur und geringerer Glanz können manche feinen Merkmale optisch weniger deutlich erscheinen lassen, während eine glatte, glänzende Fläche sie stärker zeigen kann. Tiefe Kratzer, Dellen oder ungleichmäßige Schweißnähte werden durch die Beschichtung jedoch nicht zuverlässig beseitigt. Solche Fehler sollten vor dem Lackieren korrigiert werden.
Kosten und Wirtschaftlichkeit
Ein belastbarer Kostenvergleich bezieht nicht nur den Beschichtungsauftrag ein. Relevant sind Anlagen- und Einrichtungsaufwand, Vorbehandlung, Stückzahl, Farbwechsel, Materialverbrauch, Ausschuss, Wartung, Maskierung, Prüfung und Verpackung. Ebenso wichtig ist, ob das Bauteil im gewünschten Zustand beschichtet werden kann oder für den Prozess zerlegt und später wieder montiert werden muss.
Bei wiederkehrenden Serien kann Pulverbeschichtung wirtschaftlich sein, wenn Geometrie, Farbe und Prozessablauf stabil sind. Nasslackierung kann bei Einzelteilen, kleineren Losen, Sonderfarben oder spezifischen mehrschichtigen Oberflächen Vorteile bieten. Das ist keine feste Regel: Bauteilgröße und Prozessaufwand können die Rechnung in beide Richtungen verändern.
Produktionszeit und Durchlauf
Für beide Verfahren muss die gesamte Prozessfolge geplant werden: Vorbehandlung, Auftrag, Aushärtung oder Trocknung, mögliche Zwischenschritte, Abkühlung und anschließende Handhabung. Bei Nasslack können Ablüftzeiten und mehrere Schichten hinzukommen; bei Pulverbeschichtung sind Ofenbelegung und Abkühlung in der Ablaufplanung zu berücksichtigen.
Eine pauschale Aussage, welches Verfahren schneller ist, wäre daher nicht belastbar. Lacktyp, Schichtaufbau, Teilemix, verfügbare Anlagenkapazität und Reihenfolge in der Produktion bestimmen die tatsächliche Durchlaufzeit.
Umwelt- und Energieaspekte
Pulververfahren können bei geeigneter Anlage Overspray zurückgewinnen; Nasslacke können abhängig von ihrer Formulierung VOC enthalten. Beide Prozesse benötigen Energie für Anlagen, Abluftführung und Aushärtung oder Trocknung. Wie sich die Umweltbilanz tatsächlich darstellt, hängt vom Beschichtungssystem, vom Anlagenbetrieb, von Rückgewinnung und Abfallbehandlung sowie vom eingesetzten Energieträger ab. Deshalb sollten Umweltvorteile nicht allein aus dem Verfahrensnamen abgeleitet werden.
Welche Faktoren entscheiden über das passende Verfahren?
Bevor wir ein Finish in eine Zeichnung oder Anfrage übernehmen, klären wir die technischen Randbedingungen. Diese Prüfliste hilft Konstruktion, Einkauf und Qualität, Beschichtung nicht erst am Ende des Projekts zu betrachten.
-
01
Untergrund, Material und Temperaturbeständigkeit
Ist das Teil aus Stahl, Edelstahl, Aluminium, Kunststoff, Holz oder einem Verbundwerkstoff? Sind Leitfähigkeit, Haftung und die zulässige Temperatur für die Aushärtung geklärt?
-
02
Bauteilgröße, Form und Einsatzort
Passen Abmessungen und Montagezustand in die verfügbare Anlage? Sind Hohlräume, Kanten, verdeckte Flächen oder Maskierungen kritisch, und muss die Beschichtung vor Ort erfolgen?
-
03
Beanspruchung und gewünschter Schutz
Wird das Bauteil innen oder außen eingesetzt? Berücksichtigen Sie UV-Strahlung, Feuchtigkeit, Chemikalien, Abrieb und das Korrosionsrisiko am tatsächlichen Einsatzort.
-
04
Farbe, Schichtdicke und Toleranzen
Legen Sie Farbton, Struktur und Glanzgrad fest und stimmen Sie diese mit Schichtdicke, Passungen, Gewinden und engen Maßtoleranzen ab. Kritische Flächen sollten in Zeichnung oder Spezifikation eindeutig markiert werden.
Wann eignet sich welches Verfahren?
Die folgenden Orientierungspunkte helfen bei der Vorauswahl. Für die endgültige Freigabe sollten Bauteil, Beschichtungssystem und Muster gemeinsam geprüft werden – besonders wenn Schutzfunktion, Farbtreue oder Maßhaltigkeit kritisch sind.
Pulverbeschichtung passt besonders, wenn …
- eine robuste, gleichmäßige Beschichtung für ein geeignetes, temperaturbeständiges Bauteil gefragt ist;
- wiederkehrende Teile oder Serien mit abgestimmter Farbe und stabiler Geometrie produziert werden;
- Bauteilmaße, Innengeometrien und Maskierungsflächen zum verfügbaren Auftrag und Ofenprozess passen.
Nasslackierung passt besonders, wenn …
- temperaturempfindliche, große oder bereits montierte Bauteile beschichtet werden sollen;
- individuelle Farbtöne, mehrschichtige Effekte oder Klarlacke für das Design entscheidend sind;
- eine Ausbesserung am Einbauort Teil des Instandhaltungs- oder Reparaturkonzepts ist.
Entscheidungshilfe: Fragen vor der Anfrage
Für eine technische Einschätzung helfen uns diese Angaben. Sie reduzieren Rückfragen und machen Angebote verschiedener Beschichtungsoptionen besser vergleichbar:
- Werkstoff, Blechdicke und Zustand der Oberfläche
- Stückzahl, Prototypenbedarf und erwartete Wiederholmenge
- Bauteilmaße, Hohlräume und Beschichtungszustand bei der Montage
- Einsatzbedingungen und gewünschte Lebensdauer
- Farbton, Glanzgrad, Struktur und Referenzmuster
- Kritische Maße, Passungen, Maskierung und Prüfanforderungen
Stimmen Sie technische Datenblätter und Musterflächen mit dem Beschichtungsbetrieb ab. Bei Rapidsheetfab koordinieren wir Oberflächen wie Pulverbeschichtung über qualifizierte Partnerbetriebe und grenzen diese Prozessschritte im Angebot transparent ab. Für Blechteile können wir bereits bei der Zeichnungsprüfung Hinweise zu Biegungen, Schweißzugänglichkeit und beschichtungsrelevanten Schnittstellen geben.
Häufige Fragen zu Pulverbeschichtung und Nasslackierung
Kann man Pulverbeschichtung auf Nasslack auftragen?
Eine direkte Überbeschichtung ist nicht ohne Prüfung möglich. Haftung, Temperaturverträglichkeit des vorhandenen Lacks und der geplante Systemaufbau müssen bewertet werden. Da Pulverbeschichtung eine Wärmebehandlung erfordert, darf die Verträglichkeit des bestehenden Schichtsystems nicht vorausgesetzt werden.
Ist eine Pulverbeschichtung wasserdicht?
Eine geschlossene Beschichtung ist nicht gleichbedeutend mit einer garantiert wasserdichten Konstruktion. Poren, Beschädigungen, Kanten, Fugen und Durchführungen können den Schutz beeinträchtigen. Für Wasserdichtheit müssen Konstruktion, Dichtungen, Fügeflächen und Beschichtung gemeinsam betrachtet werden.
Ist eine individuelle Farbanpassung bei Pulverbeschichtung möglich?
Grundsätzlich sind unterschiedliche Farbtöne und Sonderanfertigungen möglich. Verfügbarkeit, Mindestmengen, Lieferzeit und Reproduzierbarkeit hängen jedoch vom Pulversystem und Beschichtungsbetrieb ab. Für eine verbindliche Abstimmung empfiehlt sich ein freigegebenes Muster.
Welche Beschichtung kaschiert Oberflächenfehler besser?
Das hängt von Struktur, Glanzgrad und Schichtaufbau ab. Eine strukturierte oder weniger glänzende Oberfläche kann kleine optische Merkmale weniger sichtbar machen als eine glatte, glänzende Fläche. Tiefe Fehler sollten vor dem Beschichten mechanisch behoben werden; eine Beschichtung ist kein Ersatz für die Oberflächenvorbereitung.
Welche Methode ist leichter zu reparieren?
Nasslack kann je nach Produkt und Einsatzort lokal ausgebessert werden, doch Farbton, Glanz und Alterung müssen zur vorhandenen Fläche passen. Eine Pulverbeschichtung lässt sich vor Ort häufig schwieriger farb- und strukturgetreu reparieren und kann eine Nachbearbeitung oder erneute Beschichtung erfordern. Entscheidend sind Schadensgröße, Zugänglichkeit und die abgestimmte Reparaturvorgabe.
Fazit: Die passende Beschichtung hängt vom Einsatz ab
Bei Pulverbeschichtung vs Nasslackierung sollte die Entscheidung auf Werkstoff und Temperaturbeständigkeit, Bauteilgröße und Geometrie, Beanspruchung, gewünschter Optik sowie den Gesamtkosten beruhen. Pulverbeschichtung kann bei geeigneten Metallteilen und wiederkehrenden Serien überzeugen; Nasslack bietet oft mehr Spielraum bei großen, temperaturempfindlichen oder individuell gestalteten Teilen. Vorbehandlung, Beschichtungssystem und Prozesskontrolle bleiben in beiden Fällen ausschlaggebend.
Wir empfehlen, Zeichnung und Beschichtungsanforderung gemeinsam fachlich zu prüfen, bevor kritische Maße, Farbe oder Schutzwirkung verbindlich festgelegt werden. Bei Rapidsheetfab unterstützen wir industrielle OEMs von Prototyp und NPI bis zur Kleinserie und wiederkehrenden Produktion; Oberflächenprozesse koordinieren wir über qualifizierte Partnerbetriebe.
RFQ mit Zeichnung und Anforderungen vorbereitenNächster Schritt
Beschichtung und Blechteil gemeinsam prüfen
Senden Sie für eine technische Einschätzung Zeichnung, Werkstoff und Blechdicke, Menge, gewünschte Oberfläche, kritische Maße und Zieltermin. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise und stimmen beschichtungsrelevante Anforderungen transparent mit Ihnen ab.