
Fertigungsleitfaden für industrielle OEMs
Metallbearbeitung für die Elektronikindustrie: Verfahren, Anwendungen und Anforderungen
Metallbearbeitung für die Elektronikindustrie verbindet präzise Gehäuse, Halterungen, EMV-Abschirmungen und thermische Lösungen mit passenden Werkstoffen und kontrollierten Fertigungsprozessen. Wir zeigen, worauf es von der Konstruktion über den Prototyp bis zur wiederholbaren Serie ankommt.
Kurzbeschreibung: Verfahren, Werkstoffe und Qualitätsanforderungen der Metallbearbeitung für die Elektronikindustrie – von Gehäusen und EMV-Abschirmungen bis zu Kühlkörpern.
Aus unserer Fertigungserfahrung wissen wir: Ein Blechgehäuse ist nicht nur eine Hülle. Bohrbilder, Biegeradien, Kontaktflächen und Montagepunkte entscheiden mit darüber, ob eine elektronische Baugruppe zuverlässig eingebaut, geschützt und im Betrieb gekühlt werden kann.
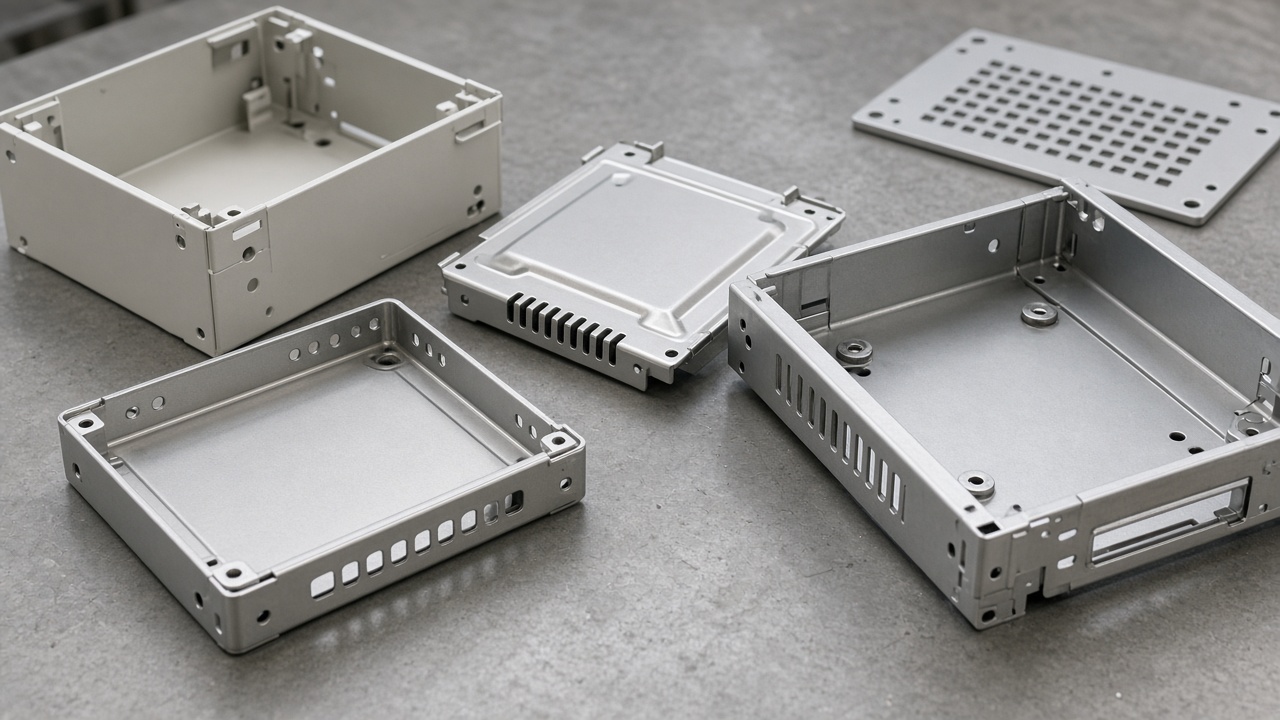
Warum Metallbearbeitung für die Elektronikindustrie unverzichtbar ist
Elektronische Baugruppen benötigen mechanische Schnittstellen, die mehr leisten als bloße Befestigung. Metallteile schützen Leiterplatten und Steuerungen vor Staub, Feuchtigkeit, Stößen und unbeabsichtigtem Kontakt. Sie halten Komponenten in Position, schaffen definierte Montageflächen und können je nach Konstruktion Wärme ableiten oder elektromagnetische Störungen begrenzen.
Gleichzeitig steigen die Anforderungen: Geräte werden kompakter, Funktionen dichter gepackt und Produktfamilien stärker variantenorientiert. Daraus folgen oft engere Einbauverhältnisse, präzise Bohrbilder und wiederholbare Passungen. Ein Bauteil, das im Prototyp passt, muss auch mit späteren Fertigungslosen reproduzierbar herstellbar sein.
Worauf es in der Praxis ankommt
- Miniaturisierung: Bauraum, Werkzeugzugang und Montagefolge gemeinsam betrachten.
- Langlebigkeit: Werkstoff und Oberfläche auf Einsatzumgebung und Beanspruchung abstimmen.
- Maßgenauigkeit: Kritische Maße und Toleranzen in Zeichnung und Prüfplanung eindeutig festlegen.
- Varianten: Gemeinsame Bauteile und wechselnde Schnittstellen bereits im Design berücksichtigen.
Typische Metallkomponenten und Anwendungen
In elektronischen Geräten, Steuerungen und industriellen Anlagen übernehmen Blechteile und weitere Metallkomponenten Schutz-, Wärme-, Abschirmungs- und Trägerfunktionen. Welche Ausführung sinnvoll ist, hängt unter anderem von Einbauort, Leistungsdichte, Umgebungsbedingungen und Stückzahl ab.
Gehäuse und Abdeckungen für elektronische Baugruppen
Gehäuse für Leiterplatten, Steuerungen und Antriebe begrenzen den Zugang zu empfindlichen Bauteilen und schützen sie vor äußeren Einflüssen. Für die Auslegung zählen neben Material und Blechdicke auch Tür- oder Deckelanschlüsse, Kabeldurchführungen, Lüftungsöffnungen und die Montage der Baugruppe.
Kühlkörper und thermische Lösungen
Elektronische Komponenten erzeugen im Betrieb Wärme. Wird diese nicht ausreichend abgeführt, kann das die Leistungsfähigkeit und Lebensdauer beeinträchtigen. Material, Kontaktfläche, Geometrie und verfügbare Luftströmung müssen deshalb als zusammenhängendes thermisches Konzept betrachtet werden.
EMV-Abschirmungen und Hochfrequenzkomponenten
Metallische Abschirmungen können elektromagnetische Störungen reduzieren oder deren Ausbreitung kontrollieren. Entscheidend sind nicht nur das Gehäusematerial, sondern auch Spalte, Deckelkontakte, Durchführungen und die elektrische Kontinuität an Verbindungsstellen.
Halterungen, Träger und Verbindungselemente
Montagewinkel, Chassis, Rahmen und Träger schaffen definierte mechanische Schnittstellen zu Baugruppen. Passende Bohrungen, Gewinde oder Einpressbefestiger erleichtern die Montage und helfen, Lage und Abstand von Komponenten im Gerät konstant zu halten.
Konstruktionshinweis
Wir empfehlen, Einbaumaße und Montagefolge früh mit dem Fertigungsprozess abzugleichen. Bei einem Gehäuse mit mehreren Abkantungen kann zum Beispiel die Reihenfolge der Biegungen darüber entscheiden, ob Werkzeuge und Verbindungselemente noch gut zugänglich sind.
Verfahren der Metallbearbeitung für Elektronikbauteile
Die passende Fertigung ergibt sich aus dem Zusammenspiel von Bauteilgeometrie, Material, Losgröße, Toleranzanforderung und Zielkosten. Bei einem flachen Deckel kann ein anderer Prozess wirtschaftlich sein als bei einem präzisen Halter mit mehreren gefrästen Flächen. Auch Nacharbeit, Verbindungstechnik und Oberflächenbehandlung gehören in den Prozessvergleich.
Blechbearbeitung: Schneiden, Stanzen und Umformen
Laser-, Plasma- und Wasserstrahlschneiden sowie Stanzen bieten unterschiedliche Möglichkeiten für Konturen, Ausschnitte und wiederkehrende Merkmale. Das Laserschneiden eignet sich besonders für flexible Konturen und Varianten; Stanzen kann bei wiederholten Lochbildern und Formmerkmalen vorteilhaft sein. Plasma- und Wasserstrahlverfahren kommen je nach Werkstoff, Dicke und geforderter Schnittqualität infrage.
Abkanten bringt das flache Zuschnittteil in seine dreidimensionale Form. Biegeradius, Materialrichtung, Rückfederung und Mindestabstände zu Ausschnitten beeinflussen das Ergebnis. Rollformen oder andere Umformverfahren sind für geeignete Geometrien und Fertigungsmengen ebenfalls mögliche Optionen. Bei Rapidsheetfab konzentrieren wir uns auf kundenspezifische Blechfertigung; unsere werkseitigen Prozesse umfassen Faserlaser-Schneiden, CNC-Stanzen und CNC-Abkanten.
CNC-Bearbeitung und Präzisionsfertigung
Fräsen und Drehen sind geeignete Verfahren, wenn eine Komponente komplexe dreidimensionale Geometrien, präzise Passflächen oder eng tolerierte Merkmale benötigt. Bei dünnwandigen Blechteilen lässt sich häufig prüfen, ob ein Merkmal wirtschaftlicher in die Konstruktion integriert oder als separates bearbeitetes Teil ausgeführt wird. Wir empfehlen, kritische Toleranzen gezielt auf funktionsrelevante Maße zu beschränken und mit dem Fertiger abzustimmen.
Fügen und Montage
Schweißen schafft dauerhafte Verbindungen, kann aber Wärmeverzug und eine sichtbare Naht erzeugen. Nieten und Einpressbefestiger eignen sich, wenn Bauteile mechanisch verbunden oder Gewinde in dünnem Blech benötigt werden. Kleben kann für bestimmte Werkstoffkombinationen und Oberflächen sinnvoll sein, verlangt jedoch eine geeignete Auslegung der Kontaktflächen und des Klebeprozesses.
Bei der Auswahl betrachten wir Belastung, Demontierbarkeit, Materialpaarung, Korrosionsrisiko, Optik und Montagezugang. Rapidsheetfab führt unter anderem WIG-, MIG/MAG-, Laser- und Punktschweißen sowie PEM-Einpressen, Nieten, Gewindeschneiden und grundlegende Baugruppenmontage aus.
Oberflächenbehandlung und Veredelung
Lackieren und Pulverbeschichten werden eingesetzt, wenn Schutz, Farbe oder eine bestimmte Optik gefragt sind. Eloxieren kommt insbesondere bei geeigneten Aluminiumteilen infrage. Je nach Spezifikation können außerdem Galvanik, Passivierung, Sandstrahlen, Elektropolieren, Siebdruck oder Laserbeschriftung eine Rolle spielen.
Prozessumfang transparent klären
Wir bereiten Blechteile im Haus vor; Oberflächen wie Pulverbeschichtung, Eloxieren und Galvanik koordinieren wir über qualifizierte Partnerbetriebe. Im Angebot sollte klar erkennbar sein, welche Prozessschritte intern und welche über Partner erfolgen.
Werkstoffe: Welche Metalle eignen sich?
Die Werkstoffwahl beeinflusst Gewicht, Wärme- und elektrische Leitfähigkeit, Festigkeit, Korrosionsbeständigkeit, Fertigbarkeit und Kosten. Der beste Werkstoff ist daher derjenige, der die Funktion erfüllt und sich mit den vorgesehenen Verfahren zuverlässig herstellen lässt.
| Werkstoff | Typische Stärken | Bei der Auswahl beachten |
|---|---|---|
| Aluminium | Geringes Gewicht, gute Wärmeableitung | Legierung, Wandstärke, Kontaktflächen und Oberflächenanforderung |
| Edelstahl | Korrosionsbeständigkeit und Robustheit | Einsatzumgebung, Bearbeitbarkeit und geforderte Oberfläche |
| Kupfer | Hohe elektrische und thermische Leitfähigkeit | Gewicht, Kosten und erforderliche Festigkeit |
| Messing | Leitfähige und gut bearbeitbare Bauteile | Bauteilfunktion, Geometrie und Materialanforderungen |
| Zink und weitere Metalle | Eigenschaften abhängig von Legierung und Fertigungsweg | Bauteilgröße, Verfahren, Oberfläche und Stückzahl |
Aluminium
Aluminium ist dort interessant, wo ein geringes Bauteilgewicht und eine gute Wärmeableitung gefragt sind. Es wird beispielsweise für Gehäuse, Montageplatten und thermisch beanspruchte Komponenten eingesetzt. Die konkrete Eignung hängt von Legierung, Geometrie, Bearbeitungsprozess und geforderter Oberfläche ab.
Edelstahl
Edelstahl kann eine passende Wahl für robuste Teile und anspruchsvolle Einsatzumgebungen sein, in denen Korrosionsbeständigkeit eine Rolle spielt. Je nach Anforderung kommen unterschiedliche Güten infrage. Bei Rapidsheetfab verarbeiten wir unter anderem SUS304, SUS316 und SUS430; Güte und Oberfläche sollten in der Anfrage eindeutig angegeben sein.
Kupfer und Messing
Kupfer bietet eine hohe elektrische und thermische Leitfähigkeit und kann daher für leitende oder wärmeführende Bauteile relevant sein. Messing kann für bestimmte elektrische, mechanische und bearbeitete Komponenten infrage kommen. Beide Werkstoffe sind schwerer als Aluminium; Leitfähigkeit allein sollte deshalb nicht das einzige Entscheidungskriterium sein.
Zink und weitere Werkstoffe
Zink und weitere Metalle können abhängig von Bauteil, Legierung und Fertigungsroute geeignete Eigenschaften bieten. Bei der Auswahl sollten Konstruktion und Fertiger prüfen, ob der Werkstoff für die gewünschte Umformung, Verbindung und Oberfläche verfügbar und geeignet ist. Unser Blechwerkstoffportfolio umfasst unter anderem Aluminium, Edelstahl, Stahl, Kupfer und Messing.
Qualitätsanforderungen und Prüfung
Bei metallischen Elektronikkomponenten wirken sich Abweichungen direkt auf Montage, Kontaktierung, Abschirmung und Funktion aus. Eine verlässliche Qualitätssicherung beginnt deshalb nicht erst bei der Endkontrolle: Sie verbindet klare Zeichnungsanforderungen mit geeigneten Messmethoden, prozessbegleitenden Prüfungen und nachvollziehbarer Dokumentation.
Maßgenauigkeit und Prozesskonstanz
Toleranzen sollten die Funktion abbilden: Kritische Anschluss-, Montage- und Passmaße verdienen besondere Aufmerksamkeit, während unkritische Merkmale nicht unnötig eng spezifiziert werden müssen. Das erleichtert die Fertigung und schafft Klarheit darüber, welche Maße im Prüfplan besonders zu überwachen sind.
Auch Blechdicke, Materialverhalten und Geometrie beeinflussen das Ergebnis. Für eine konsistente Produktion müssen Prüfmerkmale und Bezugspunkte über Prototyp, Erstmuster und Serienlose hinweg vergleichbar sein. Fertigungsorientierungen sind immer zeichnungs-, material- und geometrieabhängig zu bestätigen.
Prüfmethoden und Qualitätssicherung
Je nach Merkmal werden Bauteile vermessen, visuell geprüft oder während des Prozesses kontrolliert. Maßprotokolle und Erstmusterprüfberichte helfen, die vereinbarten Anforderungen zu dokumentieren. Bei Rapidsheetfab umfasst die Prüfkette IQC, FAI, IPQC, FQC und OQC; zu den verfügbaren Messmitteln gehören unter anderem eine Koordinatenmessmaschine, 2,5D-Bildmesssysteme und Höhenmesser.
Prüfumfang gezielt festlegen
- Zeichnungsprüfung: Revision, Werkstoff, Oberfläche und kritische Maße abgleichen.
- Erstmuster: Einbaurelevante Merkmale vor Freigabe der Serie nachvollziehbar prüfen.
- Prozesskontrolle: Wiederkehrende Merkmale im Fertigungsablauf überwachen.
- Rückverfolgbarkeit: Material- und Prüfinformationen passend zum Dokumentationsbedarf zuordnen.
Normen, Materialnachweise und Konformität
Welche Qualitäts- und Umweltanforderungen gelten, richtet sich nach Produkt, Markt und Kundenanforderung. Materialzeugnisse, Prüfberichte oder Beschichtungsnachweise sollten bereits in der Anfrage benannt werden, damit ihre Bereitstellung in der Lieferkette berücksichtigt werden kann. Rapidsheetfab ist nach ISO 9001:2015 zertifiziert; RoHS- und REACH-Unterlagen sowie Werkstoffzeugnisse und Beschichtungsberichte stellen wir auf Anfrage bereit. Die konkrete Konformität ist stets anhand der Bauteilspezifikation und der zugehörigen Dokumentation zu klären.
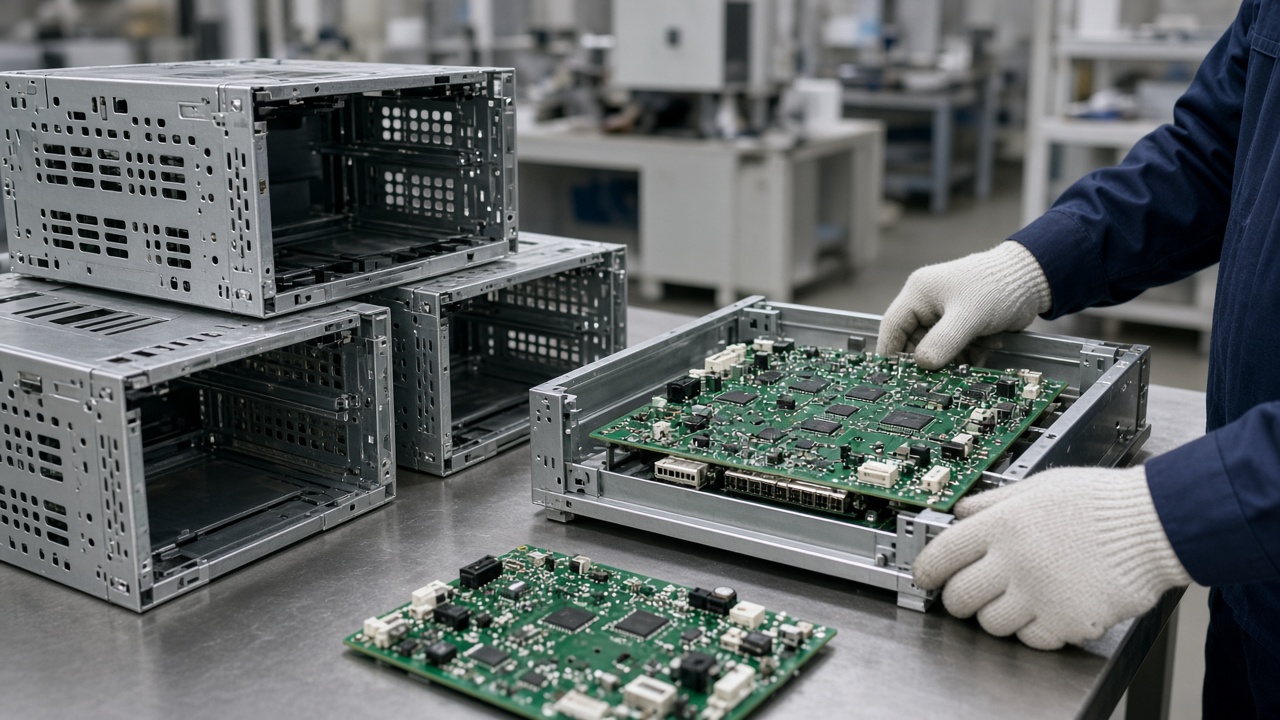
Vom Prototyp zur Serienfertigung
Ein praktikabler Fertigungsablauf führt von einer abgestimmten Konstruktion über einen prüfbaren Prototyp und die Freigabe des Erstmusters zur wiederholbaren Produktion. Wenn Prozess und Anforderungen von Anfang an mitgedacht werden, lassen sich spätere Änderungen an Werkzeugzugang, Verbindungstechnik oder Prüfmerkmalen besser vermeiden.
-
1
Konstruktion und fertigungsgerechte Auslegung
Prüfen Sie Biegeradien, Freistiche, Lochabstände, Werkzeugzugang, Schweißzugänglichkeit und kritische Schnittstellen. Design-for-Manufacturing (DFM) gleicht Funktion und Herstellbarkeit früh ab, bevor sich eine ungünstige Geometrie in mehreren Fertigungsschritten fortsetzt.
-
2
Prototyping und Varianten
Ein Prototyp macht Einbau, Passung und Montagefolge greifbar. Rückmeldungen können in Zeichnung und Stückliste einfließen, bevor sich eine Variante wiederholt. Bei Rapidsheetfab sind Prototypen ab einem Stück möglich; wir begleiten Projekte vom Prototyp über NPI und Kleinserien bis zur wiederkehrenden Fertigung.
-
3
Skalierung und Lieferkette
Beim Hochlauf werden Kapazität, Materialverfügbarkeit, abgestimmte Prozessschritte, Verpackung und Liefertermine wichtig. Ein Ansprechpartner und eine konsistente Dokumentation können den Koordinationsaufwand reduzieren, besonders wenn Schneiden, Abkanten, Schweißen, Hardware und Montage zusammenkommen.
Richtlieferzeiten hängen von Prozess, Material, Oberfläche und Auftragsumfang ab. Als Orientierung nennt Rapidsheetfab etwa 3–12 Arbeitstage für Prototypen und NPI, 10–15 Arbeitstage für Kleinserien sowie 15–25 Arbeitstage für reguläre Produktion. Den belastbaren Termin stimmen wir anhand der konkreten Anfrage ab.
Digitalisierung, Nachhaltigkeit und aktuelle Trends
Digitalisierte Produktions- und Qualitätsdaten können dabei helfen, Fertigungsabläufe transparenter zu machen. Gleichzeitig wächst das Interesse an nachvollziehbaren Materialinformationen und an einem effizienteren Einsatz von Energie und Rohstoffen. Für OEMs wird wichtig, welche Daten tatsächlich verfügbar sind und wie sie zu den eigenen Nachweis- und Beschaffungsprozessen passen.
Vernetzte Produktion und datenbasierte Qualität
Maschinendatenerfassung und Werkzeugüberwachung können Hinweise auf Prozessabweichungen liefern. Zustandsorientierte Wartung unterstützt dabei, Anlagenverfügbarkeit planbarer zu gestalten. Richtig eingesetzt, tragen solche Ansätze zu stabileren Abläufen und weniger vermeidbarem Ausschuss bei; sie ersetzen jedoch keine klare Prüfplanung und keine sachgerechte Messung am Bauteil.
Rückverfolgbarkeit und digitaler Produktpass
Material- und Prozessinformationen bilden die Grundlage für Rückverfolgbarkeit und Lieferantennachweise. Der digitale Produktpass macht erweiterte Produktinformationen zu einem relevanten Entwicklungsthema. Welche Daten für ein konkretes Bauteil benötigt werden, sollte mit dem Kunden und den beteiligten Lieferanten abgestimmt werden, statt pauschal vollständige Datensätze vorauszusetzen.
Energie- und Materialeffizienz
Geeignete Nesting-Strategien, materialgerechte Konstruktion und eine stabile Prozessauslegung können Verschnitt und Ausschuss senken. Auch die Bündelung von Fertigungsschritten und eine passende Losplanung wirken sich auf den Ressourceneinsatz aus. CO₂- und Materialdaten werden in vielen Lieferketten zunehmend relevant; Umfang und Berechnungsmethode sollten daher vor einer Berichterstattung eindeutig vereinbart werden.
Den passenden Fertigungspartner auswählen
Ein geeigneter Partner versteht sowohl das Bauteil als auch die Erwartungen von Konstruktion, Einkauf und Qualität. Vergleichen Sie deshalb nicht nur Stückpreise: Fertigungsumfang, Prüfprozesse, Änderungsmanagement, Kapazität und die Klarheit des Angebots bestimmen mit, wie zuverlässig eine Zusammenarbeit vom ersten Muster bis zum Serienabruf funktioniert.
Fähigkeiten, Qualität und Kapazitäten prüfen
Klären Sie, welche Verfahren tatsächlich am Standort verfügbar sind, welche Prozesse über qualifizierte Partner laufen und welche Messmittel oder Dokumente angeboten werden. Fragen Sie nach der Handhabung von Erstmusterprüfung, Materialnachweisen, Zeichnungsständen und steigenden Mengen. Bei Rapidsheetfab kombinieren wir Laserschneiden, Stanzen, Abkanten, Schweißen, Hardware und grundlegende Montage unter einem Dach; unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert.
Kommunikation und Zusammenarbeit
Eine belastbare Anfrage erleichtert die technische Abstimmung und das Angebot. Senden Sie möglichst PDF- und DXF- oder STEP-Zeichnungen, Material und Blechdicke, Menge, Oberfläche, kritische Maße sowie Zieltermin. Nennen Sie außerdem den gewünschten Umfang der Prüfdokumentation und – bei internationalen Lieferungen – die relevanten Liefer- und Verpackungsanforderungen.
Bei Rapidsheetfab arbeiten Engineering und Qualitätssicherung eng mit der Fertigung zusammen. Wir prüfen Anfragen auf Herstellbarkeit und geben DFM-Hinweise, bevor die Produktion startet. Unser Werk befindet sich in Dongguan, China; wir betreuen Auslandskunden direkt und beliefern unter anderem den deutschen Markt.
Häufige Fragen zur Metallbearbeitung für die Elektronikindustrie
Welche Metallbearbeitungsverfahren eignen sich für Elektronikgehäuse?
Für kundenspezifische Blechgehäuse werden häufig Schneiden, Stanzen, Abkanten, Fügen und Oberflächenbehandlung kombiniert. Die Wahl hängt von Geometrie, Material, Stückzahl und geforderter Präzision ab. Flexible Konturen lassen sich beispielsweise laserschneiden; wiederholte Loch- und Formmerkmale können für das Stanzen sprechen. Anschließend bestimmen Biegefolge, Verbindungstechnik und Finish den weiteren Ablauf.
Welches Material eignet sich am besten für Kühlkörper?
Das hängt von Wärmebedarf, Gewicht, Geometrie, Herstellbarkeit und Kosten ab. Aluminium ist oft interessant, wenn geringes Gewicht und gute Wärmeableitung wichtig sind. Kupfer bietet eine hohe thermische Leitfähigkeit, ist aber schwerer und kann kostenintensiver sein. Prüfen Sie zusätzlich Kontaktflächen, Bauraum und die vorgesehene Wärmeabgabe im Gesamtsystem.
Wie lassen sich elektronische Komponenten gegen elektromagnetische Störungen abschirmen?
Ein geeignetes leitfähiges Gehäuse ist ein wichtiger Teil des Konzepts, aber nicht der einzige. Gehäusefugen, Deckelkontakt, Kabeldurchführungen, Öffnungen und elektrische Verbindungen müssen ebenfalls berücksichtigt werden. Materialwahl, konstruktive Gestaltung und Fertigungsgenauigkeit beeinflussen gemeinsam, wie wirksam die Abschirmung in der konkreten Anwendung ist.
Wie wird die Qualität metallischer Elektronikbauteile sichergestellt?
Durch eine abgestimmte Prüfplanung, Maßkontrollen und Sichtprüfungen, prozessbegleitende Kontrollen sowie geeignete Dokumentation. Kritische Maße sollten in der Zeichnung eindeutig gekennzeichnet sein. Erstmusterberichte, Materialnachweise und Rückverfolgbarkeit können abhängig von Projektanforderung und Kundenbedarf ergänzt werden.
Wann lohnt sich ein Prototyp vor der Serienfertigung?
Ein Prototyp lohnt sich besonders, wenn Einbauraum, Passgenauigkeit, Montagefolge oder mehrere Schnittstellen noch nicht praktisch geprüft wurden. So lassen sich Fehler und Änderungen früher erkennen, bevor sie sich auf wiederkehrende Lose auswirken. Ein Prototyp kann außerdem helfen, Zeichnungsstand und Prüfkriterien für die Freigabe der Serie zu konkretisieren.
Technische Anfrage
Von der Zeichnung zum belastbaren Fertigungsangebot
Senden Sie uns Ihre Zeichnungen und Eckdaten. Wir prüfen die Fertigbarkeit, geben bei Bedarf DFM-Hinweise und stimmen Werkstoff, Menge, Oberfläche, kritische Maße und Dokumentation mit Ihnen ab.
Für eine zügige Prüfung helfen PDF-, DXF- oder STEP-Dateien sowie Angaben zu Stückzahl, Zieltermin und besonderen Qualitätsanforderungen.