
Fachbeitrag Oberflächen & Kennzeichnung
Siebdruck auf Blechteilen: Verfahren, Materialien und Praxistipps
Siebdruck auf Blechteilen wirkt auf dem Papier einfach: Motiv auf das Sieb, Farbe durchdrücken, fertig. In der Praxis entscheiden jedoch Vorbehandlung, Metallsorte, Oberflächenstruktur und Konstruktion darüber, ob Skalen, Typenschilder und Warnhinweise nach Jahren noch lesbar sind. Dieser Beitrag zeigt aus unserer Sicht als Blechfertiger, worauf Einkauf und Konstruktion achten sollten.
„Die Farbe hält nur so gut wie die Oberfläche, auf der sie liegt. Die meisten Haftprobleme, die wir sehen, entstehen lange vor dem ersten Rakelstrich.“
Was ist Siebdruck auf Blechteilen und wann lohnt er sich?
Beim Siebdruck wird Farbe durch ein feines, gespanntes Gewebe gedrückt. Die Bereiche, die nicht bedruckt werden sollen, sind im Sieb mit einer Schablone abgedeckt. Die Farbe gelangt nur dort auf das Werkstück, wo das Motiv offen ist. Das Verfahren ist robust, gut wiederholbar und eignet sich für Farbflächen, Linien und Schrift in größeren Stückzahlen.
Zur Abgrenzung: Tampondruck überträgt Motive über ein elastisches Kissen und eignet sich gut für gewölbte Flächen. Laserbeschriftung entfernt oder verfärbt Material und liefert sehr feine, dauerhafte Markierungen. Digitaldruck arbeitet ohne Sieb direkt aus Daten und ist besonders flexibel bei kleinen Auflagen. Siebdruck liegt dazwischen: Er bringt deckende Farbe und kräftige Flächen auf das Blech, benötigt dafür aber Vorlagen, Siebe und Rüstzeit.
Blech stellt dabei besondere Anforderungen. Metalloberflächen sind glatt, oft geölt oder fettverschmutzt, teils beschichtet und häufig nicht eben. Kanten, Umformungen und Prägungen beeinflussen den Auflagedruck. Gleichzeitig soll die Markierung Reinigung, Abrieb und Klima über die gesamte Lebensdauer des Geräts standhalten.
Typische Einsatzzwecke
Kennzeichnung
Bezeichnungen für Bedienelemente, Anschlüsse und Baugruppen, die im Feld eindeutig lesbar bleiben müssen.
Skalen und Anzeigen
Teilungen, Messbereiche und Stellungen, bei denen Strichstärke und Abstand über die Bedienbarkeit entscheiden.
Warnhinweise
Piktogramme und Warntexte, die kontrastreich und dauerhaft auf Gehäusen und Abdeckungen erscheinen müssen.
Dekor und Markenbild
Flächige Farbgebung und Logos, die das Erscheinungsbild eines Geräts prägen, ohne aufwendige Mehrprozesse.
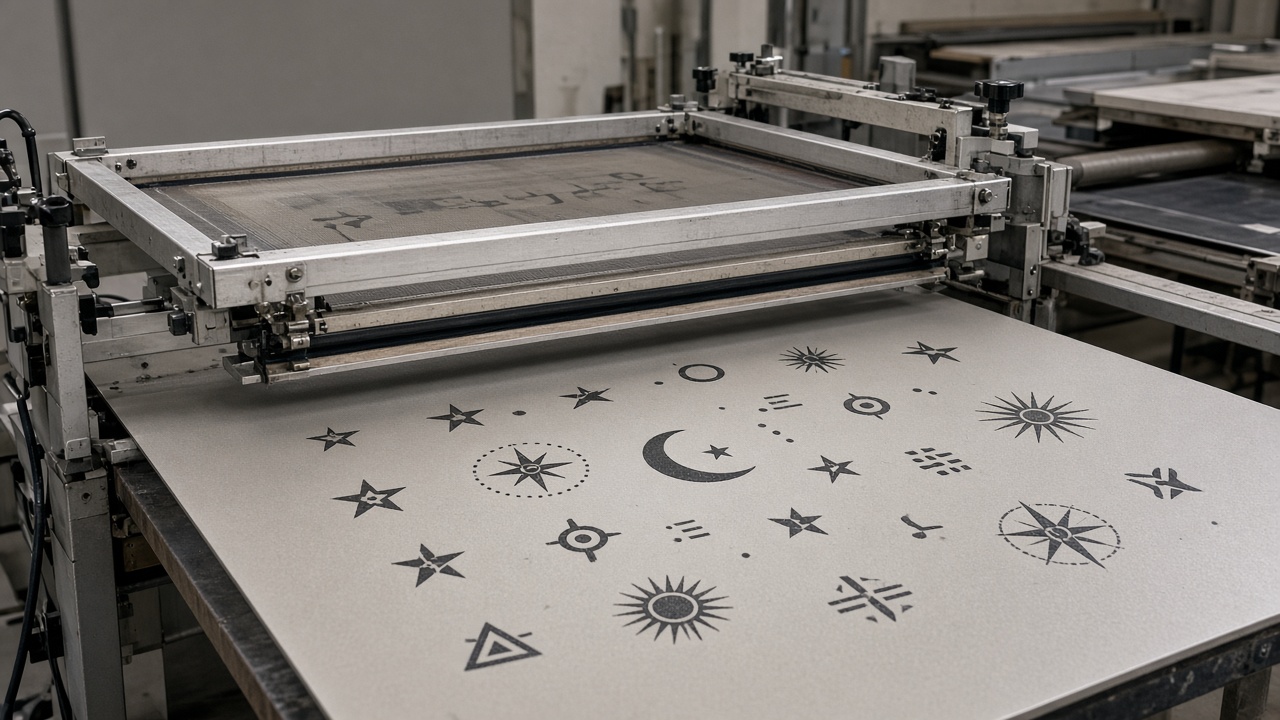
Typische Blechteile und Anwendungsbereiche
Gängige Bauteile im Siebdruck
Im Alltag bedrucken wir als Blechfertiger vor allem Teile, die wir selbst biegen, stanzen oder schweißen und die anschließend beschriftet werden. Dazu gehören Bedienblenden, Gehäusefronten, Schaltschrankabdeckungen und Typenschilder. Im Heizungs-, Maschinen- und Gerätebau sind es häufig Frontplatten mit Skalen, Schaltstellungen und Hinweisen zur Bedienung.
Wichtig ist dabei die Reihenfolge: Das Teil sollte nach dem Zuschnitt und den Umformungen bedruckbar sein. Wenn Biegungen erst nach dem Druck erfolgen, reißt die Farbe an den Kanten oder verzieht sich. Diesen Punkt sollte man in der Arbeitsvorbereitung klar festlegen.
Branchen mit hohem Bedarf
Besonders häufig fragen Hersteller aus Haushaltsgeräte-, Elektro- und Fahrzeugbau sowie aus der Medizin- und Labortechnik nach bedruckten Blechteilen. In diesen Branchen ist nicht nur das optische Ergebnis wichtig, sondern auch die Wiederholgenauigkeit über viele Lose. Ein Typenschild, das im dritten Quartal anders aussieht als im ersten, erzeugt Reklamationen und Nacharbeit.
Praxishinweis
Serienqualität entsteht durch feste Parameter: gleiche Siebe, dokumentierte Farbe, definierte Trocknung und eine Sichtprüfung nach Muster. Nur so bleibt ein Motiv über Nachbestellungen hinweg identisch.
Geeignete Metalle und Oberflächen
Edelstahl, Aluminium und Stahl im Vergleich
Die Metallsorte bestimmt, wie gut die Farbe haftet und wie sich das Teil nach dem Druck verhält. Edelstahl ist korrosionsbeständig und wird oft für Außenanwendungen oder Medizin- und Laborgehäuse gewählt, benötigt aber eine sorgfältige Entfettung, weil seine glatte Oberfläche Haftung erschwert. Aluminium ist leicht und gut verarbeitbar, reagiert jedoch empfindlich auf Oxidschichten, die vor dem Druck berücksichtigt werden müssen. Stahl ist kostengünstig und mechanisch robust, sollte im Innenbereich aber vor Korrosion geschützt sein, bevor man bedruckt.
Bei uns werden unter anderem Edelstahl SUS304, SUS316 und SUS430, Stahl SPCC bzw. CRS, Q235 und Q355 sowie Aluminium 5052, 6061 und 5754 verarbeitet. Die Entscheidung für eine Sorte sollte immer zusammen mit dem Einsatzort getroffen werden, nicht allein nach dem Preis.
| Werkstoff | Haftungsverhalten | Stärken | Hinweis |
|---|---|---|---|
| Edelstahl | Gut nach gründlicher Entfettung, glatte Oberfläche fordert Sorgfalt | Korrosionsbeständig, für Außen- und Hygienebereiche geeignet | Entfettung und Haftprüfung besonders ernst nehmen |
| Aluminium | Abhängig von Oxidschicht und Vorbehandlung | Leicht, gut umformbar, ansprechende Optik | Oberflächenzustand mit dem Partner klären |
| Stahl (SPCC, CRS, Q235) | Gut auf sauberer, unbeschichteter Oberfläche | Wirtschaftlich, mechanisch robust | Korrosionsschutz für Außeneinsatz einplanen |
Beschichtetes, lackiertes und eloxiertes Blech
Pulverbeschichtung und Eloxal verändern die Oberfläche grundlegend. Pulverlack bildet eine geschlossene, oft leicht strukturierte Schicht, auf der Farbe anders verläuft als auf Rohmetall. Eloxal erzeugt eine poröse Oxidschicht, die die Haftung verbessern kann, aber stark von Schichtdicke, Versiegelung und Färbung abhängt. Beide Verfahren werden bei uns über qualifizierte Partnerbetriebe koordiniert, sodass die Oberflächenspezifikation vollständig im Angebot ausgewiesen wird.
Vor der Bestellung klären
Fragen Sie beim Beschichter oder Eloxierer nach Schichtaufbau, Versiegelung und Farbnummer. Eine Lieferung ohne geklärten Oberflächenstand führt häufig zu Haftungsproblemen, die erst nach der Montage sichtbar werden.
Gebürstete, polierte und strukturierte Oberflächen
Die Rauheit der Oberfläche beeinflusst Deckung und Schärfe. Gebürstete Edelstahlflächen zeigen eine Richtungsstruktur, die sich in der Farbe abbildet, und feine Linien können dadurch unruhig wirken. Hochglanzpolierte Flächen sind sehr glatt, was die Haftung erschwert, aber saubere Kanten ermöglicht. Strukturierte Oberflächen verteilen die Farbe unregelmäßig, sodass man für feine Schrift eine glatte Zone einplanen sollte.
Der Ablauf: Siebdruck Schritt für Schritt
Ein sauberer Siebdruckprozess auf Blech besteht aus mehreren aufeinander aufbauenden Schritten. Jeder Schritt hat eine eigene Fehlerquelle, und Probleme im späteren Ablauf lassen sich oft nicht mehr korrigieren.
Vorbereitung und Entfettung
-
1
Entgraten und Kanten prüfen
Grate und scharfe Kanten stören den Auflagedruck und zerstören die Schablone.
-
2
Öle und Fette entfernen
Schneid- und Umformöle sowie Fingerabdrücke werden mit geeigneten Reinigern entfernt.
-
3
Handschuhe verwenden
Ab der Reinigung nur noch mit Handschuhen anfassen, damit keine neuen Verschmutzungen entstehen.
Warum es hier oft scheitert
Die meisten Haftprobleme beginnen bei der Vorbereitung. Ein Teil, das zwischen Entfettung und Druck einmal angefasst wurde, verliert seine Haftung oft unbemerkt. Deshalb sollte der Weg vom Reinigungsbecken bis zur Druckvorrichtung kurz und dokumentiert sein.
Schablone und Siebaufbau
Die Maschenweite des Gewebes muss zum Motiv passen. Ein feines Gewebe ermöglicht scharfe Linien und kleine Schrift, überträgt aber weniger Farbe. Ein gröberes Gewebe bringt mehr Farbe, verliert jedoch an Detailgenauigkeit. Die Wahl ist also immer ein Kompromiss zwischen Schärfe und Deckung.
Ebenso wichtig sind Ausrichtung und Spannung des Siebs. Ein locker gespanntes Sieb erzeugt Versatz und unscharfe Ränder. Bei Mehrfarbdruck muss jede Farbe exakt auf die gleiche Position treffen, weshalb Anschläge und Referenzkanten an der Vorrichtung sauber definiert sein sollten.
Beschichtung und Belichtung
Das Gewebe wird mit Fotoemulsion beschichtet, getrocknet und anschließend mit einer Filmvorlage belichtet. Dort, wo das Motiv Licht durchlässt, härtet die Emulsion aus. Die unbelichteten Stellen werden ausgewaschen und bilden die offenen Druckbereiche.
Typische Fehler sind Über- und Unterbelichtung. Bei zu langer Belichtung werden Kanten unscharf und feine Strukturen verstopfen. Bei zu kurzer Belichtung löst sich die Emulsion an Detailstellen wieder auf. Deshalb empfehlen wir, vor jeder neuen Kombination aus Gewebe, Emulsion und Lichtquelle eine Belichtungsreihe zu testen.
Überbelichtung
Kanten werden unscharf, Linien verbreitern sich und kleine Öffnungen schließen sich.
Unterbelichtung
Emulsion löst sich an Detailstellen, Schrift wird unsauber und Ränder reißen aus.
Druck und Farbauftrag
Beim Druck bestimmen Rakelführung, Druckgeschwindigkeit und Schichtdicke das Ergebnis. Ein gleichmäßiger Rakeldruck und eine konstante Geschwindigkeit verhindern Streifen und wechselnde Deckung. Die Schichtdicke der Farbe steuert die Deckung: Dünne Schichten wirken transparent, dickere Schichten decken besser, neigen aber zum Verlaufen bei feinen Details.
Mehrfarbendruck verlangt präzise Passergenauigkeit. Jede Farbe braucht ein eigenes Sieb und eine eigene Trocknungszwischenstufe, wenn sich die Farben nicht vermischen sollen. Ein Versatz von wenigen Zehntel Millimetern fällt bei Schrift und Linien sofort auf.
Trocknung, Aushärtung und Fixierung
Die Aushärtung entscheidet darüber, ob die Farbe dauerhaft auf dem Metall bleibt. Je nach System kommen UV-Härtung, Ofentrocknung oder Zweikomponentensysteme zum Einsatz. UV-Farben härten unter UV-Licht aus und sind schnell verarbeitbar. Ofentrocknung benötigt definierte Temperaturen und Verweilzeiten. Zweikomponentensysteme werden durch Mischung mit einem Härter ausgehärtet und bieten hohe Beständigkeit.
Wie fixiert man Siebdruck richtig?
Entscheidend sind drei Größen: Temperatur, Zeit und eine anschließende Haftprüfung. Die genauen Werte legt das Datenblatt der Farbe fest, und sie sollten im Prozess dokumentiert werden.
- 1
Temperatur einhalten
Ofen- oder Trocknungstemperatur gemäß Farbdatenblatt, nicht nach Gefühl.
- 2
Zeit ausreichend bemessen
Teile müssen vollständig durchhärten, auch an dicken Bereichen oder Kanten.
- 3
Haftung prüfen
Nach dem Aushärten Haftung mit Gitterschnitt oder Wischtest belegen.
Qualitätskontrolle und Handling
Eine Sichtprüfung allein reicht nicht. Wir empfehlen eine Kombination aus Sichtkontrolle gegen ein Freigabemuster und einfachen Haftungstests. Der Gitterschnitt zeigt, ob die Farbe im Verbund hält. Der Wischtest mit geeignetem Lösemittel prüft die chemische Beständigkeit. Für Abrieb und Klimaeinfluss sollten Prüfungen nach Vereinbarung mit dem Kunden erfolgen.
-
Sichtprüfung gegen Muster
Farbton, Deckung, Schärfe und Position im Vergleich zum Freigabemuster.
-
Gitterschnitt
Haftung im Verbund, bewertet nach einem festen Prüfschema.
-
Wischtest
Beständigkeit gegen Reinigungsmittel und Lösemittel laut Vereinbarung.
-
Handling nach dem Druck
Teile erst stapeln, wenn die Farbe vollständig ausgehärtet ist, und mit Schutzfolie transportieren.
Was beeinflusst die Druckqualität?
Haftung und Oberflächenvorbehandlung
Haftung ist das Ergebnis mehrerer Faktoren: sauberes Entfetten, passende Vorbehandlung und gegebenenfalls ein Primer. Bei schwer haftenden Oberflächen kann eine Plasmavorbehandlung die Oberflächenenergie erhöhen. Entscheidend ist, dass die Vorbehandlung zur Metallsorte und zur Farbe passt. Diese Abstimmung erfolgt bei uns gemeinsam mit den Partnerbetrieben.
Warnung
Ein Primer ersetzt keine Entfettung. Wird er auf verschmutzte Flächen aufgetragen, haftet er ebenfalls nur lokal und hinterlässt später unsaubere Ränder.
Farbtyp und Härtungsmethode
Lösemittelhaltige Farben haften oft gut auf Metall, belasten aber Arbeitsschutz und Umwelt stärker. Wasserbasierte Farben sind umweltfreundlicher, benötigen jedoch sorgfältige Trocknung und sind auf glatten Metallen nicht immer so robust. UV-härtende Farben sind schnell und eignen sich für hohe Ausbringungen, verlangen aber passende Lichtquellen und eine geprüfte Haftung auf dem jeweiligen Werkstoff.
Der Trend geht eindeutig zu umweltfreundlicheren, lösemittelarmen Systemen. Für Einkauf und Konstruktion heißt das: Die Farbwahl sollte nicht nur nach Optik, sondern auch nach Haftung, Härtung und Umweltanforderungen des Zielmarkts getroffen werden.
Deckung, Schärfe und Konsistenz
Gewebe, Rakel und Farbviskosität wirken zusammen. Ein feines Gewebe mit dünner Farbe ergibt scharfe, aber schwach deckende Linien. Eine zu zähe Farbe verstopft das Gewebe, eine zu dünne läuft aus. Gleichbleibende Viskosität über die Schicht hinweg ist deshalb ein wichtiger Prozessparameter, den man bei längeren Läufen regelmäßig kontrolliert.
Konstruktionsregeln für druckgerechte Blechteile
Viele Probleme beim Bedrucken lassen sich schon in der Zeichnung vermeiden. Die folgenden Punkte sind als Orientierung gedacht und sollten im DFM-Gespräch mit dem Fertiger konkret abgestimmt werden.
Mindestgrößen für Schrift und Linien
Feine Schrift und dünne Linien sind die häufigste Ursache für unleserliche Beschriftung. Planen Sie Schriftgrößen, Linienstärken und Abstände von Anfang an mit ausreichendem Puffer ein. Als Richtwert gilt: Je kleiner die Schrift, desto größer sollte der Kontrast und der Abstand zu Kanten und Biegungen sein. Die genauen Mindestwerte bestätigen wir im DFM-Abgleich für Ihr Motiv und Ihr Gewebe.
Schrift
Serifenlose, gut lesbare Schriftarten mit ausreichender Strichstärke wählen.
Linien
Haarlinien vermeiden, da sie beim Druck unterschiedlich ausfallen.
Abstände
Genügend Abstand zu Kanten, Bohrungen und Umformzonen einplanen.
Kanten, Biegungen und Prägungen
Biegeradien und Ziehkanten schränken den nutzbaren Druckbereich ein. Im Radius verläuft die Farbe ungleichmäßig, Schrift wird verzerrt und die Haftung kann nachlassen. Prägungen erzeugen Erhebungen, auf denen der Rakel nicht gleichmäßig aufliegt. Daher sollten Druckflächen möglichst in ebenen Zonen liegen.
Empfehlung
Legen Sie den Druckbereich früh in der Konstruktion fest. Wer Biegungen, Schweißnähte und Druckflächen gemeinsam plant, vermeidet Nacharbeit und spart Zeit in der Serienvorbereitung.
Handling und Vorrichtungen
Schwer zu positionierende Teile, etwa Gehäuse mit mehreren Abkantungen, brauchen definierte Aufnahmen. Passgenaue Vorrichtungen mit Anschlägen oder Vakuumtische sorgen dafür, dass jedes Teil identisch aufliegt. Das ist besonders bei Mehrfarbdruck und bei Serien mit wiederkehrenden Nachbestellungen entscheidend.
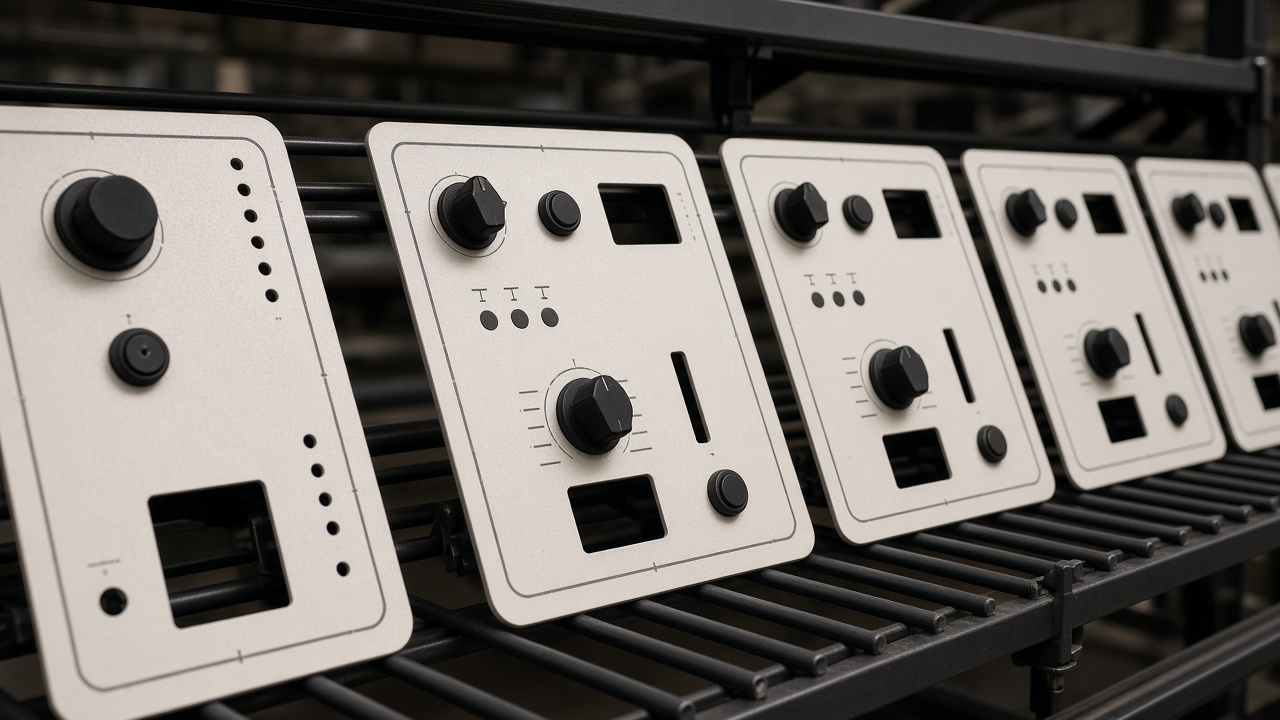
Siebdruck im Vergleich zu Alternativen
Siebdruck ist nicht immer die richtige Wahl. Je nach Auflage, Motiv und Haltbarkeitsanforderung können andere Verfahren besser passen.
Digitaldruck: Vorteile bei Kleinstmengen
Digitaldruck benötigt keine Siebe und keine lange Rüstzeit. Er eignet sich deshalb für Prototypen, Kleinstserien und Varianten mit wechselnden Motiven. Ein Nachteil ist häufig die Haltbarkeit der Farbe bei starker Beanspruchung, die je nach System geprüft werden sollte.
Was ist besser, Digitaldruck oder Siebdruck? Das hängt vom Einsatz ab. Bei wenigen Teilen mit häufig wechselnden Motiven ist der Digitaldruck meist im Vorteil. Bei wiederkehrenden Serien mit gleichbleibendem Motiv und hoher Abriebbeanspruchung bietet der Siebdruck in der Regel die bessere Wirtschaftlichkeit und Deckung.
Laserbeschriftung für feine Details und dauerhafte Markierungen
Laserbeschriftung ist die erste Wahl für Seriennummern und Datamatrix-Codes. Sie erzeugt feine, dauerhafte Markierungen, die auch nach Reinigung erhalten bleiben. Für farbige Flächen und großflächige Motive ist Siebdruck jedoch meist die passendere Lösung.
UV-Direktdruck für Vollfarbmotive
UV-Direktdruck eignet sich für Fotomotive, Verläufe und komplexe Vollfarbgrafiken. Während Siebdruck pro Farbe ein eigenes Sieb benötigt, arbeitet der Direktdruck ohne Sieb und kann Farbverläufe fließend darstellen. Für einfarbige oder wenige Farbflächen bleibt der Siebdruck bei größeren Stückzahlen oft wirtschaftlicher.
Ätzen und Gravieren für raue Umgebungen
Wenn eine Markierung chemischen Einflüssen und starkem Abrieb standhalten muss, sind geätzte oder gravierte Beschriftungen eine robuste Alternative. Sie sind nicht auf Farbhaftung angewiesen, da die Information direkt im Material steckt. Gravuren und Ätzungen sind allerdings im Vergleich zum Siebdruck weniger flexibel bei Farbe und Gestaltung.
Faustregel
Für Außenteile mit hoher Chemikalien- oder Abriebbelastung sollten Sie Ätzen oder Gravieren als Option prüfen, bevor Sie den Druck festlegen.
Entscheidungshilfe
Die folgende Übersicht fasst die wichtigsten Kriterien qualitativ zusammen. Sie ersetzt keine Prüfung des konkreten Motivs, hilft aber bei der ersten Auswahl.
| Verfahren | Auflage | Motiv | Haltbarkeit | Kosten |
|---|---|---|---|---|
| Siebdruck | Mittel bis groß | Flächen, Linien, Schrift in wenigen Farben | Hoch bei geprüfter Haftung | Einrichtung wird auf Stückzahl umgelegt |
| Digitaldruck | Klein bis mittel | Wechselnde Motive, mehrfarbig | Abhängig vom System, Prüfung nötig | Geringe Einrichtkosten |
| Laserbeschriftung | Jede Größe | Seriennummern, Codes, feine Details | Sehr hoch, dauerhaft im Material | Abhängig von Datenaufwand und Teilezahl |
| UV-Direktdruck | Klein bis mittel | Fotomotive, Verläufe, Vollfarbe | Abhängig von Farbe und Beanspruchung | Wirtschaftlich bei wenigen Teilen |
| Ätzen / Gravieren | Mittel bis groß | Schrift und Symbole im Material | Sehr hoch gegen Chemikalien und Abrieb | Abhängig von Motiv und Fertigungsaufwand |
Kosten, Stückzahlen und Wirtschaftlichkeit
Einrichtkosten und Rüstzeiten
Beim Siebdruck entstehen Fixkosten, bevor das erste Teil bedruckt wird. Dazu gehören die Herstellung der Siebe, die Filme für die Belichtung und die Rüstung der Maschine. Pro Farbe fällt ein eigener Block an. Diese Einrichtkosten werden auf die Stückzahl umgelegt, weshalb Siebdruck bei sehr kleinen Mengen teuer wirkt.
Eine gute Planung bündelt Motive, nutzt vorhandene Siebe bei Nachbestellungen und vermeidet unnötige Farbwechsel. So lassen sich Rüstzeiten reduzieren, ohne Qualität einzubüßen.
Ab welcher Stückzahl sich Siebdruck rechnet
Eine allgemeingültige Schwelle gibt es nicht, sie hängt von Motiv, Farbanzahl, Oberfläche und Nachbestellrhythmus ab. Als grobe Orientierung gilt: Je mehr Teile mit identischem Motiv gefertigt werden und je häufiger Nachbestellungen folgen, desto stärker amortisieren sich die Einrichtkosten.
Kleine Serie
Eher Digitaldruck oder Laser prüfen, besonders bei Varianten.
Wiederkehrende Serie
Siebdruck mit dokumentierten Parametern wird meist wirtschaftlich.
Nachbestellung
Vorhandene Siebe und Farbrezepte senken Aufwand und Streuung.
Häufige Fragen zum Siebdruck auf Blechteilen (FAQ)
Was kann man mit einem Siebdruck alles bedrucken?
Siebdruck eignet sich für Metalle, Kunststoffe, Glas und Folien. Bei Blechteilen kommt es jedoch besonders auf Oberflächenzustand, Vorbehandlung und Umformungen an. Eine Freigabe über Muster ist deshalb vor der Serie sinnvoll.
Was passiert, wenn ich beim Siebdruck zu lange belichtet habe?
Die Kanten werden unscharf, feine Strukturen verstopfen und Schrift verliert ihre Lesbarkeit. Die Lösung ist eine Belichtungsreihe mit abgestuften Zeiten, aus der man die passende Zeit für Gewebe, Emulsion und Lichtquelle ableitet.
Wie fixiert man Siebdruck auf Metall dauerhaft?
Mit der Aushärtung nach Datenblatt: korrekte Temperatur, ausreichende Zeit und anschließend eine Haftprüfung per Gitterschnitt oder Wischtest. Typische Fehlerquellen sind unvollständig ausgehärtete Bereiche an Kanten, Verschmutzungen durch fehlende Entfettung und Stapeln vor dem vollständigen Aushärten.
Fazit: Siebdruck auf Blechteilen richtig planen
Gelungener Siebdruck auf Blechteilen entsteht aus dem Zusammenspiel von Vorbehandlung, Farbwahl, Konstruktion und Qualitätsprüfung. Wer Entfettung und Oberflächenzustand früh klärt, die Druckfläche in der Zeichnung festlegt und Haftung dokumentiert prüft, vermeidet die meisten Reklamationen.
Empfehlung für Einkauf und Konstruktion
- 1
Vorbehandlung spezifizieren
Entfettung, Primer und Oberflächenzustand im Angebot festhalten.
- 2
Farbe und Härtung wählen
Nach Haftung, Beanspruchung und Umweltanforderung entscheiden.
- 3
Konstruktion druckgerecht auslegen
Druckflächen eben halten, Schrift und Abstände ausreichend dimensionieren.
- 4
Muster und Prüfung vereinbaren
Freigabemuster, Gitterschnitt und Dokumentation vor dem Serienstart festlegen.
Als Blechfertiger koordinieren wir Siebdruck und andere Oberflächenprozesse über qualifizierte Partnerbetriebe und bringen Konstruktion, Blechfertigung und Oberfläche in einem Angebot zusammen. Wenn Sie ein konkretes Blechteil mit Beschriftung oder Dekor planen, schicken Sie uns Zeichnung und Menge. Wir prüfen die Fertigbarkeit und geben Hinweise zur Druckfläche.
Anfrage
Musterdruck oder Beratung anfragen
Senden Sie uns Zeichnungen (PDF, DXF oder STEP), Werkstoff und Blechdicke, Menge, gewünschte Oberfläche, kritische Maße und Ihren Zieltermin. Wir prüfen die Druckfläche, geben DFM-Hinweise und erstellen ein belastbares Angebot.
- Zeichnung und Werkstoff
- Menge für Prototyp oder Serie
- Motiv, Farbe und Oberfläche
- Liefertermin und Dokumente