
Technischer Leitfaden · Blechfertigung
Schweißverbindungen bei Blechen: Arten, Auswahl und Praxistipps
Wir zeigen, wie Sie Verbindungsart und Schweißverfahren auf Werkstoff, Blechdicke und Bauteilanforderungen abstimmen – und wie Sie Verzug, Durchbrennen und unnötige Nacharbeit vermeiden.
Kurzbeschreibung: Welche Schweißverbindungen bei Blechen sich eignen, wie Sie Verzug und Durchbrennen vermeiden und welches Verfahren zu Ihrem Material passt. Mit Praxistipps.
Was sind Schweißverbindungen bei Blechen?
Schweißverbindungen bei Blechen sind stoffschlüssige Verbindungen, bei denen die Fügekanten durch Wärme – und je nach Verfahren zusätzlich durch Druck oder Zusatzwerkstoff – dauerhaft verbunden werden. Im Blechbau geht es häufig um dünnwandige Werkstücke bis ungefähr 3 mm. Die passende Verbindung beeinflusst nicht nur die Festigkeit, sondern auch Dichtheit, sichtbare Oberfläche, Maßhaltigkeit und Korrosionsverhalten des fertigen Bauteils.
Warum die Auslegung zählt
Bei dünnem Material ist das Prozessfenster oft enger als bei Grobblech: Schon eine kleine Änderung bei Wärmeeintrag, Spalt oder Brennerführung kann Durchbrand oder Verzug verursachen. Wir betrachten deshalb Fuge, Schweißfolge, Zugänglichkeit und spätere Oberfläche gemeinsam – nicht als voneinander getrennte Entscheidungen.
Anders als beim Schweißen dicker Querschnitte steht bei Blechen meist nicht die mehrlagige Füllung einer vorbereiteten V- oder X-Naht im Vordergrund. Entscheidend sind eine präzise Passung, geringe und kontrollierte Wärmeeinbringung sowie eine Verbindung, die zur Belastung und zur Fertigungsstückzahl passt. Eine aufwendige Fugenbearbeitung ist bei vielen dünnen Blechen nicht erforderlich, die Kanten müssen aber sauber, gratarm und passend ausgerichtet sein.
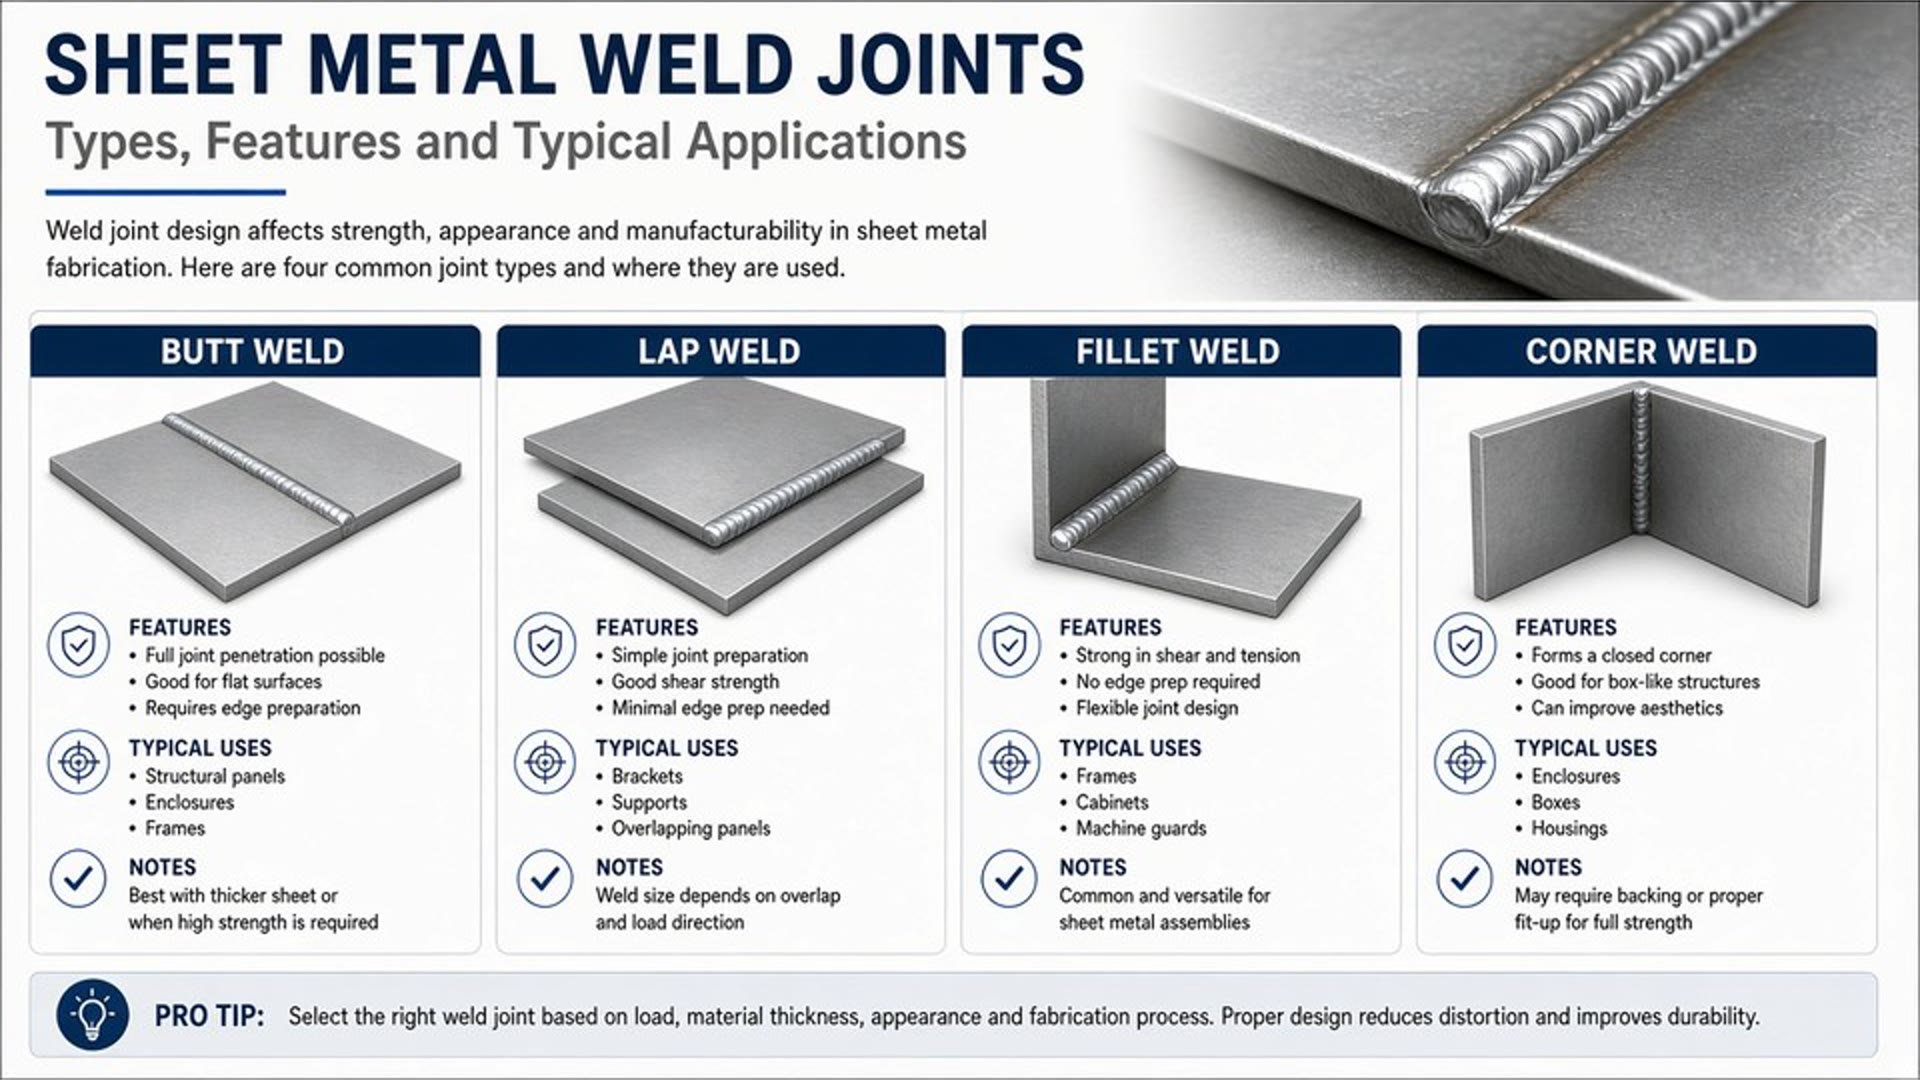
Die Grundarten von Schweißverbindungen im Blechbau
Die Fugenform entscheidet über Kraftfluss, Nahtzugang und Aufwand bei der Vorbereitung. In der Konstruktion wählen wir deshalb nicht nur nach dem einfachsten Aufbau, sondern prüfen auch, wie sich die Naht schweißen, kontrollieren und gegebenenfalls nachbearbeiten lässt.
Stumpfstoß
Die Bleche liegen in einer Ebene und treffen Kante an Kante aufeinander. Das eignet sich für ebene Sichtflächen und belastete Verbindungen, verlangt aber eine genaue Ausrichtung und einen kontrollierten Spalt. Bei sehr dünnem Material kann eine unpassende Einstellung rasch zu Einbrand oder Verzug führen.
T-Stoß
Ein Blech steht quer auf einem anderen, etwa bei Versteifungen, Trägern oder Rahmen. Die Verbindung wird häufig mit einer Kehlnaht ausgeführt. Achten Sie darauf, dass Nahtgröße und Nahtlänge zur Belastung passen und die Geometrie den Brennerzugang erlaubt.
Überlappstoß
Die Bleche überdecken sich; die Kanten müssen nicht so präzise auf Stoß vorbereitet werden. Das ist für dünne Bleche und Punktschweißungen oft praktisch. Eine Überlappung kann jedoch Spalten bilden, in denen Feuchtigkeit stehen bleibt. Für dichte oder korrosionskritische Bauteile ist die Konstruktion samt Versiegelung besonders sorgfältig zu bewerten.
Eckstoß
Zwei Bleche treffen an ihren Kanten aufeinander und bilden beispielsweise eine Gehäuseecke oder einen Kasten. Kanten müssen im richtigen Winkel zusammenlaufen und vor dem Schweißen sicher fixiert werden. Bei sichtbaren Gehäusen sollte auch festgelegt sein, ob die Naht bündig geschliffen wird.
Kantenstoß und Bördelnaht
Beim Kantenstoß liegen dünne Bleche mit ihren Kanten aneinander; eine Bördelung kann die Kante umformen und die Fügezone stabilisieren. Solche Lösungen eignen sich beispielsweise für dünnwandige Abdeckungen, Behälterteile oder sichtbare Kanten, wenn die Konstruktion dafür ausgelegt ist. Die Verbindung ist nicht pauschal für hohe Belastungen geeignet: Geometrie und Anforderung müssen zusammenpassen.
Vergleich der Verbindungsarten
| Verbindungsart | Belastbarkeit und Aufwand | Typische Anwendungen |
|---|---|---|
| Stumpfstoß | Gute Kraftübertragung bei sorgfältiger Passung; genaue Ausrichtung nötig. | Ebene Paneele, Sichtflächen, belastete Nähte. |
| T-Stoß | Kehlnaht meist gut zugänglich; Nahtauslegung nach Beanspruchung. | Versteifungen, Rahmen, Halter. |
| Überlappstoß | Einfach vorzubereiten; Spalt- und Korrosionsrisiko beachten. | Dünnblech, Punkt- und Serienverbindungen. |
| Eckstoß | Ausrichten und Fixieren entscheidend; Sichtnacharbeit möglich. | Gehäuse, Kästen, Blechwannen. |
| Kantenstoß/Bördelnaht | Platzsparend bei dünnem Blech; Eignung abhängig von Geometrie und Last. | Abdeckungen, Kanten und dünnwandige Bauteile. |
Werkstoffe und Blechdicken für Schweißverbindungen
Die Werkstoffbezeichnung allein reicht nicht, um ein Verfahren festzulegen. Dicke, Oberflächenzustand, Bauteilgeometrie und geforderte Optik beeinflussen die Parameter und die Vorbereitung. Bei Rapidsheetfab bearbeiten wir unter anderem Baustähle, Edelstahl, Aluminium und Kupferwerkstoffe im Rahmen kundenspezifischer Blechprojekte.
Baustahl
Baustähle wie Q235/Q355 sowie kaltgewalzte Stahlbleche lassen sich mit geeigneter Vorbereitung in der Regel gut schweißen. Dünnere Querschnitte verlangen trotzdem eine zurückhaltende Wärmeeinbringung und gleichmäßige Fugen. Vor dem Fügen entfernen wir Öl, Rost, lose Beschichtungen und Grate aus der Schweißzone; bei dickeren Abschnitten sind Fugenform und erforderliche Lagen projektspezifisch zu prüfen.
Edelstahl
Edelstahl, etwa SUS304 oder SUS316, leitet Wärme anders als Baustahl und reagiert sichtbar auf Wärmeeintrag. Eine saubere, kontrollierte Naht reduziert Anlauffarben und Verzug; die spätere Oberflächenanforderung kann Beizen, Passivieren oder Elektropolieren erforderlich machen. Beim WIG-Schweißen kommen häufig Argon-Schutzgas und – wenn die Nahtwurzel geschützt werden muss – eine geeignete Formiergasführung zum Einsatz. Schutzgas und Verfahren sind anhand der konkreten Verbindung festzulegen.
Aluminium
Aluminium bildet eine Oxidschicht mit einem deutlich höheren Schmelzpunkt als das Grundmaterial und leitet Wärme schnell ab. Deshalb sind eine saubere Vorbehandlung, passende Aluminiumzusatzwerkstoffe und ein dafür ausgelegter Prozess wichtig. WIG- und MIG-Verfahren sind verbreitete Optionen; Brenner, Drahtförderung, Stromquelle und Schutzgas müssen zum Werkstoff und zur Dicke passen. Vor dem Serienlauf empfiehlt sich ein aussagekräftiger Schweißversuch.
Verzinkte Bleche und Kupfer
Beim Schweißen verzinkter Bleche können Zinkdämpfe entstehen. Sorgen Sie für wirksame Absaugung und Lüftung; die Beschichtung im Nahtbereich ist nach Prozessvorgabe zu behandeln und der Korrosionsschutz anschließend fachgerecht wiederherzustellen. Kupferwerkstoffe wie C1100/T2 führen Wärme sehr gut ab. Das beeinflusst die benötigte Energie und den Prozessablauf – hier ist eine pauschale Einstellung besonders wenig aussagekräftig.
Alternativen zum Schweißen
Bleche lassen sich auch löten, nieten, kleben oder verschrauben. Löten verbindet bei geringerer Temperatur, Nieten und Schrauben sind mechanische Verbindungen und können demontierbar sein. Kleben verteilt Kräfte über eine Fläche und vermeidet lokale Wärmeeinwirkung, erfordert aber geeignete Oberflächen und eine belastbare Klebstoffauslegung. Schweißen schafft eine dauerhafte stoffschlüssige Verbindung, kann jedoch Wärmeverzug und Nacharbeit verursachen. Die beste Wahl richtet sich nach Last, Dichtheit, Wartbarkeit, Werkstoff und Fertigungsmenge.
Schweißverfahren für Blechverbindungen
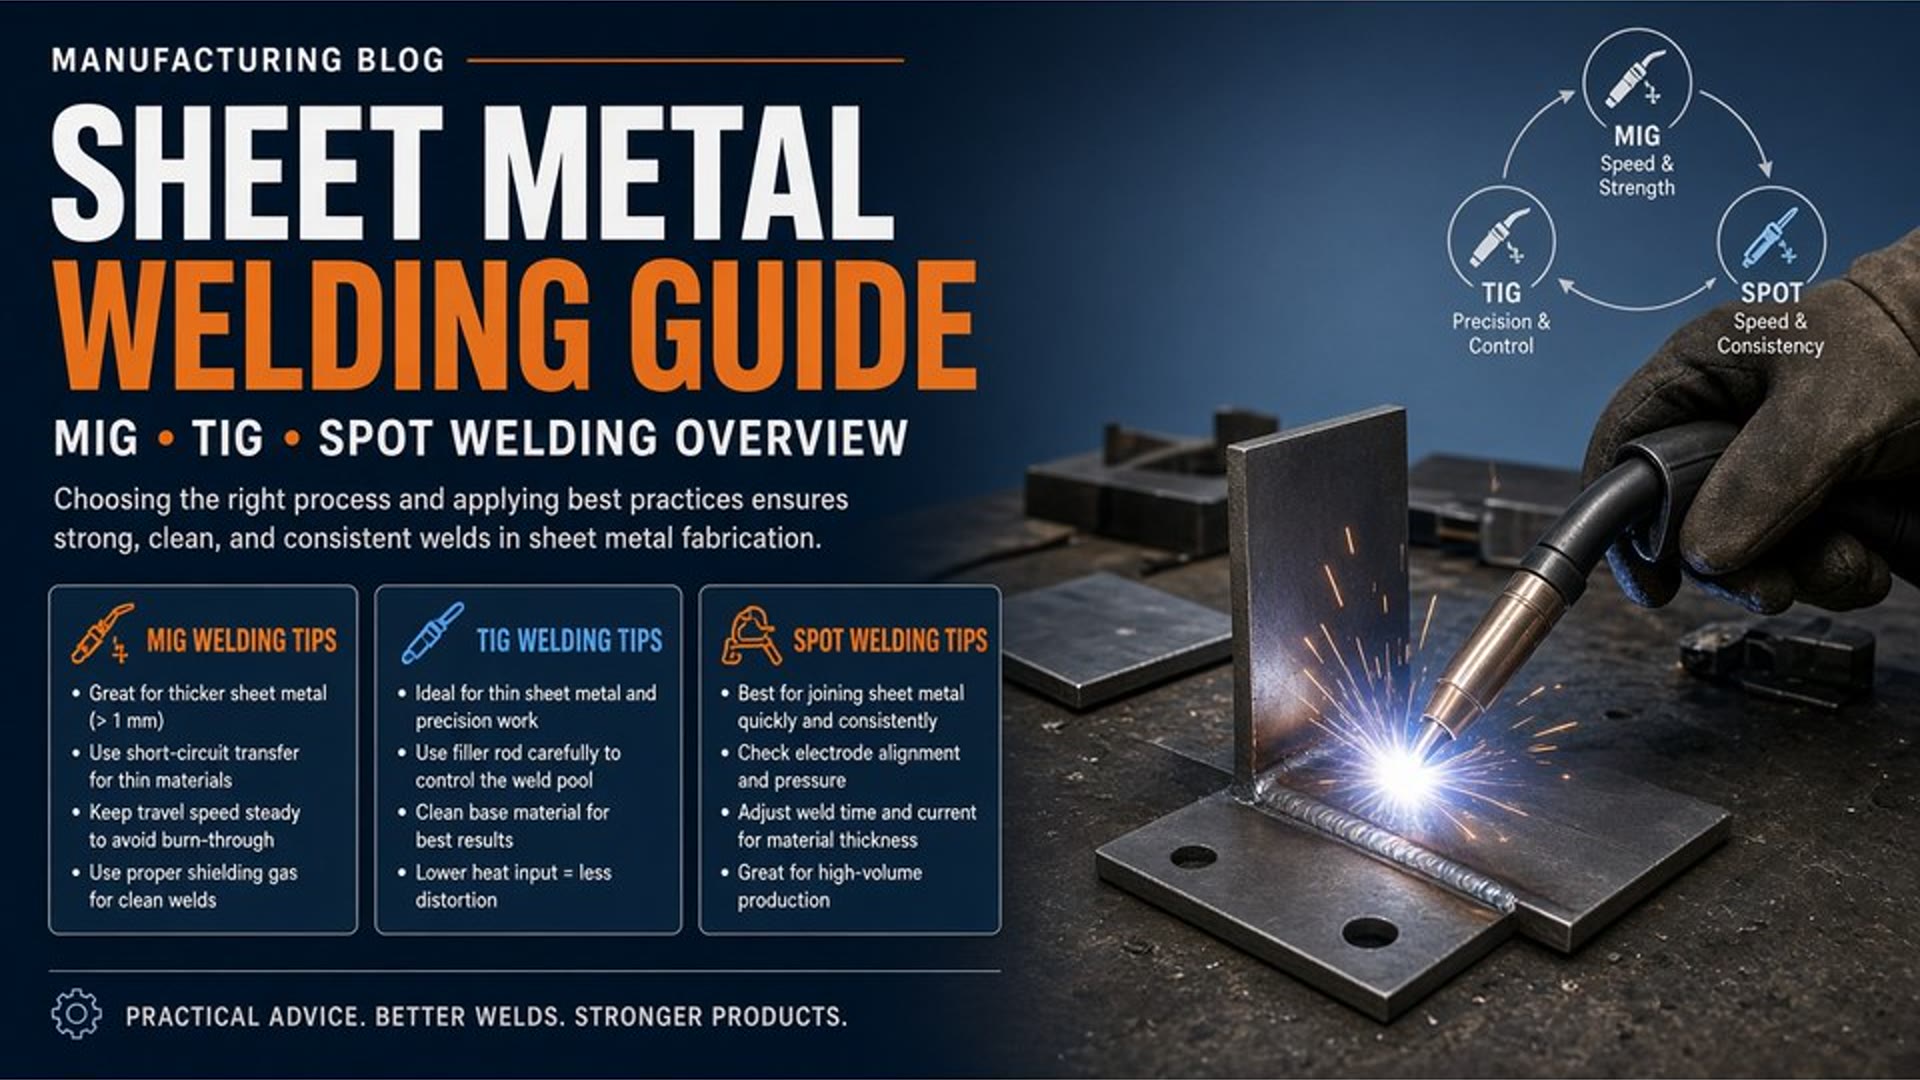
Kein Verfahren ist für jede Blechverbindung optimal. Für die Auswahl zählen Bauteildicke, Werkstoff, Nahtlänge, Stückzahl, geforderte Optik und erreichbare Schweißposition. Bei Rapidsheetfab verbinden wir in der Blechfertigung unter anderem WIG-, MIG/MAG-, Laser- und Punktschweißprozesse mit vor- und nachgelagerten Arbeitsschritten.
MIG/MAG-Schweißen
MIG/MAG führt kontinuierlich Draht als Elektrode und Zusatzwerkstoff zu und eignet sich für zügige, wirtschaftliche Fertigung. MIG wird typischerweise mit inertem Schutzgas eingesetzt, MAG mit aktivem Gas beziehungsweise Gasgemischen; Drahtart und Gas müssen zum Grundwerkstoff passen. Bei dünnem Blech sind Drahtdurchmesser, Vorschub, Spannung und Schweißfolge so abzustimmen, dass die Naht nicht überhitzt und die Spritzerbildung beherrschbar bleibt.
WIG-Schweißen
WIG bietet eine präzise Kontrolle des Schweißbads und kann ein sauberes Nahtbild erzeugen. Es ist eine gute Option für Sichtnähte und viele Edelstahl- oder Aluminiumverbindungen. Im Vergleich zu MIG/MAG ist das Verfahren meist langsamer und stellt höhere Anforderungen an die Brennerführung und Abstimmung. Für optisch anspruchsvolle Gehäuse ist die geplante Nacharbeit Teil der Prozessentscheidung.
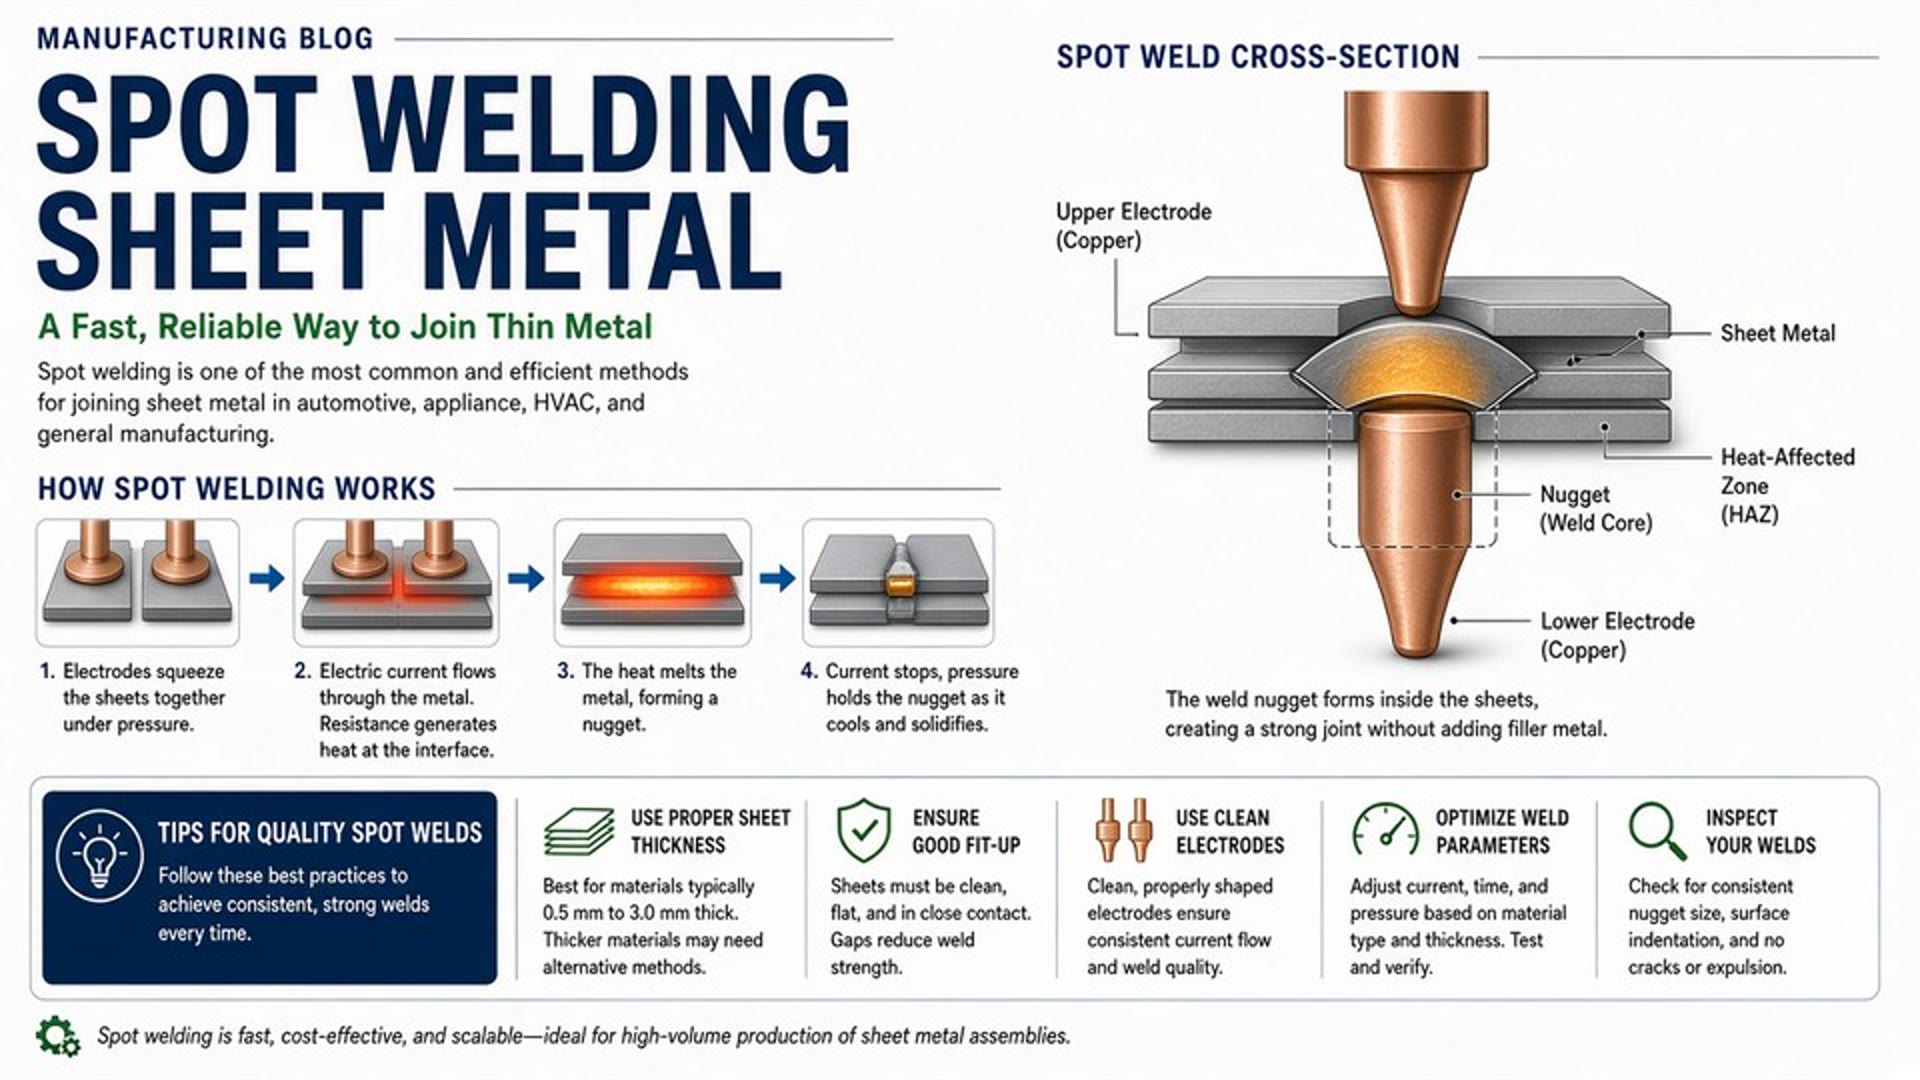
Widerstandspunktschweißen
Beim Widerstandspunktschweißen werden über Elektroden Druck und Strom durch überlappte Bleche geleitet. Es eignet sich besonders für wiederholte Verbindungen in der Serie, etwa im Automobilbau. Der Prozess ist schnell und ohne lange durchgehende Naht auszuführen; die Verbindung ist jedoch punktförmig, und Werkzeugzugang sowie Elektrodenzustand müssen zur Bauteilgeometrie passen.
Laserschweißen
Laserschweißen ermöglicht präzise, schmale Nähte und eine konzentrierte Wärmeeinbringung. Bei geeigneter Konstruktion kann das geringe Wärmeeinflussgebiet helfen, Verzug zu begrenzen und kurze Taktzeiten in der Fertigung zu erreichen. Dem stehen Investitionen in Anlage, Vorrichtung und Prozessqualifizierung gegenüber. Bauteilspalt und Positioniergenauigkeit müssen im Verhältnis zur gewählten Prozessstrategie betrachtet werden.
Stabelektrodenschweißen (E-Hand)
E-Hand ist flexibel und kann sich für Reparaturen oder Außeneinsätze eignen. Für sehr dünne Bleche ist die Handhabung schwieriger: Wärmeeintrag, Schlacke und Elektrodenführung erhöhen das Risiko von Durchbrand und Nacharbeit. Bei feinen Blechbaugruppen prüfen wir deshalb zuerst, ob ein besser kontrollierbares Verfahren verfügbar ist.
Plasma- und Gasschweißen
Plasmaschweißen kann einen konzentrierten Lichtbogen für präzise Anwendungen bereitstellen, setzt aber passende Ausrüstung und Prozesskenntnis voraus. Gasschweißen ist ein thermisches Verfahren, bei dem die Wärme über eine Flamme eingebracht wird; die Wärmeeinflusszone kann bei dünnem Blech größere Verformungen begünstigen. Beide Verfahren werden anhand von Bauteil, Anforderungen und Fertigungsumgebung bewertet, statt allein nach Verfügbarkeit gewählt zu werden.
Vergleich der Schweißverfahren
| Verfahren | Dicke und Geschwindigkeit | Aufwand und Nacharbeit | Typische Eignung |
|---|---|---|---|
| MIG/MAG | Dünn bis mittleres Blech; zügig und gut automatisierbar. | Mittlerer Einrichtungsaufwand; Spritzer und Nahtbild prüfen. | Wirtschaftliche Baugruppen und Serien. |
| WIG | Dünne Bleche gut kontrollierbar; meist langsamer. | Hohe Anforderungen an Ausführung; saubere Sichtnaht möglich. | Edelstahl, Aluminium, sichtbare Bereiche. |
| Punktschweißen | Überlappte Bleche; sehr kurze Einzelzyklen bei passender Serie. | Vorrichtung und Elektrodenzugang erforderlich. | Wiederholte Überlappverbindungen. |
| Laser | Präzise, konzentrierte Energie; hohe Prozessgeschwindigkeit möglich. | Hoher Anlagen- und Einrichtungsaufwand; enge Passung wichtig. | Präzise Nähte und wiederholte Fertigung. |
| E-Hand | Für sehr dünnes Blech eingeschränkt; flexibel mobil einsetzbar. | Schlacke entfernen; Nahtkontrolle und Nacharbeit beachten. | Reparatur und Außeneinsatz. |
| Plasma/Gas | Je nach Prozess; Gasschweißen bringt vergleichsweise breit Wärme ein. | Prozess und Wärmeeinfluss sorgfältig beurteilen. | Spezifische Aufgaben und geeignete Geometrien. |
Auswahlkriterien für die passende Schweißverbindung
Wir beginnen die Auswahl mit der Funktion des Bauteils. Eine Verbindung für eine verdeckte Abdeckung kann anders ausgelegt sein als eine druck- oder lasttragende Naht, die später geprüft werden muss. Für eine belastbare Fertigungsentscheidung halten Sie die folgenden Punkte bereits in Zeichnung oder Anfrage fest.
- 1
Blechdicke und Werkstoff
Materialpaarung und Dicke begrenzen Verfahrenswahl, Fugenform und sinnvolle Parameter. Auch Beschichtungen und Oberflächenzustand gehören in die Prüfung.
- 2
Belastung und Funktion
Unterscheiden Sie statische von dynamischer Belastung und benennen Sie, ob die Naht dicht, optisch sauber oder primär tragfähig sein muss.
- 3
Position und Zugänglichkeit
Die Nahtlage beeinflusst Schweißbadkontrolle und Qualität. Prüfen Sie Brennerzugang, Spannmöglichkeiten und eine sinnvolle Montagefolge, bevor die Geometrie feststeht.
- 4
Stückzahl und Gesamtkosten
Einzelteil, Prototyp, Kleinserie und wiederkehrende Serie können unterschiedliche Vorrichtungen und Verfahren rechtfertigen. Vergleichen Sie Rüst-, Prüf- und Nacharbeitsaufwand, nicht nur die Schweißzeit.
- 5
Optik und Nacharbeit
Definieren Sie Sichtflächen, zulässige Nahtkontur und erforderliches Schleifen, Beizen oder Beschichten. Eine Oberflächenanforderung muss mit der späteren Fertigungsroute vereinbar sein.
Für OEM-Projekte lohnt sich eine frühe DFM-Abstimmung: Nahtzugänglichkeit, Toleranzen, Biegeradien und Schweißfolge lassen sich oft einfacher im Konstruktionsstand beeinflussen als nach dem ersten Muster.
Schweißpositionen bei Blechverbindungen
Die Schweißposition beeinflusst, wie gut das Schweißbad kontrolliert werden kann. Wenn möglich, richten wir Bauteil und Vorrichtung so aus, dass die Naht in einer gut zugänglichen Position gefertigt wird. Das kann die Wiederholbarkeit verbessern und die Bedienung erleichtern.
Ebene (Wannenlage)
In der Wannenlage liegt die Naht von oben gut zugänglich. Das Schweißbad lässt sich vergleichsweise einfach führen; bei passender Vorbereitung ist dies oft die bevorzugte Lage für eine gleichmäßige Naht.
Horizontale Position
Bei horizontalen Nähten wirkt die Schwerkraft auf das flüssige Schweißgut. Eine angepasste Schweißbadführung hilft, übermäßiges Durchhängen und ungleichmäßige Nahtflanken zu vermeiden.
Vertikale Position
Bei vertikalen Nähten muss die Bewegungsrichtung zur Materialdicke, Nahtform und Prozessvorgabe passen. Gleichmäßige Wärmeführung und kontrolliertes Schweißbad sind entscheidend; die geeignete Technik ist durch qualifizierte Ausführung und gegebenenfalls Proben festzulegen.
Überkopfposition
Überkopf ist die Handhabung anspruchsvoll, weil das Schweißbad gegen die Schwerkraft kontrolliert werden muss. Eine geeignete Schutzkleidung, sichere Arbeitsposition und gut erreichbare Spannvorrichtung sind zwingend einzuplanen. Wo es die Konstruktion erlaubt, vermeiden wir diese Lage durch eine andere Bauteilorientierung.
Kehlnaht und Rillennaht
Eine Kehlnaht verbindet beispielsweise die Flanken eines T-Stoßes oder Eckstoßes, während eine Rillennaht in einer vorbereiteten Fuge – etwa beim Stumpfstoß – ausgeführt wird. Typische Probleme sind unzureichende Durchschweißung, ungleichmäßige Nahtgröße, Kerben am Nahtübergang oder unnötig große Nähte. Legen Sie die erforderliche Nahtgeometrie in Zeichnung und Schweißanweisung eindeutig fest.
Verzug bei Schweißverbindungen vermeiden
Verzug entsteht, wenn sich das Blech beim Erhitzen lokal ausdehnt und beim Abkühlen ungleichmäßig zusammenzieht. Bei dünnen Gehäusewänden kann schon eine kleine Winkeländerung die Montage oder ein kritisches Anschlussmaß beeinträchtigen. In der Praxis steuern wir deshalb nicht nur den Strom, sondern die gesamte Schweißfolge.
Heftschweißen
Heftpunkte halten die Teile vor dem Durchschweißen in Position. Setzen Sie sie gleichmäßig verteilt und zunächst an geeigneten Referenzstellen; prüfen Sie Rechtwinkligkeit und kritische Maße nach dem Heften. Bei längeren Nähten werden die Abstände und die Reihenfolge an Bauteilgröße und Verzugstendenz angepasst, statt eine lange Kante zuerst vollständig zu verschweißen.
Skip-Schweißtechnik
Beim Skip-Schweißen werden einzelne Nahtabschnitte versetzt und nicht durchgehend in einer Richtung ausgeführt. Die Unterbrechungen geben benachbarten Bereichen Zeit, Wärme abzugeben. Bei symmetrischen Baugruppen kann eine wechselnde Folge auf gegenüberliegenden Seiten die Wärmeeinbringung besser verteilen.
Wärmeeinbringung steuern
Stromstärke, Spannung, Drahtvorschub und Schweißgeschwindigkeit wirken zusammen. Zu viel Wärme und zu langsamer Vorschub erhöhen häufig Verzug oder Durchbrand; zu wenig Energie kann Bindefehler verursachen. Planen Sie kurze, kontrollierte Nähte und Abkühlpausen, wenn Bauteil und Prozess es erlauben. Parameteränderungen sollten dokumentiert und nicht unkontrolliert kombiniert werden.
Spannvorrichtungen und Stützleisten
Eine Vorrichtung, Anschläge oder eine geeignete Stützleiste können die Lage der Bleche während des Schweißens sichern. Für eine große, flache Abdeckung helfen beispielsweise definierte Auflagepunkte und Spannstellen nahe der Fügezone; bei einem Gehäuse sichern Winkelanschläge die Rechtwinkligkeit. Die Konstruktion der Spannmittel muss den Brennerzugang freihalten und darf keine unerwünschte Spannung im Bauteil erzeugen.
Richten und Wärmerichten
Kleinere Abweichungen lassen sich je nach Werkstoff und Bauteil kontrolliert mechanisch richten, etwa mit geeignetem Hammer und Gegenhalter. Wärmerichten ist eine gezielte, werkstoff- und geometrieabhängige Maßnahme und sollte nicht als pauschale Reparatur betrachtet werden: Unkontrollierte lokale Erwärmung kann Oberfläche, Werkstoffeigenschaften oder Maßhaltigkeit beeinträchtigen. Vorbeugende Schweißfolge bleibt die bessere Strategie.
Durchbrennen bei dünnen Blechen verhindern
Durchbrand tritt auf, wenn das Grundmaterial lokal zu stark aufschmilzt und das Schweißbad nicht mehr gehalten wird. Häufige Ursachen sind ein zu hoher Wärmeeintrag, ein zu großer Fugenspalt, eine schlechte Kantenpassung oder ein zu langer Aufenthalt an einer Stelle. Die wirksamste Gegenmaßnahme beginnt daher schon bei der Konstruktion und Vorbereitung.
Gerätewahl für Dünnblech
Ein regelbarer Inverter-MIG-Schweißer kann mit passendem Drahtdurchmesser und fein einstellbaren Parametern eine praktikable Wahl sein. Für kontrollierte, präzise Nähte ist ein WIG-Gerät mit Pulsfunktion eine weitere Option – insbesondere, wenn Werkstoff und Sichtanforderung dazu passen. Beim Gerätekauf zählen ein stabiler Lichtbogen im niedrigen Leistungsbereich, passende Regelmöglichkeiten, geeignete Brenner und die Verfügbarkeit des richtigen Drahts beziehungsweise der passenden Verschleißteile.
Kupferunterlage und Backing
Eine geeignete Kupferunterlage kann Wärme ableiten und das Schweißbad an der Wurzel stützen. Sie muss eng und passend anliegen, ohne die Verbindung zu verunreinigen oder die Bauteilgeometrie zu verändern. Bei geeigneten Anwendungen kann ein Backing zudem die Wurzelkontur unterstützen; die Auswahl richtet sich nach Werkstoff, Nahtform und Zugänglichkeit.
Fugenvorbereitung
Ein gleichmäßiger Fugenspalt und bündig ausgerichtete Kanten reduzieren die Gefahr, dass die Lichtbogenenergie an einer Stelle konzentriert wird. Reinigen Sie die Fügezone, entfernen Sie Grate und fixieren Sie das Blech mit Heftpunkten. Wenn der Spalt trotz sorgfältiger Vorbereitung zu groß ist, passen Sie Teile oder Fügekonzept an, statt die Lücke mit übermäßiger Wärme zu überbrücken.
Richtwerte für Strom und Einstellung
Stromwerte sind nur ein Startpunkt für einen Schweißversuch, keine garantierte Einstellung für eine fertige Baugruppe. Verfahren, Legierung, Drahtdurchmesser, Schutzgas, Nahtform, Position und Geräteeigenschaften beeinflussen das Ergebnis. Beachten Sie stets die Angaben des Anlagen- und Zusatzwerkstoffherstellers und die für Ihre Anwendung geltenden Schweißanweisungen.
Wie viel Ampere bei 1 mm Blech?
Für 1-mm-Blech gibt es keinen einzelnen gültigen Amperewert. Als grobe Orientierung werden in der Praxis bei MIG/MAG häufig etwa 30–60 A und bei WIG ungefähr 20–50 A als Startbereiche ausprobiert. Die nutzbare Einstellung hängt stark vom Material, vom Gerät, der Pulsfunktion, der Fuge und der Schweißposition ab; prüfen Sie zusätzlich Spannung, Drahtvorschub und Geschwindigkeit.
| Blechdicke | Verfahren | Grobe Stromorientierung | Zu beachten |
|---|---|---|---|
| Ca. 1 mm | MIG/MAG | Etwa 30–60 A als Versuchsbereich | Drahtdurchmesser, Spannung, Vorschub und Gas abstimmen. |
| Ca. 1 mm | WIG | Etwa 20–50 A als Versuchsbereich | Stromart, Puls, Werkstoff und Schweißgeschwindigkeit berücksichtigen. |
Die genannten Werte sind unverbindliche Orientierungsbereiche und keine verbindliche Schweißanweisung. Maßgeblich sind Prozessqualifizierung, Herstellerangaben und Anforderungen des Bauteils.
Probeschweißen
Testen Sie an Reststücken desselben Werkstoffs und derselben Dicke, bevor Sie das Bauteil schweißen. Prüfen Sie Nahtbild, Einbrand, Durchbrand, Verzug und bei Bedarf die Belastbarkeit eines Probestücks. Dokumentieren Sie die funktionierende Kombination aus Einstellungen, Zusatzwerkstoff, Gas und Schweißfolge, damit sie für die Wiederholung nachvollziehbar bleibt.
Typische Fehler bei Schweißverbindungen und ihre Vermeidung
| Fehlerbild | Häufige Ursache | Vorbeugung |
|---|---|---|
| Durchbrand und Verformung | Zu hoher oder zu lange konzentrierter Wärmeeintrag; ungleichmäßige Schweißfolge. | Passung sichern, kurze Abschnitte schweißen, Wärme verteilen und an Reststücken testen. |
| Poren | Verschmutzung, Feuchtigkeit oder unzureichende Schutzgasabdeckung. | Fügezone reinigen, Gasversorgung und Brennerabstand prüfen, Zugluft vermeiden. |
| Bindefehler | Unpassende Parameter, falscher Brennerwinkel oder mangelhafte Nahtvorbereitung. | Kanten vorbereiten, Lichtbogen gezielt führen und Prozessparameter qualifizieren. |
| Spritzer und ungleichmäßige Naht | Nicht abgestimmte Spannung, Drahtvorschub oder Brennerführung. | Parameter systematisch einstellen und gleichmäßige Bewegung sicherstellen. |
| Risse | Hohe Eigenspannungen, ungeeignete Werkstoffpaarung oder unpassende Abkühlung. | Werkstoff und Zusatzwerkstoff abstimmen, Spannungen reduzieren und Schweißfolge prüfen. |
Wenn ein Fehler wiederkehrt, korrigieren Sie zuerst die Ursache statt nur das sichtbare Ergebnis nachzuarbeiten. Saubere Oberflächen, stabiler Schutzgasfluss, reproduzierbare Passung und dokumentierte Einstellungen sind grundlegende Voraussetzungen für gleichbleibende Qualität.
Qualitätssicherung und Prüfung von Schweißverbindungen
Prüfumfang und Annahmekriterien sollten zur Funktion der Baugruppe passen und vor Produktionsbeginn vereinbart werden. In einer Serienfreigabe ist es hilfreich, Sichtqualität, kritische Maße, Dokumentation und eventuelle zerstörungsfreie Prüfungen eindeutig zu spezifizieren.
Sichtprüfung
Nahtkontur und Gleichmäßigkeit
Auf sichtbare Unterbrechungen, Risse, Poren, Kerben und deutliche Unregelmäßigkeiten achten.
Nahtabmessungen und Lage
Nahtgröße, Länge und Position mit Zeichnung und festgelegten Kriterien vergleichen.
Bauteilmaße und Verzug
Kritische Montageflächen und Schnittstellen nach dem Abkühlen kontrollieren.
Oberflächenzustand
Spritzer, Anlauffarben, Schleifspuren und geforderte Nachbehandlung berücksichtigen.
Zerstörungsfreie Prüfung
Die Farbeindringprüfung kann oberflächenoffene Fehler an geeigneten, vorbereiteten Oberflächen sichtbar machen. Ultraschall wird genutzt, um innere Anzeigen zu untersuchen, ist aber nicht für jede dünne Geometrie gleichermaßen geeignet. Röntgenprüfung kann innere Fehler abbilden und erfordert eine passende Prüfanordnung sowie Schutzmaßnahmen. Verfahren, Umfang und Akzeptanz sind anhand der Bauteilanforderung und des Prüfplans festzulegen.
Normen und Dokumentation
DIN EN ISO 5817 beschreibt Bewertungsgruppen für Unregelmäßigkeiten an Schmelzschweißverbindungen; die passende Bewertungsgruppe ist projektspezifisch festzulegen. Eine Schweißanweisung (WPS) hält wesentliche Prozessparameter und Randbedingungen fest. Für OEM- und NPI-Projekte können außerdem Erstmusterprüfberichte, Maßprotokolle und Werkstoffunterlagen vereinbart werden. Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert; Prüfdokumentation stellen wir entsprechend dem abgestimmten Projektumfang bereit.
Sicherheit beim Schweißen von Blechen
Schweißarbeiten erfordern geeignete persönliche Schutzausrüstung und eine sichere Arbeitsumgebung. Tragen Sie einen geeigneten Schweißhelm, Schweißhandschuhe und flammhemmende Schutzkleidung; schützen Sie außerdem Personen in der Umgebung vor Lichtbogenstrahlung und Funkenflug.
Prüfen Sie vor Arbeitsbeginn
- Absaugung und Lüftung: Rauch an der Entstehungsstelle erfassen; bei verzinkten oder beschichteten Blechen besondere Aufmerksamkeit auf die Exposition legen.
- Brandgefahr: Brennbare Materialien aus dem Funkenbereich entfernen und geeignete Brandschutzmaßnahmen bereithalten.
- Elektrische Sicherheit: Kabel, Masseverbindung und Anlage vor Einsatz auf sichtbare Schäden prüfen.
- Arbeitsplatz und Bauteil: Werkstücke stabil fixieren und sichere Zugänge sowie freie Fluchtwege gewährleisten.
Trends bei Schweißverbindungen im Blechbau
Neue Prozesslösungen helfen, Wiederholbarkeit, Dokumentation und Ressourcenverbrauch zu verbessern. Welche davon sinnvoll sind, hängt von Bauteilfamilie, Stückzahl, Investitionsrahmen und Qualitätsanforderung ab.
Automatisierung und Cobots
Automatisierte Schweißzellen und kollaborative Roboter können bei wiederkehrenden Nähten die Prozesswiederholung unterstützen. Für Kleinserien sind Vorrichtungsaufwand, Programmierung, Variantenwechsel und Einrichtzeit mit zu bewerten; Automatisierung ist nicht allein wegen ihrer Verfügbarkeit wirtschaftlich.
Digitale Schweißüberwachung
Digitale Prozessdaten können Einstellungen und Fertigungsabläufe nachvollziehbarer machen. Im Produktionsumfeld erleichtert eine strukturierte Dokumentation die Ursachenanalyse und die Prozessfreigabe, sofern Datenumfang und Qualitätsplan klar definiert sind.
Laser-Hybridschweißen
Laser-Hybridschweißen kombiniert einen Laser mit einem Lichtbogenprozess. Damit lassen sich je nach Auslegung Vorteile bei Geschwindigkeit und Nahttiefe verbinden. Das Verfahren verlangt eine abgestimmte Prozessführung und eignet sich nicht automatisch für jede Blechgeometrie oder Auftragsgröße.
Energieeffizienz und Nachhaltigkeit
Effiziente Stromquellen, ein passender Prozess und eine Konstruktion mit weniger Nacharbeit können Energie und Materialverbrauch in der Fertigung beeinflussen. Besonders wirksam ist oft die Vermeidung vermeidbarer Schleif- oder Richtschritte durch bessere Passung und einen planbaren Schweißablauf.
Anwendungsbeispiele aus der Praxis
Die folgenden Beispiele zeigen, wie sich Nahtform und Verfahren je nach Branche unterscheiden. Die konkrete Auslegung richtet sich immer nach Zeichnung, Werkstoff, Belastung, Stückzahl und Prüfanforderung.
Automobilbau
Widerstandspunktschweißen ist eine verbreitete Lösung für überlappte Bleche in der Serienfertigung; Laserschweißen kommt dort zum Einsatz, wo präzise Nahtführung und hohe Wiederholbarkeit gefordert sind. Vorrichtungszugang, Takt und Bauteilpositionierung werden früh in die Konstruktion einbezogen.
Schiffbau und Anlagenbau
Bei Behältern und Anlagen können Dichtheit, Zugänglichkeit und definierte Prüfanforderungen im Vordergrund stehen. Nahtart, Schweißfolge und Prüfumfang müssen zur Funktion passen; eine bloße Sichtanforderung reicht bei sicherheits- oder dichtheitskritischen Anwendungen nicht aus.
Lüftungs- und Klimatechnik
Eck- und Überlappverbindungen kommen bei Kanälen, Abdeckungen und Gehäusen vor. Entscheidend ist, ob die Verbindung luftdicht sein muss und wie Spalte gegen Korrosion oder Schmutz geschützt werden. Schweißfolge und Geometrie sollten außerdem die Ebenheit großflächiger Bleche berücksichtigen.
Maschinen- und Gehäusebau
Gehäuse, Chassis und Halterungen verbinden häufig Sichtqualität mit Maßhaltigkeit an Montagepunkten. Bei Rapidsheetfab stimmen wir Laserzuschnitt, Abkanten, Schweißen, Hardware und Montage für kundenspezifische Baugruppen aufeinander ab. Zeichnungen mit kritischen Schnittstellen und gewünschter Oberflächenbehandlung erleichtern eine frühe DFM-Prüfung.
Wir unterstützen OEM-Projekte von Prototyp und NPI bis zur Kleinserie und wiederkehrenden Produktion. Unser Werk umfasst rund 3.500 m² Fertigungsfläche; das Team verbindet Engineering, Fertigung und Qualitätssicherung. Beschichtung und weitere ausgewählte Oberflächenbehandlungen koordinieren wir transparent über qualifizierte Partnerbetriebe.
Häufig gestellte Fragen zu Schweißverbindungen bei Blechen
Welche drei Schweißverfahren gibt es?
Technisch unterscheidet man unter anderem Schmelzschweißen, Pressschweißen und Löten. Beim Schmelzschweißen wird der Werkstoff an der Fügezone aufgeschmolzen; beim Pressschweißen entsteht die Verbindung durch Druck, teils mit zusätzlicher Wärme. Löten zählt nicht zu den Schweißverfahren im engeren Sinn: Der Grundwerkstoff schmilzt nicht, sondern ein Lot verbindet die Teile.
Wie kann man Bleche miteinander verbinden?
Mögliche Verfahren sind Schweißen, Löten, Nieten, Kleben und Schrauben. Schweißen erzeugt eine dauerhafte stoffschlüssige Verbindung; die Alternative sollte nach Belastung, Dichtheit, Korrosionsschutz, Demontierbarkeit und Fertigungsaufwand ausgewählt werden. Details dazu finden Sie im Abschnitt Alternativen zum Schweißen.
Welches Schweißgerät eignet sich für dünne Bleche?
Ein regelbarer Inverter-MIG-Schweißer mit passenden Drahtoptionen oder ein WIG-Gerät mit Pulsfunktion kann geeignet sein. Entscheidend sind kontrollierbare Einstellungen im niedrigen Leistungsbereich, passende Ausrüstung und das Zusammenspiel mit Werkstoff und Blechdicke. Siehe auch Gerätewahl für Dünnblech.
Wie viel Ampere braucht man bei 1 mm Blech?
Als grobe Startorientierung werden bei MIG/MAG häufig etwa 30–60 A und bei WIG etwa 20–50 A ausprobiert. Diese Bereiche ersetzen keine abgestimmte Einstellung: Verfahren, Werkstoff, Schutzgas, Gerät und Schweißposition verändern den Bedarf. Immer an Reststücken testen und Herstellerangaben beachten.
Wie verhindert man Verzug?
Heften Sie das Bauteil sorgfältig, verteilen Sie die Nähte mit einer geeigneten Schweißfolge, begrenzen Sie den Wärmeeintrag und verwenden Sie passende Spannvorrichtungen. Prüfen Sie kritische Maße nach dem Abkühlen. Mehr dazu im Abschnitt Verzug vermeiden.
Ist Kleben eine Alternative zum Schweißen?
Ja, wenn die Werkstoffe, Oberflächenvorbereitung und Lastanforderungen für ein Klebesystem geeignet sind. Kleben vermeidet lokale Wärmeeinbringung und kann Kräfte über eine Fläche verteilen; es verlangt jedoch eine kontrollierte Vorbehandlung und passende Aushärtebedingungen. Bei hohen Temperaturen, bestimmten Medien oder späterem Wartungsbedarf muss die Eignung besonders sorgfältig geprüft werden.
Fazit: Die richtige Schweißverbindung für jedes Blechprojekt
Eine gute Schweißverbindung beginnt mit einer passenden Fugenform und einer klaren Anforderung: Welche Last wirkt, muss die Naht dicht sein, wie wichtig ist die Sichtfläche und welche Stückzahl ist geplant? Werkstoff und Dicke bestimmen das geeignete Verfahren; Passung, Wärmeeintrag, Heftfolge und Prüfung entscheiden über ein wiederholbares Ergebnis.
Für Ihre nächste Anfrage empfehlen wir, Zeichnungsstand, Werkstoff, Blechdicke, Menge, Oberfläche, kritische Maße, Liefertermin und gewünschte Prüfdokumente zusammenzustellen. Bei Rapidsheetfab prüfen wir Fertigbarkeit und Schweißzugänglichkeit im Rahmen einer DFM-Abstimmung und begleiten Projekte vom Prototyp bis zur Serienfertigung. Für ein belastbares Angebot senden Sie bitte Ihre Zeichnungen und Mengenangaben per Anfrage an unser Team.
Projekt anfragenBesprechen wir Ihre Blechbaugruppe
Senden Sie Zeichnungen im PDF-, DXF- oder STEP-Format sowie Werkstoff, Dicke, Menge, Oberfläche, kritische Maße und Zieltermin. Wir prüfen die Fertigbarkeit und geben Hinweise zu Schweißzugänglichkeit, Toleranzen und einer passenden Fertigungsroute.
Anfrage an Rapidsheetfab