
Praxisleitfaden · Blechfertigung
Materialoptimierung in der Blechbearbeitung: Wie Sie Verschnitt, Kosten und Ausschuss senken
Aus unserer Arbeit als Blechfertiger für industrielle OEM-Kunden wissen wir: Der größte Kostenhebel liegt selten in der Maschinenstunde. Er liegt auf der Platte. In diesem Leitfaden zeigen wir, wie Nesting, Werkstoffwahl, kostengerechte Konstruktion und digitale Materialwirtschaft zusammenspielen und welche Einsparung eine realistische Beispielrechnung ergibt.
Einleitung: Warum Material der größte Kostenhebel ist
Wenn wir mit Einkäufern und Konstrukteuren über Blechteile sprechen, geht es meist zuerst um den Stückpreis. Schaut man sich die Kalkulation eines typischen Blechteils genauer an, zeigt sich schnell, dass der Werkstoff einen erheblichen Anteil an den Gesamtkosten ausmacht. Hinzu kommen Zuschnitt, Umformung, Schweißen, Oberfläche und Montage. Der Materialanteil ist dabei der Posten, den man am unmittelbarsten beeinflussen kann, weil er schon in der Planung und im Zuschnitt festgelegt wird.
Material geht selten im Produktionsschritt verloren. Es geht bereits am Reißbrett verloren, wenn Teile schlecht verschachtelt, Werkstoffe zu großzügig gewählt oder Konstruktionen nicht auf den Prozess abgestimmt sind.
Das Problem zeigt sich in drei typischen Mustern: Verschnitt, der als Reststück in der Ecke einer Platte landet; Fehlteile, die eine Nachbestellung oder einen Eilauftrag auslösen; und Werkstoffe, die teurer sind als die Anwendung verlangt. Jedes dieser Muster kostet Geld, oft ohne in der Kalkulation sichtbar zu sein.
Dieser Artikel liefert Ihnen konkrete Maßnahmen, eine nachvollziehbare Beispielrechnung und eine Checkliste, die Sie direkt in Ihre Arbeit übernehmen können. Die Empfehlungen stammen aus unserer täglichen Arbeit in unserem Werk in Dongguan, wo wir Prototypen, NPI-Projekte und Serien für industrielle Kunden fertigen.
Grundlagen: Blechbearbeitung und Quellen des Materialverlusts
Unter Blechbearbeitung verstehen wir die Fertigung von Bauteilen aus flächigen Metallwerkstoffen mit einer Dicke, die typischerweise im Bereich weniger Zehntel bis zu einigen Millimetern liegt. Ausgangspunkt ist eine Blechtafel oder ein Coil, aus dem Konturen getrennt, Bereiche umgeformt und Einzelteile zu Baugruppen verbunden werden. Im Kern stehen vier Prozessfamilien: Zuschneiden, Umformen, Verbinden und Veredeln.
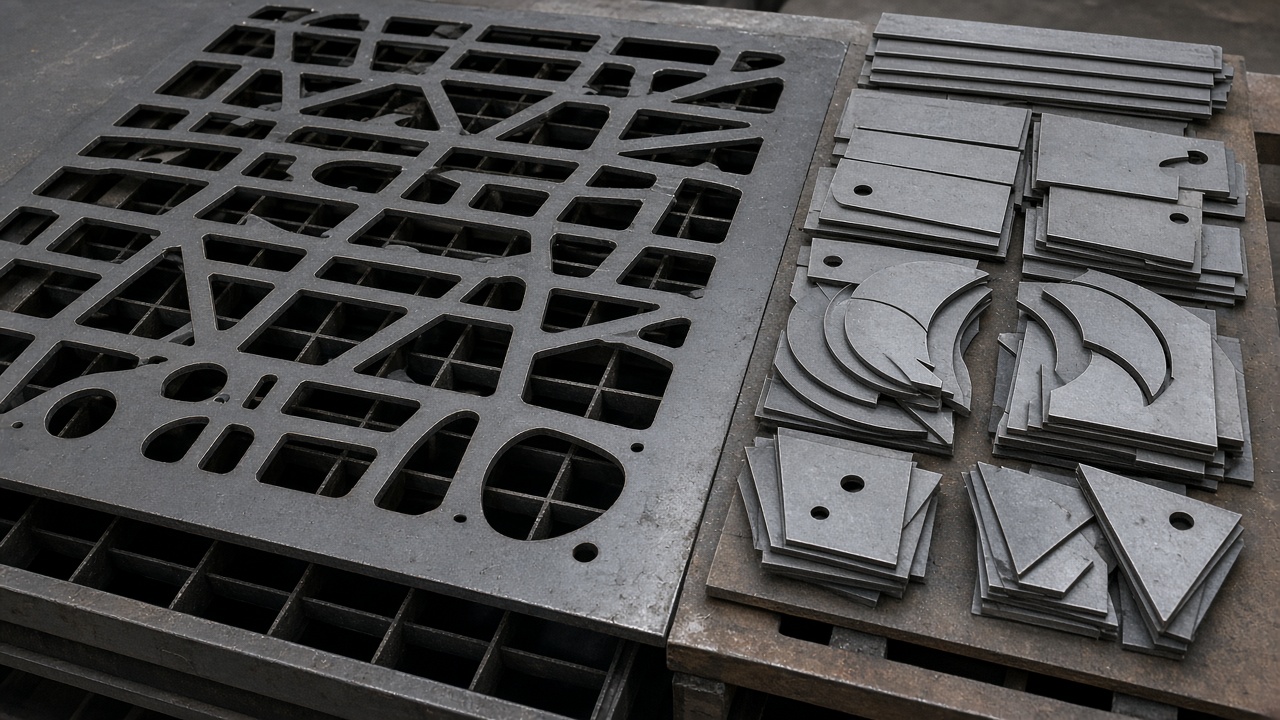
Materialverlust entsteht an unterschiedlichen Stellen. Wir unterscheiden dabei vor allem zwischen unvermeidbarem Verschnitt, der zur Prozesslogik gehört, und vermeidbarem Verlust, der durch Planung, Konstruktion oder Qualitätsprobleme entsteht.
Randverschnitt
Der Streifen am Rand der Platte ist technisch bedingt. Wie groß er ausfällt, hängt von Plattenformat, Teilegeometrie und Schnittstrategie ab.
Reststücke
Zu klein für den nächsten Auftrag, zu groß für den Schrott. Ohne Erfassung und Kennzeichnung verschwinden sie oft im Lager oder werden entsorgt.
Fehlschnitte
Falsch programmierte Konturen, verwechselte Werkstoffe oder Dateien in einer alten Revision führen zu Teilen, die nicht verwendbar sind.
Verzug
Durch Wärme oder ungünstige Biegefolgen verzieht sich das Teil. Es liegt außerhalb der Toleranz und wird zum Ausschuss oder zur Nacharbeit.
Zwei Begriffe helfen, diese Verluste messbar zu machen. Der Materialausnutzungsgrad beschreibt den Anteil der Plattenfläche, der im Endteil steckt. Die Verschnittquote ist der Gegenwert: der Anteil, der als Verschnitt anfällt. Beide Werte ergeben zusammen immer 100 Prozent der eingesetzten Fläche oder Masse.
Praxistipp
Rechnen Sie die Verschnittquote nicht nur über Fläche, sondern auch über Masse oder Kosten aus. Bei hochwertigem Edelstahl wirkt derselbe Prozentwert in Euro deutlich stärker als bei Baustahl.
Welche Verfahren gibt es in der Blechbearbeitung?
Jedes Verfahren hat einen eigenen Einfluss auf die Materialausnutzung. Entscheidend sind die Schnittfuge, der Wärmeeinfluss an der Schnittkante und die Frage, ob das Verfahren an Werkzeuge gebunden ist. Die folgende Übersicht fasst die wichtigsten Verfahren zusammen.
| Verfahren | Schnittfuge und Wärmeeinfluss | Werkzeugbindung | Materialeffizienz |
|---|---|---|---|
| Laserschneiden | Schmale Schnittfuge, lokal begrenzter Wärmeeinfluss | Keine, flexibel für Varianten | Sehr hoch, besonders bei dicht verschachtelten Teilen |
| Plasmaschneiden | Breitere Fuge, größerer Wärmeeinfluss | Keine | Gut bei größeren Dicken, Fuge fließt in die Planung ein |
| Wasserstrahlschneiden | Kein thermischer Einfluss, breitere Fuge | Keine | Gut bei wärmeempfindlichen Werkstoffen, Fuge muss berücksichtigt werden |
| Stanzen | Mechanische Trennung, kein Wärmeeinfluss | Hoch, Werkzeugkosten müssen sich über Stückzahl tragen | Sehr hoch bei Serien mit stabiler Geometrie |
| Abkanten und Umformen | Kein Materialabtrag, Rückfederung je nach Werkstoff | Werkzeugsatz je Biegegeometrie | Hoch, sofern Biegeradius und Reihenfolge stimmen |
In unserem Werk setzen wir vor allem Faserlaser-Schneiden, Stanzen und CNC-Abkanten ein, ergänzt durch Schweißen und Hardware-Verarbeitung. Die Laser-Anlagen verarbeiten Blechformate bis 2000 × 4000 mm; die materialabhängige Schnittkapazität liegt bei Edelstahl bis 20 mm, bei Baustahl bis 25 mm und bei Aluminium bis 16 mm. Für die Wahl des Verfahrens zählen am Ende Dicke, Stückzahl und Geometrie.
Werkstoffe richtig wählen
Die Werkstoffwahl ist die erste Entscheidung, die Kosten und Ausschuss gleichzeitig beeinflusst. Ein Werkstoff, der auf dem Datenblatt ideal aussieht, kann in der Fertigung teuer werden, wenn er schlecht umformbar ist, Rückfederung verursacht oder nur in Sonderformaten verfügbar ist. Umgekehrt ist ein überdimensionierter Werkstoff eine Verschwendung, wenn die Anwendung ihn nicht verlangt.
| Werkstoff | Typische Eigenschaften | Preisniveau | Verarbeitbarkeit |
|---|---|---|---|
| Baustahl (z. B. SPCC/CRS, Q235/Q355) | Hohe Festigkeit, gute Schweißbarkeit, Oberflächen oft beschichtet | Niedrig | Sehr gut für Laser, Abkanten und Schweißen |
| Verzinktes Blech (z. B. SGCC/SECC) | Korrosionsschutz durch Zinkschicht, Schicht muss beim Schweißen beachtet werden | Niedrig bis mittel | Gut, Biegeradien auf die Beschichtung abstimmen |
| Edelstahl (z. B. SUS304/SUS316/SUS430) | Korrosionsbeständig, hohe Festigkeit, stärkere Rückfederung | Hoch | Gut, erfordert angepasste Parameter und Sorgfalt bei Oberflächen |
| Aluminium (z. B. 5052/6061/5754) | Gewichtsvorteil, gute Umformbarkeit je nach Legierung, empfindlich bei Kratzern | Mittel | Gut, Schutzfolie und Handhabung sind wichtig |
Die Einordnung ist qualitativ und dient der Orientierung. Konkrete Preise richten sich nach Marktlage, Dicke und Menge und werden im Angebot ausgewiesen.
Der Einfluss auf Biegeverhalten und Ausschuss ist erheblich. Hochfeste Werkstoffe federn stärker zurück, Aluminium reagiert empfindlich auf zu enge Radien, und beschichtete Oberflächen können an Biegekanten reißen. Wer diese Eigenschaften schon bei der Werkstoffwahl berücksichtigt, vermeidet Nacharbeit und Ausschuss, die in der Kalkulation sonst gar nicht auftauchen.
Materialeigenschaften verstehen
Dicke, Festigkeit, Dehnung und Streckgrenze wirken im Fertigungsprozess zusammen. Die Dicke bestimmt, welches Schneidverfahren wirtschaftlich ist und welche Biegewerkzeuge nötig sind. Die Streckgrenze entscheidet, wie viel Kraft zum Umformen erforderlich ist und wie stark das Teil zurückfedert. Die Dehnung zeigt, wie nah an der Bruchgrenze sich ein Werkstoff umformen lässt. Ein Werkstoff mit geringer Dehnung braucht größere Biegeradien, sonst entstehen Risse an der Außenseite.
Standardbleche
Gängige Formate und Dicken sind gut verfügbar, werden in großer Stückzahl gefertigt und lassen sich ohne Umrüstung verschachteln. Das senkt Beschaffungszeit und Einkaufspreis.
Sonderformate
Abweichende Breiten, Sondermaterial oder Kleinstmengen erhöhen Beschaffungskosten und Wartezeiten. Gleichzeitig fallen Restmengen an, die schwer wieder einzusetzen sind.
Stahl, Edelstahl oder Aluminium: Entscheidungshilfe
Wir empfehlen, die Auswahl anhand weniger, klar beantwortbarer Fragen zu treffen, bevor Sie einen Werkstoff festlegen:
-
1
Einsatzumgebung
Braucht das Teil Korrosionsschutz, Reinigbarkeit oder Chemikalienbeständigkeit? Dann kommt Edelstahl oder beschichteter Stahl in Frage.
-
2
Gewicht
Ist ein geringes Gewicht entscheidend, etwa bei bewegten Baugruppen, ist Aluminium oft die richtige Wahl.
-
3
Umformbarkeit
Wie viele enge Biegungen hat das Teil? Je mehr Umformung, desto wichtiger die Wahl eines gut umformbaren Werkstoffs.
-
4
Budget
Gibt es eine nicht-kritische Funktion, die mit einem günstigeren Werkstoff oder einer geringeren Dicke erfüllt werden kann?
Hinweis
Prüfen Sie, ob eine geringere Materialdicke mit einer geeigneten Versteifung, etwa durch Sicken oder Abkantungen, dieselbe Steifigkeit erreicht. Das spart Material, ohne die Funktion zu gefährden.
Nesting und Verschachtelung: der größte Hebel beim Zuschnitt
Nesting bedeutet, die Konturen mehrerer Teile so auf einer Blechtafel anzuordnen, dass möglichst wenig Fläche ungenutzt bleibt. Der Effekt auf den Verschnitt ist direkt: Jede Millimeter, die zwischen zwei Teilen eingespart wird, steht für zusätzliche Teile auf derselben Platte. Bei Laser- und Stanzprozessen lässt sich der Gewinn oft schon mit einer sauberen Anordnung spürbar machen, ohne die Maschine zu verändern.
Grundprinzipien der Verschachtelung
Die wichtigsten Regeln sind einfach. Teile werden gedreht und gespiegelt, wenn die Geometrie es zulässt, so dass sich Konturen ineinander schieben lassen. Die Abstände zwischen den Teilen werden auf den Mindestwert gesetzt, der für Schneidverfahren und Stege nötig ist, nicht auf einen pauschalen Sicherheitswert. Außerdem ist die Faserrichtung bei Biegeteilen zu beachten: Biegelinien sollten möglichst quer zur Walzrichtung liegen, damit die Teile stabil und rissfrei umgeformt werden können.
Mischen von Aufträgen
Wenn Aufträge mit gleichem Werkstoff und gleicher Dicke zusammengelegt werden, lassen sich Platten besser auslasten. Das gilt besonders für Prototypen und Kleinserien, die sonst jeweils eine eigene, schlecht gefüllte Platte benötigen. Voraussetzung ist eine saubere Auftragsplanung mit klarer Zuordnung je Teil.
Gemeinsame Schnittkanten und Restplattenmanagement
Gemeinsame Schnittkanten sparen doppelt. Zwei benachbarte Teile teilen sich eine Schnittlinie, statt zwei Konturen mit jeweils eigener Fuge zu schneiden. Das reduziert den Materialabstand und die Schnittzeit, und bei Lasern verringert sich zudem die Anzahl der Einstiche. Die Methode funktioniert allerdings nur, wenn die Teile nach dem Schneiden problemlos trennbar sind und die Kantenqualität für beide Teile ausreicht.
Auch Restbleche verdienen eine feste Regel. Wir empfehlen, Reststücke ab einer definierten Mindestgröße zu erfassen, mit Werkstoff, Dicke, Abmessungen und Chargennummer zu kennzeichnen und in einem Restlager mit Lagerplatz zu führen. Wiederverwendbare Reste können so für kleinere Aufträge gezielt eingeplant werden, bevor neues Material bestellt wird.
Praxistipp
Legen Sie eine Mindestgröße fest, ab der Reste zurückgelegt werden, und pflegen Sie diese in der Materialverwaltung. Ein Rest ohne Eintrag ist für die Planung praktisch verloren.
Software-Unterstützung: CAD/CAM und Nesting-Tools
Manuelles Verschachteln ist bei wenigen Teilen möglich, wird bei Serien und Varianten aber schnell ineffizient. Moderne Nesting-Software übernimmt die Anordnung automatisch und berücksichtigt dabei Plattenformat, Schnittfuge, Greifer-Bereiche, Drehung und Spiegelung. Viele Systeme bieten zusätzlich Schnittreihenfolgen, Einstichplanung und Auswertungen zur Materialausnutzung.
Für den Datenaustausch sind zwei Formate besonders verbreitet. DXF beschreibt die zweidimensionalen Konturen eines Teils und eignet sich direkt für das Nesting. STEP enthält dagegen die 3D-Geometrie und ist für Konstruktion und Abstimmung der Biegeteile wichtig. Je nach Software werden beide Formate zusammen genutzt, um Konturen aus dem CAD-Modell in die Fertigungsplanung zu übernehmen.
Bei der Auswahl einer Software im Betrieb sollten Sie auf wenige, klare Kriterien achten:
Schnittstellen
Unterstützt das System DXF und STEP und lässt sich mit Ihrem CAD und ERP verbinden?
Maschinenanbindung
Werden die Programme direkt an Ihre Laser- oder Stanzmaschinen übergeben?
Auswertung
Liefert das Tool Kennzahlen zu Materialausnutzung und Restflächen, die Sie für die Kalkulation nutzen können?
Schneidtechnik und Schnittoptimierung
Neben der Anordnung der Teile beeinflussen auch Schnittfuge, Schnittreihenfolge und Einstiche die Materialausnutzung. Die Schnittfuge ist der Materialverlust direkt an der Kontur. Sie hängt vom Verfahren, der Dicke und den Schneidparametern ab. Bei dünnen Blechen fällt sie beim Laser sehr schmal aus, was enge Verschachtelungen ermöglicht. Bei dickeren Werkstoffen oder breiteren Verfahren muss die Fuge bereits bei der Planung als Abstand berücksichtigt werden.
Die Schnittreihenfolge wirkt auf Verzug und Kantenqualität. Wer innen beginnt und außen endet, lässt die Platte bis zum Schluss stabil. Einstiche, also die Stellen, an denen der Schneidstrahl in das Material eintritt, erzeugen Mikrolöcher oder Markierungen. Ihre Anzahl sollte deshalb gering gehalten und möglichst außerhalb sichtbarer Flächen gesetzt werden.
Zwei Effekte werden in der Kalkulation oft übersehen. Die Wärmeeinflusszone an der Schnittkante verändert das Gefüge des Werkstoffs leicht und kann bei engen Biegungen zu Rissen führen. Außerdem kann Wärmeeintrag Verzug verursachen, der das Teil für die Montage unbrauchbar macht. Beides bedeutet Ausschuss oder Nacharbeit, also versteckten Materialverlust.
Warnung
Ein Teil, das nach dem Schneiden verzogen ist, verbraucht nicht nur das Material seiner Platte, sondern auch Maschinenzeit für eine Nachbearbeitung oder eine Neufertigung.
Die Wahl des Verfahrens richtet sich deshalb nach Blechdicke und Stückzahl. Laser ist bei dünnen bis mittleren Blechen und flexiblen Varianten meist die erste Wahl. Stanzen lohnt sich bei größeren Stückzahlen mit stabiler Geometrie, weil das Werkzeug sich über die Serie amortisiert. Bei sehr dicken Werkstoffen oder speziellen Anforderungen an die Schnittkante sind andere Verfahren zu prüfen. Im Zweifel hilft ein DFM-Gespräch vor dem ersten Schnitt.
Konstruktion als Stellschraube: Design for Manufacturing
In der Fertigungspraxis wird häufig genannt, dass die Konstruktion einen großen Teil der Herstellkosten festlegt, oft in der Größenordnung von rund 70 Prozent. Dieser Wert ist ein Richtwert und keine belegte Kennzahl für jedes Bauteil. Die genaue Verteilung hängt von Geometrie, Werkstoff und Stückzahl ab. Klar ist jedoch: Entscheidungen zu Radien, Lochbildern und Toleranzen werden am Zeichenbrett getroffen, und sie lassen sich später nur mit Aufwand oder gar nicht korrigieren.
Deshalb sollten Konstrukteur und Fertiger früh zusammenarbeiten. Wir prüfen bei eingehenden Zeichnungen, ob Biegeradien, Freistiche, Schweißzugänglichkeit und kritische Schnittstellen zur Fertigung passen, bevor ein Blech geschnitten wird. Diese Abstimmung kostet wenige Stunden und verhindert in der Regel Umkonstruktionen, Ausschuss und Terminverschiebungen.
Mindestbiegeradius beachten
Der Biegeradius ist eine der häufigsten Ursachen für Ausschuss. Als Faustregel gilt, dass der Innenradius bei vielen Stählen etwa der Blechdicke entspricht, bei Edelstahl oft etwas größer gewählt werden sollte und bei Aluminium je nach Legierung und Zustand deutlich variiert. Die verbindlichen Werte hängen von Werkstoff, Dicke und Biegerichtung ab und sollten im Materialdatenblatt sowie in der DFM-Prüfung bestätigt werden.
Wird der Mindestradius unterschritten, entstehen Risse an der Außenseite der Biegung, Maßabweichungen oder Oberflächenschäden. Die Folgen sind Ausschuss, Nacharbeit oder im schlimmsten Fall ein Teil, das die Montage nicht übersteht. Eine Biegerichtung quer zur Walzrichtung reduziert das Risiko zusätzlich.
Lochabstände, Schlitze und standardisierte Lochgrößen
Auch Löcher und Schlitze sollten so geplant werden, dass sie sauber gestanzt oder geschnitten werden können. Als Faustregel gilt, dass Bohrungen einen Mindestabstand zur Blechkante von etwa dem Doppelten der Blechdicke haben sollten. Zu Biegelinien ist der Abstand größer zu wählen, damit das Loch durch die Umformung nicht verzieht. Die exakten Mindestabstände bestätigen wir im DFM-Feedback je nach Werkstoff und Verfahren.
Standardisierte Lochgrößen bringen zwei Vorteile. Sie reduzieren Werkzeugkosten beim Stanzen, weil vorhandene Stempel genutzt werden können. Außerdem vereinfachen sie den Materialfluss, denn Befestigungselemente und Gewinde lassen sich aus wenigen Varianten auswählen. Das senkt Lagerhaltung und Rüstaufwand.
Verzug vermeiden
Verzug lässt sich in der Konstruktion stark beeinflussen. Symmetrische Bauteile verziehen sich gleichmäßiger, weil sich Spannungen gegenseitig ausgleichen. Versteifungen wie Sicken oder Abkantungen erhöhen die Steifigkeit, ohne zusätzliches Material zu verlangen. Auch die Biegereihenfolge spielt eine Rolle: Wer innen beginnt und Biegungen so plant, dass spätere Umformungen nicht die bereits gebogenen Bereiche belasten, erzielt stabilere Ergebnisse.
Ecken, Kanten und Biegung berücksichtigen
Innenecken in Biegeteilen brauchen Entlastungskerben oder kleine Ausklinkungen, damit das Material beim Umformen nicht aufreißt oder sich unkontrolliert verformt. Eckradien sollten so gewählt werden, dass sie mit dem Schneidverfahren herstellbar sind. Toleranzen sind eng zu definieren, wo es nötig ist, und großzügig, wo es nicht nötig ist. Eine zu enge Toleranz an einer unkritischen Stelle erhöht den Prüfaufwand ohne funktionalen Nutzen.
Auch die Zugänglichkeit der Werkzeuge gehört in die Konstruktion. Ein Abkantwerkzeug braucht Platz, und ein Schweißbrenner braucht Zugang zur Naht. Wenn diese Bereiche nicht frei sind, sind Sonderwerkzeuge oder manuelle Nacharbeit nötig, die Zeit und Material kosten.
Häufige Konstruktionsfehler und deren Vermeidung
Aus unserer DFM-Arbeit wiederholen sich bestimmte Fehler. Die folgende Liste zeigt die typischsten Punkte und ihre Kostenfolge. Sie können sie als Prüfgrundlage in Ihre Konstruktionsrichtlinien übernehmen.
-
1
Biegeradius zu klein gewählt
Folge: Risse und Ausschuss. Vermeidung: Radius nach Werkstoff und Dicke im Datenblatt prüfen.
-
2
Löcher zu nah an Kante oder Biegelinie
Folge: Ausbrüche und Verzug. Vermeidung: Mindestabstände einhalten und Lochbild früh abstimmen.
-
3
Keine Entlastungskerben an Innenecken
Folge: Aufreißen beim Umformen. Vermeidung: Entlastungsschnitt im Design vorsehen.
-
4
Unnötig enge Toleranzen
Folge: höherer Prüfaufwand und Ausschuss ohne Funktionsgewinn. Vermeidung: Toleranzen nur dort eng definieren, wo die Funktion es verlangt.
-
5
Werkzeugzugang nicht berücksichtigt
Folge: Sonderwerkzeuge oder Handnacharbeit. Vermeidung: Freiraum für Abkantwerkzeug und Schweißbrenner einplanen.
-
6
Veraltete Zeichnungsstände
Folge: Fehlteile und Verschrottung. Vermeidung: Revisionsstand bei jeder Änderung eindeutig kennzeichnen und übergeben.
Auf Anfrage senden wir Ihnen gern eine Version dieser Liste, die Sie in Ihren eigenen Konstruktionsrichtlinien weiterverwenden können.
Materialwirtschaft und Lagerverwaltung digital steuern
Materialoptimierung endet nicht am Schneidtisch. Jede Platte, die unnötig im Lager liegt, bindet Kapital, und jedes Reststück ohne Eintrag wird im Zweifel nachbestellt. Zwischen Lagerbestand, Restmaterial und Liquidität besteht daher ein direkter Zusammenhang. Je genauer Sie wissen, was auf Lager liegt, desto gezielter lassen sich Bestellungen auslösen.
Der Materialbedarf sollte aus Stückliste und Nesting abgeleitet werden, nicht aus Schätzungen. Die Stückliste liefert die benötigten Teile und Mengen, das Nesting die tatsächlich benötigten Platten inklusive Verschnitt. Erst aus dieser Kombination ergibt sich eine belastbare Bestellmenge.
Digitale Lagerverwaltung und Chargenrückverfolgung
Materialzeugnisse, Chargennummern und Restmaterial sollten digital dokumentiert werden. Jede Platte bekommt eine eindeutige Zuordnung zu Werkstoff, Dicke, Abmessung und Materialzeugnis. Wird ein Teil später reklamiert, lässt sich so schnell nachvollziehen, aus welcher Charge es stammt. Das vereinfacht Qualitätsnachweise und Audits erheblich und hilft, Restbestände gezielt wiederzuverwenden.
Bestandsführung und Bestellpunkte
Mindestbestände und Bestellpunkte sollten aus realen Verbrauchsdaten abgeleitet werden. Wer den Verbrauch je Werkstoff und Dicke über einige Monate auswertet, erkennt Schwankungen und kann Bestellrhythmen festlegen. Ziel ist, Überbestände und Eilbestellungen gleichermaßen zu vermeiden. Eilbestellungen sind teuer, und Überbestände verlieren an Wert, wenn Werkstoffe sich verändern oder Projekte auslaufen.
Daten und KI: Materialoptimierung mit digitalen Werkzeugen
Die Blechfertigung entwickelt sich vom manuellen Planen hin zur datengestützten Fertigung. Gemeint ist damit, dass Entscheidungen zu Verschachtelung, Bestellung und Kalkulation auf erfassten Daten beruhen statt auf Erfahrungswerten allein. Der Nutzen zeigt sich vor allem in drei Bereichen: bei der Verschachtelung, bei der Prognose des Materialbedarfs und bei der Angebotskalkulation.
KI-gestützte Verschachtelung und Prognosen
Algorithmen können eine große Zahl von Anordnungsmöglichkeiten in kurzer Zeit bewerten und dabei Verschnitt, Schnittzeit und Rüstaufwand gegeneinander abwägen. Auf dieser Basis lassen sich Pläne erzeugen, die manuell kaum zu finden wären. Prognosemodelle können zudem aus Verbrauchsdaten den künftigen Materialbedarf abschätzen.
Realistische Erwartungen sind wichtig. Solche Verfahren sind nur so gut wie ihre Datengrundlage. Stammdaten zu Teilegeometrie, Werkstoff, Dicke und Schnittfuge müssen korrekt gepflegt sein, sonst optimieren die Algorithmen auf falschen Annahmen. Auch die Planung muss stabil genug sein, damit Ergebnisse sich in der Praxis umsetzen lassen. Digitale Werkzeuge ersetzen daher nicht die fachliche Prüfung, sondern machen sie effizienter.
Integration von CAD, ERP und Fertigungssteuerung
Medienbrüche kosten Zeit und erzeugen Fehler. Wenn Konturen manuell aus dem CAD in die Nesting-Software übertragen und Mengen von Hand ins ERP eingetragen werden, entstehen Abweichungen. Ein durchgängiger Datenfluss vermeidet das: Vom Angebot über die Konstruktion bis zur Maschinenprogrammierung werden dieselben Daten genutzt.
Beispiel für einen durchgängigen Prozess
-
1
Angebot: Zeichnung (STEP oder DXF), Werkstoff, Dicke und Menge werden erfasst und kalkuliert.
-
2
Konstruktion: DFM-Prüfung zu Radien, Löchern und Toleranzen, Freigabe des Zeichnungsstands.
-
3
Planung: Nesting mit Restmaterial und Auftragsmischung, Materialbedarf wird aus dem Ergebnis abgeleitet.
-
4
Fertigung: Programme gehen direkt an die Maschine, Chargen und Restbleche werden erfasst.
Automatische Angebotskalkulation mit Materialdaten
Wenn Materialpreise und Verschnittwerte direkt aus den Planungsdaten in die Kalkulation übernommen werden, entstehen Angebote, die schneller und genauer sind. Der Verschnitt wird nicht geschätzt, sondern aus der tatsächlichen Verschachtelung abgeleitet. Das reduziert Nachkalkulationen und schafft für beide Seiten eine nachvollziehbare Grundlage.
Prozesskosten im Blick: Energie, Rüstzeiten und Lohnfertigung
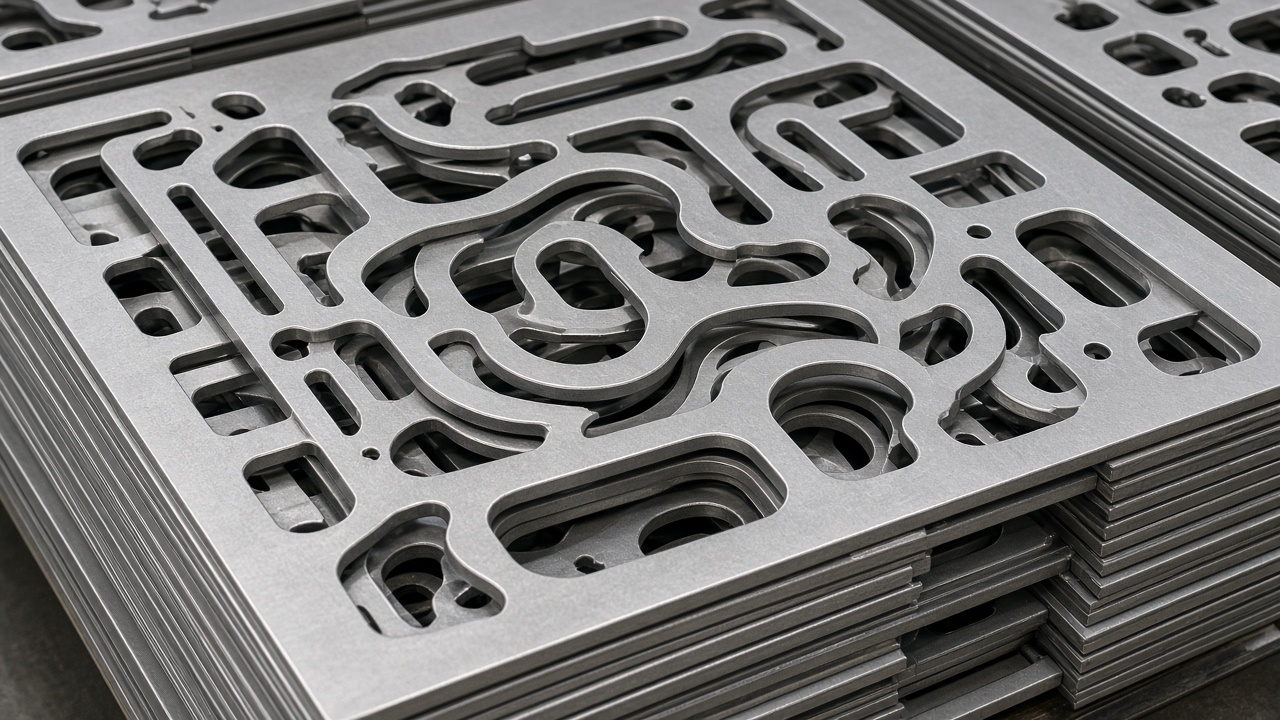
Materialoptimierung wirkt nur im Zusammenspiel mit anderen Kostenfaktoren. Eine Verschachtelung, die den Verschnitt minimiert, aber viele Werkzeugwechsel erzwingt, kann insgesamt teurer sein als eine einfachere Anordnung. Ebenso beeinflussen Energieverbrauch der Schneidanlage, Abkantzeiten und Montageaufwand die Gesamtkosten. Eine ganzheitliche Betrachtung verhindert, dass ein Kostenblock auf Kosten eines anderen optimiert wird.
Rüstzeiten und Prozessoptimierung
Losgrößen, Werkzeugwechsel und Schnittreihenfolge bestimmen die Rüstzeit. Größere Lose verteilen Rüstaufwand auf mehr Teile, binden aber mehr Material und Kapital. Die richtige Losgröße ist deshalb ein Abwägen zwischen Rüstkosten und Lagerkosten. Eine geordnete Schnittreihenfolge, die ähnliche Dicken und Werkzeuge gruppiert, verkürzt Umrüstungen und reduziert Fehler.
Wann lohnt sich eine Auslagerung an einen Lohnfertiger?
Eine Auslagerung kann sinnvoll sein, wenn die eigene Auslastung schwankt, spezielles Know-how für einzelne Verfahren fehlt oder Investitionen in Maschinen und Software nicht wirtschaftlich sind. Entscheidungskriterien sind:
Auslastung
Haben Sie Lastspitzen, die Sie nicht mit eigenen Anlagen abdecken, oder dauerhafte Überkapazität?
Spezialwissen
Benötigen Sie Verfahren oder Werkstoffe, die intern nicht abgedeckt sind?
Investitionen
Wäre eine neue Anlage oder Software für Ihr Volumen wirtschaftlich, oder genügt eine fallweise Fertigung beim Partner?
Wichtig ist, dass der Partner Materialausnutzung und Qualität in gleicher Weise dokumentiert wie Sie selbst. Ein guter Lohnfertiger liefert Erstmusterprüfungen, Maßprotokolle und Werkstoffnachweise, sodass Sie Ihren Kunden gegenüber lieferfähig bleiben.
Qualität ohne Materialverschwendung
Ausschuss ist der versteckte Materialverlust schlechthin. Ein fehlerhaftes Teil hat das volle Material, die volle Maschinenzeit und die Handhabung bereits verbraucht und fällt trotzdem aus. Zwischen Prozessstabilität und Materialausnutzung besteht daher ein enger Zusammenhang: Ein stabiler Prozess verschnitt- und ausschussarm, ein instabiler Prozess erzeugt beides.
Ausschussquote senken
Der erste Schritt ist eine Ursachenanalyse: Welche Fehler treten wiederholt auf, bei welchem Werkstoff, an welcher Geometrie und in welchem Prozessschritt? Darauf aufbauend helfen Prüfpläne, die kritische Merkmale an festgelegten Stellen im Prozess kontrollieren. Eine Erstmusterprüfung vor dem Serienstart zeigt früh, ob Werkzeuge, Programme und Werkstoff zusammenpassen. Frühzeitige Fehlererkennung durch Stichproben oder einfache Sensorik verhindert, dass ein Fehler über eine ganze Charge läuft.
Oberflächenbehandlung und Nacharbeit vermeiden
Kratzer, Beschichtungsfehler und Schutzfolienreste sind typische Ursachen für Nacharbeit. Jede Nacharbeit kostet Arbeitszeit, Material für Ersatzteile oder Ausschuss bei zu starkem Abtrag. Eine saubere Handhabung, geeignete Schutzfolien und klare Vorgaben für die Oberflächenvorbereitung reduzieren dieses Risiko deutlich.
Integrierte Veredelung
Wenn Entgraten, Vorbereitung und Montage im selben Betrieb erfolgen, bleiben Teile in einer Hand und müssen seltener zwischen Stationen umgepackt werden. Oberflächenverfahren wie Pulverbeschichtung, Eloxieren oder Galvanik werden bei uns über qualifizierte Partnerbetriebe koordiniert, damit Kratzer- und Beschichtungsrisiken klar dokumentiert sind.
Praxisbeispiel: Beispielrechnung zur Einsparung
Die folgende Rechnung ist fiktiv und dient der Veranschaulichung. Sie zeigt, wie sich Maßnahmen auf Verschnittquote und Materialkosten auswirken können.
Ausgangslage
Ein fiktiver Lohnfertiger verarbeitet Baustahlbleche für Gehäuse und Halterungen. Der jährliche Blechbedarf beträgt 60.000 € zum Einkaufspreis. Die Verschnittquote liegt bei 28 Prozent, weil Teile ohne abgestimmtes Nesting angeordnet werden, Reststücke nicht erfasst sind und Konstruktionen teils ungünstige Lochabstände aufweisen.
Der Betrieb setzt drei Maßnahmen um: Nesting mit Auftragsmischung und Regeln für Schnittkanten, eine Restmaterialerfassung mit Mindestgröße und Lagerplatz sowie eine Anpassung der Konstruktionsrichtlinien für Lochabstände und Biegeradien.
| Kennzahl | Vorher | Nachher |
|---|---|---|
| Verschnittquote | 28 % | 19 % |
| Materialausnutzungsgrad | 72 % | 81 % |
| Verschnittkosten pro Jahr (60.000 € × Quote) | 16.800 € | 11.400 € |
| Eingesparte Materialkosten pro Jahr | – | 5.400 € |
So rechnen Sie es für Ihren Betrieb
Verschnittkosten = jährlicher Materialeinsatz × Verschnittquote. Die Einsparung ergibt sich aus der Differenz der Verschnittkosten vor und nach der Maßnahme. Die Werte variieren je nach Werkstoff, Teilegeometrie, Plattenformat und Auftragsstruktur, deshalb sollten Sie die Rechnung mit Ihren eigenen Zahlen wiederholen.
Schritt für Schritt: Materialoptimierung im Betrieb einführen
Materialoptimierung gelingt am besten schrittweise. Die folgende Reihenfolge hat sich in der Praxis bewährt.
-
1
Schritt 1: Ist-Analyse und Kennzahlen erfassen
Messen Sie Materialausnutzungsgrad, Verschnittquote und Ausschussrate über mindestens einige Monate. Ohne Ausgangswert lässt sich der Erfolg später nicht belegen.
-
2
Schritt 2: Quick Wins umsetzen
Führen Sie Nesting-Regeln, eine Restmaterialkennzeichnung und Konstruktionsrichtlinien ein. Diese Maßnahmen kosten wenig und wirken sofort.
-
3
Schritt 3: Pilotprojekt und Erfolgskontrolle
Wählen Sie ein Auftragsfeld mit klaren Werkstoffen und wiederkehrenden Teilen. Dokumentieren Sie Ergebnisse gegenüber dem Ausgangswert, bevor Sie die Methode ausrollen.
-
4
Schritt 4: Kontinuierliche Verbesserung verankern
Besprechen Sie Kennzahlen regelmäßig im Team und schulen Sie Mitarbeitende in Nesting, Restmaterial und DFM-Grundlagen. Materialoptimierung bleibt nur erhalten, wenn sie im Alltag gelebt wird.
Häufig gestellte Fragen zur Blechbearbeitung
Was muss ich beim Blechbiegen beachten?
Wichtig sind der Biegeradius passend zu Werkstoff und Dicke, die Biegerichtung zur Walzrichtung und ausreichender Abstand zu Ausklinkungen und Löchern. Zudem muss die werkstoffabhängige Rückfederung in der Programmierung berücksichtigt werden. Diese Punkte klären wir im DFM-Feedback vor der Fertigung.
Welche Methoden gibt es für die Metallbearbeitung?
Man unterscheidet grob zwischen spanenden, umformenden, trennenden und fügenden Verfahren. In der Blechbearbeitung stehen vor allem trennende Verfahren wie Laser- und Stanzschneiden, umformende Verfahren wie das Abkanten und fügende Verfahren wie das Schweißen im Vordergrund. Einen Überblick mit Materialeffizienz finden Sie im Abschnitt zu den Verfahren weiter oben.
Was kommt bei der Blechbearbeitung im Einsatz?
Typisch sind Laserschneidanlagen, CNC-Abkantpressen, Stanzmaschinen und Schweißplätze, ergänzt durch Werkzeuge für Entgraten, Schleifen und Hardware-Einpressen. Für Planung und Dokumentation kommen Nesting-Software, CAD-Systeme und ERP-Lösungen hinzu. Welche Kombination sinnvoll ist, hängt von Teilespektrum und Stückzahlen ab.
Fazit und nächste Schritte
Drei Hebel tragen die meiste Wirkung bei der Materialoptimierung: erstens eine sauber abgestimmte Verschachtelung mit konsequenter Nutzung von Restmaterial, zweitens eine Werkstoffwahl und Konstruktion, die auf den Prozess passt, und drittens eine digitale Materialwirtschaft, die Bestände, Chargen und Kalkulation zusammenführt.
Werkstoffauswahl
Eigenschaften und Preisniveau im Vergleich.
Konstruktionsfehler
Typische Fehler und ihre Kostenfolge.
Nesting und Verschachtelung
Grundregeln für weniger Verschnitt.
Auch Toleranzen sollten Sie bei der nächsten Zeichnungsrevision gezielt prüfen: Eng definierte Maße gehören nur dorthin, wo die Funktion sie verlangt.
Anfrage
Materialoptimierung für Ihre Blechteile prüfen lassen
Senden Sie uns Zeichnungen (PDF, DXF oder STEP), Werkstoff und Blechdicke, Menge, Oberfläche, kritische Maße und Ihren Zieltermin. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise zu Verschachtelung, Biegeradien und Lochbildern und erstellen ein belastbares Angebot.
Anfragen per E-Mail an [email protected]. Bitte Zeichnungen und Mengen beilegen.
- Prototyp ab 1 Stück bis zur Serie
- ISO 9001:2015 und Dokumentation nach Bedarf
- Oberflächen über qualifizierte Partnerbetriebe