
Technikleitfaden · Schweißfertigung
Schweißkonstruktionstechniken für Experten: Verfahren & Praxis
Wie wählen Fachleute das passende Schweißverfahren aus, planen Konstruktionen fertigungsgerecht und sichern reproduzierbare Qualität? Wir führen durch Werkstoffe, Nahtplanung, Prozessführung und Prüfung – mit praxisnahen Hinweisen für Stahl-, Maschinen- und Anlagenbau sowie geschweißte Blechbaugruppen.
Grundlagen professioneller Schweißkonstruktionen
Im Stahl-, Maschinen- und Anlagenbau verbindet Schweißen einzelne Bauteile zu einer tragenden oder funktionalen Einheit. Eine belastbare Konstruktion entsteht aber nicht allein an der Schweißnaht: Lastannahmen, Werkstoff, Geometrie, Fertigungsablauf und Prüfung müssen zusammenpassen. Bei Blechbaugruppen kommen außerdem Biegefolge, Schnittstellen und die spätere Montage hinzu.
Was eine Schweißkonstruktion auszeichnet
Eine Schweißkonstruktion besteht aus verbundenen Teilen, etwa Blechen, Profilen, Rippen, Laschen oder Haltern. Sie kann Lasten über die Nahtbereiche übertragen und komplexe Formen mit vergleichsweise wenigen Einzelteilen ermöglichen. Gegenüber Schraubverbindungen entfallen einzelne Verbindungselemente, während Gusskonstruktionen meist andere Anforderungen an Werkzeug, Geometrie und Stückzahl stellen.
Anforderungen an Festigkeit und Gebrauchstauglichkeit
Wir betrachten nicht nur eine statische Spitzenlast. Wechselnde Belastung, Stoß, Schwingung, Temperatur, Korrosion und die Einbausituation beeinflussen die Auslegung. Bei ermüdungsbeanspruchten Teilen sind Nahtlage, Kerbwirkung und Lastpfad besonders wichtig: Eine unnötige Naht im hoch beanspruchten Bereich kann die Lebensdauer stärker beeinträchtigen als eine moderate Änderung der Blechdicke.
Fertigungs- und prüfgerechtes Konstruieren
Eine Naht muss erreichbar, ausführbar und später kontrollierbar sein. Wir prüfen deshalb früh, ob Brenner oder Elektrode ausreichend Platz haben, ob eine Nahtfolge Spannungen aufbaut und ob Maße nach dem Schweißen noch zugänglich sind. Zeichnungen sollten kritische Maße, Toleranzen, Nahtangaben und Prüfanforderungen eindeutig definieren; eine Fertigungsrückmeldung kann dabei vermeidbare Nacharbeit aufdecken.
Schweißverfahren im Vergleich: Auswahl für den Experteneinsatz
Das passende Verfahren ergibt sich aus Werkstoff, Dicke, Nahtzugänglichkeit, geforderter Qualität, Produktionsmenge und verfügbarer Ausrüstung. Ein Verfahren, das für einen Prototyp sehr gut funktioniert, muss nicht automatisch die wirtschaftlichste Wahl für eine Wiederholserie sein. In der Praxis gleichen wir Nahtanforderung und Prozessfenster mit dem realen Bauteil ab.
| Verfahren | Typischer Nutzen | Zu beachten |
|---|---|---|
| E-Hand | Montage, Reparatur, flexible Einsatzorte | Geringere Automatisierung und höherer manueller Aufwand |
| MIG/MAG | Produktivität und vielseitige Fertigung | Schutzgas, Zugluft und Parameter müssen kontrolliert werden |
| WIG | Kontrollierte, präzise Nahtausführung | Langsamer und stärker von der Handführung abhängig |
| Unterpulver / automatisiert | Lange, wiederkehrende Nähte | Wirtschaftlichkeit abhängig von Bauteil und Rüstaufwand |
| Laser / Hybrid | Hohe Geschwindigkeit und konzentrierter Wärmeeintrag | Anlage, Fügepassung und Prozesssicherheit sind anspruchsvoll |
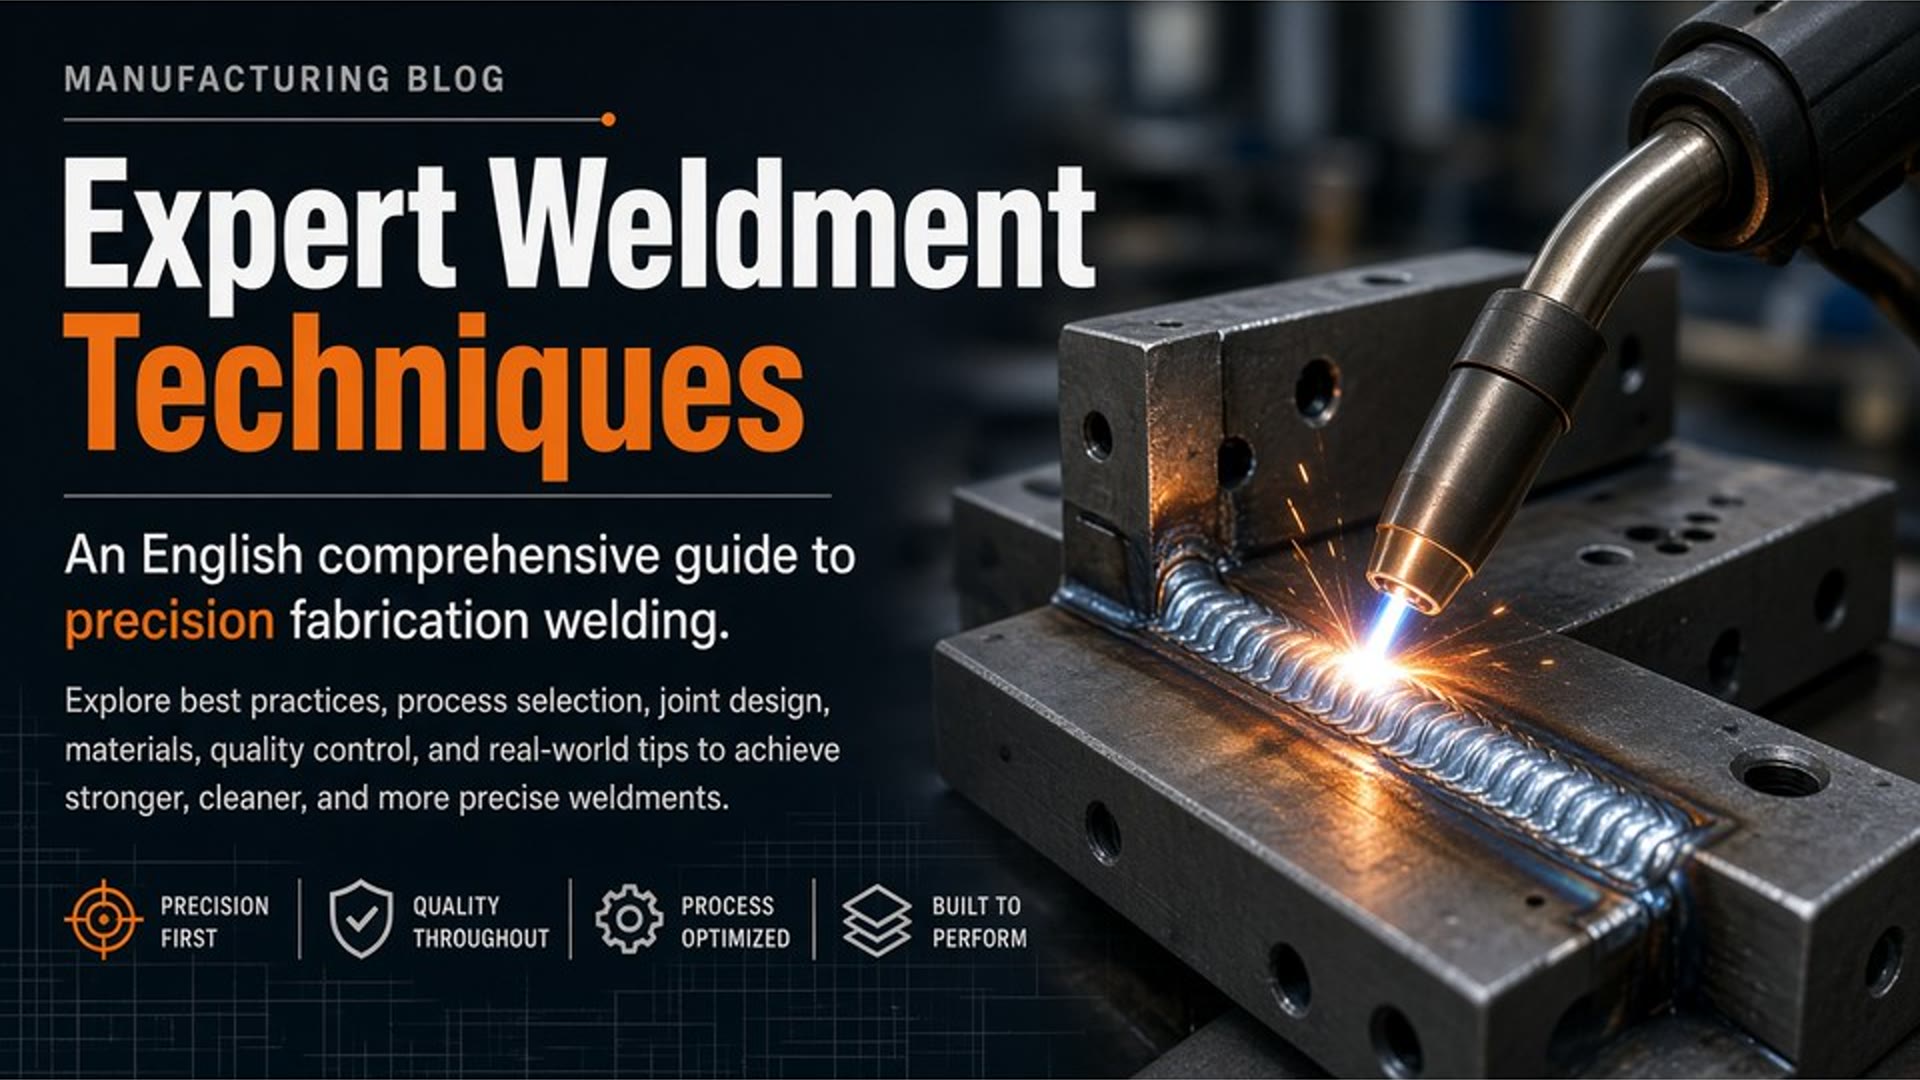
Lichtbogenhandschweißen (E-Hand)
Beim E-Hand-Schweißen führt die Fachkraft eine umhüllte Elektrode, die zugleich Zusatzwerkstoff und Schutz des Lichtbogenbereichs bereitstellt. Das Verfahren ist robust und für Montage, Reparatur oder wechselnde Einsatzorte geeignet. Bei hohen Stückzahlen begrenzen Elektrodenwechsel, Schlackenentfernung und der manuelle Arbeitsanteil die Produktivität; für dünne Bleche ist die Wärmeeinbringung sorgfältig zu beherrschen.
MIG/MAG-Schweißen
MIG und MAG arbeiten mit kontinuierlich zugeführtem Draht und Schutzgas. Die Prozessvarianten decken unterschiedliche Anforderungen an Abschmelzleistung, Spritzerverhalten und Wärmeeintrag ab. MAG wird häufig bei Stahl eingesetzt, MIG unter anderem bei Nichteisenmetallen. Gaszusammensetzung, Draht, Werkstoff und Schweißposition müssen als abgestimmtes System betrachtet werden; Zugluft kann den Gasschutz beeinträchtigen.
WIG-Schweißen
WIG ermöglicht eine sehr kontrollierte Lichtbogenführung und eignet sich für präzise Nähte, dünne Werkstoffe sowie viele Anwendungen an Edelstahl und Aluminium. Zusatzwerkstoff wird bei Bedarf separat zugeführt. Die Qualität hängt stark von sauberer Vorbereitung und gleichmäßiger Führung ab. Wegen der vergleichsweise geringeren Abschmelzleistung ist WIG nicht in jedem Fall die wirtschaftlichste Wahl für lange Seriennähte.
Unterpulverschweißen und weitere automatisierte Lichtbogenverfahren
Unterpulverschweißen kann bei langen, zugänglichen Nähten und größeren Materialdicken seine Stärken ausspielen. Das Pulver schützt den Lichtbogen und unterstützt einen stabilen, wiederholbaren Ablauf. Automatisierte Lichtbogenverfahren sind sinnvoll, wenn Bauteilgeometrie, Spannlage und Losgröße den Rüstaufwand rechtfertigen. Für kurze, stark variierende Nähte kann die Flexibilität manueller Verfahren wichtiger sein.
Laser- und Hybridschweißen
Laserprozesse können hohe Schweißgeschwindigkeit mit konzentriertem Wärmeeintrag und präziser Nahtführung verbinden. Beim Hybridschweißen werden Laser- und Lichtbogenwirkung kombiniert. Dafür müssen Fügepassung, Bauteilpositionierung, Anlagenkonfiguration und Prozessüberwachung zuverlässig zusammenarbeiten. Der Nutzen entsteht erst, wenn die gesamte Prozesskette – einschließlich Vorrichtung und Qualitätskontrolle – zur Anwendung passt.
Werkstoff- und Zusatzwerkstoffwahl
Der Grundwerkstoff beeinflusst nicht nur die Festigkeit, sondern auch Wärmeleitung, Oxidbildung, Korrosionsverhalten und Rissrisiko. Wir legen Zusatzwerkstoff und Schutzgas deshalb nicht isoliert fest, sondern beziehen Werkstoffzeugnis, Bauteildicke, Nahtgeometrie, Position und spätere Einsatzbedingungen ein.
Un- und niedriglegierte Stähle
Viele un- und niedriglegierte Stähle lassen sich mit gängigen Lichtbogenverfahren gut schweißen. Entscheidend sind jedoch Kohlenstoffäquivalent, Blechdicke, Bauteilsteifigkeit, Wasserstoffgehalt und Abkühlbedingungen. Daraus kann sich die Notwendigkeit einer Vorwärmung oder kontrollierten Zwischenlagentemperatur ergeben. Zusatzwerkstoff und Nahtausführung müssen die geforderten mechanischen Eigenschaften und den vorgesehenen Einsatz abdecken.
Edelstahl und hitzebeständige Werkstoffe
Bei Edelstahl zählt neben der Nahtfestigkeit der Erhalt der Korrosionsbeständigkeit. Übermäßiger Wärmeeintrag kann Verzug, Anlauffarben und eine ungünstige Veränderung der Werkstoffoberfläche begünstigen. Saubere, geeignete Werkzeuge und eine kontrollierte Wärmeeinbringung helfen, Verunreinigung und Nacharbeit zu begrenzen. Bei hitzebeständigen Werkstoffen sind die spezifischen Werkstoff- und Einsatzanforderungen gesondert zu berücksichtigen.
Aluminium und Aluminiumlegierungen
Aluminium leitet Wärme schnell ab und bildet eine Oxidschicht, die den Schweißprozess stören kann. Eine sorgfältige Reinigung unmittelbar vor dem Fügen und ein geeignetes MIG- oder WIG-Verfahren sind daher wichtig. Dünne Querschnitte reagieren empfindlich auf Wärmeeintrag und Verzug. Spannkonzept, Heftfolge und eine gleichmäßige Prozessführung müssen zur Legierung und Bauteilgeometrie passen.
Zusatzwerkstoffe und Schutzgase
Ein Zusatzwerkstoff muss zum Grundwerkstoff, zur geforderten Festigkeit und gegebenenfalls zum Korrosions- oder Temperaturverhalten passen. Schutzgas beeinflusst Lichtbogenstabilität, Einbrand und Nahtausbildung. Bei der Auswahl zählen außerdem Schweißposition, Prozessvariante und verfügbarer Fertigungsablauf. Die genaue Kombination sollte in der Schweißanweisung festgelegt und anhand der projektspezifischen Anforderungen bestätigt werden.
Nahtplanung, Schweißpositionen und Prozessparameter
Von der Fügegeometrie bis zur letzten Naht sollte die Ausführung geplant werden. Eine passende Nahtform allein reicht nicht: Vorbereitung, Lage, Parameter und Vorrichtung entscheiden gemeinsam über Einbrand, Maßhaltigkeit und Wiederholbarkeit.
Nahtarten und Fugenformen
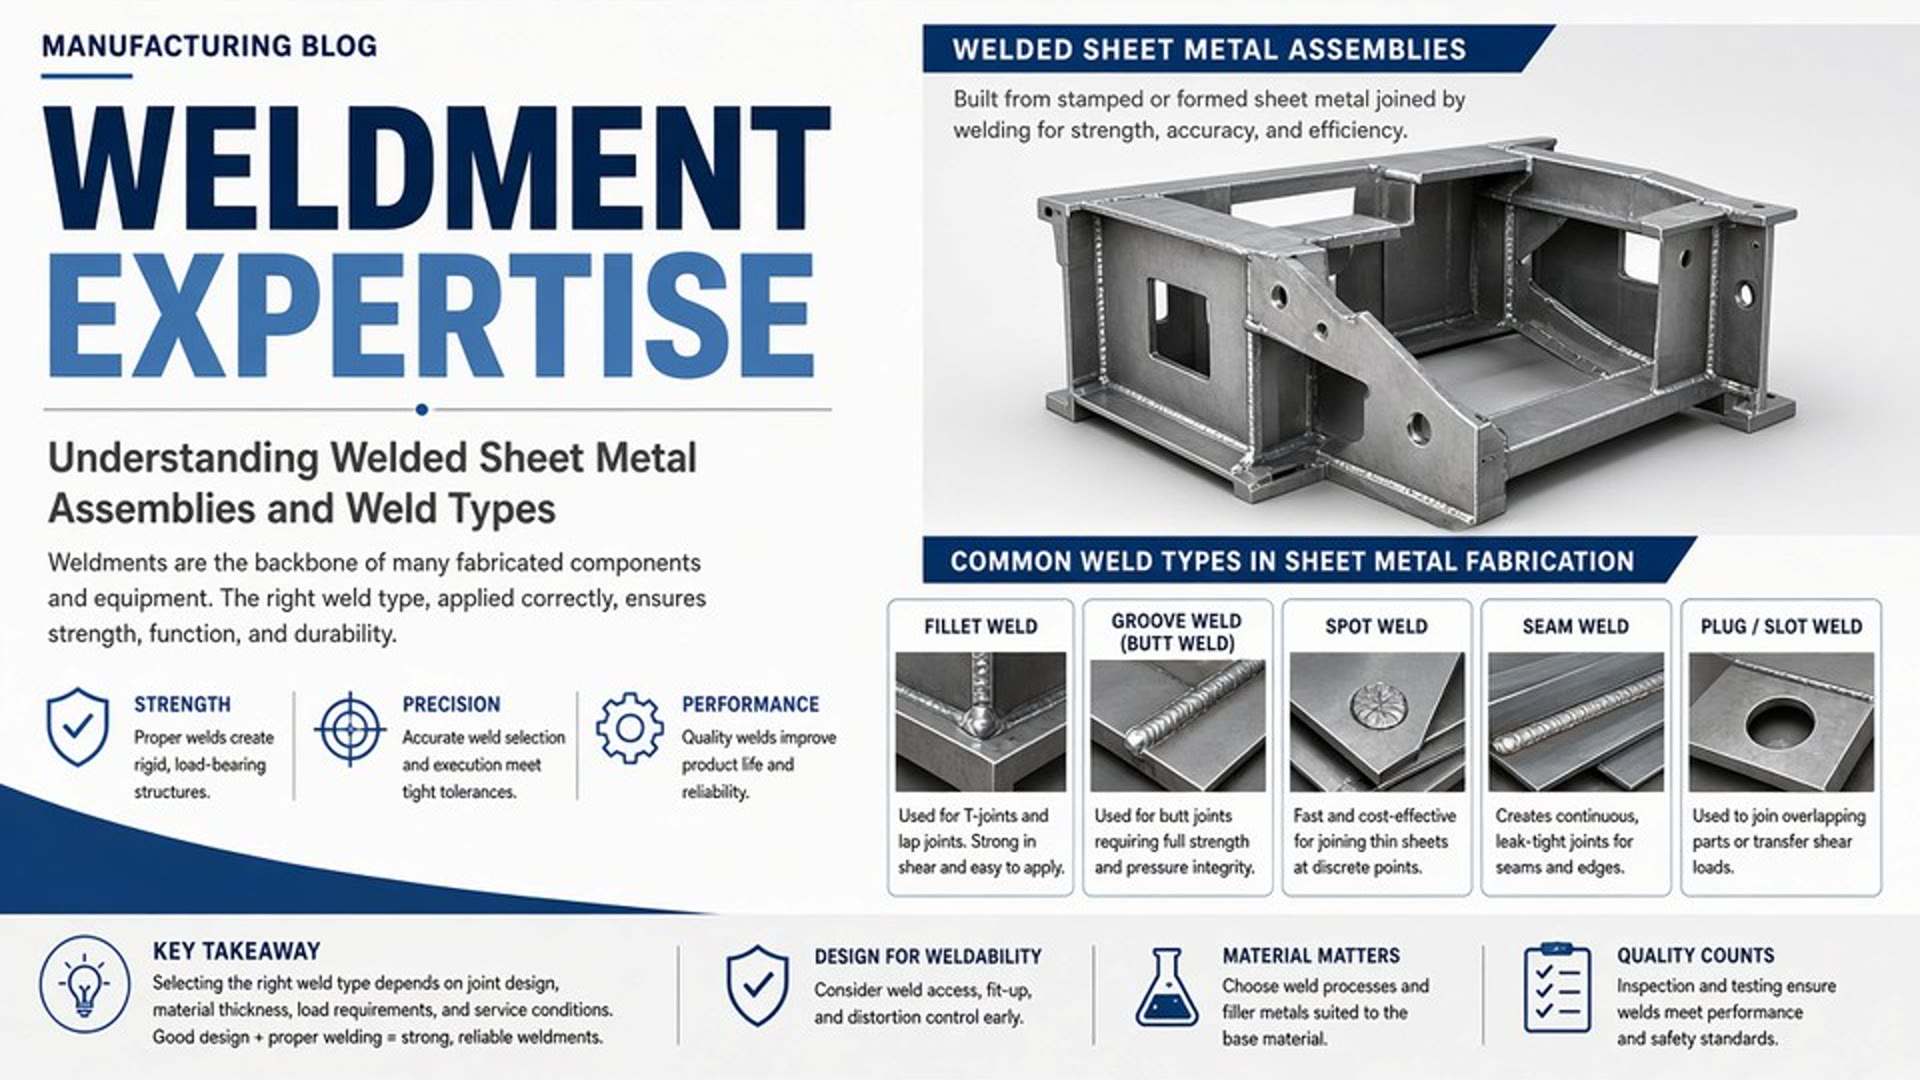
Stumpfnähte verbinden Bauteile in einer Ebene oder nahezu fluchtend; Kehlnähte verbinden häufig rechtwinklig angeordnete Teile; Überlappnähte werden bei überdeckten Blechen eingesetzt. Die Fugenform und Nahtvorbereitung richten sich nach Werkstoffdicke, erforderlichem Einbrand, Zugänglichkeit und Qualitätsanforderung. Eine überdimensionierte Naht erhöht Wärmeeintrag und Verzug, ohne automatisch einen funktionalen Vorteil zu schaffen.
Schweißpositionen und anspruchsvolle Lagen
In Wannenlage lässt sich das Schmelzbad meist am einfachsten kontrollieren. Horizontal-, Vertikal- und Überkopflagen stellen höhere Anforderungen an Schmelzbadführung und Prozessparameter. Wenn möglich, positionieren wir das Werkstück so, dass kritische Nähte in einer günstigen Lage gefertigt werden. Wo das nicht möglich ist, müssen Nahtfolge, Verfahren und qualifizierte Ausführung gezielt auf die Lage abgestimmt sein.
Parameter gezielt einstellen
Stromstärke, Spannung, Drahtvorschub und Schweißgeschwindigkeit beeinflussen sich gegenseitig. Zusammen bestimmen sie unter anderem Lichtbogenverhalten, Abschmelzung und Wärmeeintrag. Statt einzelne Werte isoliert zu verändern, prüfen wir das Ergebnis an einer geeigneten Probe oder einem ersten Bauteil: Nahtbild, Einbrand, Spritzer, Verzug und Maßhaltigkeit geben Hinweise auf die Prozessstabilität. Freigegebene Parameter werden dokumentiert und bei Wiederholfertigung reproduziert.
Schweißgeräte und Vorrichtungen einrichten
Vor dem Start prüfen wir Gerätezustand, Masseanschluss, Brenner- oder Elektrodenführung und Verbrauchsmaterial. Spannmittel sollen die Bauteile sicher positionieren, ohne unnötig hohe Zwangskräfte einzuleiten. Bei wiederkehrenden Teilen helfen Vorrichtungen, Bezugspunkte und Nahtzugang konstant zu halten. Dabei ist einzuplanen, dass sich ein Bauteil während des Schweißens thermisch bewegt und nach dem Lösen entspannen kann.
Verzug, Eigenspannungen und typische Fehler vermeiden
Lokale Erwärmung und Abkühlung erzeugen Eigenspannungen. Je dünner und weniger steif das Bauteil, desto sichtbarer können sich diese als Winkeländerung, Wölbung oder Maßabweichung zeigen. Eine gute Gegenstrategie beginnt bei der Konstruktion und setzt sich in der Schweißfolge und Prozesskontrolle fort.
Wärmeeintrag und Verzug kontrollieren
Symmetrische Nahtanordnung, kurze Nahtabschnitte, eine durchdachte Schweißfolge und angemessene Heftung können Verzug reduzieren. Auch das Abwechseln gegenüberliegender Nähte kann helfen, Wärme und Schrumpfung ausgewogener zu verteilen. Spanntechnik stabilisiert die Lage während des Prozesses, ersetzt aber keine sinnvolle Konstruktion: Zu starres Einspannen kann Spannungen erhöhen und nach dem Ausspannen zu unerwarteter Bewegung führen.
Risse, Poren, Einbrandkerben und Bindefehler
Risse können mit Werkstoff, Wasserstoff, Abkühlung oder hohen Zwangsspannungen zusammenhängen. Poren entstehen häufig, wenn Verunreinigungen oder unzureichender Gasschutz den Prozess stören. Einbrandkerben weisen unter anderem auf eine ungünstige Führung oder Parameter hin; Bindefehler können durch mangelnde Vorbereitung, falsche Prozessführung oder unzureichenden Einbrand verursacht werden. Erst Ursache und Umfang feststellen, dann fachgerecht nacharbeiten und die Korrektur prüfen – bloßes Überdecken ist keine belastbare Fehlerbehebung.
Vorwärmung und Zwischenlagentemperatur
Ob Vorwärmung erforderlich ist, hängt unter anderem von Werkstoff, Bauteildicke, Wasserstoffgehalt, Wärmeeintrag und Einspannung ab. Sie kann die Abkühlung verlangsamen und damit das Risiko bestimmter Rissmechanismen beeinflussen. Die zulässige Zwischenlagentemperatur ist ebenfalls prozess- und werkstoffabhängig. Vorgaben sollten aus der qualifizierten Verfahrensplanung kommen und während der Fertigung eingehalten werden.
Häufige Herausforderungen beim Vertikalschweißen
In vertikaler Lage wirkt die Schwerkraft direkt auf das Schmelzbad. Zu hoher Wärmeeintrag oder zu langsame Führung kann zu Durchhang und ungleichmäßiger Nahtform führen; zu wenig Energie kann Bindefehler begünstigen. Angepasste Parameter, kontrollierte Geschwindigkeit und eine geeignete Brenner- beziehungsweise Elektrodenbewegung sind entscheidend. Die Ausführung muss zur Nahtart, Materialdicke und Qualifikation der ausführenden Person passen.
Qualitätssicherung, Prüfung und Dokumentation
Qualitätssicherung beginnt vor dem ersten Lichtbogen. Prüfanforderungen, Verantwortlichkeiten und Abnahmekriterien sollten so festgelegt sein, dass Konstruktion, Fertigung und Qualität dieselbe Erwartung haben. Bei Rapidsheetfab verbinden wir für Blechbaugruppen Prozessabstimmung und Maßprüfung mit dokumentierten Prüfabläufen; erforderliche Nachweise stimmen wir projektspezifisch ab.
Prüfplanung und Abnahmekriterien
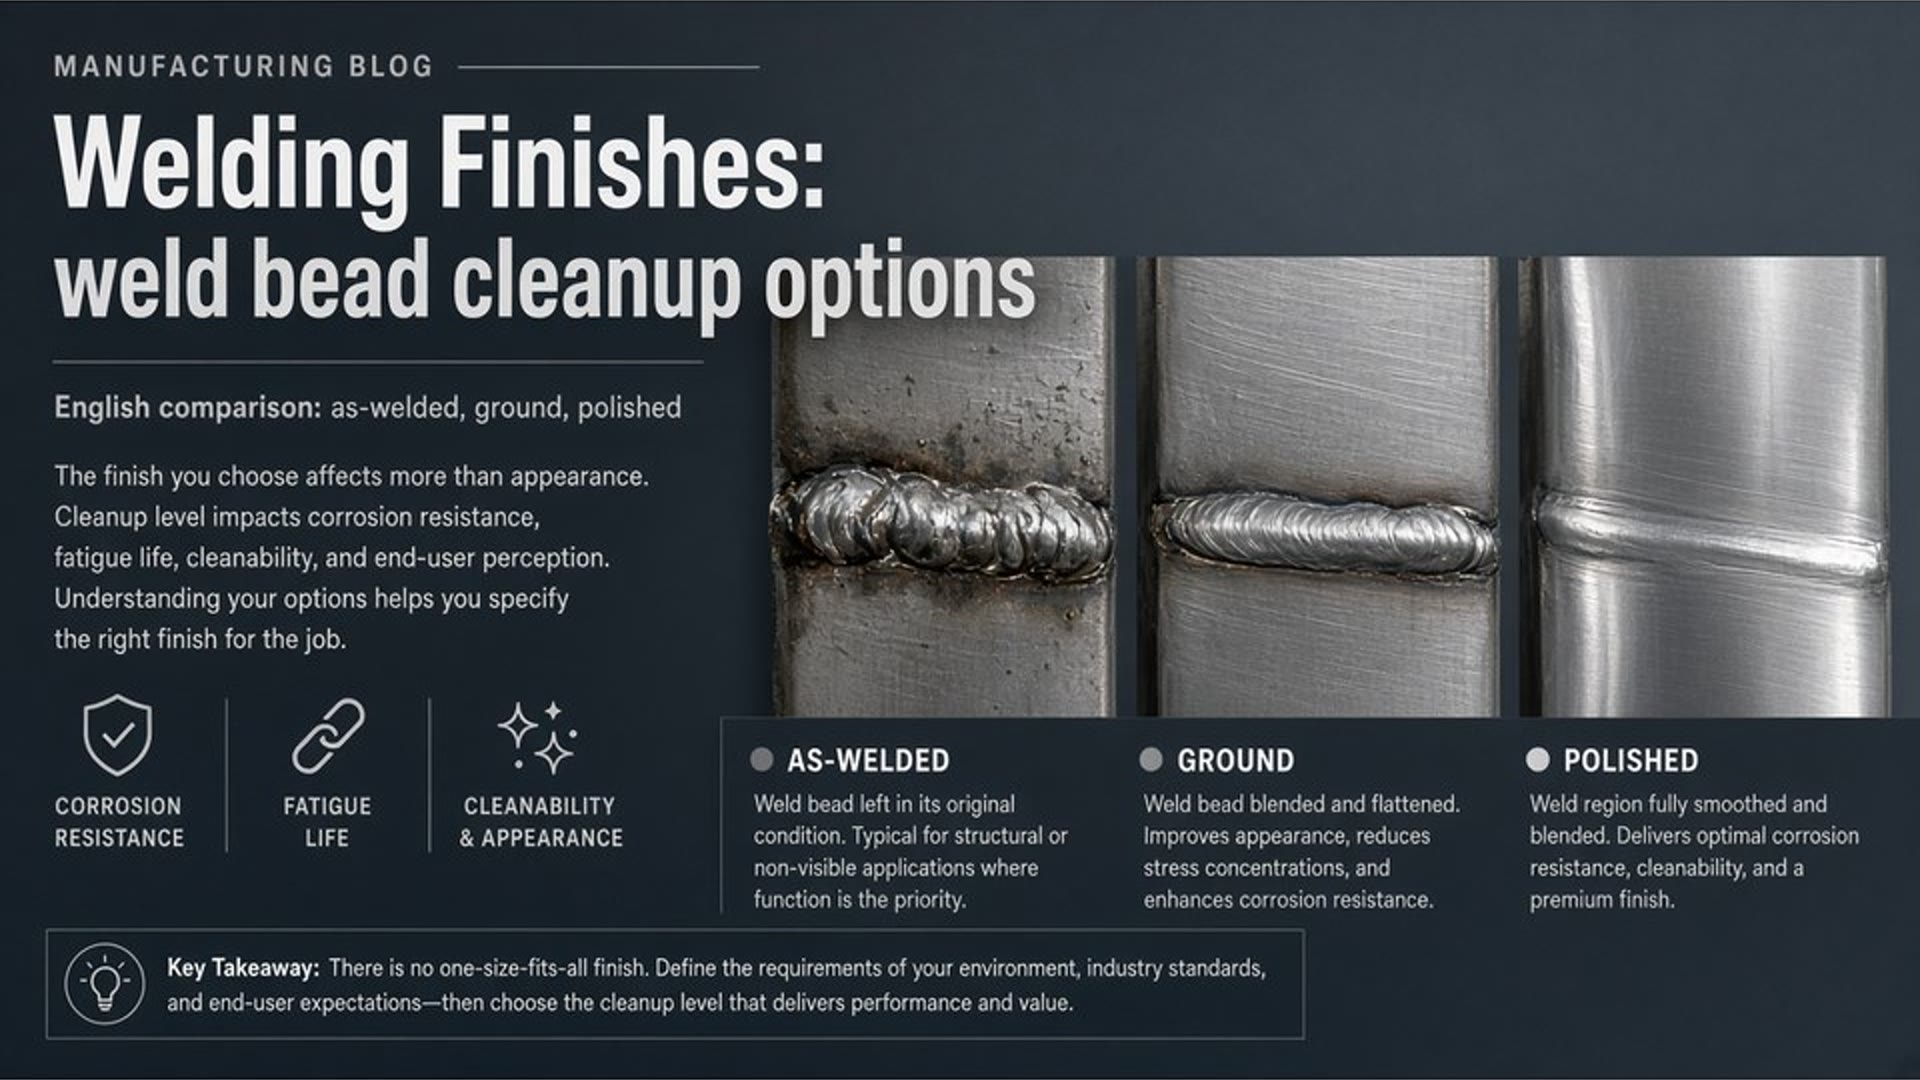
Die Prüfplanung sollte festlegen, welche Merkmale geprüft werden, mit welcher Methode und zu welchem Zeitpunkt. Sichtprüfung und Maßkontrolle sind wichtige Grundlagen; je nach Funktion, Risiko und vertraglicher Vorgabe können zusätzliche Prüfungen erforderlich sein. Kritische Maße und Nahtanforderungen gehören eindeutig in Zeichnung oder Spezifikation. So vermeiden Einkauf, Konstruktion und Lieferant unterschiedliche Interpretationen bei der Abnahme.
Zerstörungsfreie Prüfverfahren
Ultraschall- und Durchstrahlungsprüfung können – abhängig von Geometrie und Material – zur Beurteilung innerer Unregelmäßigkeiten eingesetzt werden. Magnetpulverprüfung eignet sich für ferromagnetische Werkstoffe und oberflächennahe Anzeigen; Eindringprüfung zeigt bestimmte zur Oberfläche offene Fehler. Kein Verfahren ist universell: Auswahl, Prüfumfang und Bewertung müssen zur Naht, Bauteilfunktion und geltenden Projektanforderung passen.
Schweißanweisungen und Prozessnachweise
Eine WPS beschreibt die wesentlichen Bedingungen, unter denen ein Schweißprozess ausgeführt werden soll. Eine Verfahrensprüfung kann den Nachweis liefern, dass ein Verfahren die geforderten Eigenschaften erreicht. Zusammen mit Zeichnungsstand, Werkstoff- und Chargeninformationen, Prüfprotokollen sowie gegebenenfalls FAI-Dokumenten schafft das Rückverfolgbarkeit. Eine verständliche Dokumentation unterstützt außerdem die Wiederholfertigung und erleichtert die Bewertung späterer Änderungen.
Normen und Qualifikationen
Regelwerke, Personalqualifikationen und Abnahmekriterien richten sich nach Produkt, Anwendung, Vertrag und Markt. Deshalb prüfen wir Normen und Anforderungen für jedes Projekt konkret, statt eine allgemeingültige Normenliste als Ersatz für die Spezifikation zu verwenden. Für OEM-Kunden ist es hilfreich, geforderte Nachweise, Prüfumfang und Dokumentenformat bereits mit der Anfrage bereitzustellen.
Arbeitssicherheit und effiziente Werkstattpraxis
Professionelle Schweißtechnik schließt sichere Arbeitsbedingungen und eine gut organisierte Umgebung ein. Schutzmaßnahmen sind an Verfahren, Werkstoff, Arbeitsplatz und Gefährdungsbeurteilung auszurichten. Gute Organisation erhöht zugleich Prozessstabilität: Saubere Bauteile, eindeutige Abläufe und sichere Fixierung reduzieren Fehlerquellen.
Persönliche Schutzausrüstung und Absaugung
Lichtbogenstrahlung, Hitze, Funken, Schweißrauch und elektrische Gefahren verlangen geeignete Schutzmaßnahmen. Dazu gehören passende persönliche Schutzausrüstung, eine wirksame Erfassung beziehungsweise Absaugung von Rauch und eine sichere Führung von Kabeln und Werkstücken. Die konkrete Auslegung richtet sich nach dem Prozess und den geltenden Arbeitsschutzanforderungen; allgemeine Hinweise ersetzen keine Gefährdungsbeurteilung.
Werkstückvorbereitung und Arbeitsplatzorganisation
Vor dem Fügen sollten Kanten, Fugen und Kontaktflächen dem Prozess entsprechend vorbereitet und von störenden Rückständen befreit sein. Bauteile müssen sicher fixiert und eindeutig identifizierbar sein. Ein geordneter Arbeitsplatz hilft, Verwechslungen bei Werkstoff, Zeichnungsrevision oder Zusatzwerkstoff zu vermeiden und Materialbewegungen kontrolliert zu halten.
Wiederholbarkeit und Produktivität
Standardisierte Arbeitsfolgen, geeignete Spannsysteme und klar definierte Prüfpunkte schaffen konsistente Ergebnisse. Bei wiederkehrenden Baugruppen sollte die Vorrichtung die richtige Lage und einen freien Zugang zur Naht unterstützen. Für eine Serienfreigabe ist es sinnvoll, den Ablauf am ersten Teil zu überprüfen und Abweichungen systematisch zu korrigieren, bevor sie sich durch eine größere Menge fortsetzen.
Automatisierung und aktuelle Entwicklungen
Automatisierung ist dann wertvoll, wenn sie ein konkretes Problem löst – etwa hohe Wiederholraten, gleichbleibende Nahtqualität oder eine ergonomisch ungünstige manuelle Tätigkeit. Für variantenreiche Blechbaugruppen können flexible manuelle Prozesse dagegen die bessere Lösung sein. Wir bewerten Technologie immer im Kontext von Bauteil, Losgröße, Investitions- und Rüstaufwand sowie erforderlicher Dokumentation.
Roboterschweißen und kollaborative Systeme
Roboter eignen sich besonders für wiederkehrende Geometrien und stabile Losgrößen, sofern Nahtzugang und Bauteilposition reproduzierbar sind. Programmierung, Vorrichtung und Variantenmanagement bestimmen maßgeblich den Aufwand. Bei Einzelteilen und Kleinserien können Einrichtzeit und häufige Änderungen den Produktivitätsvorteil aufheben. Kollaborative Systeme eröffnen zusätzliche Einsatzmöglichkeiten, müssen aber ebenso nach Sicherheitskonzept und Aufgabenstellung bewertet werden.
Sensorik, Prozessüberwachung und digitale Dokumentation
Sensorik und Prozessdaten können Abweichungen früh sichtbar machen und die Nachvollziehbarkeit verbessern. Erfasste Werte sind jedoch nur dann hilfreich, wenn klar ist, welche Prozessmerkmale überwacht werden und wie auf Abweichungen reagiert wird. Digitale Dokumentation kann Zeichnungsrevision, Auftrag, Prüfwerte und Materialinformationen strukturiert zusammenführen – sie ersetzt aber weder fachliche Bewertung noch eine passende Prüfstrategie.
Nachhaltigkeit in der Schweißfertigung
Ein effizienter Prozess nutzt Material und Energie sinnvoll, begrenzt Nacharbeit und vermeidet unnötig große Nähte. Fertigungsgerechte Konstruktion, passende Nahtdimensionierung und Wiederholbarkeit tragen dazu bei, Ausschuss zu reduzieren. Auch eine langlebige Konstruktion ist ein wesentlicher Beitrag: Sie erfüllt ihre Funktion dauerhaft und benötigt weniger Reparaturen oder Ersatzteile.
Die passende Schweißtechnik für ein Projekt auswählen
Bei der Verfahrensauswahl gibt es selten eine einzelne Kennzahl, die alles entscheidet. Wir gehen von den Anforderungen des Bauteils aus und prüfen anschließend, wie sich diese zuverlässig und wirtschaftlich in der vorgesehenen Fertigungsumgebung umsetzen lassen.
Auswahlkriterien im Überblick
- 1
Werkstoff und Dicke
Grundwerkstoff, Blechdicke und erforderliche Eigenschaften schränken geeignete Prozessvarianten ein.
- 2
Geometrie und Nahtlage
Zugang, Fugenform, Toleranzen und Schweißposition bestimmen, was praktisch ausführbar ist.
- 3
Stückzahl und Varianten
Einzelteil, Prototyp, Kleinserie oder Wiederholserie beeinflussen Rüstaufwand und Automatisierungspotenzial.
- 4
Qualität und Nachweis
Prüfumfang, Abnahmekriterien und verlangte Dokumente müssen vor dem Start feststehen.
- 5
Fertigung und Gesamtkosten
Verfügbarkeit, Vorrichtung, Nacharbeit, Montage und Lieferkette gehören zur wirtschaftlichen Bewertung.
Typische Szenarien und Verfahrenskombinationen
Für Montage oder Reparatur kann E-Hand zweckmäßig sein; wiederkehrende Stahlbaugruppen werden häufig mit MIG/MAG gefertigt. WIG kann sich bei sichtbaren oder präzisen Nähten an dünnen Edelstahl- und Aluminiumteilen anbieten. Lange, gleichförmige Nähte können Automatisierung rechtfertigen, während ein hybrider Ablauf unterschiedliche Nahtanforderungen innerhalb einer Baugruppe berücksichtigt. Bei Blechgehäusen kombinieren wir je nach Ausführung Schneiden, Abkanten, Schweißen, Hardware und Montage in einer Fertigungsplanung.
Checkliste vor Fertigungsbeginn
Zeichnung und Revision: Ist der freigegebene Stand eindeutig, einschließlich kritischer Maße und Nahtangaben?
Werkstoff und Menge: Sind Material, Dicke, Stückzahl und gegebenenfalls Werkstoffnachweis definiert?
Naht und Prozess: Sind Nahtausführung, Schweißanweisung und erforderliche Prozessnachweise geklärt?
Vorrichtung und Prüfung: Ist die Bauteilfixierung festgelegt und der Prüfplan mit Abnahmekriterien abgestimmt?
Oberfläche und Lieferung: Sind Finish, Montagebedarf, gewünschter Termin und Lieferanforderungen beschrieben?
Häufige Fragen zu Schweißkonstruktionstechniken
Welches Schweißverfahren eignet sich am besten für Stahlkonstruktionen?
Das hängt von Dicke, Nahtart, Position, Stückzahl und Fertigungsumgebung ab. MIG/MAG ist häufig produktiv für Stahlbaugruppen; E-Hand kann bei Montage und Reparatur Vorteile haben. Lange gleichförmige Nähte können sich für automatisierte Verfahren eignen. Maßgeblich ist die projektspezifische Qualifizierung und Anforderung.
Wann ist MIG/MAG dem WIG-Schweißen vorzuziehen?
MIG/MAG ist oft vorzuziehen, wenn Produktivität und Abschmelzleistung bei wiederkehrenden Nähten wichtig sind. WIG eignet sich, wenn präzise Kontrolle und Nahtqualität besonders zählen, etwa bei dünnen Werkstoffen oder anspruchsvollen Edelstahl- und Aluminiumteilen. Werkstoff, Nahtbild und Menge entscheiden gemeinsam.
Wie lässt sich Verzug bei einer Schweißkonstruktion reduzieren?
Verzug lässt sich durch fertigungsgerechte Konstruktion, ausgewogene Nahtanordnung, geeignete Heftung, kontrollierten Wärmeeintrag und eine geplante Schweißfolge begrenzen. Spannmittel helfen, die Bauteillage zu sichern. Die Spannkräfte sollten jedoch nicht so gewählt werden, dass nach dem Lösen unerwartete Verformungen entstehen.
Welche Prüfungen sind für eine geschweißte Konstruktion sinnvoll?
Sichtprüfung und Maßkontrolle bilden häufig die Basis. Je nach Funktion, Material, Naht und Vorgabe können Ultraschall-, Durchstrahlungs-, Magnetpulver- oder Eindringprüfung hinzukommen. Verfahren und Prüfumfang sollten im Prüfplan anhand der Bauteilanforderung und der geltenden Vorgaben festgelegt werden.
Warum sind Schweißanweisungen und Dokumentation wichtig?
Sie machen Prozessbedingungen nachvollziehbar und unterstützen die Wiederholbarkeit zwischen Bauteilen und Fertigungsdurchläufen. Zusammen mit Prüf- und Werkstoffdokumenten ermöglichen sie Rückverfolgbarkeit und einen belastbaren Qualitätsnachweis.
Fazit: Schweißkonstruktionen sicher und wirtschaftlich umsetzen
Gute Schweißkonstruktionen beginnen mit einer klaren Anforderung und einer Geometrie, die sich sicher fertigen und prüfen lässt. Die passende Verfahrenswahl berücksichtigt Werkstoff, Nahtlage, Menge und Qualitätsziel; eine durchdachte Nahtfolge begrenzt Verzug, während Schweißanweisung und Prüfplan reproduzierbare Ergebnisse unterstützen. Bei Blechbaugruppen lohnt es sich, Schneiden, Abkanten, Schweißen, Hardware und Montage bereits in der Konstruktion zusammenzudenken. So werden Schweißkonstruktionstechniken für Experten zu einem planbaren Bestandteil einer robusten Lieferkette – vom Prototyp bis zur Serie.
Projekt besprechen
Schweißbaugruppe fertigungsgerecht planen
Wir bei Rapidsheetfab unterstützen industrielle OEMs und Maschinenbauer mit DFM-Abstimmung und kundenspezifischer Blechfertigung – vom Prototyp ab einem Stück über NPI bis zu Kleinserien und wiederkehrender Produktion. Unser Werk in Dongguan vereint unter anderem Laserschneiden, CNC-Abkanten, MIG/MAG-, WIG- und Laserschweißen, Hardware und Montage. Oberflächen wie Pulverbeschichtung oder Eloxieren koordinieren wir transparent über qualifizierte Partner.
Für eine belastbare Anfrage senden Sie bitte Zeichnungen (PDF, DXF, STEP oder vergleichbar), Werkstoff und Dicke, Menge, Oberfläche, kritische Maße und gewünschte Dokumente. Wir prüfen die Fertigbarkeit und geben Hinweise zu Schweißzugänglichkeit, Schnittstellen und Prüfbedarf.
Senden Sie Ihre Projektinformationen über den folgenden Anfragebereich. So kann unser Engineering die Anforderungen gezielt prüfen und die nächsten Schritte abstimmen.