
Technischer Leitfaden · Umformtechnik
Tiefziehen: Verfahren, Ablauf und Anwendungen im Überblick
Tiefziehen erklärt: Wir zeigen die Phasen des Umformprozesses, geeignete Werkstoffe für Metall und Kunststoff, typische Anwendungen und die Unterschiede zu Thermoformen, Spritzguss und GFK. Dazu geben wir praktische Hinweise für die Konstruktion, Werkzeugauslegung und Verfahrensauswahl.
1. Was ist Tiefziehen? Definition und Grundprinzip
Tiefziehen ist ein Verfahren der Umformtechnik, bei dem ein flächiges Halbzeug – meist Blech, Folie oder eine thermoplastische Platte – zu einem napf- oder schalenförmigen Hohlkörper geformt wird. Das Material wird dabei nicht spanend abgetragen: Es fließt unter Krafteinwirkung in die gewünschte Geometrie und bleibt im Idealfall als zusammenhängendes Bauteil erhalten.
Beim klassischen Metall-Tiefziehen hält ein Niederhalter den Zuschnitt auf der Matrize. Der Stempel bewegt sich in die Matrizenöffnung und zieht das Blech in den entstehenden Hohlraum. Der Abstand zwischen Stempel und Matrize, der Ziehspalt, muss zur Blechdicke und zum Werkstoff passen. Ziehradius und Stempelradius beeinflussen, wie stark das Material lokal gebogen und umgelenkt wird.
Ziehverhältnis
Das Verhältnis von Zuschnittdurchmesser zu Stempeldurchmesser beschreibt, wie stark ein Werkstoff in einem Zug beansprucht wird. Ein höheres Verhältnis bedeutet eine anspruchsvollere Umformung und kann zusätzliche Züge erforderlich machen.
Ziehspalt und Ziehradius
Der Ziehspalt schafft Platz für das Material; die Radien führen es durch die Umformzone. Zu kleine Radien oder ein unpassender Spalt erhöhen die Gefahr von Rissen, übermäßiger Ausdünnung oder Werkzeugspuren.
Abgrenzung: Tiefziehen vs. Thermoformen
Die Begriffe werden im Alltag häufig vermischt. Beim Metall-Tiefziehen wird in der Regel ein Blechzuschnitt bei Umgebungstemperatur plastisch umgeformt. Thermoformen bezeichnet meist die Verarbeitung thermoplastischer Kunststoffplatten: Das Material wird über seine Erweichungstemperatur erwärmt und anschließend durch Vakuum, Druckluft oder mechanische Unterstützung an eine Form gezogen. In manchen Branchen heißt dieser Kunststoffprozess ebenfalls Kunststoff-Tiefziehen. Deshalb lohnt es sich, bei einer Anfrage Material und Prozess ausdrücklich zu nennen.
Metall- und Kunststoff-Tiefziehen im Vergleich
Beide Verfahren formen ein flächiges Ausgangsmaterial über ein Werkzeug zu einem dreidimensionalen Bauteil. Unterschiede bestehen vor allem bei Materialzustand, Temperatur und Werkzeugkonzept: Metallblech wird typischerweise kalt umgeformt, Kunststofffolie dagegen meist erwärmt. In den folgenden Abschnitten behandeln wir beide Anwendungen getrennt, damit Konstruktion und Einkauf die für ihre Branche passende Prozesslogik finden.
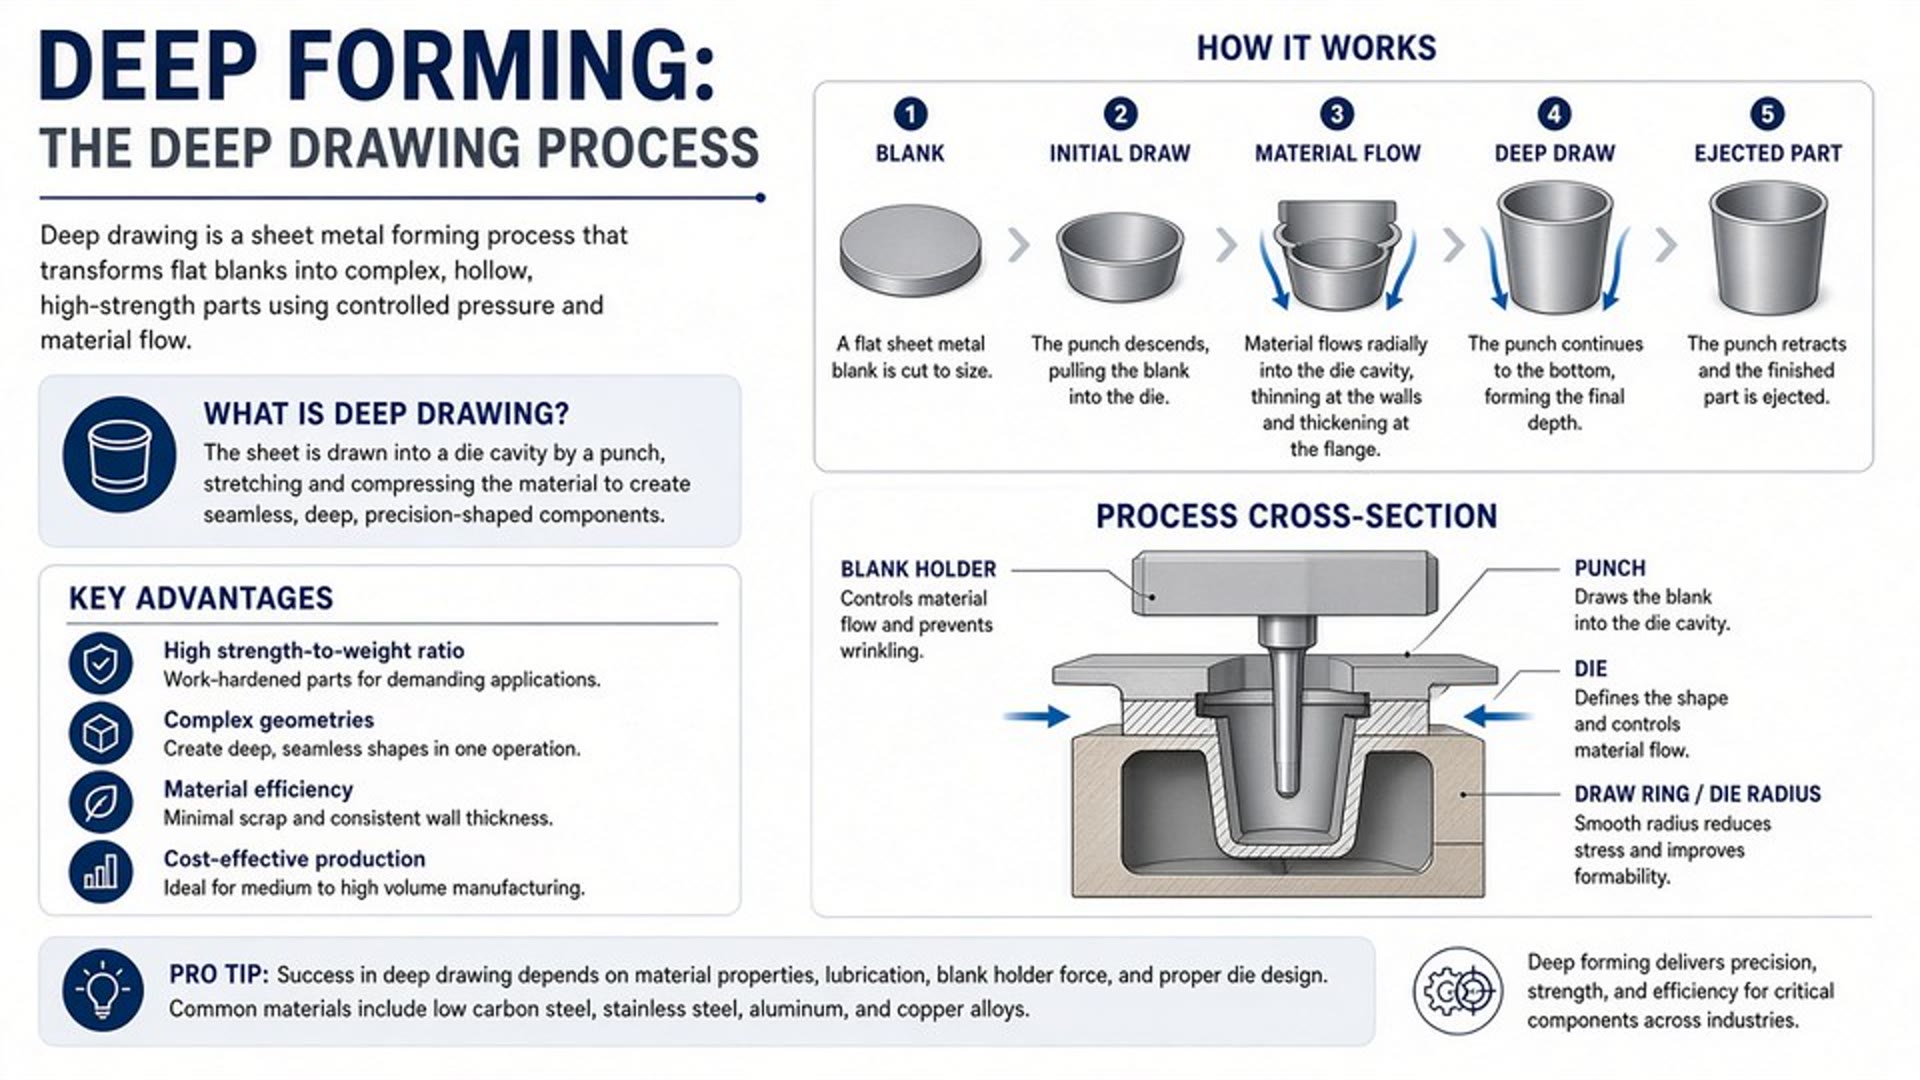
2. Der Umformvorgang: Phasen des Ziehvorgangs
Der Umformvorgang lässt sich als kontrollierte Folge von Positionieren, Spannen, Ziehen und Entformen verstehen. Die genaue Bewegung und Kraftführung hängen von Werkstoff, Bauteilform und Presse ab. Für die Auslegung ist wichtig, den Weg des Materials durch die Umformzone mitzudenken – nicht nur die fertige Außenkontur.
-
1
Ausgangslage und Positionierung
Der Zuschnitt oder die Kunststoffplatte wird auf beziehungsweise in das Werkzeug gelegt und ausgerichtet. Materialzustand, Dicke und Zuschnittqualität müssen für den Versuch dokumentiert sein.
-
2
Spannen und Niederhalten
Der Niederhalter hält den Werkstoff kontrolliert. Bei Blech kann das Material so in die Matrize nachfließen, ohne am Rand unkontrolliert Falten zu werfen.
-
3
Ziehen und Materialfluss
Der Stempel drückt beziehungsweise zieht das Halbzeug in die Werkzeugkontur. Zug- und Druckzonen entstehen gleichzeitig; eine gleichmäßige, zur Geometrie passende Bewegung reduziert lokale Überlastung.
-
4
Entlasten, entformen und prüfen
Nach dem Hub wird das Teil aus dem Werkzeug genommen und auf Falten, Risse, Wanddicke und Formabweichung untersucht. Bei Bedarf folgen weitere Ziehstufen oder Nachbearbeitungsschritte.
Spannungsverteilung im Werkstoff
Im Flanschbereich wirkt radial Zug, während das Material in Umfangsrichtung unter Druck steht. Am Übergang in die Matrize wird das Halbzeug gebogen und wieder zurückgebogen; an der Wand entstehen Zugspannungen, die lokal zu einer Ausdünnung führen können. Am Boden und an den Radien verteilt sich die Belastung je nach Werkzeugform und Prozessverlauf unterschiedlich.
Einfluss von Niederhalter und Schmierung
Die Niederhalterkraft muss hoch genug sein, um Faltenbildung zu begrenzen, aber niedrig genug, damit Material nachfließen kann. Auch die Schmierung beeinflusst Reibung und Fließverhalten: Zu wenig Schmierwirkung kann Riefen oder Risse begünstigen; ein ungeeignetes oder ungleichmäßig aufgetragenes Schmiermittel kann den Prozess instabil machen oder die Oberfläche beeinträchtigen.
- Falten am Rand: Niederhalterkraft, Zuschnittform oder Materialfluss prüfen.
- Risse und starke Ausdünnung: Ziehverhältnis, Radien, Schmierung und Werkstoffzustand bewerten.
- Schlechte Oberflächen: Werkzeugoberfläche, Sauberkeit und Kontaktbedingungen kontrollieren.
3. Anwendungsbereiche des Tiefziehens
Tiefziehen eignet sich besonders für hohle, becherförmige oder schalenartige Bauteile, wenn eine zusammenhängende Wand und eine wiederholbare Geometrie gefragt sind. Das Spektrum reicht von dünnwandigen Verpackungen bis zu belastbaren Metallkomponenten. Die konkreten Möglichkeiten hängen von Werkstoff, Abmessungen, Wanddicke und Serienmenge ab.
Automobilindustrie
Im Fahrzeugbau werden tiefgezogene Blechteile für Karosserie- und Strukturkomponenten sowie Innenraumverkleidungen eingesetzt. Für Elektrofahrzeuge kommen je nach Konstruktion auch tiefgezogene Gehäuse- und Schutzkomponenten rund um Batteriesysteme infrage. Bei solchen Bauteilen stehen neben Formbarkeit und Gewicht auch Crashverhalten, Korrosionsschutz und die Integration in die Baugruppe im Fokus.
Verpackung, Haushalt und Medizintechnik
Kunststoff-Tiefziehen ist ein gängiger Weg zu Bechern, Schalen und Blisterverpackungen. Im Haushaltsbereich entstehen unter anderem Gehäuse und Formteile; aus Metall gefertigte Spülen oder Kochgeschirr sind Beispiele für tiefgezogene Hohlkörper. In der Medizin- und Labortechnik können Gehäuse, Ablagen oder Einwegverpackungen relevant sein. Wo Hygieneanforderungen gelten, müssen Werkstoff, Reinigbarkeit, Oberflächenqualität und die einschlägigen Vorgaben des konkreten Einsatzes separat festgelegt werden.
Metalldrückerei und Hohlkörper in der Massenfertigung
Metalldrücken ist ein verwandtes, aber nicht identisches Verfahren: Ein rotierender Blechzuschnitt wird über einen Formkörper geführt und durch ein Drückwerkzeug schrittweise an die Kontur angelegt. Es eignet sich häufig für rotationssymmetrische Teile und kann bei passenden Losgrößen eine Alternative zum klassischen Pressen-Tiefziehen sein. Beispiele sind bestimmte Deckel, Töpfe, Reflektoren und Spülen; die Entscheidung richtet sich nach Geometrie, Stückzahl und gewünschter Prozesskette.
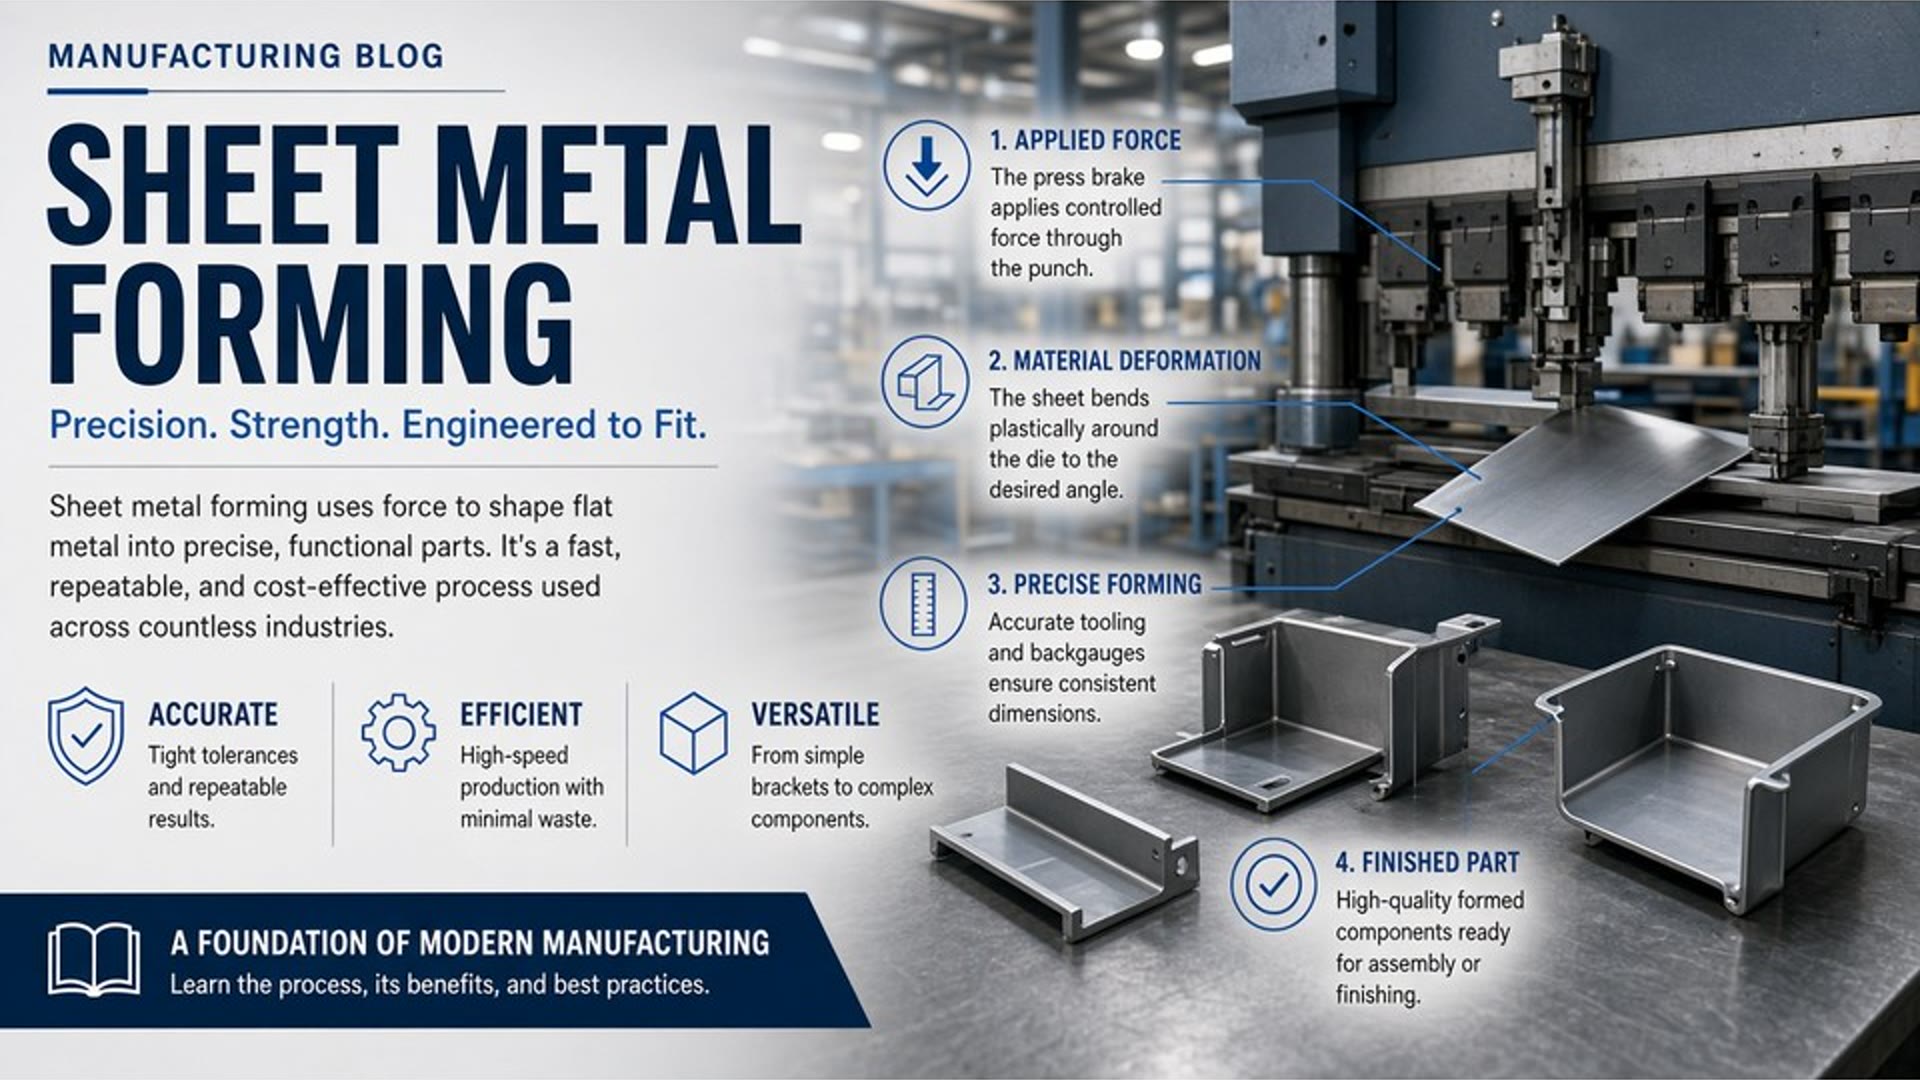
4. Werkstoffe für das Tiefziehen
Die Werkstoffauswahl beginnt mit der geforderten Funktion: Umformbarkeit, Festigkeit, Korrosions- und Wärmebeständigkeit, Kosten sowie Recyclingfähigkeit müssen zusammenpassen. Für die Prozessfreigabe sind außerdem Materialcharge, Dickentoleranz, Oberflächenzustand und – bei Kunststoffen – das Verhalten im vorgesehenen Temperaturfenster relevant.
| Werkstoff | Typische Eigenschaften | Mögliche Einsatzfelder |
|---|---|---|
| Tiefziehstahl | Für Umformung ausgelegte Sorten mit geeigneter Dehnung und Umformreserve. | Karosserie- und Gehäuseteile, tiefgezogene Behälter. |
| Edelstahl | Korrosionsbeständigkeit; Umformverhalten abhängig von Sorte und Zustand. | Spülen, Gerätekomponenten, hygienisch relevante Umgebungen. |
| Aluminium | Geringe Dichte; Legierung und Zustand bestimmen Umformbarkeit und Festigkeit. | Leichtbau, Gehäuse und Verpackungskomponenten. |
| Kupfer | Elektrisch und thermisch leitfähig; Oberfläche und Zustand berücksichtigen. | Elektrische und technische Formteile. |
| PET, PS, PP, PVC, ABS | Thermoplastische Folien und Platten mit werkstoffspezifischer Temperatur-, Schlag- und Chemikalienbeständigkeit. | Verpackungen, Schalen, Verkleidungen und Gehäuse. |
Die Tabelle dient der ersten Orientierung. Konkrete Werkstoffgüten, Freigaben und Prozessparameter müssen für Bauteil und Anwendung festgelegt werden.
Metalle
Stahl bietet je nach Sorte ein breites Spektrum von Umformbarkeit und Festigkeit. Tiefziehstähle sind auf die Umformaufgabe ausgelegt; ihre Dehnungseigenschaften und das Verhalten unter mehrachsiger Belastung sind bei der Auslegung wichtiger als eine einzelne Festigkeitszahl. Edelstahl wird gewählt, wenn Korrosionsbeständigkeit oder Reinigbarkeit im Vordergrund stehen, während Aluminium oft wegen des geringen Gewichts interessant ist. Kupfer kommt dort infrage, wo Leitfähigkeit oder ein spezifisches Oberflächenverhalten benötigt werden. Bei allen Metallen gilt: Legierung, Werkstoffzustand und Blechdicke beeinflussen den Prozess spürbar.
Kunststoffe
PET ist verbreitet für Verpackungen und kann – abhängig von Sorte und Nachweis – für Lebensmittelkontakt ausgelegt werden. PS lässt sich für leichte Verpackungsschalen einsetzen; PP ist für viele Anwendungen interessant, bei denen chemische Beständigkeit oder Wärmeverhalten eine Rolle spielen. PVC wird für bestimmte Verpackungs- und technische Formteile genutzt. ABS bietet häufig eine robuste, schlagfeste Oberfläche für Gehäuse und Verkleidungen. Lebensmittelzulassung, Schlagfestigkeit und Temperaturbeständigkeit sind keine pauschalen Materialeigenschaften: Sie müssen für die konkrete Sorte, Dicke und Nutzung geprüft werden.
5. Tiefziehen von Kunststoffen: Die Arbeitsschritte
Beim Kunststoff-Tiefziehen wird eine thermoplastische Platte oder Folie eingespannt, gleichmäßig erwärmt und über eine Form gebracht. Vakuum oder Druckluft unterstützen den Kontakt mit der Werkzeugkontur. Für wiederholbare Ergebnisse müssen Materialtemperatur, Heizverteilung, Formgeometrie und Abkühlung aufeinander abgestimmt sein.
Folie zuschneiden und einspannen
Zunächst wird die Folie beziehungsweise Platte passend zugeschnitten und auf mögliche Kratzer, Verunreinigungen oder ungleichmäßige Dicke geprüft. Ein Halterahmen spannt das Material sicher ein und verhindert, dass es beim Erwärmen verrutscht. Die Ausrichtung sollte so gewählt werden, dass die Folie rund um die Form ausreichend Materialreserve hat.
Die Platte erwärmen
Die nötige Umformtemperatur ist werkstoff- und sortenabhängig. Als grobe Prozessbereiche zur Vorplanung gelten beispielsweise PET etwa 120–160 °C, PS etwa 100–130 °C, PP etwa 150–170 °C, PVC etwa 110–150 °C und ABS etwa 150–180 °C. Diese Werte ersetzen nicht die technischen Daten des Lieferanten oder Versuche: Dicke, Rezeptur, Erwärmungsart und gewünschte Form beeinflussen das geeignete Fenster. Überhitzung kann zu Verfärbung, Blasen oder Materialschädigung führen; ungleichmäßige Erwärmung zeigt sich häufig als unterschiedliche Wanddicke.
Umformen und abkühlen
Sobald die Platte ausreichend erweicht ist, wird sie über die Urform geführt. Vakuum zieht das Material an die Form; bei Druckluftunterstützung wird es zusätzlich von der Gegenseite angepresst. Je nach Bauteil kommen auch mechanische Vorstrecker zum Einsatz. Das Werkstück bleibt so lange in der Form, bis es ausreichend abgekühlt und formstabil ist. Zu frühes Entformen kann Verzug oder Rückfederung fördern.
Nachbearbeitung
Nach dem Entformen wird der Rand beschnitten und bei Bedarf entgratet. Zur Qualitätskontrolle gehören Maßprüfung, Sichtkontrolle der Oberfläche und eine Bewertung der Wanddickenverteilung. Bei Funktionsbauteilen sollten außerdem kritische Schnittstellen und die Passung zur anschließenden Baugruppe geprüft werden.
6. Vorteile und Grenzen: Tiefziehen im Vergleich zu Spritzguss und GFK
Für Entscheider ist nicht nur die erreichbare Form entscheidend, sondern die gesamte Kosten- und Qualitätslogik: Werkzeug, Stückzahl, Materialausnutzung, Toleranzen, Oberflächenanforderung und Änderungsaufwand. Tiefziehen kann besonders attraktiv sein, wenn ein flächiges Halbzeug effizient in ein dünnwandiges Hohlteil überführt werden soll. Spritzguss und GFK decken andere Geometrie- und Serienprofile ab.
| Kriterium | Tiefziehen | Spritzguss / GFK |
|---|---|---|
| Werkzeug und Stückzahl | Werkzeugaufwand und Prozess bestimmen die Wirtschaftlichkeit; bei steigender Menge verteilt sich der Werkzeuganteil auf mehr Teile. | Spritzguss hat meist einen hohen Formwerkzeugaufwand, kann bei hohen Stückzahlen aber niedrige Stückkosten bieten. GFK wird häufig anders und oft arbeitsintensiver gefertigt. |
| Gewicht und Wand | Dünnwandige Hohlformen ermöglichen Leichtbau; Wanddicke kann über die Form variieren. | Materialaufbau und Verstärkungsmöglichkeiten unterscheiden sich stark je nach Kunststoff, Spritzgussteil oder Laminat. |
| Maß und Oberfläche | Ergebnis hängt von Werkzeug, Material, Rückfederung und Prozessfenster ab; Toleranzen sind bauteilbezogen festzulegen. | Spritzguss kann komplexe Details abbilden; GFK-Oberflächen und Maße hängen unter anderem von Form und Fertigungsaufbau ab. |
| Änderung und Flexibilität | Kleinere Änderungen können je nach Werkzeugkonzept überschaubar sein; grundlegende Konturänderungen bleiben werkzeugrelevant. | Werkzeugänderungen können bei Spritzguss aufwendig sein; GFK-Formen bieten je nach Ausführung andere Wege für Varianten und Kleinserien. |
Preis: Werkzeugkosten und Stückzahl gemeinsam betrachten
Bei kleinen Stückzahlen können Werkzeugkosten stärker ins Gewicht fallen als der reine Teilepreis. Mit zunehmender Menge verteilt sich ein einmaliger Werkzeugaufwand über mehr Bauteile; gleichzeitig wirken sich Zykluszeit, Materialausnutzung, Ausschuss und Nacharbeit auf die Stückkosten aus. Ein sinnvoller Break-even-Vergleich rechnet daher nicht nur Werkzeug gegen Stückpreis, sondern setzt realistische Jahresmengen, Varianten und erwartete Änderungen an.
Gewicht und Leichtbau
Tiefziehen kann die Herstellung dünnwandiger Bauteile unterstützen und so Gewicht sparen, wenn Werkstoff und Geometrie die erforderliche Funktion weiterhin erfüllen. Für OEM-Konstruktionen sollte die Wanddickenverteilung nicht als gleichmäßig vorausgesetzt werden: Übergänge, Radien und tiefe Bereiche können stärker beansprucht werden und sind gezielt zu prüfen.
Maßgenauigkeit und Oberflächenqualität
Eine universelle Toleranzangabe für tiefgezogene Teile wäre irreführend. Bauteilgröße, Materialstreuung, Werkzeugsteifigkeit, Rückfederung, Beschnitt und Messmethode beeinflussen das Ergebnis. Legen Sie deshalb Funktionsmaße und Bezugsflächen in der Zeichnung fest, nennen Sie die Prüfbedingungen und stimmen Sie kritische Maße frühzeitig mit dem Fertiger ab. Die Werkzeugoberfläche überträgt sich je nach Werkstoff und Prozess auf das Teil; Kratzer und Druckstellen müssen bereits in der Prozessplanung berücksichtigt werden.
Fertigungszeit und Flexibilität
Ein eingerichteter Prozess kann bei wiederkehrenden Serien effizient produzieren; vor dem Serienlauf stehen jedoch Werkzeugauslegung, Erprobung und Freigabe. Für Prototypen und frühe NPI-Phasen können alternative Verfahren oder vereinfachte Werkzeuge Vorteile bieten, wenn Geometrie und Anforderung dies zulassen. Prüfen Sie vorab, welche Konturänderungen wahrscheinlich sind und wie sich Varianten auf Werkzeug und Prüfplan auswirken.
Grenzen des Verfahrens
Tiefziehen ist nicht für jede Bauteilgeometrie die beste Wahl. Hinterschnitte und stark wechselnde Wandverläufe können zusätzliche Werkzeugbewegungen oder alternative Prozessschritte erfordern. Sehr tiefe Formen können mehr als einen Zug benötigen; außerdem sind Wanddickenschwankungen, Falten, Rissbildung und Rückfederung konstruktiv und prozesstechnisch zu beherrschen. Ein früher Machbarkeitscheck verhindert, dass eine auf dem CAD-Modell plausible Form später nur mit hohem Aufwand herstellbar ist.
7. Konstruktion und Werkzeug: Urform und Ziehwerkzeug
Gute Tiefziehbarkeit beginnt in der Konstruktion. Wenn wir Bauteile fertigungsgerecht bewerten, betrachten wir nicht nur die Sollkontur, sondern auch Entformbarkeit, Materialfluss, Beschnittzugabe, Werkzeugzugang und die Maße, die für die Montage tatsächlich kritisch sind.
Konstruktionsregeln: Geometrie vor Werkzeugfreigabe prüfen
Ausreichende Ziehschrägen erleichtern das Entformen, während großzügige Ecken- und Übergangsradien lokale Dehnungsspitzen reduzieren können. Das Verhältnis von Tiefe zu Öffnung und das Ziehverhältnis müssen zum Werkstoff und zum geplanten Prozess passen. Eine gleichmäßige Wandstärke ist ein hilfreiches Ziel, aber beim Umformen nicht automatisch garantiert – Übergänge und tiefe Bereiche sollten gezielt bewertet werden.
Konstruktions-Check vor der Anfrage
Werkstoff und Dicke: Sorte, Zustand und Dickentoleranz eindeutig angeben.
Radien und Übergänge: Scharfe Ecken vermeiden oder ihre Herstellbarkeit gezielt prüfen lassen.
Tiefe und Öffnung: Ziehverhältnis, Entformbarkeit und mögliche mehrstufige Umformung bewerten.
Funktionsmaße: Kritische Maße, Bezugssysteme und Prüfanforderungen auf der Zeichnung markieren.
Folgeprozesse: Beschnitt, Beschichtung, Montage und Anschlussbauteile berücksichtigen.
Urform und Negativ: Material und Oberfläche
Je nach Stückzahl, Werkstoff und Belastung können Modelle und Formen beispielsweise aus Holz, MDF, Kunstharz oder Aluminium aufgebaut werden. Die Auswahl richtet sich nach erforderlicher Steifigkeit, Oberflächenqualität, Bearbeitbarkeit und erwarteter Werkzeugnutzung. Bei Kunststoffformen ist außerdem die Schrumpfung des abkühlenden Materials einzukalkulieren; eine saubere, geeignete Formoberfläche unterstützt die gleichmäßige Abformung und das spätere Entformen.
Werkzeugkosten und Lebensdauer
Werkzeugkosten und Lebensdauer hängen unter anderem von Werkstoff und Dicke, Bauteilgröße, Umformkraft, Werkzeugmaterial, gewünschter Genauigkeit, Oberflächenanforderung und Wartung ab. Auch Variantenhäufigkeit und geplante Produktionsmenge beeinflussen, wie robust und flexibel das Werkzeug ausgelegt werden sollte. Stimmen Sie bei der Anfrage ab, ob ein Werkzeug für erste Muster, eine Kleinserie oder eine längerfristige Wiederholfertigung vorgesehen ist.
8. Tiefziehen selbst ausprobieren: Anleitung für Einsteiger
Ein einfacher Versuch mit thermoplastischer Folie kann zeigen, wie Wärme und Form zusammenwirken. Das ist eine Lernübung und ersetzt keine industrielle Prozessauslegung. Verwenden Sie nur für den vorgesehenen Temperaturbereich geeignete Materialien und Geräte.
Benötigte Ausrüstung und Materialien
Für einen kleinen Versuch benötigen Sie eine für den Werkstoff geeignete Wärmequelle oder einen kontrollierbaren Ofen, einen Halterahmen, eine geeignete PET-Folie und eine einfache, hitzebeständige Urform. Ergänzend sind hitzebeständige Handschuhe, eine stabile Arbeitsfläche und ein gut belüfteter Raum wichtig. Verwenden Sie keine Form oder Halterung, die unter Wärme nachgibt oder scharfkantige Kontaktstellen aufweist.
Schritt-für-Schritt-Anleitung
- 1
Arbeitsplatz und Anlage vorbereiten
Urform, Halterahmen und Wärmequelle sicher aufstellen. Prüfen Sie, ob das Material zur Wärmequelle und zum vorgesehenen Prozess passt.
- 2
Folie zuschneiden und gleichmäßig einspannen
Lassen Sie genügend Material über die Form hinausragen und spannen Sie die Folie faltenfrei ein.
- 3
Folie kontrolliert erwärmen
Erwärmen Sie das Material gleichmäßig innerhalb des vom Werkstoffhersteller empfohlenen Bereichs. Vermeiden Sie lokale Überhitzung und beobachten Sie das Verhalten der Folie.
- 4
Folie über die Urform ziehen
Führen Sie die erweichte Folie zügig und kontrolliert über die Urform. Wenn eine geeignete Vakuumvorrichtung vorhanden ist, kann sie den Kontakt zur Form unterstützen.
- 5
Abkühlen, entformen und prüfen
Lassen Sie das Werkstück ausreichend abkühlen, bevor Sie es lösen. Prüfen Sie die Form und Wanddicke visuell und entfernen Sie scharfe Ränder vorsichtig.
Typische Fehler und Lösungen
Faltenbildung
Folie gleichmäßiger spannen und erwärmen; prüfen, ob die Materialreserve und Formposition passen.
Risse oder Löcher
Überdehnung, zu scharfe Formkanten oder eine ungünstige Temperaturverteilung vermeiden; Radien vergrößern und Versuchswerkstoff überprüfen.
Ungleichmäßige Wandstärke
Erwärmungszonen und Formführung kontrollieren. Tiefe oder schmale Bereiche können mehr Material beanspruchen und lokal dünner werden.
9. Aktuelle Trends im Tiefziehen
Wie bei anderen Umformprozessen verschieben sich auch beim Tiefziehen die Anforderungen: leichtere Baugruppen, Materialeffizienz, nachvollziehbare Qualität und kürzere Entwicklungszyklen beeinflussen Konstruktion und Prozessplanung. Die folgenden Entwicklungen sind besonders relevant, wenn ein Bauteil neu ausgelegt oder eine bestehende Fertigung weiterentwickelt wird.
Leichtbau und Elektromobilität
Mit der Elektrifizierung wächst der Bedarf an durchdachten Gehäusen, Abdeckungen und Strukturkomponenten. Tiefgezogene Bauteile können dort interessant sein, wo eine dünnwandige, formstabile Hülle benötigt wird. Entscheidend bleiben die konkrete Lastanforderung, der Schutzbedarf, die Fügestellen und die Integration in die Gesamtstruktur – nicht allein das geringere Gewicht des Halbzeugs.
Nachhaltigkeit und Recycling
Bei Kunststoffverpackungen gewinnen Monomaterial-Konzepte und die bessere Sortierbarkeit am Ende der Nutzung an Bedeutung. Rezyklateinsatz kann einen Beitrag zur Kreislaufwirtschaft leisten, muss aber mit Farbe, mechanischen Eigenschaften, Prozessfenster und den Anforderungen der konkreten Anwendung abgestimmt werden. Bei Metall sind Werkstofftrennung und etablierte Recyclingwege ebenfalls wichtige Gesichtspunkte in der Bauteilauslegung.
Digitalisierung und Simulation
Umformsimulation kann helfen, Materialfluss, potenzielle Ausdünnung und kritische Zonen vor der Werkzeugfertigung zu untersuchen. Sie ersetzt den realen Versuch nicht, kann aber Werkzeugiterationen reduzieren, wenn Materialdaten, Reibungsannahmen und Randbedingungen belastbar sind. Ein sorgfältiger Abgleich von Simulation, Versuch und Messdaten verbessert die Aussagekraft für Folgeprojekte.
Hybride und kombinierte Verfahren
Kombinationen aus Umformung und weiteren Verfahren können zusätzliche Funktionen integrieren. Bei Kunststoffteilen kann beispielsweise Hinterspritzen eingesetzt werden, um Formteil und zusätzliche Funktionselemente zu verbinden. Solche hybriden Ansätze erfordern eine frühe Abstimmung von Werkstoffpaarung, Prozessfolge, Verbindungsqualität und Recyclingkonzept.
10. Häufige Fragen zum Tiefziehen
Was ist der Unterschied zwischen Tiefziehen und Thermoformen?
Metall-Tiefziehen formt in der Regel Blech ohne vorherige Erwärmung plastisch um. Thermoformen erwärmt thermoplastische Platten oder Folien und zieht sie anschließend an eine Form; dieser Kunststoffprozess wird in manchen Kontexten ebenfalls Kunststoff-Tiefziehen genannt. Die genaue Abgrenzung erläutern wir im ersten Abschnitt.
Welche Materialien eignen sich zum Tiefziehen?
Bei Metallen kommen unter anderem Tiefziehstähle, Edelstahl, Aluminium und Kupfer infrage; bei Kunststoffen werden beispielsweise PET, PS, PP, PVC und ABS eingesetzt. Welche Sorte passt, hängt von Umformbarkeit, Festigkeit, Temperatur- und Einsatzanforderungen ab. Die Werkstoffübersicht im Artikel bietet eine erste Orientierung.
Wann lohnt sich Tiefziehen gegenüber Spritzguss?
Tiefziehen kann für dünnwandige, hohle Bauteile und passende Stückzahlen wirtschaftlich sein, besonders wenn Material und Geometrie zum Prozess passen. Spritzguss kann bei hohen Mengen und komplexen Kunststoffdetails Vorteile bieten, ist jedoch mit einem eigenen Werkzeug- und Kostenprofil verbunden. Vergleichen Sie Werkzeugaufwand, Stückzahl, Bauteilgröße, Änderungsrisiko und Gesamtprozess statt nur den Teilepreis.
Wie tief kann man ziehen?
Eine allgemeingültige maximale Ziehtiefe gibt es nicht: Werkstoff, Dicke, Ziehverhältnis, Radien und Werkzeug bestimmen die Grenze. Als grobe Orientierung liegt das Ziehverhältnis beim ersten Zug vieler zylindrischer Stahlteile häufig in der Größenordnung von etwa 1,8 bis 2,2; das ist kein Freigabewert und muss für Material und Geometrie geprüft werden. Größere Tiefen können mehrere Ziehstufen erfordern.
Kann man Tiefziehen zu Hause durchführen?
Ein einfacher Versuch mit thermoplastischer Folie ist für Hobbyanwender machbar, sofern geeignete Materialien, kontrollierte Erwärmung und eine stabile Form verwendet werden. Arbeiten Sie gut belüftet und schützen Sie sich vor heißen Oberflächen und möglichen Dämpfen. Für Metallteile, Lebensmittelkontakt oder sicherheitsrelevante Anwendungen ist ein Heimversuch keine industrielle Prozessfreigabe.
11. Fazit: Ist Tiefziehen das richtige Verfahren für Ihr Bauteil?
Tiefziehen ist eine überzeugende Option, wenn ein flächiges Halbzeug effizient zu einem Hohlkörper geformt werden soll und Werkstoff, Geometrie sowie Stückzahl zusammenpassen. Für die Entscheidung sollten Sie frühzeitig Ziehverhältnis, Radien, Wanddickenverteilung, Toleranzen, Werkzeugaufwand und mögliche Folgeprozesse betrachten. Bei Kunststoffteilen kommen Temperaturfenster, Abkühlung und Materialzulassung hinzu.
Bei Rapidsheetfab liegt unser Schwerpunkt auf kundenspezifischer Blechfertigung für industrielle OEMs – von Prototypen und NPI bis zu Kleinserien und wiederkehrenden Produktionen. Wir fertigen nicht pauschal jedes Umformverfahren selbst; wir unterstützen jedoch mit technischem DFM-Feedback zur Blechkonstruktion und helfen, Fertigungswege anhand Ihrer Zeichnung und Anforderungen einzuordnen. Für verwandte Fragestellungen lohnt sich außerdem der Blick auf unsere Themen Thermoformen, Spritzguss und Werkstoffauswahl.
Planen Sie ein Blechteil oder eine Baugruppe?
Senden Sie Zeichnung, Werkstoff und Blechdicke, Menge, Oberfläche, kritische Maße und Zieltermin. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise und erstellen ein nachvollziehbares Angebot für Ihren OEM-Bedarf.
Anfrage vorbereiten
Rapidsheetfab · Technische Anfrage
Lassen Sie Ihre Zeichnung technisch prüfen
Für eine belastbare Bewertung helfen PDF-, DXF- oder STEP-Zeichnungen, Werkstoff und Dicke, Menge, Oberfläche, kritische Maße, Dokumentationsbedarf und gewünschter Liefertermin. Wir stimmen Fertigbarkeit und DFM-Punkte mit Ihnen ab.