
Der komplette Leitfaden für Konstrukteure und Einkäufer
Kupferblechbearbeitung: Verfahren, Materialien und Tipps
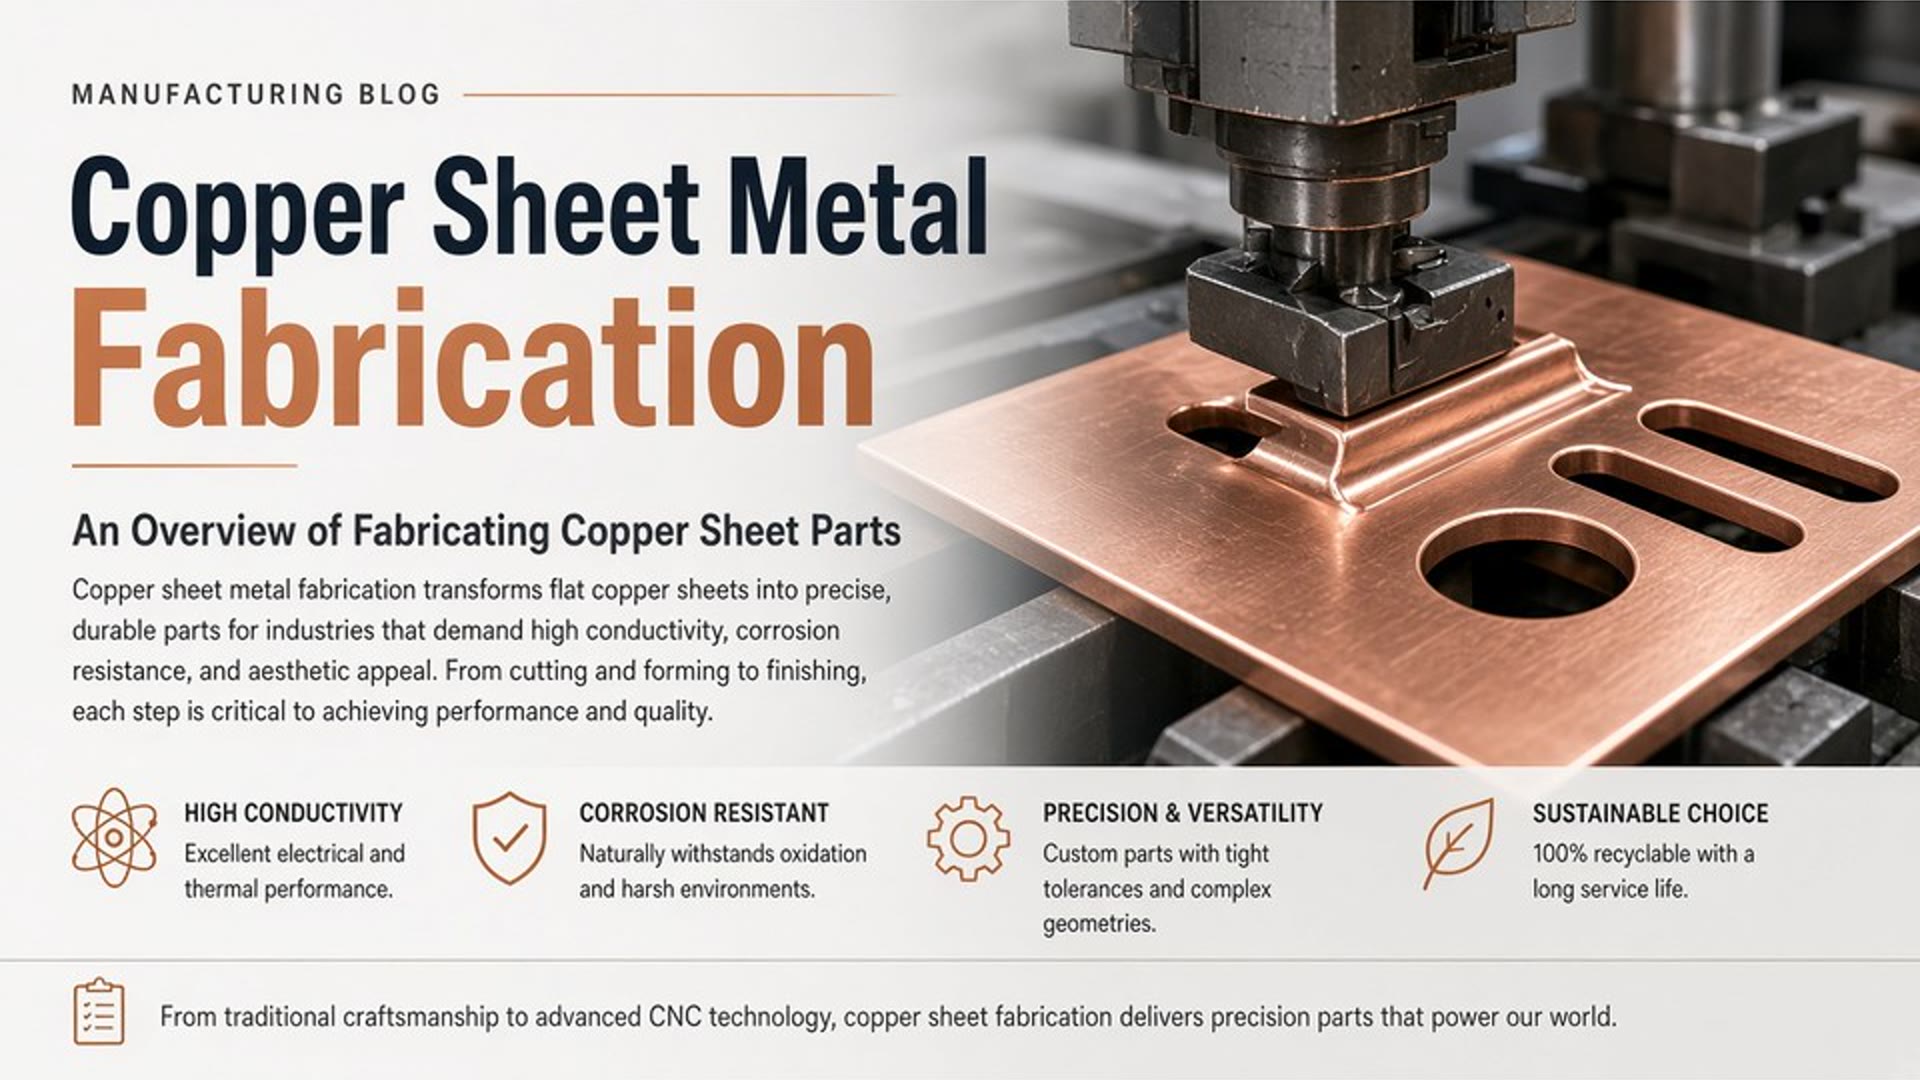
Kupfer ist ein anspruchsvoller Werkstoff: weich, gut leitfähig und korrosionsbeständig, aber mit eigenen Regeln beim Schneiden, Biegen und Fügen. In diesem Leitfaden erklären wir, worauf es bei der Kupferblechbearbeitung ankommt, und geben praxisnahe Hinweise für Zeichnung, Verfahrenswahl und Angebotsanfrage.
Einleitung
Kupfer wird dort eingesetzt, wo Strom und Wärme sicher fließen müssen. Seine elektrische und thermische Leitfähigkeit gehört zu den höchsten unter den technischen Metallen. Hinzu kommen eine gute Korrosionsbeständigkeit, eine hohe Formbarkeit und eine lange Lebensdauer. Genau deshalb ist die Kupferblechbearbeitung für Stromschienen, Kühlkörper, Wärmetauscher, Gehäuse oder Dachbleche seit Jahrzehnten etabliert.
Der Leitfaden richtet sich an Konstrukteure, Entwickler, Einkäufer und Handwerker, die Kupferbleche wirtschaftlich und fertigungsgerecht einsetzen möchten. Wir beschreiben die Werkstoffe, die gängigen Verfahren, typische Konstruktionsfehler und die Punkte, die Sie in einer Anfrage nennen sollten. So vermeiden Sie Rückfragen, Nacharbeit und unnötige Kosten.
Im Überblick
Kupfer lässt sich hervorragend umformen, verlangt aber beim Schneiden, Biegen und Fügen angepasste Parameter. Die richtige Sorte und das richtige Verfahren entscheiden über Qualität und Kosten.
Was versteht man unter Kupferblechbearbeitung?
Unter Kupferblechbearbeitung versteht man die Fertigung von Bauteilen aus Kupferblech und -band: Zuschnitt, Umformung, Fügen und Oberflächenbehandlung. Im Unterschied zu Stahl oder Aluminium ist Kupfer deutlich weicher und duktiler, reflektiert Laserlicht stark und leitet Wärme sehr schnell ab. Diese Eigenschaften beeinflussen jeden Prozessschritt.
Bei Stahl können Sie viele Parameter aus Erfahrungswerten übernehmen. Bei Kupfer sollten Sie Biegeradien, Schnittparameter, Schweißwärme und Zwischenglühungen ausdrücklich prüfen. Wer ein Kupferteil so konstruiert, als wäre es aus Edelstahl, erlebt meist Risse, Grate oder Maßabweichungen.
Typische Prozesskette von der Zeichnung bis zum Bauteil
Eine saubere Prozesskette vermeidet Schleifen zwischen Konstruktion und Fertigung. Die folgenden Schritte haben sich in der Praxis bewährt.
-
1
Zeichnung und Material festlegen
Werkstoffsorte, Blechdicke, Toleranzen und Oberfläche im Plan angeben.
-
2
DFM-Prüfung
Fertigbarkeit, Biegeradien und Schweißzugänglichkeit vor dem ersten Schnitt klären.
-
3
Zuschnitt
Laserschneiden oder Stanzen, je nach Stückzahl und Geometrie.
-
4
Umformen, Fügen und Nacharbeit
Abkanten, Schweißen, Entgraten und Montage in definierter Reihenfolge.
-
5
Veredelung und Prüfung
Oberflächenbehandlung über Partnerbetriebe, danach Maß- und Sichtprüfung.
Hinweis aus der Praxis
Kupfer ist weich. Das erleichtert das Umformen, macht Bauteile aber empfindlicher gegenüber Kratzern und Handhabung. Schutzfolien und saubere Lagerung sind bei Kupfer kein Luxus, sondern Teil der Prozesssicherheit.
Kupfersorten und ihre Eigenschaften
Es gibt nicht „das Kupfer“. Sorten unterscheiden sich in Reinheit, Sauerstoffgehalt, Leitfähigkeit, Festigkeit und Umformbarkeit. Die Wahl beeinflusst, ob sich ein Bauteil gut biegen, schweißen oder löten lässt und ob es die elektrischen Anforderungen erfüllt.
Die folgende Übersicht fasst gängige Sorten zusammen. Die genauen Werte und Lieferzustände sollten Sie immer mit dem Werkstoffzeugnis oder dem Lieferanten abgleichen.
| Sorte | Eigenschaften | Typische Anwendungen |
|---|---|---|
| E-Cu | Elektrolytkupfer mit sehr hoher elektrischer Leitfähigkeit, gut umformbar | Stromschienen, elektrische Leiter, Kontaktteile |
| Cu-DHP | Sauerstofffrei desoxidiert, dadurch gut schweiß- und lötbar, etwas geringere Leitfähigkeit | Gefäße, Rohrleitungen, geschweißte Baugruppen |
| C103 (T1/T2) | Kupfer für Blech und Band, Festigkeit und Härte je nach Lieferzustand (T1/T2) | Gehäuse, Abschirmungen, Umformteile mit mittlerer Beanspruchung |
| C1100 / T2 | Standard-Elektrolytkupfer aus unserem Werkstoffangebot, gute Leitfähigkeit und Umformbarkeit | Elektrotechnik, Wärmeübertragung, Blechteile nach Zeichnung |
Leitfähigkeit
Für elektrische Bauteile zählt vor allem die Reinheit. Schon kleine Beimengungen senken die Leitfähigkeit messbar.
Umformbarkeit
Weiche Zustände lassen enge Radien zu. Mit zunehmender Härte steigt das Rissrisiko beim Biegen deutlich.
Die richtige Sorte für den Einsatzzweck wählen
Fragen Sie zuerst nach der Funktion: Soll das Bauteil Strom leiten, Wärme übertragen, Korrosion standhalten oder in erster Linie optisch wirken? Danach prüfen Sie Umformung und Fügung. Ein Teil, das geschweißt werden muss, sollte nicht aus einer sauerstoffhaltigen Sorte gefertigt werden, wenn die Schweißumgebung reduzierend ist. Hier hilft ein kurzes Gespräch mit dem Fertiger, bevor die Zeichnung finalisiert wird.
Wichtig
Geben Sie in der Zeichnung immer Sorte und Lieferzustand an. Die Angabe „Kupfer“ allein reicht nicht für eine belastbare Angebotskalkulation.
Die wichtigsten Verfahren der Kupferblechbearbeitung
Die einzelnen Verfahren greifen ineinander. Ein Gehäuse beginnt meist mit dem Zuschnitt, wird dann abgekantet, geschweißt, entgratet und veredelt. Die folgenden Abschnitte beschreiben jeden Schritt mit seinen Besonderheiten bei Kupfer.
Laserschneiden von Kupferblechen
Beim Laserschneiden bündelt ein Laserstrahl Energie auf einen kleinen Punkt und trennt das Material. Faserlaser arbeiten mit einer Wellenlänge, die von Kupfer deutlich besser aufgenommen wird als die eines CO₂-Lasers. Deshalb ist der Faserlaser für Kupfer das übliche Verfahren. Gepulster Betrieb hilft zusätzlich, Rückreflexionen in die Optik zu begrenzen und den Wärmeeintrag zu steuern.
Die hohe Reflexion ist die größte Herausforderung. Oberflächenzustand, Sorte, Blechdicke und Schneidgas bestimmen, wie stabil der Prozess läuft. Ein sauberer, nicht oxidierter Zustand erleichtert den Schnitt. Bei dickeren Blechen steigt die Gefahr unsauberer Schnittkanten, weshalb wir Parameter für jede Sorte und Stärke gezielt prüfen.
Faserlaser für Kupfer
Die kürzere Wellenlänge wird von Kupfer besser absorbiert. Bei uns sind fünf Faserlaser für Blechformate bis 2000 × 4000 mm im Einsatz.
Schnitttoleranz
Als Orientierung nennen wir für Laserschnitte ±0,10 mm. Der genaue Wert hängt von Material, Dicke und Geometrie ab und wird im Angebot bestätigt.
Erreichbare Schnittqualität
Das Laserschneiden eignet sich für Prototypen, Kleinserien und Teile mit vielen Innenkonturen, da kein Werkzeug nötig ist. Die Materialstärken für Kupfer werden im Angebot nach Prüfung von Sorte und Oberfläche festgelegt. Unser allgemeiner Dickenbereich für Blechteile liegt bei 0,5 bis 12 mm.
Stanzen von Kupferblechen
Beim Stanzen drückt ein Werkzeug aus Stempel und Matrize das Teil aus dem Blech. Kupfer lässt sich dabei gut bearbeiten, weil es weich ist. Die Werkzeugstandzeit ist bei weichen Werkstoffen meist gut, dennoch kann Kupfer zum Anhaften am Werkzeug neigen, weshalb Schmierung und Werkzeugpflege wichtig sind.
-
1
Werkzeug auslegen
Stempel und Matrize passend zur Kontur und Blechdicke wählen.
-
2
Stanzen und Umformen
Kontur ausschneiden, Lamellen, Prägungen oder Umformmerkmale in einem Hub erzeugen.
-
3
Entgraten und Kontrolle
Gratbildung prüfen und Kanten bei Bedarf nacharbeiten.
Eignung für Großserien und Grenzen
Das Stanzen ist wirtschaftlich, sobald Werkzeugkosten über viele Teile verteilt werden können. Bei Geometrie und Kantenqualität gibt es Grenzen: Sehr enge Konturen, kleine Innenradien oder hohe Anforderungen an die Schnittkante erfordern sorgfältige Werkzeugauslegung. Für Varianten und Prototypen ist Laserschneiden meist die flexiblere Wahl.
Abkanten und Gesenkbiegen
Beim Abkanten wird das Blech in einem Gesenk um eine Linie gebogen. Kupfer lässt sich dabei gut formen, reagiert aber empfindlich auf zu enge Radien und auf Kaltverfestigung. Die Biegeparameter sollten immer an Sorte und Lieferzustand angepasst werden.
Biegeradien und Abstände zu Kanten
Als Faustregel gilt bei weichem Kupfer ein innerer Biegeradius in der Größenordnung der Blechdicke. Härtere Zustände benötigen größere Radien. Bohrungen und Ausschnitte sollten einen ausreichenden Abstand zur Biegelinie haben, damit sich das Loch beim Umformen nicht verzieht. Den genauen Mindestabstand bestätigen wir im DFM-Feedback anhand Ihrer Geometrie.
Rückfederung bei Kupfer
Kupfer federt beim Biegen in der Regel weniger zurück als Stahl. Trotzdem tritt eine Rückfederung auf, die je nach Sorte, Dicke und Radius variiert. Sie wird über Überbiegung oder angepasste Werkzeugwinkel berücksichtigt. Bei engen Toleranzen an Biegewinkeln sollten Sie die Rückfederung von Beginn an in der Zeichnung berücksichtigen.
Kaltverfestigung
Durch mehrfaches Umformen wird Kupfer härter und spröder. Bei aufwendigen Teilen mit mehreren Biegeschritten kann ein Zwischenglühen nötig sein, um die Umformbarkeit wiederherzustellen.
Rundbiegen und Tiefziehen
Rundbiegen erzeugt Rohre, Ringe und zylindrische Bauteile. Tiefziehen formt aus einer Platine einen Hohlkörper, etwa ein Gehäuse oder eine Schale. Kupfer eignet sich für beide Verfahren gut, sofern die Werkstoffzustände passend gewählt sind.
Rohre und Ringe
Für Leitungen, Wärmeübertrager und Ringteile sind weiche Zustände mit gleichmäßiger Wanddicke entscheidend.
Gehäuse und Schalen
Beim Tiefziehen beeinflussen Ziehradius, Ziehspalt und Werkstoffzustand, ob das Bauteil ohne Risse entsteht.
Hinweise zur Materialwahl für die Umformung
Wählen Sie für Umformungen mit hohem Formänderungsgrad einen weichen Lieferzustand. Harte Zustände sind für komplexe Umformungen ungeeignet. Teilen Sie uns bei der Anfrage mit, ob das Teil gerundet, gezogen oder mehrfach gebogen wird, damit wir Werkstoff und Prozessfolge abstimmen können.
Schweißen und Löten
Kupfer lässt sich schweißen, verlangt aber mehr Wärme als Stahl, weil es Wärme sehr schnell ableitet. Dünne Bleche lassen sich gut fügen, bei größeren Querschnitten ist oft eine Vorwärmung nötig. Gängige Verfahren sind WIG (TIG), MIG/MAG und Laserschweißen. Hinzu kommen Löten als Alternative, wenn die Wärmeeinbringung begrenzt werden soll.
-
A
WIG (TIG)
Kontrollierte Wärmeeinbringung, geeignet für dünne Bleche und saubere Nähte.
-
B
MIG/MAG
Höhere Abschmelzleistung für größere Querschnitte und Baugruppen, mit Vorwärmung bei dicken Teilen.
-
C
Laserschweißen
Schmale Naht mit geringem Verzug, sofern Oberfläche und Spaltmaß passen.
-
D
Hart- und Weichlöten
Alternative bei begrenzter Wärme, etwa für Verbindungen, die nicht aufschmelzen sollen.
Besonderheiten beim Fügen
Die hohe Wärmeleitung erfordert ausreichend Energie. Sauerstoffhaltige Sorten sind in reduzierender Atmosphäre gefährdet, deshalb muss die Sortenwahl zur Fügeaufgabe passen. Bei Schweißbaugruppen aus Kupfer prüfen wir früh die Zugänglichkeit der Naht.
Zerspanung und Entgraten
Zerspanung wie Fräsen oder Drehen ist dann sinnvoll, wenn ein Bauteil Funktionsflächen mit engen Toleranzen aufweist, die ein reines Blechverfahren nicht erreicht. Bei Blechteilen ergänzt die Zerspanung die Umformung, ersetzt sie aber nicht. Wenn Ihre Anfrage überwiegend Zerspanung umfasst, klären wir vorab, ob der Umfang zu unserem Blechprozess passt.
Entgraten und Schleifen sind dagegen fester Bestandteil unserer Nacharbeit. Kupferkanten sind nach dem Schneiden oft leicht gratig, und sichtbare Kanten sollten vor der Montage gleichmäßig verrundet sein. Auch Bürsten und grundlegendes Polieren gehören zu den Schritten, die wir im Haus durchführen.
Oberflächenveredelung
Kupfer kann unbehandelt bleiben, verzinnt, vernickelt oder beschichtet werden. Die Wahl richtet sich nach Funktion, Optik und Umgebung. Verzinnen und Vernickeln schützen gegen Anlaufen und verbessern die Lötbarkeit. Beschichtungen wie Lacke dienen dem Schutz und der Gestaltung.
Patina ist ein gestalterisches Merkmal, das viele Architekten und Designer bewusst einsetzen. Unbehandeltes Kupfer bildet über die Zeit eine natürliche Schutzschicht, deren Farbe sich im Außenbereich verändert. Wenn Sie eine gleichmäßige Optik wünschen, sollten Sie das früh festlegen.
Wichtiger Hinweis zur Umsetzung
Galvanische Verfahren, Lackierung und andere Oberflächenbehandlungen führen wir über qualifizierte Partnerbetriebe durch. Im Angebot ist klar ausgewiesen, welche Schritte im Haus und welche beim Partner erfolgen.
Vorteile und Nachteile der Kupferblechverarbeitung
Kupfer ist nicht für jede Anwendung die richtige Wahl. Die folgende Gegenüberstellung hilft bei der Entscheidung.
Vorteile
- 1Leitfähigkeit: elektrisch und thermisch sehr gut
- 2Korrosion: lange Lebensdauer in vielen Umgebungen
- 3Recycling: Kupfer ist gut recycelbar
- 4Antibakteriell: Kupferoberflächen gelten als antimikrobiell
Nachteile
- 1Materialkosten: höher als bei Stahl oder Aluminium
- 2Laserschneiden: hohe Reflexion erfordert angepasste Parameter
- 3Rückfederung: muss in der Umformung berücksichtigt werden
- 4Gewicht: deutlich schwerer als Aluminium
Abwägung als Entscheidungshilfe
Kupfer lohnt sich, wenn Leitfähigkeit oder Wärmeübertragung funktional gefordert sind oder wenn Korrosionsbeständigkeit und Optik den höheren Materialpreis rechtfertigen. Ist dagegen vor allem Gewicht oder niedriger Stückpreis entscheidend, sollten Sie Alternativen prüfen. Wir beraten dazu offen, auch wenn ein anderer Werkstoff besser passt.
Typische Anwendungen von Kupferblechteilen
Kupferblechteile begegnen uns in vielen Branchen. Die folgenden Beispiele zeigen, wo die Eigenschaften des Werkstoffs den größten Nutzen bringen.
Elektrotechnik und Stromschienen
Leitende Schienen, Kontaktteile und Abschirmungen mit definierter Leitfähigkeit.
Wärmetauscher und Kühlkörper
Gute Wärmeleitung für effiziente Übertragung zwischen Medium und Umgebung.
Dach- und Fassadenbau
Langlebige Eindeckungen, Rinnen und Verkleidungen mit ausgeprägter Patina.
Medizintechnik und Hygienebereiche
Gehäuse und Strukturteile für Geräte, bei denen antimikrobielle Oberflächen und Korrosionsbeständigkeit helfen. Implantate fertigen wir nicht.
Kunst, Design und Architektur
Individuelle Gestaltungselemente, bei denen Oberfläche und Farbe des Kupfers die Wirkung bestimmen.
Laserschneiden oder Stanzen? So wählen Sie das passende Verfahren
Die Entscheidung zwischen Laser und Stanzen hängt vor allem von Stückzahl, Geometrie und Werkzeugkosten ab. Auch die Lieferzeit spielt eine Rolle, weil ein Stanzwerkzeug vor dem ersten Teil gefertigt werden muss.
| Kriterium | Laserschneiden | Stanzen |
|---|---|---|
| Stückzahl | Prototyp bis Kleinserie, ideal für Varianten | Ab mittleren bis großen Serien wirtschaftlich |
| Werkzeugkosten | Kein Werkzeug nötig | Werkzeug erforderlich, lohnt sich über Stückzahl |
| Geometrie | Sehr flexibel, auch für komplexe Konturen | Begrenzt durch Werkzeugauslegung |
| Lieferzeit | Kurz, da ohne Werkzeugfertigung | Länger durch Werkzeugbau |
| Kantenqualität | Gute Schnittkante, Wärmeeinfluss beachten | Gratbildung je nach Werkzeugzustand |
Lasern ist besser, wenn …
Sie Prototypen, Varianten oder kurze Lieferzeiten brauchen und die Geometrie häufig ändert.
Stanzen ist besser, wenn …
Die Stückzahl hoch und die Geometrie stabil ist und sich das Werkzeug über viele Teile amortisiert.
Konstruktionshinweise für kupferne Blechteile
Gute Konstruktion ist der günstigste Weg zu einem guten Teil. Viele Probleme entstehen nicht in der Fertigung, sondern weil Radien, Abstände oder Toleranzen im Plan unpassend gewählt wurden.
Mindestabstände, Biegeradien und Bohrungsdurchmesser
Die folgenden Punkte sind Richtwerte, die wir im DFM-Gespräch an Ihr Bauteil anpassen.
-
1
Biegeradius
Bei weichem Kupfer in der Größenordnung der Blechdicke, bei härteren Zuständen größer.
-
2
Abstand Bohrung zur Biegelinie
Ausreichend Abstand einplanen, damit sich Löcher beim Umformen nicht verziehen.
-
3
Bohrungsdurchmesser
Gleich der Blechdicke oder größer wählen, kleinere Löcher werden bei Kupfer schnell unsauber.
Typische Konstruktionsfehler vermeiden
Häufig sehen wir Zeichnungen, in denen Biegeradien fehlen, Entlastungsschnitte nicht vorgesehen sind oder Bohrungen direkt an der Biegelinie liegen. Ebenso problematisch sind Kanten ohne Angabe, wie sie entgratet oder verrundet werden sollen.
Warnhinweis
Ein zu enger Radius in einem harten Zustand führt zu Rissen, die oft erst bei der Endkontrolle sichtbar werden. Der Fehler lässt sich dann nur mit Nacharbeit oder Neuanfertigung beheben.
Toleranzen realistisch festlegen
Enge Toleranzen kosten Zeit und Prüfaufwand. Legen Sie nur dort enge Toleranzen fest, wo die Funktion es verlangt. Als Orientierung nennen wir für Laserschnitte ±0,10 mm, für Abkantungen ±0,20 bis 0,30 mm und für Bohrungen ±0,10 bis 0,20 mm. Diese Werte sind material-, geometrie- und zeichnungsabhängig und werden vor Auftragsstart bestätigt.
Hinweise zur Zeichnungserstellung und Materialangabe
Eine vollständige Zeichnung enthält Werkstoffsorte, Lieferzustand, Blechdicke, Toleranzangaben, Oberflächenvorgabe und alle Biegemaße. Zusätzlich sollten Sie die Revisionsstände klar kennzeichnen, damit Fertigung und Einkauf denselben Stand verwenden.
Datenanlieferung und Dateiformate
Je vollständiger die Unterlagen, desto schneller kann die DFM-Prüfung und Kalkulation erfolgen. Gängige Formate sind DXF, DWG, STEP und PDF. Für Laserschneidaufträge ist DXF oder DWG mit sauberer Kontur ideal, STEP eignet sich für Baugruppen und Umformteile, PDF für die Zeichnung mit Maßen und Toleranzen.
Checkliste für Zeichnungen und Stücklisten
-
1
Dateien vollständig
Zeichnung als PDF und Konturdatei als DXF, DWG oder STEP beilegen.
-
2
Werkstoff angegeben
Sorte, Lieferzustand und Blechdicke klar benennen.
-
3
Stücklisten-Angaben
Teilenummer, Benennung, Menge und Revisionsstand je Position.
-
4
Kritische Maße markiert
Funktionsmaße und enge Toleranzen kennzeichnen.
-
5
Oberfläche und Dokumente
Gewünschte Veredelung und benötigte Prüfunterlagen nennen.
Angabe von Mengen, Materialstärke und Oberflächenwunsch
Nennen Sie Menge für Prototyp und Serie getrennt, damit wir Rüstaufwand und Lieferweg richtig einschätzen können. Die Materialstärke gehört immer in die Anfrage, ebenso der gewünschte Oberflächenzustand, etwa unbehandelt, gebürstet, verzinnt oder lackiert.
Kosten, Mindestmengen und Auftragsgröße
Der Preis eines Kupferblechteils setzt sich aus Material, Rüstkosten, Verfahren und Stückzahl zusammen. Die Gewichtung verschiebt sich mit der Auftragsgröße.
Material
Sorte, Dicke und Lieferform bestimmen den Grundpreis.
Rüstkosten
Einrichtung der Maschinen fällt bei kleinen Mengen stärker ins Gewicht.
Verfahren
Laser, Abkanten, Schweißen und Nacharbeit haben unterschiedliche Zeitanteile.
Stückzahl
Mit steigender Menge sinken die Rüst- und Prüfanteile je Teil.
Gibt es eine Mindeststückzahl? Prototypen und Serie
Für Prototypen gilt bei uns eine Mindestmenge von einem Stück. Serienaufträge werden nach Umfang kalkuliert. Für den Einstieg in die Serie ist es sinnvoll, Prototyp und Serie gemeinsam bei einem Fertiger zu planen, damit Änderungen nicht doppelt anfallen.
Ab welcher Auftragsgröße sich ein Angebot lohnt
Eine feste Schwelle gibt es nicht. Ein Angebot lohnt sich ab dem Moment, in dem Zeichnung, Werkstoff und Menge vollständig vorliegen. Dann lässt sich der Preis realistisch kalkulieren und die Wirtschaftlichkeit von Laser oder Stanzen vergleichen.
Kundenmaterial und Beistellungen
Ob Kundenmaterial oder Beistellungen verarbeitet werden können, klären wir im Einzelfall. Bitte geben Sie das in der Anfrage direkt an, damit wir die Machbarkeit und die Angebotsgrundlage prüfen können.
Lieferzeiten und Materialgrößen
Die Lieferzeit hängt von Prozess, Material und Oberfläche ab. Die folgenden Richtwerte gelten als Orientierung in Arbeitstagen.
| Auftragsart | Richtlieferzeit |
|---|---|
| Prototyp / NPI | ca. 3–12 Arbeitstage |
| Kleinserie | ca. 10–15 Arbeitstage |
| Reguläre Produktion | ca. 15–25 Arbeitstage |
Typische Bearbeitungsdauer von Prototypen und Serien
Prototypen sind meist schneller, wenn Laserschnitt und einfache Abkantungen genügen. Mit Schweißen, Oberflächenveredelung über Partner oder aufwendiger Montage verlängert sich die Zeit. Serienaufträge profitieren von eingespielten Abläufen und festen Prüfplänen.
Maximale Blechformate und Materialstärken
Unsere Laser verarbeiten Blechformate bis 2000 × 4000 mm. Die Abkantpressen arbeiten mit bis zu 230 t Presskraft bei 3000 mm Länge. Der übliche Dickenbereich für Blechteile liegt bei 0,5 bis 12 mm. Für Kupfer gelten sortenabhängige Grenzen, die wir im Angebot bestätigen.
Einflussfaktoren auf die Lieferzeit
- 1Materialverfügbarkeit für die gewählte Sorte und Dicke
- 2Anzahl der Prozessschritte und Umfang der Nacharbeit
- 3Oberflächenveredelung über Partnerbetriebe
- 4Unvollständige Unterlagen, die Rückfragen auslösen
Qualität, Toleranzen und Prüfung
Qualität bei der Kupferblechbearbeitung bedeutet nachvollziehbare Maße, saubere Kanten und dokumentierte Prozesse. Wir arbeiten mit einer festen Prüfkette, damit Abweichungen früh erkannt werden.
Prüfkette im Überblick
IQC
Wareneingang
FAI
Erstmusterprüfung
IPQC
Prozessprüfung
FQC
Endprüfung
OQC
Auslieferungsprüfung
Erreichbare Toleranzen und Schnittqualität
Die Orientierungswerte lauten: Laser ±0,10 mm, Abkanten ±0,20 bis 0,30 mm, Bohrungen und Löcher ±0,10 bis 0,20 mm. Die Schnittqualität hängt von Sorte und Dicke ab und wird über Musterteile bestätigt.
Prüfverfahren und Dokumentation
Zur Messung nutzen wir unter anderem Koordinatenmessmaschinen (CMM), 2,5D-Bildmesssysteme, Höhenmesser und Standardprüfmittel. Auf Anforderung stellen wir Erstmusterprüfberichte, Maßprotokolle und Werkstoffzeugnisse bereit.
Relevanz von Zertifizierungen
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Für Einkauf und Qualitätssicherung ist das ein wichtiger Nachweis der Prozessdisziplin. Zusätzlich liefern wir RoHS- und REACH-Unterlagen sowie Beschichtungsberichte auf Anfrage.
Trends in der Kupferblechbearbeitung
Mehrere Entwicklungen verändern derzeit, wie Kupfer gefertigt und angefragt wird.
Faserlaser und neue Schneidtechnologien
Faserlaser machen Kupfer wirtschaftlicher schneidbar. Gepulste Verfahren und angepasste Gasführung verbessern die Schnittqualität weiter.
Nachhaltigkeit und Kreislaufwirtschaft
Kupfer lässt sich ohne nennenswerten Qualitätsverlust recyceln. Verschnittarme Zuschnitte und Materialrückführung werden deshalb wichtiger.
Digitale Angebotsprozesse
Vollständige Zeichnungen per E-Mail und eine schnelle DFM-Rückmeldung verkürzen den Weg zum belastbaren Angebot.
Kürzere Prototypenzyklen
Konstrukteure iterieren schneller. Ein Fertiger, der Prototyp und Serie abdeckt, reduziert Wechselaufwand und Abstimmungsschleifen.
Dienstleister für Kupferblechbearbeitung auswählen
Ein guter Fertigungspartner kennt Kupfer, denkt in Bauteilen und kommuniziert verbindlich. Die folgende Checkliste hilft bei der Auswahl.
Checkliste für die Auswahl
-
1
Maschinenpark
Laser, Abkantpressen, Schweißplätze und Stanzen passend zu Ihren Teilen.
-
2
Materialkompetenz
Erfahrung mit Kupfersorten, Umformung und Fügen von Kupfer.
-
3
Referenzen
Nachweisbare Projekte aus Ihrer Branche oder vergleichbarer Komplexität.
-
4
Lieferfähigkeit
Realistische Lieferzeiten, transparente Kommunikation und Exporterfahrung.
Fragen, die Sie an Anbieter stellen sollten
- Welche Kupfersorten verarbeiten Sie regelmäßig?
- Wie sieht Ihr DFM-Feedback vor dem ersten Schnitt aus?
- Welche Toleranzen halten Sie bei meinem Teil sicher ein?
- Welche Prüfunterlagen liefern Sie ohne Zusatzkosten?
- Welche Oberflächen führen Sie selbst aus, welche über Partner?
Vorteile einer Lohnfertigung mit Beratung
Bei Rapidsheetfab begleiten wir Projekte vom Prototyp bis zur Serie mit einem festen Ansprechpartner. Unsere Lohnfertigung seit Gründung 2015 und die Exportpraxis seit 2019 erlauben es, Kunden in Deutschland und anderen Märkten mit englischer Projektkommunikation sowie Lieferdokumenten zu betreuen. So bleiben Sie gegenüber Ihrem eigenen Kunden lieferfähig.
FAQ: Häufig gestellte Fragen zur Kupferblechbearbeitung
Hier finden Sie kurze Antworten auf die häufigsten Fragen aus Konstruktion und Einkauf.
Wie lange dauert die Bearbeitung im Schnitt?
Prototypen und NPI benötigen rund 3 bis 12 Arbeitstage, Kleinserien etwa 10 bis 15 und die reguläre Produktion ca. 15 bis 25 Arbeitstage. Der Wert hängt von Prozess, Material und Oberfläche ab.
Welche Dateiformate werden benötigt?
Gängig sind PDF, DXF, DWG und STEP. Für eine vollständige Anfrage gehören eine Zeichnung mit Toleranzen und die Konturdatei dazu.
Welche Materialgrößen sind möglich?
Unsere Laser verarbeiten Formate bis 2000 × 4000 mm. Der typische Blechdickenbereich liegt bei 0,5 bis 12 mm, sortenabhängige Grenzen bestätigen wir im Angebot.
Gibt es eine Mindeststückzahl für Laserschneidaufträge?
Für Prototypen beträgt die Mindestmenge ein Stück. Serienaufträge kalkulieren wir nach Umfang und Geometrie.
Wie hoch sind Toleranz und Schnittqualität?
Als Orientierung gelten ±0,10 mm für Laserschnitte, ±0,20 bis 0,30 mm für Abkantungen und ±0,10 bis 0,20 mm für Bohrungen. Die Werte werden für Ihr Bauteil bestätigt.
Wie schnell können Teile geliefert werden?
Die Richtwerte finden Sie im Abschnitt Lieferzeiten. Vollständige Unterlagen beschleunigen die Freigabe deutlich.
Wird auch Kundenmaterial bearbeitet?
Das klären wir im Einzelfall. Geben Sie in der Anfrage an, ob Material beigestellt wird, damit wir die Machbarkeit prüfen können.
Wann ist Lasern besser als Stanzen?
Lasern eignet sich für Prototypen, Varianten und kurze Lieferzeiten. Stanzen lohnt sich bei großen, stabilen Serien, die das Werkzeug amortisieren.
Ab welcher Auftragsgröße kann ich bestellen?
Prototypen sind ab einem Stück möglich. Für Serien sprechen Sie uns mit Menge und Zeichnung an, dann erhalten Sie ein Angebot.
Fazit
Kupferblechbearbeitung verbindet hohe Leitfähigkeit und Korrosionsbeständigkeit mit einer guten Umformbarkeit. Damit diese Vorteile im Bauteil ankommen, müssen Sorte, Verfahren und Konstruktion zusammenpassen.
- 1Wählen Sie die Kupfersorte nach Funktion, Umformung und Fügung.
- 2Entscheiden Sie Laser oder Stanzen anhand von Stückzahl, Geometrie und Lieferzeit.
- 3Planen Sie Biegeradien, Lochabstände und Toleranzen früh im Plan ein.
Wenn Sie ein Kupferblechteil planen, sprechen Sie uns früh an. Wir prüfen die Fertigbarkeit, geben DFM-Hinweise und erstellen ein belastbares Angebot für Ihr Projekt.
Unverbindliche Anfrage
Ihr Kupferblechteil als belastbares Angebot
Senden Sie Zeichnungen (PDF, DXF oder STEP), Werkstoff und Blechdicke, Menge für Prototyp und/oder Serie, Oberfläche, kritische Maße und Ihren Liefertermin per E-Mail an [email protected]. Wir prüfen die Fertigbarkeit und melden uns mit DFM-Hinweisen und einem Angebot.