
Fertigungswissen für industrielle OEMs
Fertigung von Edelstahlrohrrahmen: Ablauf & Qualität
Wie entsteht ein Edelstahlrohrrahmen? Wir führen Sie durch Werkstoffwahl, Planung, Zuschnitt, Verbindungstechnik, Oberflächenbearbeitung und Prüfung – mit praktischen Hinweisen für Konstruktion, Einkauf und Qualitätssicherung.
Kurzüberblick: Die passende Edelstahlsorte und eine fertigungsgerechte Konstruktion entscheiden ebenso über das Ergebnis wie saubere Schweißarbeit, kontrollierte Oberflächen und nachvollziehbare Prüfungen.
Was ist ein Edelstahlrohrrahmen und wo wird er eingesetzt?
Ein Edelstahlrohrrahmen ist eine tragende oder schützende Konstruktion aus miteinander verbundenen Rohrprofilen. Je nach Aufgabe besteht er aus geraden Rohrabschnitten, Gehrungen, gebogenen Elementen und ergänzenden Laschen oder Befestigungspunkten. Die Auslegung richtet sich nach Belastung, Einbauraum, Reinigungsanforderungen und gewünschtem Erscheinungsbild.
Im Vergleich zu unlegiertem Stahl bietet Edelstahl bei passender Werkstoffwahl einen besseren Korrosionsschutz. Gegenüber Aluminium punktet er in vielen Anwendungen mit einer robusten Oberfläche und hoher Beständigkeit im täglichen Betrieb. Das bedeutet nicht, dass Edelstahl unter allen Bedingungen korrosionsfrei bleibt: Werkstoff, Verarbeitung und Pflege müssen zusammenpassen.
Typische Einsatzbereiche
Wir begegnen Rohrrahmen unter anderem im Maschinen- und Anlagenbau, in Lebensmittel- und Pharmabereichen sowie bei Konstruktionen, die Feuchtigkeit oder wechselnden Witterungsbedingungen ausgesetzt sind. Typische Beispiele sind ein Rahmen für eine Maschinenverkleidung, ein Träger für ein Bediengerät oder eine reinigungsfreundliche Unterkonstruktion an einer Anlage.
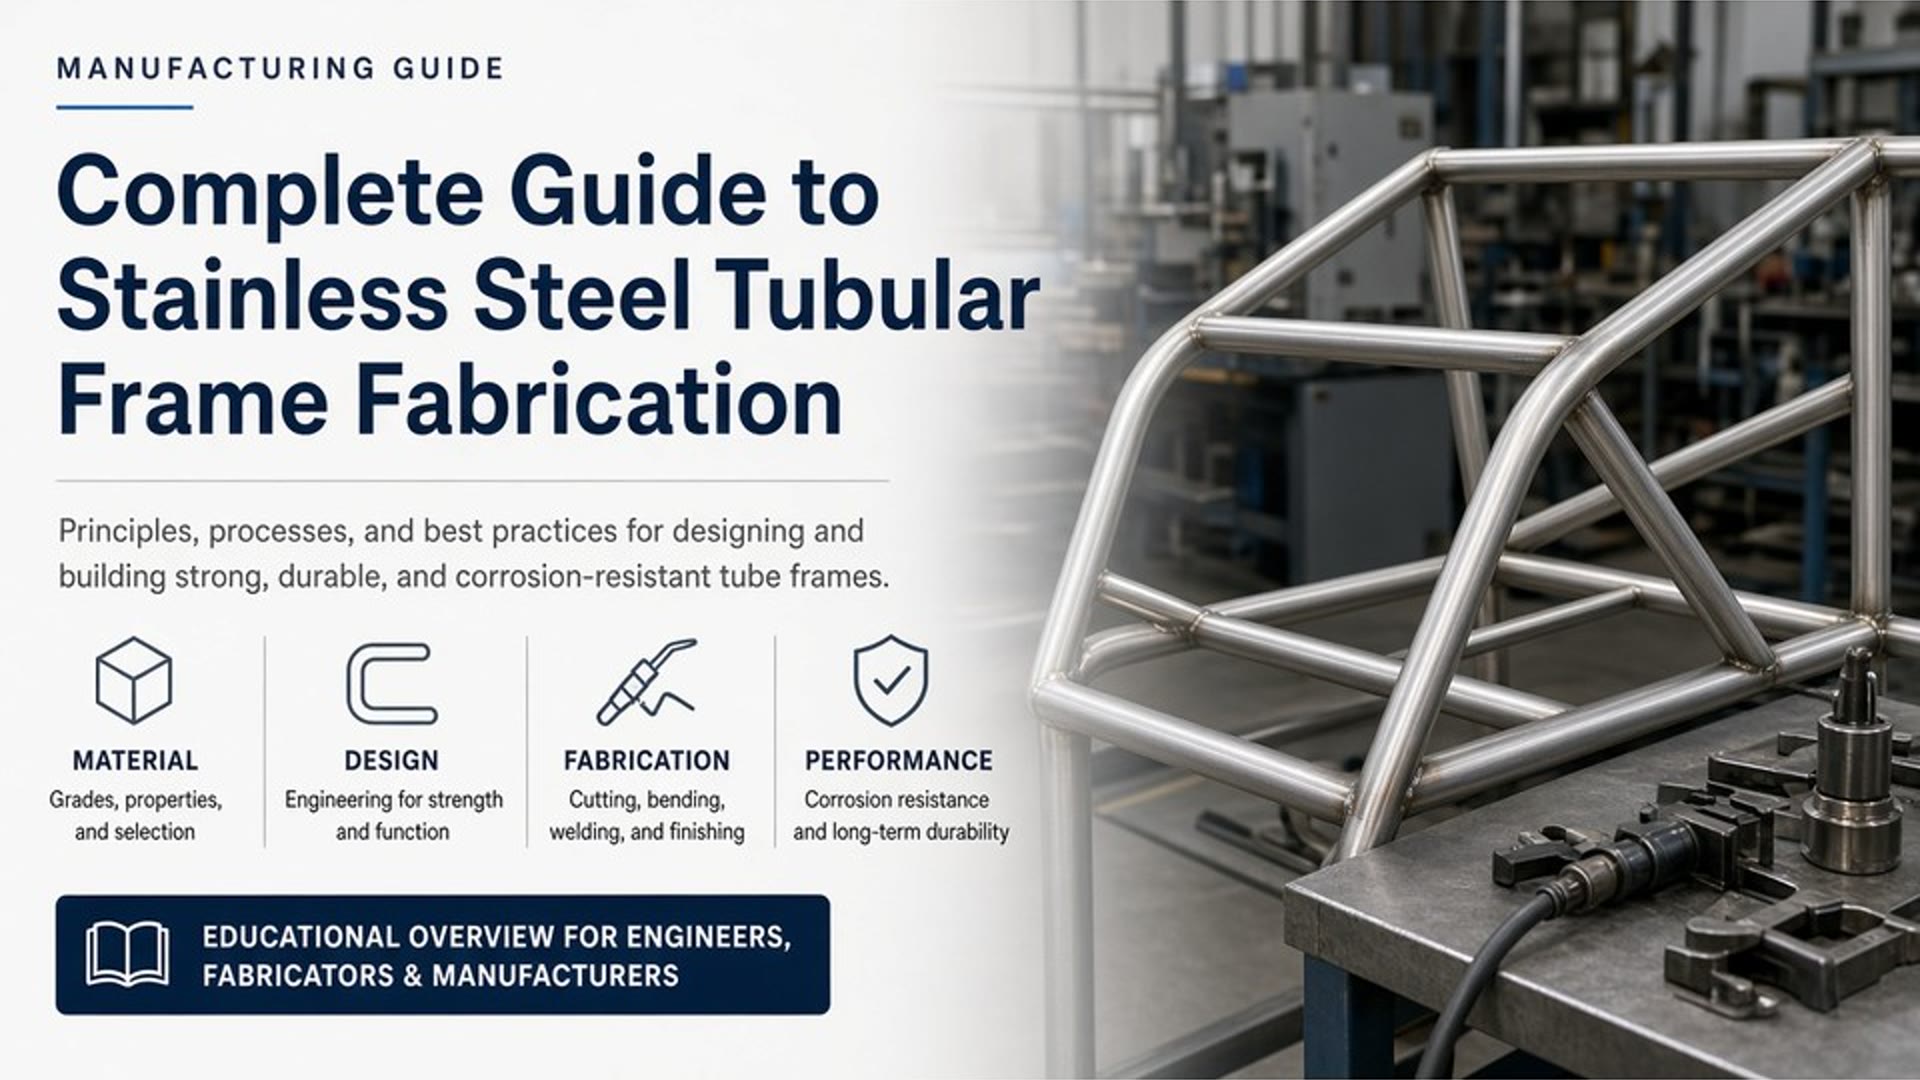
Werkstoffauswahl: Die richtige Edelstahlsorte
Die gängigen Sorten 1.4301 (V2A) und 1.4404 beziehungsweise 1.4571 (V4A-Familie, AISI 316 bei der passenden Entsprechung) sind Ausgangspunkte, aber keine pauschalen Lösungen für jede Umgebung. Vor der Freigabe sollten Medium, Reinigungsmittel, Temperatur, Feuchtigkeit und mögliche Chloridbelastung bekannt sein.
| Werkstoffgruppe | Typische Orientierung | Vor der Auswahl klären |
|---|---|---|
| 1.4301 (V2A) | Häufige Wahl für Innenbereiche und viele allgemeine Anwendungen. | Reinigungschemie, Feuchte und mögliche Salzbelastung. |
| 1.4404 / 1.4571 (V4A) | Molybdän-legierte Varianten für anspruchsvollere korrosive Umgebungen. | Tatsächliche Chloridkonzentration, Temperatur und Einsatzdauer. |
Korrosionsbeständigkeit und Einsatzbedingungen
Molybdän-legierte Edelstähle widerstehen bestimmten chloridhaltigen Umgebungen besser als 1.4301. Das ist besonders relevant bei salzhaltiger Luft oder Kontakt mit chloridhaltigen Medien. Eine pauschale Freigabe allein aufgrund der Werkstoffnummer wäre dennoch unseriös: Konzentration, Temperatur, Spaltgeometrien und Reinigung beeinflussen das Risiko.
Planung und Konstruktion
Eine belastbare Fertigungsanfrage beginnt mit der Aufgabe des Rahmens: Welche Lasten trägt er, wie wird er befestigt, welche Flächen müssen zugänglich bleiben und welche Toleranzen sind funktional wichtig? Wir prüfen Zeichnungen idealerweise früh im 3D-CAD und geben DFM-Rückmeldung zu Schnittstellen, Schweißzugang, Maßketten und Montagefolge, bevor die Fertigung freigegeben wird.
Profilwahl: Quadratrohr, Rundrohr oder Winkelprofil
Quadratrohre bieten ebene Anschlussflächen und erleichtern häufig die Ausrichtung von Bauteilen. Rundrohre wirken schlank und lassen sich gut reinigen, verlangen bei Anschlüssen jedoch oft sorgfältig angepasste Übergänge. Winkelprofile können für offene Konstruktionen oder einzelne Befestigungskanten passend sein, sind aber nicht mit einem geschlossenen Rohr gleichzusetzen. Tragfähigkeit hängt nicht allein von der Profilform ab: Querschnitt, Wandstärke, Spannweite, Lastfall und Verbindung bestimmen gemeinsam die Steifigkeit.
Maßaufnahme und Zeichnungsunterlagen
Für eine erste technische Prüfung helfen 3D-Daten wie STEP sowie eine bemaßte Zeichnung als PDF. Ergänzen Sie die Unterlagen um die Informationen, die im Modell oft fehlen:
- 1 Funktion und LastfälleStatische oder dynamische Belastung, Befestigungspunkte und relevante Schnittstellen angeben.
- 2 Werkstoff und OberflächeSorte, gewünschtes Schliffbild, Passivierung oder weitere Oberflächenanforderungen benennen.
- 3 Menge und PrüfbedarfPrototyp, Losgröße, kritische Maße, geforderte Zeugnisse und Zieltermin ergänzen.
Eine Anfrage-Checkliste mit diesen Angaben eignet sich als Download- oder RFQ-Vorlage: Zeichnung, Werkstoff, Stückzahl, Oberfläche, Prüfmerkmale, Dokumente, Liefertermin und gegebenenfalls Incoterm.
Schritt für Schritt: Der Fertigungsprozess
Die genaue Prozessfolge hängt von Profil, Geometrie und geforderter Oberfläche ab. Als Orientierung sieht der Ablauf häufig so aus:
- 1
Zeichnung und Werkstoff freigeben
Schnittstellen, Toleranzen, Oberfläche und Prüfumfang festlegen.
- 2
Profile zuschneiden und vorbereiten
Längen und Gehrungen fertigungsgerecht herstellen, Kanten kontrollieren.
- 3
Biegen, ausrichten und heften
Geometrie in einer geeigneten Vorrichtung fixieren und Verzug einplanen.
- 4
Schweißen und Oberfläche nacharbeiten
Nähte und wärmebeeinflusste Bereiche entsprechend Spezifikation behandeln.
- 5
Prüfen und dokumentieren
Maße, Lage, vereinbarte Prüfmerkmale und Rückverfolgbarkeit festhalten.
Zuschnitt: Säge, Laser und Plasma
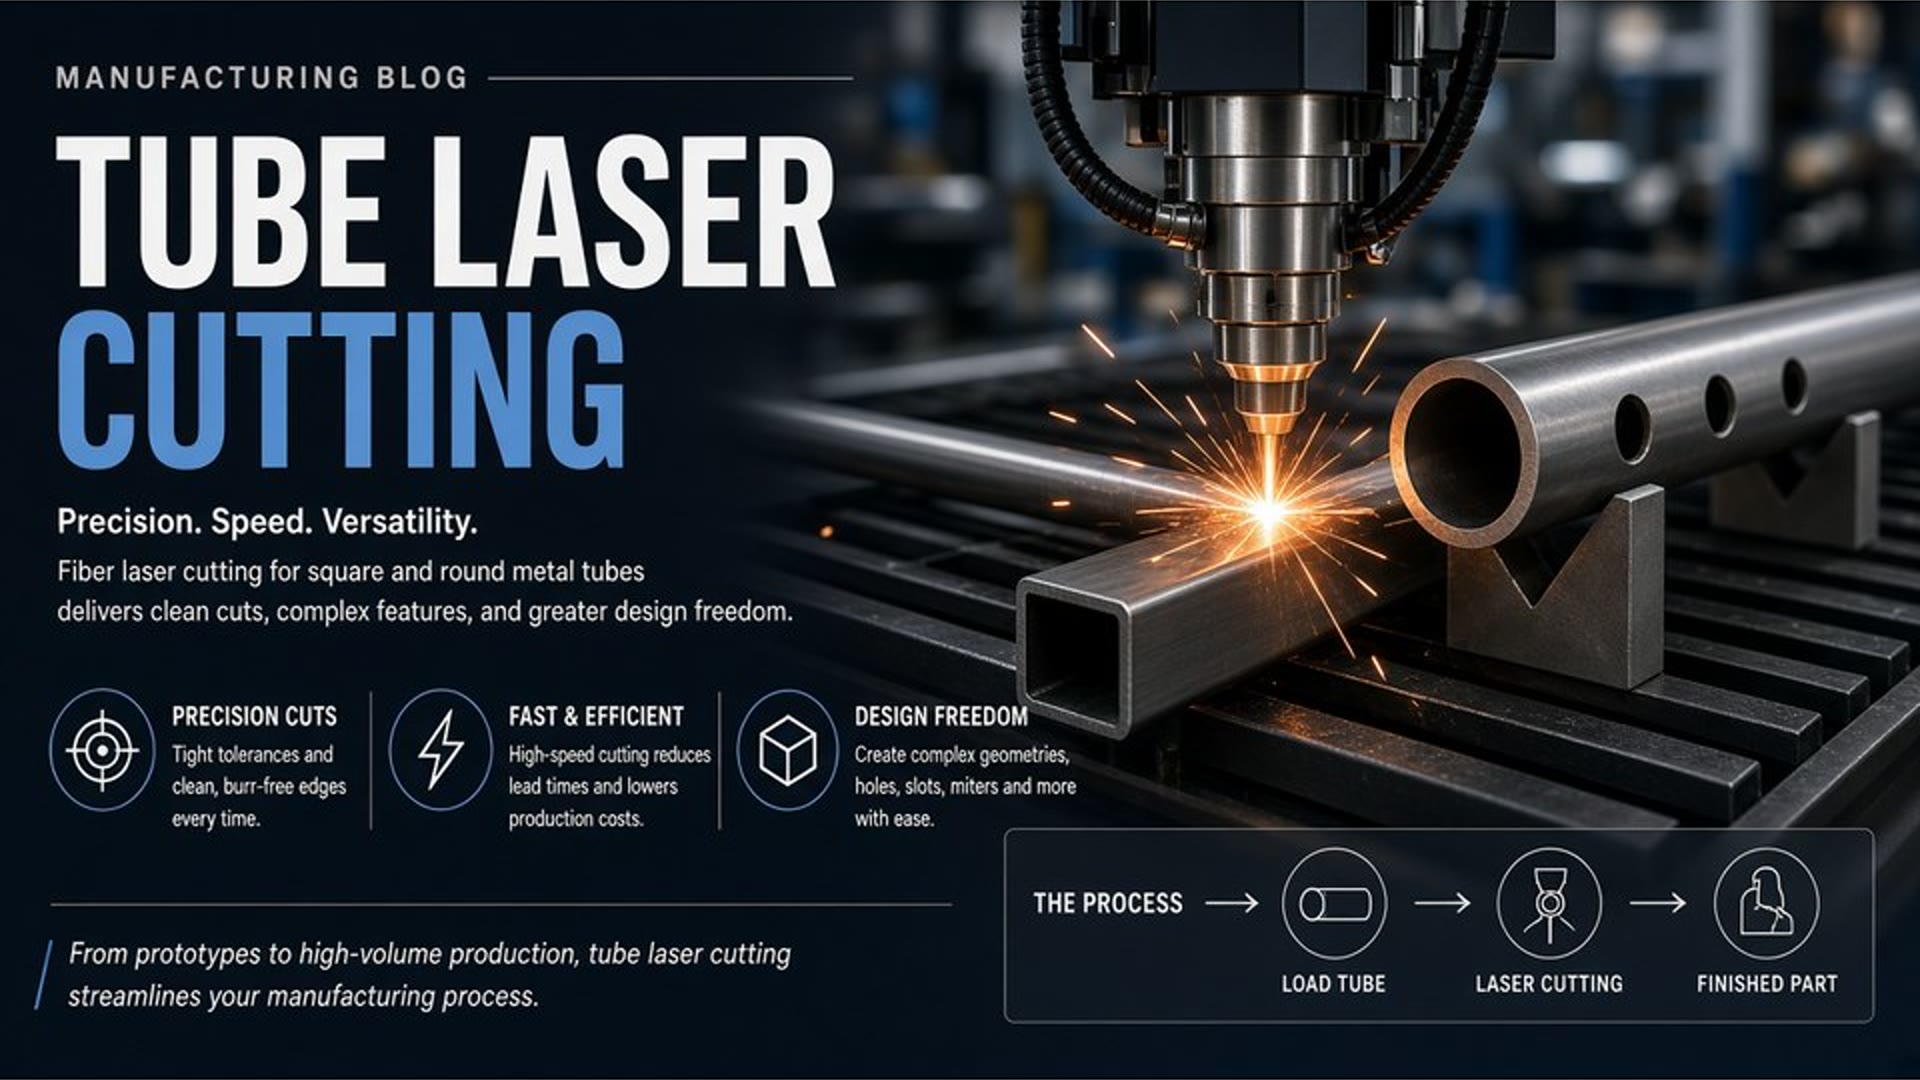
Für Rohrprofile ist Sägen eine verbreitete Option, wenn Längen- oder Gehrungsschnitte gefragt sind. Laserbearbeitung kann bei komplexen Konturen und präzisen Ausschnitten Vorteile bieten; Plasma kommt eher bei passenden Materialstärken und Anforderungen infrage. Das Verfahren beeinflusst Schnittkante, Wärmeeintrag und Nacharbeit. Unabhängig davon gehören Maßkontrolle, Gratfreiheit und eine klare Vorgabe zur Schnittqualität in die Zeichnung oder Spezifikation.
Rohrbiegen und Umformen
Beim Kaltbiegen wird das Rohr ohne gezielte Erwärmung geformt. Das ist für viele Geometrien geeignet, sofern Werkstoff, Wandstärke, Rohrdurchmesser und Biegeradius zusammenpassen. Zu kleine Radien können zu Faltenbildung oder Querschnittsveränderungen führen. Zudem federt Edelstahl nach dem Biegen zurück; Werkzeugkorrektur und gegebenenfalls ein Prüfmuster helfen, die Sollkontur zu erreichen.
Verbindungstechnik: WIG-Schweißen und Alternativen
WIG-Schweißen (TIG) wird für Edelstahl häufig eingesetzt, wenn kontrollierte Wärmeeinbringung und ein sauberes Nahtbild wichtig sind. Schutzgas schützt den Schweißbereich vor der Umgebungsluft. Bei durchgeschweißten Rohrstößen kann ein geeigneter Wurzelschutz erforderlich sein, damit die Innenseite nicht unzulässig oxidiert. Die Vorgaben richten sich nach Wanddicke, Nahtausführung und späterer Nutzung.
Bei wiederkehrenden, gleichartigen Verbindungen kann Orbitalschweißen eine Option sein, sofern Geometrie und Zugänglichkeit passen. Schraub- oder Steckverbindungen lassen sich nutzen, wenn Demontage oder Austausch vorgesehen ist. Sie benötigen jedoch eine passende konstruktive Auslegung und eine Prüfung der Schnittstellen.
Schweißnahtnachbearbeitung: Beizen und Passivieren
Wärmeeintrag kann Anlauffarben und Veränderungen der schützenden Oberfläche verursachen. Beizen entfernt Oxide und Anlauffarben; eine anschließende Passivierung unterstützt die Ausbildung beziehungsweise Wiederherstellung der schützenden Chromoxidschicht. Verfahren und Umfang müssen zur Werkstoffsorte, Bauteilgeometrie und geforderten Oberfläche passen. Nach der Behandlung sind geeignete Spülung und Handhabung wichtig.
Oberflächenbearbeitung: Schleifen und Polieren
Ein definiertes Schliffbild wie K240 oder K320 beschreibt eine gewünschte Schleifkörnung beziehungsweise Oberflächenanmutung, aber nicht automatisch jede messbare Oberflächenkennzahl. Für sichtbare Flächen sollte die Spezifikation Muster, Schleifrichtung und zulässige Übergänge benennen. In Hygieneanwendungen zählen zusätzlich reinigungsfreundliche Geometrien, zugängliche Flächen und die konkrete Oberflächenanforderung des Einsatzes.
Qualitätssicherung und Zertifizierung
Bei sicherheitsrelevanten oder montagekritischen Rahmen sollte Qualität nicht erst bei der Endkontrolle beginnen. Ein klarer Prüfplan verbindet Materialeingang, Prozesskontrollen, Schweißnahtbewertung und Maßprüfung mit den Merkmalen, die für Ihre Anwendung tatsächlich entscheidend sind.
Schweißerzertifizierung und Normen
EN ISO 9606 behandelt die Qualifizierung von Schweißern. EN 1090 kann für tragende Bauteile aus Stahl oder Aluminium relevant sein, wenn der konkrete Verwendungszweck und der geltende Regelungsrahmen in ihren Anwendungsbereich fallen. Eine Normnennung allein ist keine Zertifizierung und ersetzt keine Prüfung der Anforderungen. Für den Kunden bedeutet eine passende, gültige Schweißerqualifikation, dass die betreffende Person für den definierten Prozess- und Werkstoffumfang geprüft wurde – nicht automatisch, dass das gesamte Bauteil für jede Anwendung freigegeben ist.
Prüfverfahren im Überblick
Der Prüfumfang wird vorab anhand von Zeichnung, Risiko und Abnahmekriterien festgelegt. Mögliche Prüfungen sind:
- SichtprüfungNahtbild, Oberflächenzustand und sichtbare Unregelmäßigkeiten beurteilen.
- Maß- und LagekontrolleGesamtmaße, Anschlussflächen und kritische Positionen gegen die Zeichnung prüfen.
- FarbeindringprüfungOberflächenoffene Unregelmäßigkeiten prüfen, wenn Verfahren und Bauteil dafür geeignet sind.
- DichtheitsprüfungBei Hohlräumen oder Medienführung nur nach vereinbarter Prüfmethode und Akzeptanzgrenze durchführen.
Ein Werkstoffzeugnis nach EN 10204, beispielsweise 3.1, kann den Materialnachweis für eine Charge dokumentieren. Ob es erforderlich ist, sollte in der Anfrage festgelegt werden, ebenso wie Prüfprotokolle oder Erstmusterunterlagen.
Dokumentation und Rückverfolgbarkeit
Chargennummern, Prüfprotokolle und Abnahmeunterlagen verbinden das gelieferte Bauteil mit Werkstoff und Fertigungsauftrag. Für OEM-Einkauf und SQE ist es hilfreich, vor Angebotsfreigabe festzulegen, welche Nachweise pro Lieferung benötigt werden. Bei Rapidsheetfab gehören je nach Auftrag unter anderem Erstmusterprüfberichte, Maßprotokolle und Werkstoffzeugnisse zu den auf Anfrage verfügbaren Unterlagen; unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert.
Sortenreine Fertigung: Warum die Trennung von Stahl und Edelstahl zählt
Eisenpartikel können von Werkzeugen, Schleifmitteln oder Arbeitsflächen auf Edelstahl übertragen werden. Solche Verunreinigungen können später zu Rostpunkten führen, obwohl das Grundmaterial korrekt gewählt wurde. Besonders kritisch ist eine gemeinsame Nutzung von Drahtbürsten, Schleifscheiben, Spannmitteln oder Ablageflächen ohne geeignete Trennung.
Eine sortenreine Prozessführung umfasst deshalb klar gekennzeichnete, getrennte Werkzeuge und Arbeitsbereiche sowie eine saubere Lagerung und Handhabung. Bei der Lieferantenprüfung lohnt es sich, konkret nach der Trennung von Kohlenstoffstahl und Edelstahl sowie nach den Regeln für Nacharbeit und Verpackung zu fragen.
Typische Anwendungen im Überblick
Die Konstruktion eines Rahmens sollte sich am Einsatz orientieren: Ein steifes Maschinengestell stellt andere Anforderungen als ein leicht zu reinigender Anlagenrahmen oder ein Handlauf im Außenbereich.
Schaltschrank- und Maschinengestelle
Hier sind Maßhaltigkeit und Steifigkeit oft entscheidend, damit Verkleidungen, Türen oder Montageplatten korrekt anschließen. Kritische Lochbilder und Ebenen sollten als Prüfmerkmale benannt werden.
Rammschutz, Handlauf und Geländer
Edelstahl kann bei stark beanspruchten oder feuchten Einsatzorten eine geeignete Lösung sein. Profil, Wandstärke, Befestigung und Oberflächenzustand müssen zur Belastung und Umgebung passen.
Behälter- und Anlagenrahmen
In Lebensmittel-, Pharma- oder Laborumgebungen sind Reinigungsfreundlichkeit und die Vermeidung schlecht zugänglicher Bereiche wichtige Konstruktionsziele. Oberflächenanforderungen, Nahtausführung und zulässige Spalten sind früh mit dem Betreiber beziehungsweise der Produktspezifikation abzustimmen.
Kosten und Lieferzeiten: Was den Preis beeinflusst
Ein verlässlicher Preis lässt sich erst mit Geometrie, Material, Menge und gefordertem Finish kalkulieren. Neben dem Edelstahl selbst wirken sich Zuschnitt, Biegungen, Vorrichtungen, Schweißumfang, Nacharbeit, Prüfung, Verpackung und gegebenenfalls externe Oberflächenprozesse auf den Aufwand aus.
Stückzahl, Komplexität und Oberflächengüte
Ein Einzelstück verursacht häufig vergleichsweise mehr Aufwand für Programmierung, Einrichtung und Abstimmung. In einer Serie lässt sich ein Teil dieser Arbeit auf mehrere Stück verteilen, sofern die Konstruktion stabil bleibt. Viele Gehrungen, enge Toleranzen, sichtbare Schweißnähte oder ein definiertes Schliffbild erhöhen die Anforderungen an Fertigung und Kontrolle.
Eigenfertigung oder Lohnfertigung
Eigenfertigung bietet direkte Prozesskontrolle und kurze Abstimmungswege im eigenen Betrieb, bindet aber Personal, Anlagen und Kapazität. Lohnfertigung kann Engpässe abfedern und den Zugang zu mehreren Prozessen bündeln; dafür müssen Zeichnungsstand, Prüfplan, Kommunikation, Lieferbedingungen und Oberflächenumfang eindeutig vereinbart werden. Rapidsheetfab unterstützt industrielle OEMs bei kundenspezifischer Blechfertigung und geschweißten Baugruppen. Bei Rohrrahmen klären wir anhand der konkreten Zeichnung, welche Prozessschritte in den vereinbarten Fertigungsumfang fallen und welche extern koordiniert werden müssen.
Trends in der Edelstahlrahmenfertigung
Moderne Fertigung entwickelt sich nicht nur über neue Maschinen weiter. Digitale Daten, wiederholbare Prozessschritte und ein bewusster Umgang mit Material beeinflussen, wie effizient und nachvollziehbar ein Rahmenprojekt umgesetzt werden kann.
Digitalisierung und CNC-Technik
CNC-Laserschneiden und durchgängige 3D-Daten können die Wiederholgenauigkeit steigern und Rückfragen zu Konturen reduzieren. Entscheidend bleibt ein sauberer Datenstand: eindeutige Revision, Toleranzen und Kennzeichnung kritischer Maße. Eine digitale Datei ersetzt nicht die Prüfung, ob das Bauteil tatsächlich fertigungsgerecht konstruiert ist.
Automatisierung und Schweißroboter
Für geeignete Serienteile kann automatisiertes Schweißen konstante Bewegungsabläufe und reproduzierbare Prozessparameter unterstützen. Voraussetzung sind wiederholbare Bauteillage, passende Vorrichtungen und eine stabile Geometrie. Bei Einzelstücken oder häufig wechselnden Varianten kann manuelles Schweißen flexibler sein.
Nachhaltigkeit und Recycling
Edelstahl ist recycelbar und kann durch seine lange Nutzungsdauer in geeigneten Anwendungen zur Lebenszyklusbetrachtung beitragen. Für die konkrete Umweltbilanz zählen jedoch auch Legierungszusammensetzung, Herstellungsweg, Transport, Wartung und tatsächliche Nutzungsdauer. Eine robuste Konstruktion, die repariert oder sortenrein zurückgeführt werden kann, unterstützt eine verantwortungsvolle Materialnutzung.
Ablauf einer Anfrage: Vom Angebot bis zur Lieferung
Ein klarer RFQ-Prozess macht technische Annahmen sichtbar und hilft, Änderungen und Liefertermine planbar zu halten. So gehen wir bei einer typischen Anfrage vor:
- 1
Unterlagen und Anfrage prüfen
PDF, DXF oder STEP, Zeichnungsrevision, Menge, Material, Oberfläche, kritische Maße und Zieltermin zusammentragen.
- 2
Fertigbarkeit und DFM abstimmen
Wir prüfen die Konstruktion, benennen offene Punkte und klären den tatsächlichen Prozess- und Oberflächenumfang.
- 3
Angebot und Anforderungen freigeben
Preis, Lieferumfang, Dokumentation, Verpackung und vereinbarte Lieferbedingungen werden nachvollziehbar festgehalten.
- 4
Fertigen, prüfen und liefern
Je nach Auftrag folgen Erstmuster- oder Maßprüfung, vereinbarte Nachweise und die abgestimmte Lieferung.
Rapidsheetfab fertigt kundenspezifische Blechkomponenten und Baugruppen für industrielle OEMs vom Prototyp bis zur Kleinserie und wiederkehrenden Produktion. Bei Rahmenprojekten prüfen wir die konkrete Zeichnung und stimmen transparent ab, welche Rohr- und Oberflächenprozesse Bestandteil des Angebots sind.
RFQ mit Zeichnung und Checkliste vorbereitenHäufige Fragen zur Fertigung von Edelstahlrohrrahmen
Ist Edelstahl immer rostfrei?
Nein. Edelstahl ist bei geeigneter Sorte und Verarbeitung korrosionsbeständig, aber nicht unter allen Bedingungen absolut rostfrei. Chloride, ungeeignete Reiniger, Oberflächenverunreinigungen oder falsche Werkstoffwahl können Korrosion begünstigen.
Welche Edelstahlsorte eignet sich für den Außenbereich?
Für Außenbereiche mit Salz- oder Chloridbelastung wird häufig eine molybdän-legierte V4A-Sorte wie 1.4404 geprüft. Die richtige Wahl hängt jedoch von Standort, Belastung, Reinigung und Konstruktion ab; eine pauschale Empfehlung ersetzt keine Bewertung der tatsächlichen Umgebung.
Was kostet ein Edelstahlrohrrahmen?
Ein seriöser Preis lässt sich ohne Zeichnung und Spezifikation nicht belastbar nennen. Werkstoff, Abmessungen, Stückzahl, Biegungen, Schweißaufwand, Oberfläche, Prüfung und Lieferumfang bestimmen die Kalkulation. Für ein vergleichbares Angebot sollten alle Positionen eindeutig beschrieben sein.
Kann ich einen Edelstahlrahmen nach Maß bestellen?
Ja, Sonderanfertigungen lassen sich anhand einer Zeichnung oder eines 3D-Modells prüfen. Senden Sie Maße, Werkstoff, Menge, Oberfläche, kritische Schnittstellen und gewünschten Termin mit; vor Fertigungsfreigabe werden offene technische Punkte abgestimmt.
Wie verhindert man Verfärbungen nach dem Schweißen?
Geeignete Schutzgasführung und, sofern erforderlich, Wurzelschutz reduzieren Oxidation während des Schweißens. Anlauffarben werden anschließend abhängig von Spezifikation und Bauteil durch Beizen entfernt; eine Passivierung unterstützt die schützende Chromoxidschicht.
Fazit
Eine zuverlässige Fertigung von Edelstahlrohrrahmen beginnt mit der passenden Werkstoffwahl und einer vollständigen, fertigungsgerechten Konstruktion. Zuschnitt, Biegen, Schweißen und Oberflächenbehandlung müssen aufeinander abgestimmt sein; Prüfplan und Rückverfolgbarkeit machen das Ergebnis für Einkauf, Konstruktion und Qualität bewertbar.
Wenn Sie einen Rahmen oder eine geschweißte Baugruppe planen, senden Sie uns Zeichnung, Menge, Werkstoff, Oberflächenanforderung und Zieltermin. Wir prüfen die Fertigbarkeit und stimmen den passenden Leistungsumfang für Ihr Projekt mit Ihnen ab.
Projektanfrage vorbereitenAnfrage für Ihr Projekt
Zeichnung senden, Fertigbarkeit prüfen lassen
Bitte fügen Sie PDF-, DXF- oder STEP-Unterlagen sowie Werkstoff, Menge, Oberfläche, kritische Maße, gewünschte Dokumente und Zieltermin bei. Wir geben DFM-Rückmeldung und klären den Fertigungsumfang vor einem belastbaren Angebot.
RFQ und Projektabstimmung