
Fachbeitrag · Blechfertigung
Fertigung von Kartenkäfigen: Prozess, Materialien & Qualitätssicherung
Wie läuft die Fertigung von Kartenkäfigen tatsächlich ab? Von der Materialauswahl über Zuschnitt, Stanzen, Biegen und Montage bis zur Qualitätskontrolle erkläre ich aus Sicht unserer Ingenieure, worauf es in jeder Stufe ankommt.
Ein Kartenkäfig sieht simpel aus. Präzise und reproduzierbar in Serie zu fertigen ist es nicht – dafür müssen Material, Biegung, Montage und Prüfung von Anfang an zusammenpassen.
Was sind Kartenkäfige und wofür werden sie eingesetzt?
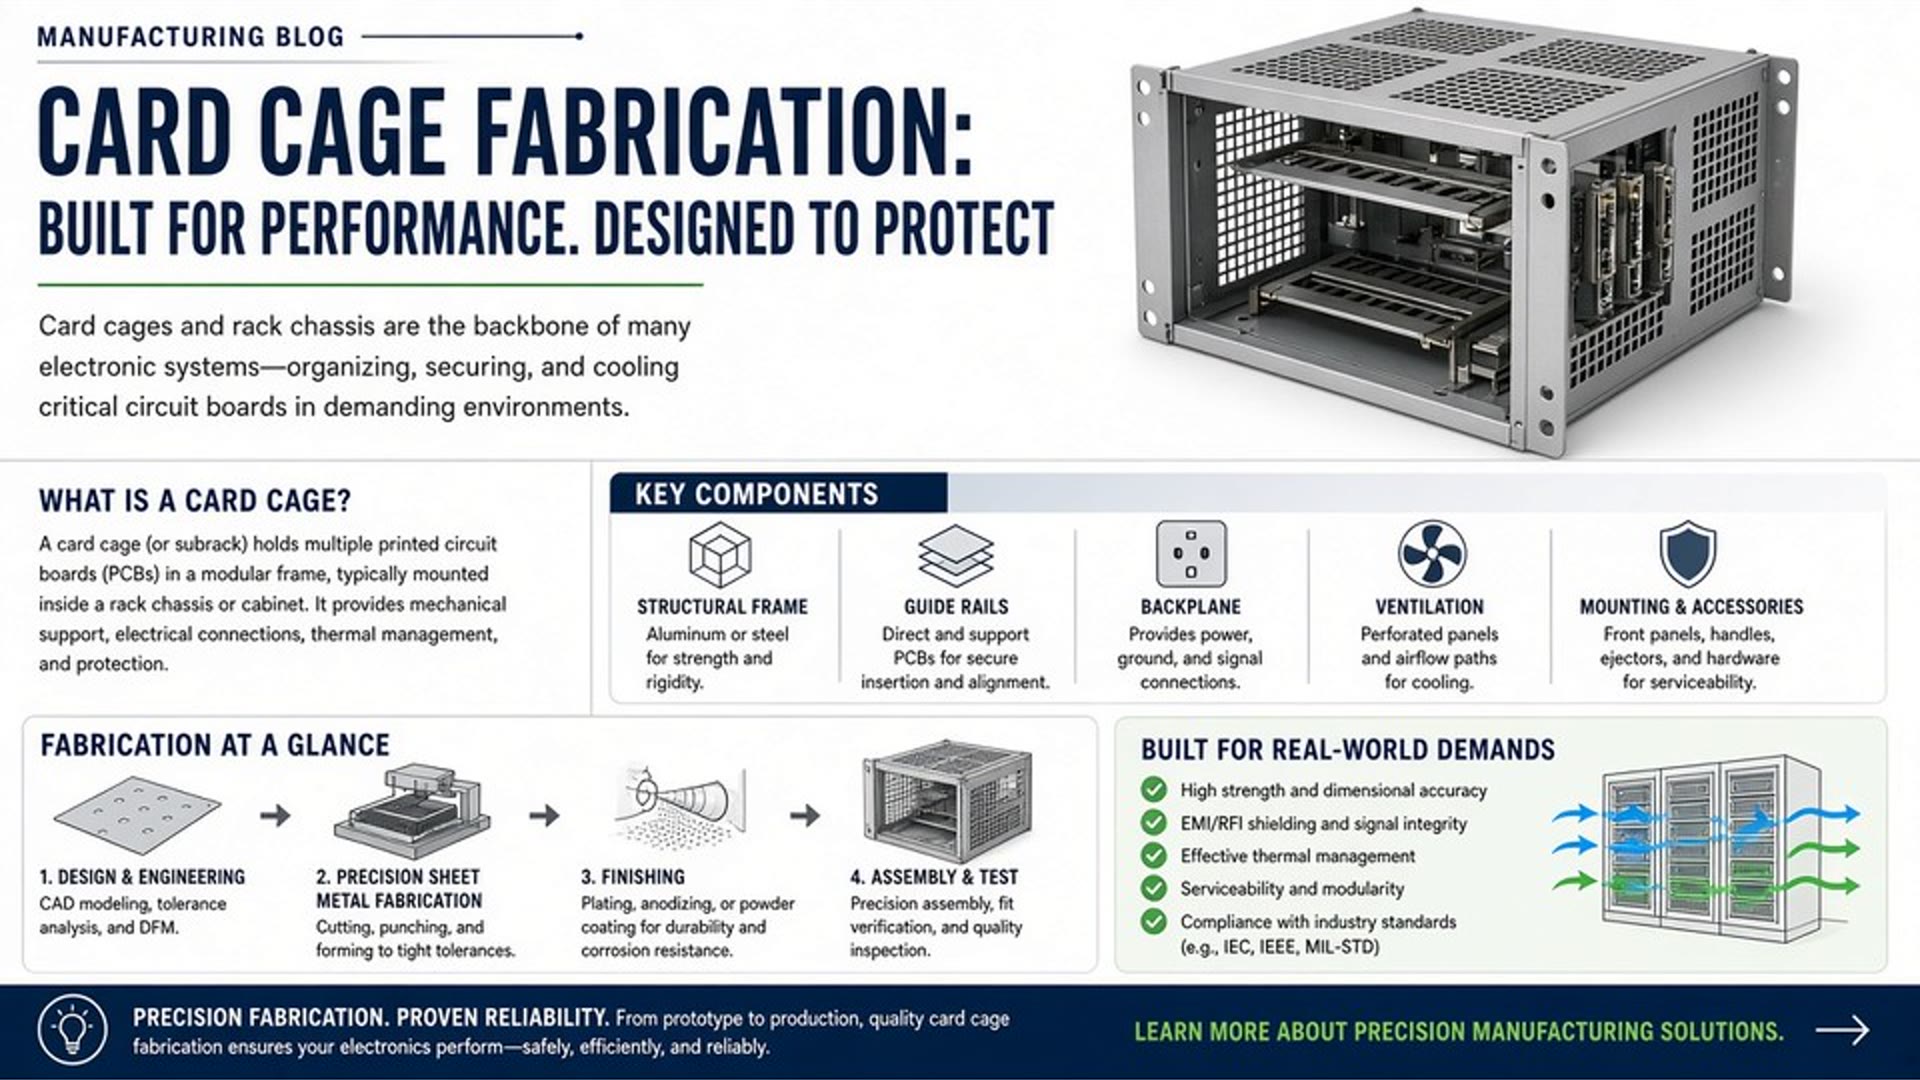
Ein Kartenkäfig ist ein Tragegestell, das Karten, Leiterplatten oder Module in definierten Abständen aufnimmt und führt. Typische Einsatzbereiche sind Gerätegehäuse, Steuerungen, Schaltschrankeinbauten und Baugruppen in der Automatisierung, bei denen Einschübe sauber geordnet und sicher gehalten werden müssen.
Abzugrenzen sind Kartenkäfige von verwandten Produkten. Kartenhalter nehmen meist nur eine einzelne Karte auf, Kartenboxen sind geschlossene Behälter für Lagerung oder Transport. Der Kartenkäfig ist dagegen ein Tragwerk mit Führungen, das im Gerät fest eingebaut wird und mechanische Last aufnimmt.
Stabilität
Der Käfig muss Vibrationen, Steckbewegungen und das Gewicht der eingesetzten Karten dauerhaft aufnehmen, ohne sich zu verziehen. Entscheidend sind Materialdicke, Versteifungen und die Anbindung an die Umgebungskonstruktion.
Maßhaltigkeit
Der Teilungsabstand der Führungen bestimmt, ob sich Karten problemlos einschieben lassen. Schon kleine Abweichungen bei Biegung oder Stanzbild summieren sich über die Länge des Käfigs.
Handhabung
Grate an Kanten verletzen Monteure und beschädigen Leiterplatten. Eine saubere Entgratung und gut zugängliche Befestigungspunkte erleichtern Montage und Service erheblich.
Abgrenzung im Projekt
Vor der Fertigung sollte klar sein, ob ein Teil als Tragwerk, als Einschub oder als Gehäusebestandteil gedacht ist. Davon hängen Werkstoff, Toleranzen und Oberfläche ab.
Aus diesen Anforderungen ergibt sich, was ich in der Anfrage immer zuerst kläre: Welche Last trägt das Teil, wie präzise muss das Teilungsmaß sein und wie oft wird es montiert oder gewartet? Die Antworten bestimmen fast jede Entscheidung im Fertigungsprozess.
Materialauswahl für die Fertigung von Kartenkäfigen
Die Materialwahl ist die erste große Weichenstellung. Sie legt fest, welche Stanz- und Biegeverfahren funktionieren, welche Toleranzen realistisch sind und welche Oberflächen sich anbieten. Ich unterscheide im Folgenden zwischen Papierwerkstoffen, Kunststoffen und Verbunden sowie nachhaltigen Alternativen.
Papier, Karton und Pappe im Vergleich
Papierwerkstoffe unterscheiden sich vor allem über die Grammatur (Flächengewicht in g/m²), die Dicke und die daraus folgende Steifigkeit. Papier ist leicht und günstig, bleibt aber bei Belastung schnell nachgiebig. Karton ist die Mittelklasse, Pappe bringt die höchste Steifigkeit mit. Wichtig ist: Für Teile, die mechanisch belastet werden, reicht dünnes Papier nicht aus.
| Werkstoff | Flächengewicht / Dicke | Steifigkeit | Eignung |
|---|---|---|---|
| Papier | niedrig | gering | Muster, Einlagen, Verpackung |
| Karton | mittel | gut | Trennelemente, leichte Einbauten |
| Pappe | hoch | hoch | Transport- und Schutzteile mit Last |
Ehrliche Einordnung
Bei unserer Arbeit im Blechumfeld spielen Papierwerkstoffe vor allem für Muster, Verpackungen oder Einlagen eine Rolle. Tragende Kartenkäfige fertigen wir aus Metall. Wenn ein Projekt papierbasiert gedacht ist, kläre ich im DFM-Gespräch zuerst, ob der Einsatz mechanisch überhaupt passt.
Kunststoffe und Verbundmaterialien
Kunststoffe bieten Gewichtsvorteile, gute Isolationseigenschaften und oft komplexere Geometrien in einem Schritt. Dem stehen geringere Steifigkeit, Temperaturgrenzen und Kriechneigung unter Dauerlast gegenüber. Verbundmaterialien kombinieren Schichten und können Eigenschaften gezielt verbinden, machen aber Verarbeitung und Recycling anspruchsvoller.
Für die Recyclingfähigkeit zählt der Materialmix. Ein Teil aus einem einzigen Werkstoff lässt sich sortenrein trennen, ein fest verklebtes Mehrschichtprodukt dagegen kaum. Deshalb versuche ich, Werkstoffe möglichst sortenrein zu halten und Klebeverbindungen nur dort einzusetzen, wo sie wirklich nötig sind.
Tipp zur Materialwahl
Nennen Sie uns bei der Anfrage den Werkstoff und die Blechdicke, auch wenn Sie noch unsicher sind. Gerade bei Metallkäfigen lassen sich Dicke und Werkstoff oft gegeneinander abwägen, ohne die Funktion zu verlieren.
Nachhaltige Materialalternativen
Viele Auftraggeber fragen heute nach FSC-zertifizierten Papierwerkstoffen, recycelten Fasern oder einer Reduktion des Verpackungsmaterials. Das ist sinnvoll, wenn Verpackung und Transportschutz im Fokus stehen. Für den Käfig selbst bedeutet es vor allem: Materialien sortenrein und gut recycelbar auswählen und unnötige Lagen oder Beschichtungen vermeiden.
Ehrlich gesagt haben nachhaltige Varianten Auswirkungen auf Kosten und Verarbeitung. Recyclingqualitäten können andere Festigkeiten oder Oberflächen haben, und Materialien mit Zertifikat sind in der Regel teurer und haben längere Beschaffungszeiten. Wir klären das vor dem Start, damit der Preis und der Termin nicht nachträglich kippen.
Der Fertigungsprozess Schritt für Schritt
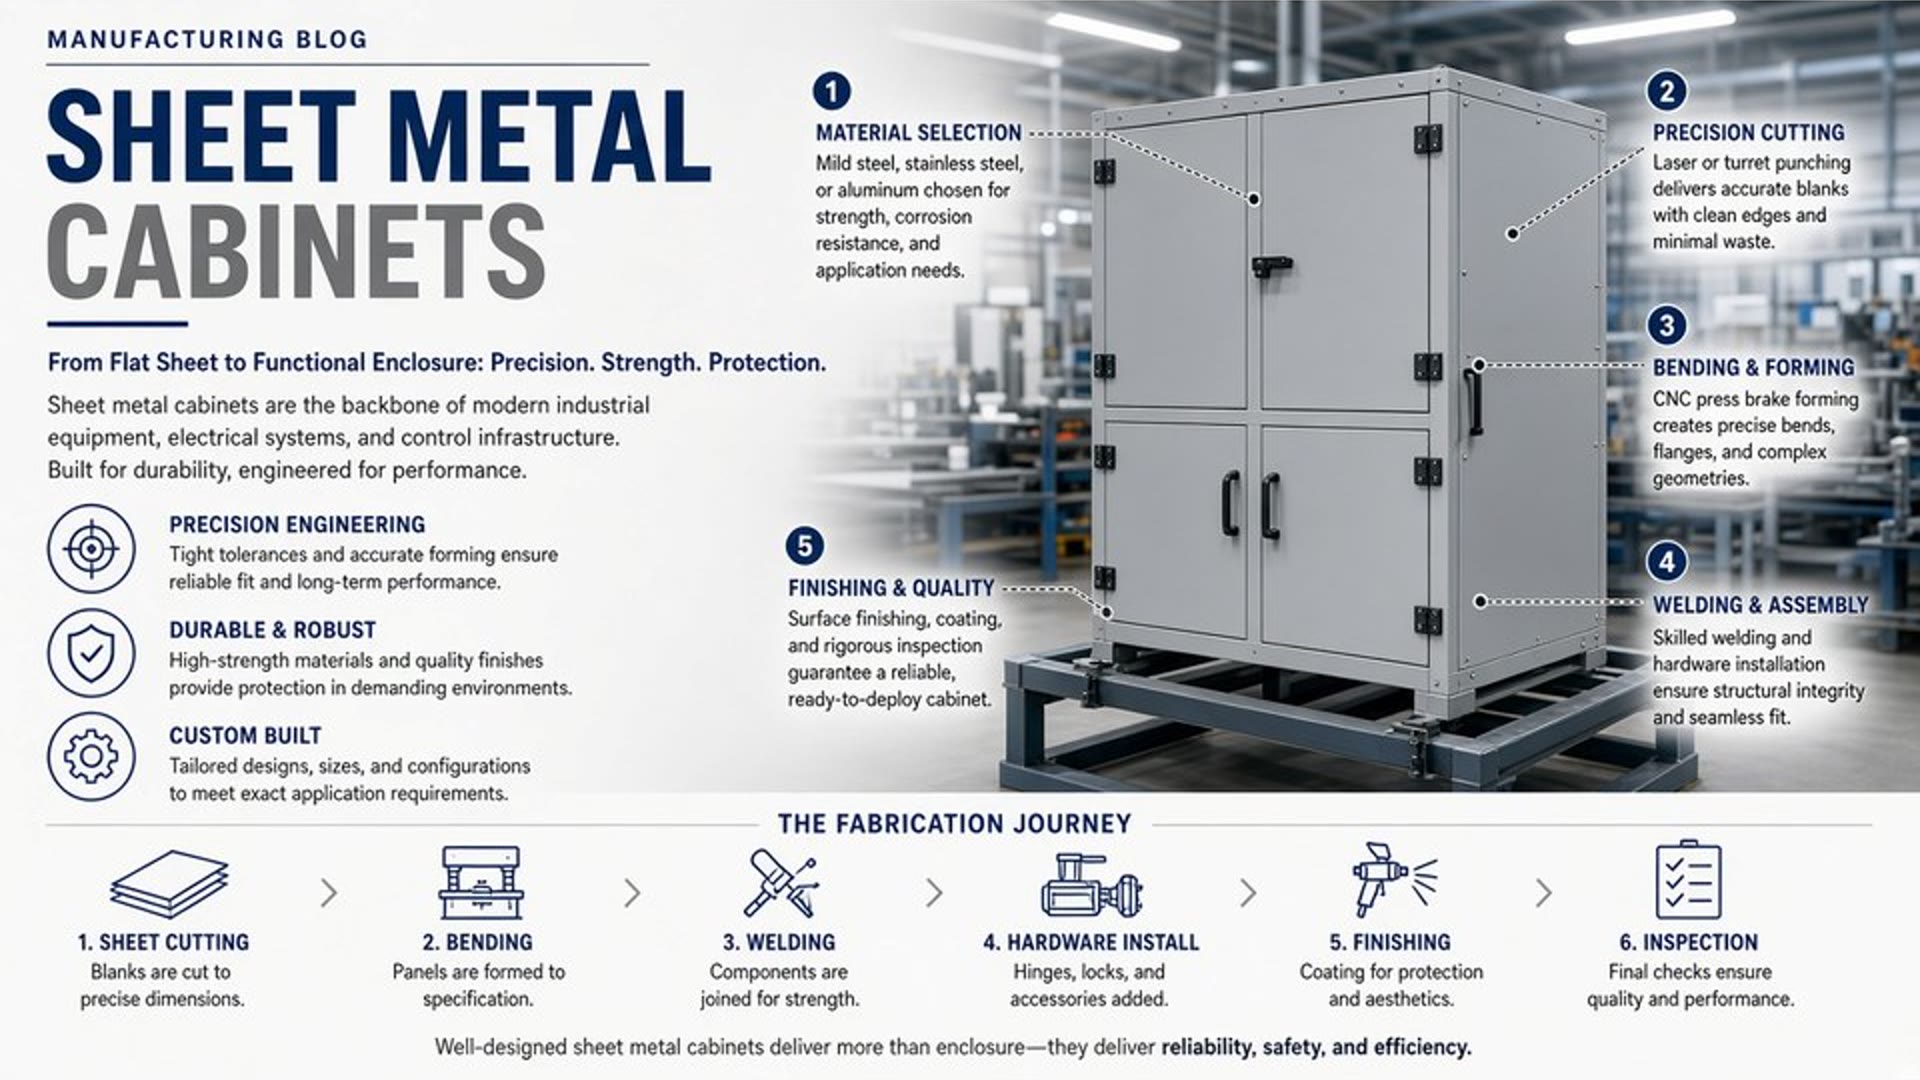
Die Fertigung eines Kartenkäfigs folgt einer festen Kette. Jeder Schritt baut auf dem vorherigen auf, deshalb wirkt sich ein Fehler früh oft erst am Ende aus. Die Übersicht zeigt den typischen Ablauf in unserem Werk.
-
1
Zuschnitt und Vorbereitung
Blech auf Format bringen, Maße prüfen, Material vorbereiten.
-
2
Stanzen und Formgebung
Konturen, Bohrungen und Lamellen per Laser oder CNC-Stanzen.
-
3
Rillen, Falzen und Biegen
Kanten und Führungen in ihre Endform bringen.
-
4
Kleben, Heften und Montage
Verbindungen herstellen, Einpressmuttern und Gewinde setzen.
-
5
Veredelung und Oberfläche
Beschichtung oder Kennzeichnung über qualifizierte Partner.
-
6
Prüfung und Dokumentation
Maße, Sichtkontrolle und Prüfberichte vor dem Versand.
Zuschnitt und Vorbereitung des Materials
Am Anfang steht der Zuschnitt. Bei Blechteilen wird das Material auf das benötigte Format gebracht, bei Papierwerkstoffen als Bogen. Entscheidend ist, dass die Ausgangsmaße stimmen, denn jede spätere Stufe übernimmt die Abweichungen ihrer Vorgänger. Ein um einen Millimeter zu großer Rohling macht das ganze Bauteil unbrauchbar.
-
1
Zuschnitt nach Zeichnung
Format und Ausrichtung gegen den Fertigungsauftrag prüfen.
-
2
Maßkontrolle am Rohling
Stichprobenartig Länge, Breite und Diagonale messen.
-
3
Materialvorbereitung
Ebenheit, Oberflächenzustand und Chargenkennzeichnung sichern.
Warum das wichtig ist
Exakte Ausgangsmaße sind die Grundlage für Wiederholgenauigkeit. Wer sie am Anfang nicht sauber hält, sucht später Fehler dort, wo sie nicht entstehen.
Stanzen und Formgebung
Beim Stanzen entstehen Konturen, Bohrungen, Schlitze und Lüftungslamellen. In unserer Fertigung übernehmen CNC-Stanzen Präzisionslöcher und Umformmerkmale, während Konturen je nach Blechdicke über unsere Faserlaser geschnitten werden. Der Laser ist flexibel bei Einzelteilen und Prototypen, das Stanzen ist bei wiederkehrenden Lochbildern oft schneller.
Gerade bei Serien unterscheidet man grob zwischen Flachbettstanzen, bei denen das Werkstück flach liegt und das Werkzeug senkrecht arbeitet, und Rotationsstanzen, die kontinuierlich laufen und sich für große Stückzahlen eignen. Für Blechkäfige arbeiten wir im Wesentlichen mit CNC-gesteuerten Verfahren, da Geometrien und Stückzahlen häufig wechseln.
Ein Kostenfaktor, den viele unterschätzen, sind Stanzbild und Werkzeugwechsel. Jede neue Geometrie kann Werkzeugkosten und Rüstzeit verursachen. Wenn ein Käfig mehrere Varianten hat, lohnt es sich, die Lochbilder zu vereinheitlichen, bevor die Zeichnung freigegeben wird.
Rillen, Falzen und Biegen
Bei Papier und Karton wird vor dem Falten gerillt: Eine Linie wird eingedrückt, damit der Werkstoff sauber umklappt und nicht reißt. Bei Metall übernimmt das Abkanten diese Aufgabe. Eine CNC-Abkantpresse formt die Kante über ein Werkzeug, und der Biegeradius muss zur Blechdicke und zum Werkstoff passen. Unsere Pressen arbeiten mit Abkantlängen bis 3000 mm und einer Presskraft bis 230 t, die Toleranz liegt typischerweise bei ±0,20 bis ±0,30 mm.
Typische Fehler sind Rissbildung an der Biegekante, wenn der Radius zu klein gewählt ist oder die Faserrichtung ungünstig liegt, und Maßabweichungen durch Rückfederung. Beides lässt sich im DFM-Gespräch früh vermeiden, indem wir Biegeradien, Freistiche und Abstände zu Bohrungen gemeinsam prüfen.
Konstruktionstipp
Setzen Sie Bohrungen nicht direkt an eine Biegelinie. Ein Abstand, der zur Blechdicke passt, verhindert Verzug und hält das Lochbild in der gewünschten Position.
Kleben, Heften und Montage
Die Verbindung der Teile erfolgt je nach Werkstoff durch Kleben, Heften oder mechanische Verfahren. Klebstoffe unterscheiden sich in Verarbeitungszeit, Festigkeit und Temperaturbeständigkeit. Schmelzklebstoffe sind schnell verarbeitet, Reaktionsklebstoffe erreichen höhere Festigkeiten, brauchen aber mehr Zeit. Bei Metallteilen setzen wir häufiger auf Schweißen, Nieten oder Einpressteile wie PEM-Elemente und Gewinde im Bereich M2 bis M12.
Die Montage kann manuell oder automatisiert erfolgen. Manuelle Montage ist bei Kleinserien und vielen Varianten flexibler und wirtschaftlicher, automatisierte Linien lohnen sich erst bei hohen, wiederkehrenden Stückzahlen. Bei den meisten Projekten kombinieren wir beides: Die Vormontage ist standardisiert, die Endmontage bleibt handgeführt.
Aushärtung nicht unterschätzen
Eine Klebung ist nach dem Anfassen noch nicht belastbar. Die Trocknungs- oder Aushärtezeit richtet sich nach Datenblatt, Schichtdicke und Umgebungsbedingungen. Teile werden erst nach Erreichen der Endfestigkeit weiterverarbeitet oder versendet.
Veredelung und Oberflächenbehandlung
Die Veredelung schützt die Oberfläche und bestimmt das Erscheinungsbild. Bei Papierwerkstoffen sind Laminierung, Lackierung oder Prägung gängig. Bei Metall stehen Pulverbeschichtung, Eloxieren, Galvanik, Passivierung oder Sandstrahlen zur Wahl. Entgraten und Oberflächenvorbereitung erledigen wir im Haus, die eigentliche Beschichtung koordinieren wir über qualifizierte Partnerbetriebe, die im Angebot klar ausgewiesen werden.
Die Oberfläche beeinflusst die Haltbarkeit, etwa gegen Abrieb oder Korrosion, und die Optik. Eine Pulverbeschichtung schützt robust, eine Eloxierung ist bei Aluminium besonders verschleißfest. Lassen Sie sich die Veredelung früh festlegen, denn sie beeinflusst Maßtoleranzen, Abdeckungen für Gewinde und die Reihenfolge der Arbeitsschritte.
Qualitätssicherung in der Fertigung
Qualität entsteht nicht am Ende, sondern entlang der gesamten Kette. Ein Prüfkonzept sollte daher bei der Eingangskontrolle beginnen und bis zur Ausgangsprüfung reichen. Wie wir das organisieren, zeige ich im Folgenden.
Prüfverfahren während der Produktion
Wir arbeiten mit einer mehrstufigen Prüfkette. Stichprobenkontrollen, Maßprüfungen und Sichtkontrollen greifen ineinander, und jede Stufe hat einen klaren Zweck:
-
1
IQC – Eingangsprüfung
Werkstoff und Blechdicke werden gegen Zeugnis und Auftrag geprüft.
-
2
FAI – Erstmusterprüfung
Das erste vollständige Muster wird gegen alle Zeichnungsmaße geprüft.
-
3
IPQC – Prozessprüfung
Während der Fertigung werden Biegung, Stanzbild und Klebung überwacht.
-
4
FQC – Endprüfung
Das fertige Teil wird auf Maß, Funktion und Optik kontrolliert.
-
5
OQC – Ausgangsprüfung
Vor dem Versand wird die Lieferung noch einmal gegen Auftrag und Dokumente geprüft.
Für Messaufgaben setzen wir Koordinatenmessgeräte (CMM), 2,5D-Bildmesssysteme, Höhenmesser und Standardprüfmittel ein. Die Ergebnisse dokumentieren wir so, dass sie sich auf ein Teil oder eine Charge zurückführen lassen. Auf Anforderung stellen wir Erstmusterprüfberichte, Maßprotokolle und Werkstoffzeugnisse bereit.
Typische Fehlerquellen und deren Vermeidung
Die meisten Reklamationen bei Kartenkäfigen gehen auf wenige Ursachen zurück. Die folgende Übersicht fasst die häufigsten zusammen, zusammen mit dem Weg, wie wir sie vermeiden.
| Fehler | Typische Ursache | Vermeidung |
|---|---|---|
| Verzug | Eigenspannungen nach Stanzen oder Biegen | Biegefolge abstimmen, Versteifungen früh einplanen |
| Unsaubere Stanzkanten | Stumpfe Werkzeuge oder falsche Parameter | Werkzeugstand überwachen, Entgraten vor der Montage |
| Falsche Klebung | Ungeeigneter Klebstoff, Verunreinigung, zu kurze Aushärtung | Klebstoff nach Werkstoff wählen, Oberfläche reinigen, Aushärtezeit einhalten |
| Maßabweichung bei Biegung | Rückfederung, nicht passender Biegeradius | Radius im DFM festlegen, Erstmuster prüfen |
Praxistipp
Prüfen Sie das erste Muster immer vollständig, auch wenn die Serie später nur stichprobenartig kontrolliert wird. Fehler im Erstmuster sind günstig zu korrigieren, Fehler in der Serie nicht.
Normen und Zertifizierungen
Unser Qualitätsmanagementsystem ist nach ISO 9001:2015 zertifiziert. Darüber hinaus stellen wir auf Anfrage RoHS- und REACH-Unterlagen sowie Beschichtungsberichte bereit. Welche Anforderungen gelten, hängt stark von der Branche und dem Endprodukt ab. Ein Gerät für die Automatisierung hat andere Anforderungen als ein Bauteil für die Energietechnik.
Ehrlich gesagt
Wir weisen nur Zertifikate aus, die vorliegen. Für medizintechnische Anwendungen gilt beispielsweise ein eigener Standard, den wir nicht als Zertifizierung führen. Sprechen Sie uns vorher an, wenn Ihre Anforderungen darüber hinausgehen.
Automatisierung und Digitalisierung in der Fertigung
Automatisierung und Datenerfassung sind keine Selbstzwecke. Sie lohnen sich dort, wo sie Wiederholgenauigkeit steigern und Rüstzeiten senken, und sie helfen, Abweichungen früh zu erkennen.
Der Einsatz moderner Maschinen
Automatisierte Stanz- und Montagelinien bringen Vorteile bei gleichbleibender Qualität und kürzeren Taktzeiten. Sie brauchen jedoch Vorlauf für Programmierung, Werkzeuge und Vorrichtungen. Ob sich das rechnet, hängt davon ab, ab welcher Stückzahl der einmalige Aufwand auf viele Teile verteilt werden kann.
Eine feste Stückzahlgrenze gibt es nicht. Bei Prototypen und NPI-Projekten sind flexible Maschinen meist die bessere Wahl. Sobald ein Design stabil ist und sich wiederholt bestellt wird, prüfen wir gemeinsam, ob sich eine Automatisierung ab einer bestimmten Losgröße lohnt.
Digitale Steuerung und Datenerfassung
Moderne Maschinen werden über Software gesteuert, die Programme, Parameter und Werkzeuge verwaltet. Produktionsdaten wie Maschinenlaufzeiten, Ausschuss oder Messergebnisse lassen sich erfassen und einem Auftrag zuordnen. Das schafft Rückverfolgbarkeit und hilft bei der Ursachenanalyse, wenn doch einmal eine Charge auffällt.
Industrie 4.0 klingt nach großen Investitionen, für kleine und mittlere Betriebe ist aber vor allem der schrittweise Weg sinnvoll: zuerst saubere Auftragsdaten und Prüfprotokolle, dann die Vernetzung einzelner Maschinen. So wächst die Digitalisierung mit dem Bedarf, ohne Abläufe zu überfordern.
Kosten, Stückzahlen und Wirtschaftlichkeit
Die Frage nach dem Stückpreis lässt sich seriös erst beantworten, wenn Zeichnung, Werkstoff, Menge und Oberfläche feststehen. Die folgenden Faktoren bestimmen, wo der Preis entsteht.
Einflussfaktoren auf die Stückkosten
-
1
Materialkosten
Werkstoff, Dicke und Verfügbarkeit bestimmen den Grundpreis.
-
2
Werkzeugkosten
Spezielle Stanzwerkzeuge oder Vorrichtungen müssen sich über die Stückzahl amortisieren.
-
3
Losgröße
Größere Lose verteilen Einrichtung und Prüfaufwand auf mehr Teile.
-
4
Rüstzeiten
Jeder Werkzeug- oder Programmwechsel kostet Maschinenzeit, die bei kleinen Losen stark ins Gewicht fällt.
Eigenfertigung oder Auftragsfertigung
Viele Unternehmen müssen entscheiden, ob sie Kartenkäfige selbst fertigen oder extern beauftragen. Eigenfertigung bietet volle Kontrolle und Know-how im Haus, bindet aber Maschinen, Personal und Kapital. Auftragsfertigung verlagert Investitionen und Auslastungsrisiko, verlangt dafür aber eine klare Spezifikation und einen verlässlichen Partner.
| Kriterium | Eigenfertigung | Auftragsfertigung |
|---|---|---|
| Kontrolle | Hoch, direkt im Haus | Über Spezifikation und Prüfdokumente |
| Investition | Maschinen, Werkzeuge, Personal | Stückpreis statt Anlagevermögen |
| Flexibilität | Abhängig von eigener Auslastung | Skalierbar je nach Bedarf |
| Risiko | Eigene Engpässe und Know-how-Lücken | Abhängigkeit vom Partner und Kommunikation |
Wenn Sie einen Fertigungspartner suchen, helfen Ihnen diese Punkte bei der Auswahl:
-
1
Technisches Feedback
Gibt der Partner DFM-Hinweise vor dem ersten Schnitt?
-
2
Nachvollziehbare Toleranzen
Sind Toleranzen je Prozess angegeben und an der Zeichnung prüfbar?
-
3
Dokumente
Werden Erstmuster, Maßprotokolle und Werkstoffzeugnisse auf Anfrage geliefert?
-
4
Klarer Scope
Ist eindeutig, was im Haus gefertigt und was über Partner veredelt wird?
-
5
Kontinuität
Kann derselbe Partner vom Prototyp bis zur Serie begleiten?
Anwendungsbeispiele aus der Praxis
Drei typische Szenarien zeigen, wie unterschiedlich die Anforderungen an einen Kartenkäfig sein können.
Szenario 1 · NPI
Vom Prototyp zur Kleinserie
Ein Entwicklungsteam braucht zunächst einen einzelnen Käfig zur Funktionsprüfung. Nach DFM-Abstimmung zu Biegeradien und Schweißzugänglichkeit wird der Prototyp gefertigt, anschließend folgt die Kleinserie auf derselben Linie, ohne den Lieferanten zu wechseln.
Szenario 2 · Automatisierung
Varianten im Maschinenbau
Ein Integrator benötigt mehrere Käfigvarianten mit unterschiedlichen Lochbildern für Sensorik und Steuerung. Durch vereinheitlichte Stanzbilder und eine klare Variantenpflege bleibt die Zahl der Werkzeugwechsel überschaubar.
Szenario 3 · Elektronikgehäuse
Einschübe mit Dokumentation
Ein Gerätehersteller braucht Käfige aus Edelstahl mit definierten Teilungsmaßen und vollständiger Prüfdokumentation. Mit Maßprotokoll und Werkstoffnachweis lässt sich die Eingangskontrolle beim Kunden direkt durchführen.
Häufig gestellte Fragen (FAQ)
Woraus bestehen Kartenkäfige üblicherweise?
Das hängt vom Einsatz ab. Papierwerkstoffe eignen sich für leichte Einlagen, Kunststoffe für Gewichts- und Isolationsvorteile, Metall für tragende Teile. Einen Überblick finden Sie im Abschnitt zur Materialauswahl.
Wie lange dauert die Fertigung von Kartenkäfigen?
Als Richtwerte nennen wir ca. 3 bis 12 Arbeitstage für Prototyp und NPI, ca. 10 bis 15 Arbeitstage für Kleinserien und ca. 15 bis 25 Arbeitstage für die reguläre Produktion. Die tatsächliche Dauer hängt von Verfahren, Material und Oberfläche ab.
Lohnt sich eine Kleinserie oder ist Massenfertigung günstiger?
Die Break-even-Frage entscheidet sich über Werkzeug- und Rüstkosten. Kleinserien sind wirtschaftlich, wenn der Bedarf überschaubar ist oder sich das Design noch ändert. Massenfertigung rechnet sich, sobald hohe Stückzahlen die einmaligen Kosten auf viele Teile verteilen. Wir rechnen das im Angebot konkret durch.
Welche Qualitätsmerkmale sollte man prüfen?
-
1
Maßhaltigkeit
Teilungsmaße und Bohrungen gegen die Zeichnung messen.
-
2
Stabilität
Verzug und Festigkeit der Verbindungen unter Last prüfen.
-
3
Kantenqualität
Gratfreiheit und saubere Biegekanten kontrollieren.
-
4
Oberfläche
Beschichtung auf Haftung, Farbe und Fehlstellen beurteilen.
Kann man individuelle Kartenkäfige mit Logo oder Design fertigen lassen?
Ja, im Rahmen der Möglichkeiten. Laserbeschriftung und Siebdruck sind als Oberflächenschritte über Partner möglich. Prägungen oder Sonderdrucke klären wir vorab im Angebot, da sie Werkzeug und Prozess beeinflussen können.
Fazit: Worauf es bei der Fertigung von Kartenkäfigen ankommt
Die Fertigung von Kartenkäfigen gelingt, wenn vier Dinge zusammenkommen: das richtige Material für die Belastung, Präzision in jedem Prozessschritt, eine Qualitätskontrolle, die Fehler früh findet, und eine Wirtschaftlichkeit, die zur Stückzahl passt.
-
1
Material passend zur Belastung wählen
-
2
Präzision in Zuschnitt, Stanzen und Biegung sichern
-
3
Qualitätskontrolle über alle Prüfstufen dokumentieren
-
4
Wirtschaftlichkeit an Losgröße und Rüstaufwand ausrichten
Wenn Sie an der Fertigung von Kartenkäfigen arbeiten, freuen wir uns über Ihre Zeichnung. Senden Sie uns Ihre Unterlagen per E-Mail an [email protected], und wir melden uns mit DFM-Hinweisen und einem belastbaren Angebot zurück.
Anfrage senden
Ihr Kartenkäfig, von der Zeichnung bis zur Serie
Bitte legen Sie Zeichnungen (PDF, DXF oder STEP), Werkstoff und Blechdicke, Menge, Oberfläche, kritische Maße und Zieltermin bei. So können wir die Fertigbarkeit prüfen und ein belastbares Angebot erstellen.
Alternativ per E-Mail: [email protected]